





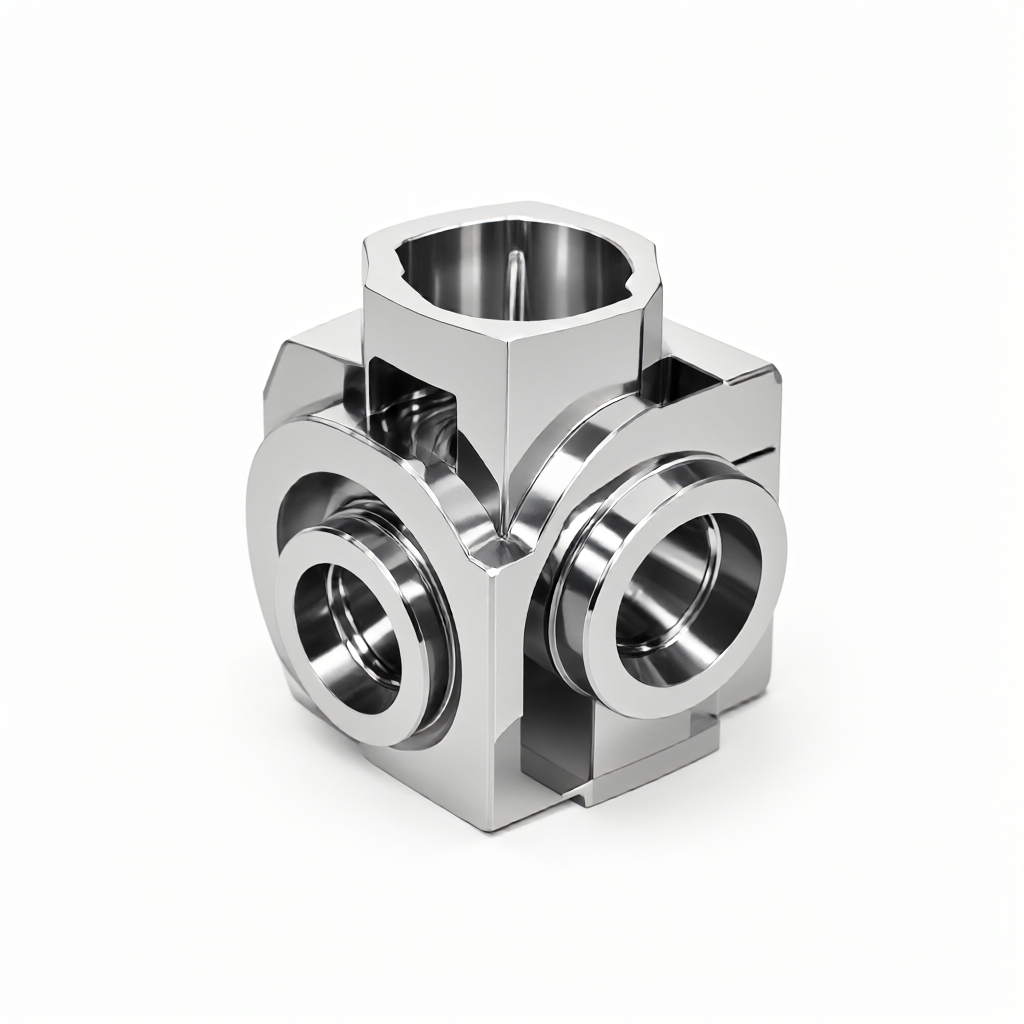
CNC加工における±0.01mm公差の工学的重要性を理解する
精密製造の分野では、±0.01mm の公差要件が部品の組み立て性能やシステムの信頼性を決定することがよくあります。技術調達や技術者にとって、この精度レベルの実際の意味とそれを達成するためのコストを理解することは、合理的な図面と予算を策定するための基礎となります。多くの顧客が最初にカスタマイズされた CNC 部品について問い合わせるとき、多くの場合、すべての合わせ面に ±0.01 mm とマークが付けられます。ただし、この「高精度の部品全体」の設計アイデアは、通常、加工時間の増加、工具の摩耗の増加、およびスクラップ率の増加につながります。公差レベルを合理的に配分し、主要な機能面を厳格な制限内で制御し、非機能面を経済的許容範囲まで緩和することは、プロジェクトの費用対効果を向上させるための重要な戦略です。
CNC部品の加工精度に影響を与える主要なプロセスパラメータ
±0.01mm の公差の達成は単一の要因の結果ではなく、工作機械、切削工具、材料、およびプロセス戦略の結果です。最終的な精度を決定する重要な寸法をいくつか示します。
- 工作機械の剛性:3軸マシニングセンタは静的精度は安定していますが、高い切削負荷がかかると痕跡変形が発生する場合があります。複雑な曲面や深いキャビティ加工の場合、5 軸リンク旋盤やセンタリングマシンは、より高い構造剛性により効果的に振動を抑制し、ミクロンレベルの一貫性を維持できます。
- ツールの選択:超硬エンドミルを使用して鋼部品を加工する場合、工具ノーズ半径と刃先の鋭さは輪郭に直接影響します。 ±0.01mm の公差の場合、通常、工具の降伏現象を軽減するために、低送りおよび高速戦略と組み合わせて微小径工具 (D2.0 ~ D6.0mm など) を使用することをお勧めします。
- 材料の熱安定性:アルミニウム、スチール、ステンレス鋼、エンジニアリングプラスチックの熱膨張係数は大きく異なります。例えば、アルミニウム合金の切削加工時の温度上昇により、ミリメートルレベルの直線的な変化が生じる場合があります。したがって、処理前に材料の室温が安定していることを確認するか、プログラミング中に熱補償値を確保する必要があります。
±0.01mm vs ±0.05mm: 経済性と性能のトレードオフの比較
設計段階で、エンジニアリング チームは、コンポーネントの実際の機能要件に基づいて、適切な許容レベルを選択する必要があります。次の表は、2 つの一般的な許容基準間のコスト、プロセスの難易度、適用可能なシナリオの違いを比較したものです。
| コントラストの寸法 | ±0.05mm(IT8レベル) | ±0.01mm(IT6レベル) |
|---|---|---|
| 処理戦略 | 従来の荒加工+中仕上げ加工で余裕を持たせた加工 | 仕上げ加工、小さな切込み量制御、マルチパス仕上げの追加が必要 |
| 工具寿命 | 高いほど、より大きな切削パラメータが可能になります | 工具の交換や再研磨は低頻度で頻繁に行う必要があり、工具の直径は摩耗しやすいです。 |
| テスト費用 | 抜き取り検査には通常のノギスとマイクロメーターで十分です。 | 主要な寸法を完全に検査するには、3 次元座標測定機 (CMM) またはイメージャが必要です。 |
| 代表的な用途 | シェル、ブラケット、非嵌合面 | 軸受座、精密ガイドロッド、光学レンズ取付板、シール面 |
データによると、公差を ±0.05 mm から ±0.01 mm に厳しくすると、通常、加工時間が 30% ~ 50% 増加し、検査コストが 2 倍になる可能性があります。したがって、精密な運動学的ペアやシール接触が関与しない限り、部品全体の高精度をやみくもに追求することはお勧めできません。
図面から量産まで 公差管理の実践ポイント
DFM 分析とプロセスのレビュー
顧客の図面を受け取った後、プロの CNC メーカーは製造可能性分析 (DFM) を実施する必要があります。ある内穴の直径が Φ10±0.01mm であるにもかかわらず、周囲の壁の厚さがわずか 1mm で材質が 304 ステンレス鋼であることが判明した場合、DFM エンジニアは警告を発する必要があります。この場所は応力解放により容易に変形し、許容範囲を超えています。このとき、設計を変更して肉厚を増やすか、変形しやすい部分を先に加工してからキー合わせ面を加工するなど、加工順序を最適化することをお勧めします。

治具の設計と位置のリファレンス
精度は切断だけでなく位置決めにも依存します。マルチプロセス部品の場合、ゼロ点クイッククランプシステムはロードとアンロードの一貫性を確保し、累積エラーを最小限に抑えることができます。ターンフライス加工では、クランプ点と加工点の間の距離(オーバーハング)が長くなるほど、変形の危険性が高くなります。治具の剛性を最適化することにより、キー面のラジアル振れは 0.005mm 以内に制御されます。これは、全体公差 ±0.01mm を達成するための前提条件です。

表面処理による仕上がり寸法への干渉要因
多くのエンジニアは、表面処理によって部品の物理的寸法が変化するという点を見落としています。例えば、陽極酸化皮膜の厚さは通常5~20μmであり、電気めっき層の厚さは10~50μmに達することもある。表面処理後の肉厚増加分を差し引かずに最終的な外観寸法を図面に記しますと、組立干渉が発生します。正しいアプローチは、プログラミング中に「皮厚補正」を予約することです。つまり、加工サイズに基づいて、後続のプロセスに従って逆補正します(サンドブラストでは厚さがわずかに減少し、電気めっきでは増加するなど)。高光沢の表面やミラー効果が必要な場合は、追加の研削プロセスが必要となり、さらに 0.02 ~ 0.05 mm のマージンが消費されます。

±0.01mmの精度のCNC部品を受け入れるにはどうすればよいですか?
合格基準は単一の測定ツールのみに依存すべきではなく、多次元の試験システムを確立する必要があります。
- 幾何学的寸法:三次元測定機 (CMM) を使用してキーポイントを収集し、CPK レポートを生成します。 CPK ≥ 1.33 は、通常、制御されたプロセス能力の兆候とみなされます。これは、バッチ生産における公差中心からの逸脱の可能性が非常に低いことを意味します。
- 表面粗さ:Ra値の測定には粗さ計を使用します。合わせ面±0.01mmの場合は通常Ra≦0.8μmが必要です。高い平滑性を追求するとRa0.4μmにも達します。粗さは外観に影響を与えるだけでなく、摩擦係数やシール性能にも直接影響します。
- 幾何公差:平面度、真円度、同軸度のチェックに重点を置きます。例えば、軸部品の真円誤差が0.005mmを超えると、たとえ径公差を満たしていても、回転中に偏心振動が発生する場合があります。
正規の製造業者は、各バッチの一貫性を確保するために、出荷前に最初の製品確認記録、プロセス検査データ、最終完全検査データを含む完全な検査報告書を提供する必要があります。
CNC部品の公差設計に関するよくある質問
カスタマイズされたCNC部品は±0.01mmの公差を安定して達成できますか?
アルミニウム合金、銅合金、および一部の鋼部品は、安定した材料、信頼性の高い治具、適切な工具管理を前提として、この精度を安定して達成できます。ただし、熱変形の影響を受ける長軸部品や薄肉部品の場合は、バッチの一貫性を確保するためにプロセスの最適化 (低温切断、セグメントクランプなど) が必要です。
エンジニアリングプラスチックの公差範囲は金属の公差範囲とどのように異なりますか?
射出成形または CNC 機械加工されたプラスチック部品は、大きな収縮率と吸湿性を持っています。通常、公差は±0.05mm以上に設定することを推奨します。高精度の射出成形金型を使用し、環境湿度を厳密に管理しない限り、金属CNCのように±0.01mmの安定性を容易に達成することは困難です。
公差レベルはリードタイムにどのような影響を与えますか?
高精度の公差を実現するには、追加の仕上げステップと検査時間が必要になります。従来の±0.1mmの公差と比較して、±0.01mmの要件により納期が3~5日延長される可能性があります。量産段階(量産サイクル15~25日など)の場合、事前に工具寿命管理やオンライン検査を計画することがサイクル短縮の鍵となります。
高精度部品のコストを下げるには?
価値工学分析を通じて、機能しない表面を特定し、その公差を緩和します。切断しやすい材料を選択する (316 ステンレス鋼の代わりに 6061 アルミニウムなど)。構造を最適化してオーバーハング距離を短縮することで、加工の難易度やスクラップコストを大幅に削減できます。
完全な検査報告書は必要ですか?
サプライヤーは、商品に付随する品質検査文書、特に重要な寸法の CMM データと粗さマップを提供することをお勧めします。これは、品質責任を追跡するのに役立つだけでなく、その後の設計改善のためのデータ サポートも提供します。
結論と推奨事項
±0.01mm の公差は精密製造の閾値であり、デフォルトのオプションではありません。購入者またはエンジニアは、設計の開始時に実際にこの精度が必要な寸法と、DFM レビューを通じてフロントエンド プロセスのリスクを明確にする必要があります。適切な材料の選択、適合する加工技術 (5 軸フライス加工や回転フライス加工の組み合わせなど)、および厳格な試験基準は、部品が「製造」され、「適切に使用される」ことを保証するための基本です。特定の図面やサンプルをお持ちで、公差±0.01mm以内での製造性やコスト構造を評価する必要がある場合は、技術評価のために図面をお送りください。 72台のCNC装置の生産能力と加工経験に基づいて、お客様の実際のニーズを満たす製造ソリューションを提供します。



