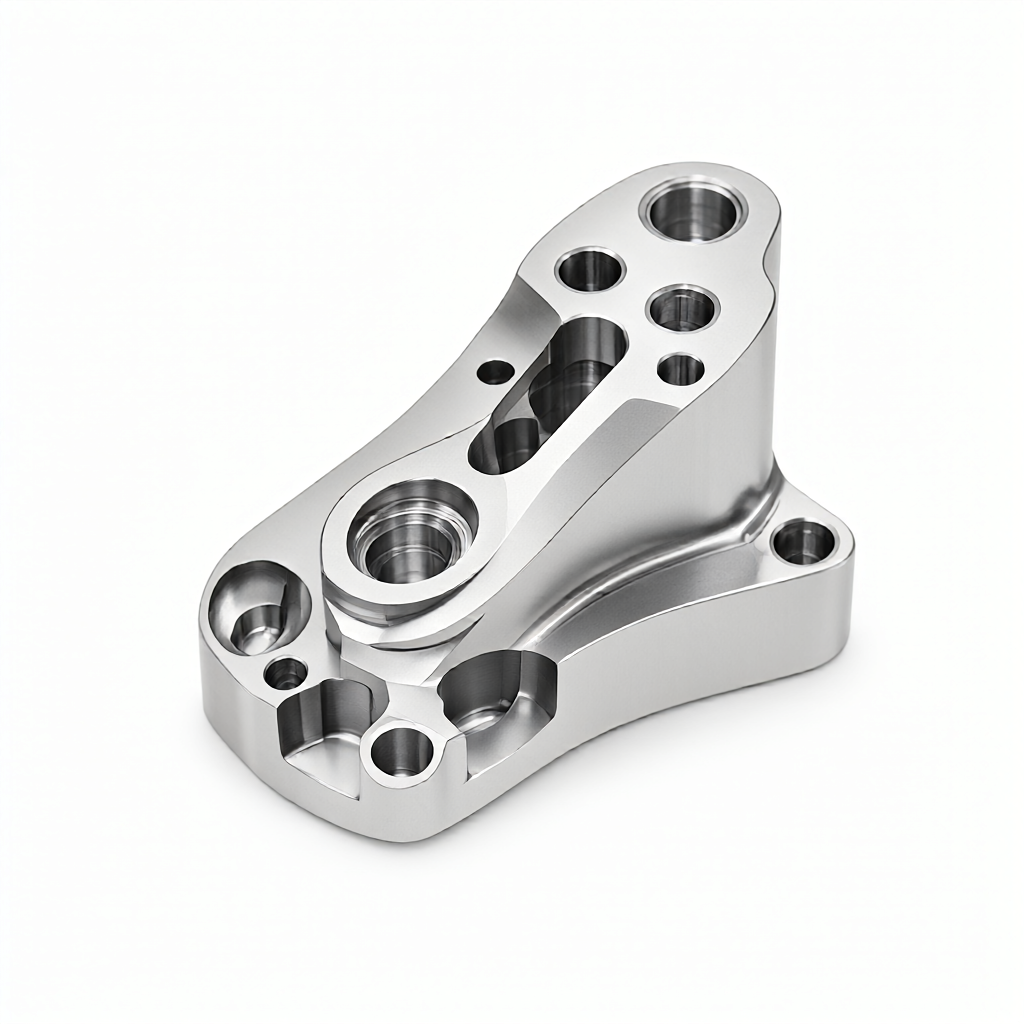
CNC精密加工材料選択ロジック:アルミニウム合金とチタン合金の核心的な違い
CNC 精密製造の分野では、材料の選択が部品の機械的特性、コスト構造、加工の難易度を直接決定します。エンジニアと調達はしばしば混乱に直面します。強度要件が類似しているのに、なぜチタン合金 (Ti-6Al-4V など) の代わりにアルミニウム合金 (7075 など) が選択されることがあり、またその逆も同様なのでしょうか。この決定は単に「強さの数値」を比較するのではなく、
比強度、切削性能、熱安定性、表面外観の均一性総合的なバランス。量産の場合は、設備稼働率、工具寿命、外観品質管理能力を考慮した材料選定が必要です。
機械パラメータの詳細な比較: 比強度と剛性の分析
材料の性質を理解するには、基本的な機械的指標から始める必要があります。以下は、CNC 加工条件における 2 つの代表的な合金の主要パラメータの比較です。
アルミニウム合金7075-T6とチタン合金Ti-6Al-4Vの機械的特性の比較
| パフォーマンス指標 |
アルミニウム合金 7075-T6 |
|
|
|
|
4.43 |
アルミニウムはチタンに比べて約37%軽く、軽量化ニーズに適しています。 |
|
570 |
|
チタンは強度が高く、耐荷重性に優れています。 |
|
|
~214 |
両者の比強度は近いですが、チタンの方がわずかに優れているだけです。 |
| 弾性率 (GPa) |
71.7 |
110 |
チタンは剛性が高く、変形に対する耐性が優れています |
| 熱伝導率(W/m・K) |
120 |
6.7 |
アルミは放熱性に優れていますが、チタンは熱がこもりやすく工具寿命に影響を与えます。 |
データによると、チタン合金の相対引張強さはアルミニウム合金の約 1.6 倍ですが、密度も 60% 近く高いことが示されています。したがって、中核となる設計目標が次のような場合、
軽量かつある程度の剛性が必要アプリケーションシナリオに関連する場合
高温環境または極度の静圧負荷、チタン合金の高温強度維持率を考慮する必要があります(アルミニウム合金の強度は 150 °C を超えると大幅に低下しますが、チタン合金の性能は 300 °C 以下で安定します)。
CNC切削性能の違い:加工効率と工具ロス
材料の機械加工性が CNC コスト管理の鍵となります。アルミニウム合金とチタン合金の間には切削特性に大きな差があり、加工サイクルと工具の予算に直接影響します。
アルミニウム合金の切断特性
アルミニウム合金の切りくずは柔らかく、ナイフに付着しやすく、高い切りくず除去性が必要です。しかし、熱伝導率が高い(約120W/m・K)ため、切削熱が切りくずを通して奪われやすく、工具温度が低くなります。
- 推奨パラメータ:主軸回転数が高く(最大10,000rpm以上)、送りも速く、一軸加工効率が非常に高いです。
- ツールの選択: 超硬インサートは、接触面積を減らし、ノジュールを避けるために大きなバックアングルを備えた PVD コーティングまたはコーティングされていない TiAlN を使用する必要があります。
- 処理リスク:ナイフの貼り付けにより、表面に粗いナイフ模様が生じます。 「アルミスラッジ」による表面の傷つきを防ぐには、クーラントの濃度と流量を最適化する必要があります。
チタン合金の切削特性
チタン合金は代表的な難削材です。熱伝導率が極めて低い(約6.7W/m・K)ため、
切削摩擦熱の90%以上が工具先端に蓄積されるそのため、工具がすぐに摩耗したり、故障したりすることがあります。さらに、チタンは化学活性が高く、高温では工具材料により拡散摩耗しやすいです。
- 推奨パラメータ: 低速かつ大送り戦略 (主軸速度は通常、アルミニウム合金の速度よりも 50% 以上低い)、最小のチップブレーカを備えたインサートを使用します。
- ツールの選択:コーティング超硬(TiCN、AlTiN等)を必ず使用し、ハイス鋼の使用は厳禁です。
- 処理リスク: 工具の欠けの可能性が高く、主軸負荷をリアルタイムで監視する必要があります。送り量が適切でないと「びびり」が発生しやすくなり、寸法精度に影響を与えます。
大量生産の場合、アルミニウム合金は材料利用と加工効率の点で明らかな利点があり、単位作業時間あたりのコストは通常チタン合金のわずか 1/3 ~ 1/5 です。
外観品質と表面処理適合性
多くの家庭用電化製品、ロボット関節、または医療用インプラントのシナリオでは、
外観の一貫性多くの場合、最終的な強度よりも最終的な受け入れに影響を与えます。アルミニウム合金とチタン合金では、表面処理方法が全く異なります。
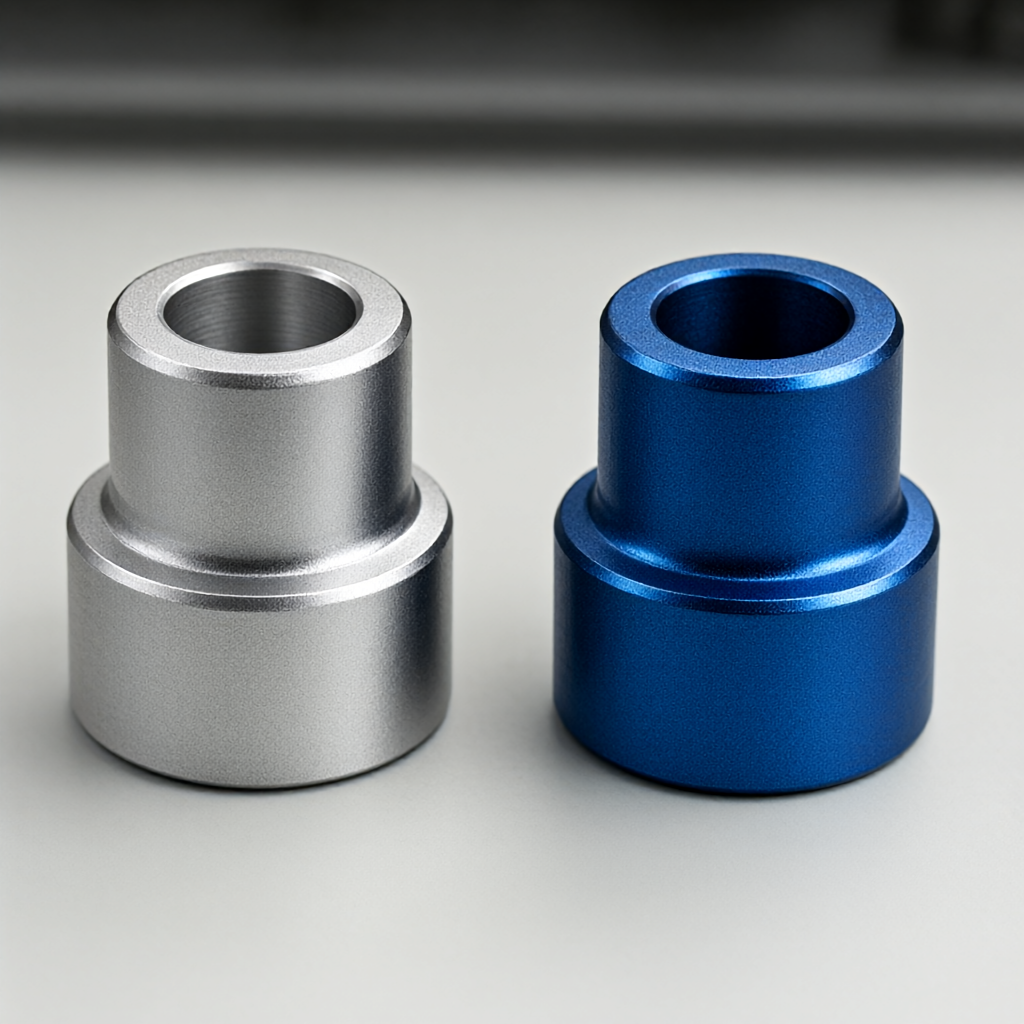 アルミチタン合金表面処理外観比較
アルミニウム合金の表面処理
アルミニウム合金は酸化皮膜が薄く、陽極酸化の色の制御性(黒、金色、カラー酸化)が高いですが、酸化皮膜が多孔質で染色ムラが生じやすいです。
- 利点:ブラッシングとサンドブラスト後の光沢が高く、簡単に鏡面効果が得られます。
- 短所:前処理が適切に行われていないと、白点や黒点などのロット差が発生しやすくなります。
チタン合金表面処理
チタン合金の酸化皮膜は緻密で透明であり、自然な耐食性を備えています。
- 利点
- 短所:機械加工された表面には「加工硬化層」が生成されやすく、その後の研磨が困難になります。サンドブラスト後の光沢回復が遅い。
外観要件が高い部品、量産時に維持する必要がある場合
コスト構造とバッチリードサイクルアセスメント
材料コストは氷山の一角に過ぎず、真のTCO(総所有コスト)にはブランク購入、加工ロス、スクラップ率、および試験コストが含まれます。
- ブランク価格Ti-6 Al-4 Vバーの価格は、通常、707 5アルミニウムの8 〜 12倍です(市場変動に応じて)。
- 加工ロス高速切削、短い単一時間、低い金型および機器の減価償却費のためのアルミニウム合金;チタン合金の切断は遅く、単一時間はアルミニウム合金の2 〜 4倍である可能性があります。
- テストコストチタン合金部品は、通常、より高い寸法公差(± 0.0 0 5 mmなど)を必要とし、熱変形が大きいため、冷却時間を長くする必要があり、生産ラインのビートに影響を与えます。
アルミニウム合金部品は、成熟した技術と材料の容易な入手可能性により、15 ~ 25 日のバッチ納品サイクル内で生産スケジュールの柔軟性が高くなります。プロジェクトのノードが緊密な場合、アルミニウム合金ソリューションにはサプライ チェーンの安定性という点で当然の利点があります。
材料選択決定ガイド: アプリケーションシナリオに基づく推奨事項
特定のプロジェクトに直面した場合、エンジニアは次の観点に基づいて選別する必要があります。
シナリオ 1: 高強度軽量構造部品
部品が高振動、高衝撃にさらされ、重量に敏感な場合 (ドローン アーム、ロボット アクチュエーターなど)、
Ti-6Al-4V。高価ではありますが、その耐疲労性と高温安定性はかけがえのないものです。
シナリオ 2: 売上高の多い家電製品
製品の反復速度が速く、出力が大きく、外観要件が高い場合 (3C アクセサリ、カメラ モジュール ハウジングなど)、それを優先してください。
7075-T6。低コスト、加工、外観処理が容易なため、単一部品のコストを大幅に削減し、市場投入までの時間を短縮できます。
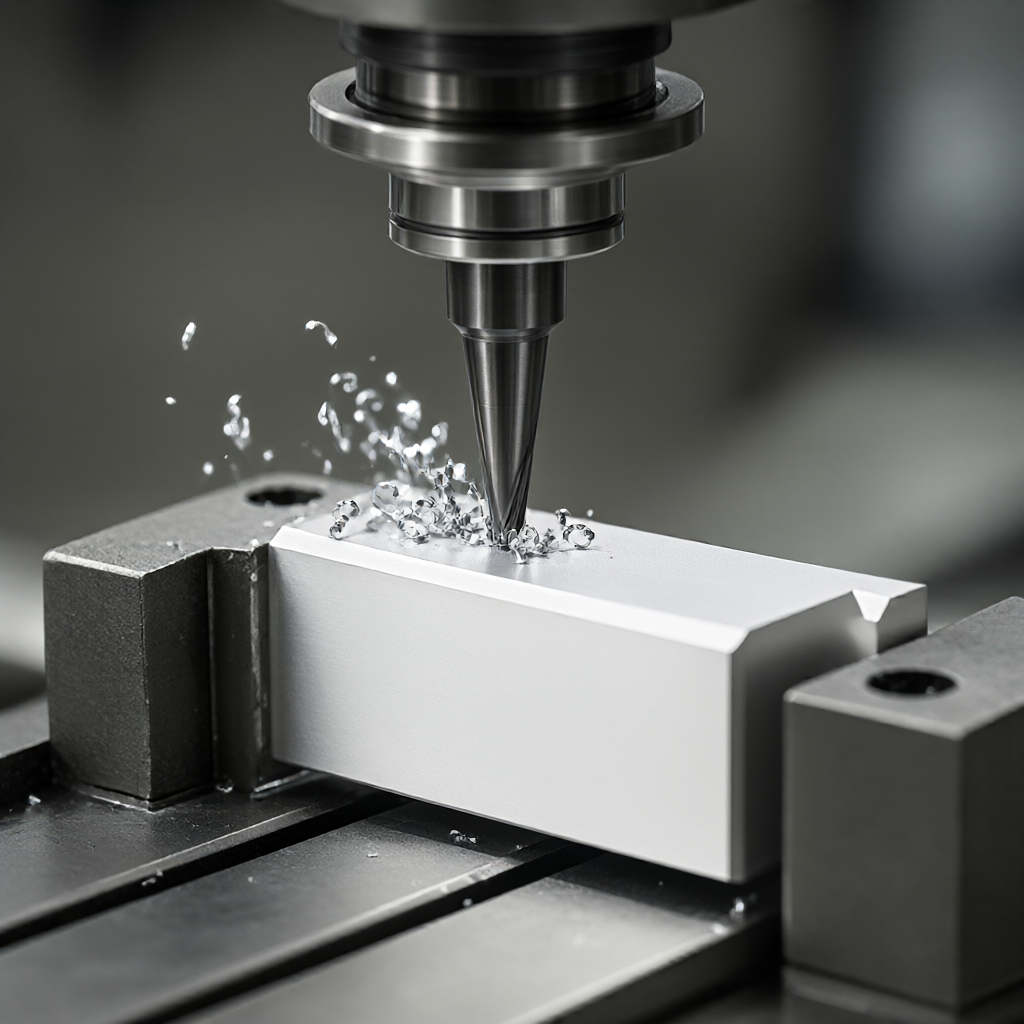 アルミニウム合金の高能率切削加工風景
シナリオ 3: 医療インプラント
必須
純チタン(CP-Tiグレード4)またはTi-6Al-4V。アルミニウム合金は生体適合性がないため、インプラントでの使用は固く禁止されています。チタンの耐食性と非磁性の特性により、チタンは信頼できる選択肢となります。
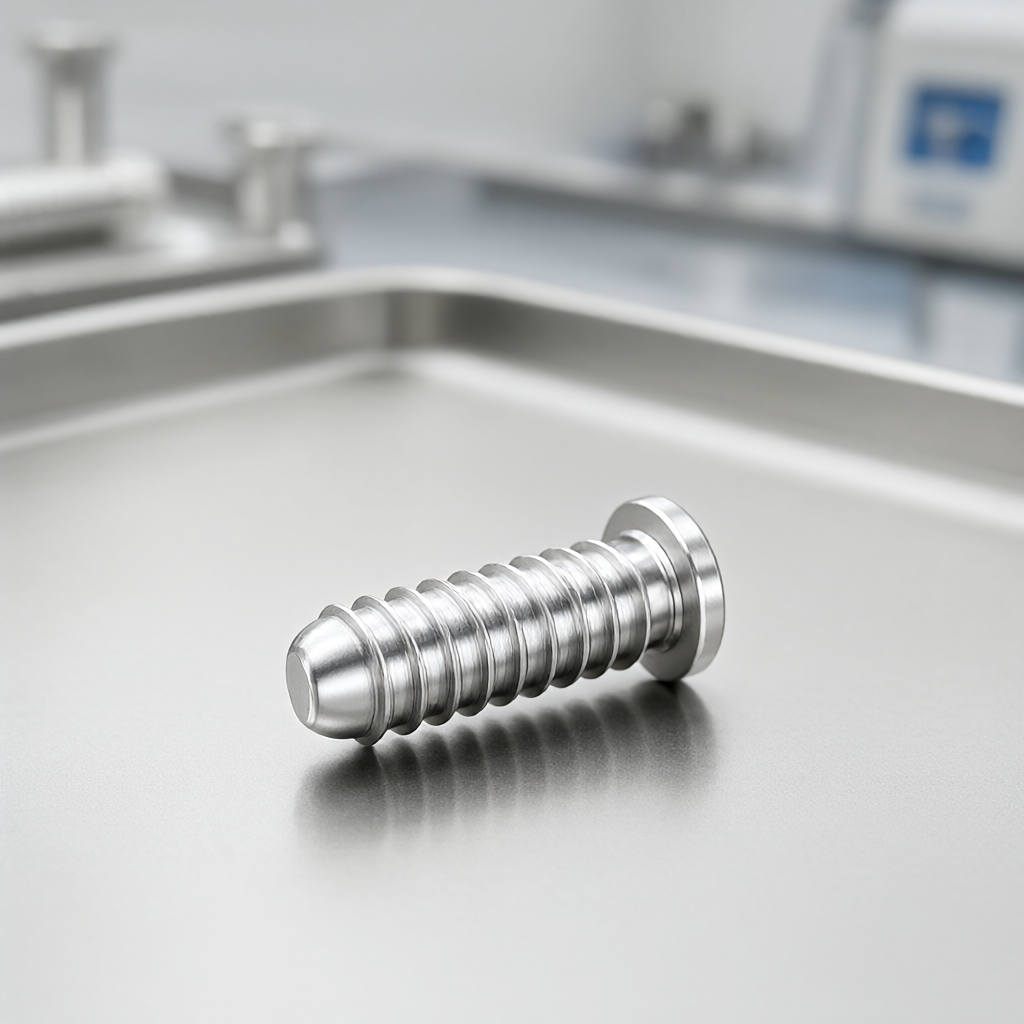 医療用インプラント用のチタン合金試験の拡大図
合否基準と試験ポイント
選択した材料に関係なく、CNC 精密部品を受け入れるには、次のパラメータに注意する必要があります。
- 寸法精度:キー合わせ面の公差は±0.01mm以内を推奨します。
- 表面粗さ:外観面はRa0.4μm以下が要求され、通常は追加の精密旋削加工や精密フライス加工が必要となります。
- 欠陥検出: チタン合金部品は微小亀裂が発生しやすいため、荷重がかかる部品に対して浸透試験 (PT) を実施することをお勧めします。アルミニウム合金は主に気孔と介在物に焦点を当てており、X 線検査の方が効果的です。
- 材料証明: サプライヤーは、合金グレードと熱処理状態を明確にした完全な材料リスト (ミルテスト証明書) を提供する必要があります。
よくある質問
アルミニウム合金 7075 とチタン合金 6Al-4V では、CNC 加工中に表面に傷がつきやすいのはどちらですか?
アルミニウム合金は切断時に工具にくっつきやすいです。冷却が不十分だと切りくずが跳ね返り、加工面に傷を付けやすくなります。チタン合金は硬度が高く傷がつきにくいですが、工具による欠けの原因となる場合があります。したがって、アルミニウム合金では切りくずの除去と冷却にさらに注意を払う必要があり、チタン合金では工具の監視にさらに注意を払う必要があります。
大量生産においてアルミニウム合金部品の外観の一貫性を確保するにはどうすればよいですか?
鍵となるのは前処理の制御です。スケールやグリスを除去した後、絞りやサンドブラストのパラメータ(砂の数、圧力、時間など)を統一します。最初のピースで陽極酸化カラーテストを実施して、バッチ間の色の違いがΔE以内であることを確認することをお勧めします。









