





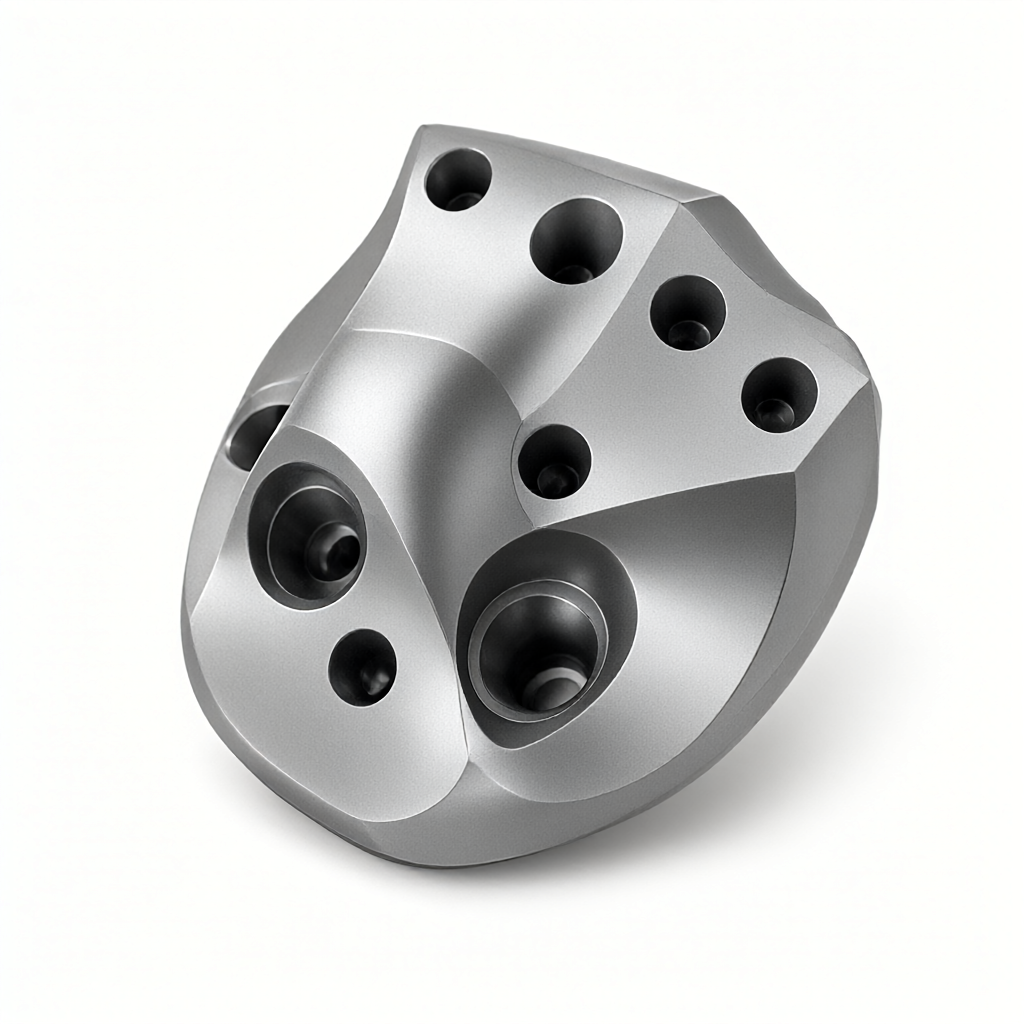
Défis des stratégies de trajectoire multiaxe dans l’usinage CNC de surfaces complexes
Dans la conception des structures aérospatiales, des implants médicaux et des équipements de télécommunication de haut de gamme, les surfaces libres (Free-form Surfaces) et les caractéristiques de cavités profondes à parois minces se généralisent. Le usinage tridimensionnel traditionnel de ces pièces rencontre des points critiques majeurs tels que l’interférence de l’outil, la longueur de porte-pièce excessive et la difficulté à contrôler la hauteur de stries sur les surfaces. L’usinage CNC multiaxe, par le contrôle coordonné de l’attitude spatiale à cinq axes, permet de réduire significativement les forces de coupe, d’améliorer l’intégrité de surface et de raccourcir le cycle de fabrication. Toutefois, la stratégie de trajectoire multiaxe n’est pas un simple superposition de coordonnées, mais un système technique impliquant l’évitement des singularités cinématiques, l’optimisation de l’attitude de l’outil et l’équilibre du taux de suppression de matière. Pour les ingénieurs en ingénierie des achats techniques et en R&D, l’évaluation de la capacité multiaxe d’un fournisseur ne doit pas se limiter au nombre d’équipements, mais doit approfondir la logique de planification de la trajectoire et les données de validation des procédés.
Principe de la commande multiaxe à cinq axes et logique centrale de la planification de la trajectoire
Les machines-outils à cinq axes (constituées généralement de trois axes linéaires et de deux axes de rotation) permettent à l’axe de l’outil de pivoter par rapport à la pièce, assurant ainsi un angle de coupe optimal constant. Pour les surfaces complexes, les principales stratégies de trajectoire incluent trois modes, dont la logique sous-jacente détermine la précision et l’efficacité finales de la pièce.
Fraisage trochoïdal (Trochoidal Milling) et traitement des zones escarpées
Les trajectoires en spirale ou pas radiaux classiques sont sujettes à l’« effet racine d’outil » lors de grandes profondeurs de coupe avec une avance radiale faible, entraînant des éclats de l’outil. La trajectoire trochoïdale, grâce à son taux de chevauchement élevé, uniformise la quantité de matière enlevée par unité de surface, réduisant considérablement l’épaisseur de coupe au point de contact. Lors du traitement des fonds de cavités profondes ou des parois verticales escarpées, les machines à cinq axes peuvent incliner le mandrin pour permettre à l’outil de couper avec une surface de contact plus importante, évitant ainsi les forces latérales excessives et les interférences géométriques. Cette stratégie est particulièrement cruciale pour l’usinage des alliages de titane et des superalliages réfractaires.
Méthode de pilotage par point (Point Drive) et par surface (Surface Drive)
La méthode de pilotage par point génère les trajectoires à partir des points discretisés du modèle maillé. Elle convient aux structures à topologie complexe sans exigences strictes de continuité de surface. Le calcul est rapide, mais il y a un risque de sous-usinage. La méthode par surface projette les trajectoires selon la normale de la surface du modèle de conception, garantissant le contrôle précis de la quantité de matière résiduelle (Hauteur de stries / Scallop Height). C’est la stratégie de choix pour les aubes d’aile aérospatiale, les moules optiques et autres pièces à surfaces de haute précision. En production réelle, il est souvent nécessaire de combiner les deux méthodes dans le logiciel CAM : utilisation du pilotage par surface pour les zones lisses et du pilotage par point pour le nettoyage des fonds de cavités.
Arbitrage technique entre le taux de suppression de matière et l’optimisation de l’attitude de l’outil
L’avantage principal de l’usinage multiaxe réside dans la « liberté d’attitude », mais une attitude plus flexible ne signifie pas nécessairement une efficacité plus élevée. Dans la pratique industrielle, les paramètres suivants doivent être soigneusement arbitrés :
- Angle d’inclinaison de l’outil (Tilt Angle) : généralement réglé entre 30° et 60°. Un angle trop faible entraîne une grande saillie de l’outil, une vibration accrue et une dégradation de la rugosité de surface ; un angle trop grand augmente le risque de collision de l’emmanchement. Pour l’aluminium, un angle de 50° offre souvent un équilibre optimal entre finition de surface et forces de coupe ; pour les aciers, il est recommandé de le maintenir autour de 30° pour renforcer la rigidité.
- Longueur de l’outil et saillie : la commande à cinq axes permet l’utilisation d’outils courts et de mandrins longs, éloignant le point de coupe du centre de rotation et réduisant la saillie radiale. En maintenant le rapport de saillie à 1.5:1 ou moins, on améliore significativement la fréquence propre du système, évitant les ondulations de surface causées par le flûtement (Chatter).
- Synchronisation des avances : lors de la commande multiaxe, les avances des cinq axes doivent être strictement synchronisées. Si l’axe de rotation est plus lent que l’axe linéaire, des stries de « glissement de l’outil » apparaîtront sur la surface ; à l’inverse, des virages brusques avec arrêt d’urgence peuvent causer des microfissures de surface. Le module « optimisation cinématique » du logiciel CAM est essentiel : il ajuste en temps réel la répartition des vitesses de chaque axe pour éviter de dépasser les limites d’interpolation de la machine.
Impact de la géométrie de l’outil sur la qualité de la surface
Le choix de l’outil détermine directement la hauteur de stries et l’efficacité de l’usinage. La fraise à bout de boule (Ball Nose) est la norme pour l’usinage de surfaces, mais sa surface de contact varie avec le rayon, ce qui rend le taux de suppression de matière extrêmement faible dans la zone de pointe. Pour résoudre ce problème, l’industrie adopte généralement deux solutions d’amélioration :
| Type d’outil | Adaptabilité aux surfaces | Taux de suppression de matière | Contrôle de la rugosité de surface | Applications typiques |
|---|---|---|---|---|
| Fraise à bout de boule standard | Excellente (couverture complète) | Faible (efficacité faible en pointe) | Haute (absence de traces de repasse) | Surfaces organiques complexes, finition de moules |
| Fraise V en V / Fraise en corne de buffle | Bonne (traitement par zones requis) | Moyenne à élevée (grande surface de contact) | Moyenne (affûtage requis) | Ébauche et demi-finition des structures aérospatiales |
| Fraise V à fond plat | Moyenne (adéquate uniquement localement) | Élevée (à un angle spécifique) | Moyenne | Nettoyage des fonds de cavités profondes |
Pour la production en série axée sur l’efficacité, l’adoption d’une fraise V de grand diamètre pour l’ébauche, suivie d’une fraise à bout de boule de petit diamètre pour le nettoyage des coins et la finition, constitue la classique « stratégie à deux outils ». Cette combinaison permet de profiter du taux de suppression élevé de l’outil grand diamètre tout en assurant la précision dimensionnelle des angles nets avec l’outil petit diamètre, réduisant généralement le temps total d’usinage de 30 % à 40 %.
Réglage des paramètres de procédé critiques et inhibition des vibrations
Les vibrations (broutage) en usinage multiaxe sont les principaux ennemis de la qualité de surface. Les ingénieurs doivent définir les paramètres en fonction de la raideur dynamique du système outil-pièce-machine-outil. En général, pour l'usinage des alliages d'aluminium, le réglage de la vitesse de la broche entre 12000 et 15000 tr/min, avec une avance par dent de 0,1 à 0,2 mm, permet d'éviter la plupart des zones de résonance. Si des ondes périodiques apparaissent à la surface, il faut immédiatement réduire la vitesse de la broche ou ajuster l'avance par dent, plutôt que de simplement modifier le chemin d'outil. De plus, le choix de l'angle de saut de l'outil (rake) est crucial : un angle de saut positif facilite l'évacuation des copeaux et réduit les forces de coupe, ce qui convient aux matériaux mous comme l'aluminium et le cuivre ; un angle de saut nul ou négatif offre une raideur supérieure, adaptée aux matériaux difficiles à usiner tels que l'acier inoxydable.
Critères d'acceptation de la qualité de surface et méthodes de contrôle
Lors de la réception de pièces à surfaces courbes complexes, l'acheteur ne doit pas se fier uniquement à l'inspection visuelle. Il est impératif d'établir un système d'acceptation quantifié :
- Mesure tridimensionnelle (CMM) : Utiliser un capteur à broche ou un capteur laser pour numériser les surfaces et évaluer les tolérances géométriques et dimensionnelles. Pour les surfaces avec une rugosité Ra inférieure à 0,8 μm, la densité des points CMM doit être supérieure ou égale à 5 points/mm² afin de capturer précisément les écarts minimes. Il faut prêter attention aux écarts dimensionnels dans les zones de forte variation de courbure.
- Rugosimètre : Prendre des échantillons perpendiculairement à la direction de coupe pour évaluer la valeur de Ra. Il convient de distinguer la « rugosité de processus » des « défauts microscopiques inhérents au matériau », ceux-ci nécessitant souvent l'aide d'un microscope pour le jugement. Une rugosité Ra de 0,4 μm nécessite généralement que la matière d'usinage final soit contrôlée entre 0,05 et 0,1 mm, et l'utilisation d'une stratégie de tournage ou fraisage final à haute vitesse.
- Vérification des interférences : Exiger du fournisseur la fourniture de captures d'écran de simulation post-traitement du code NC, prouvant qu'il n'y a pas de collision physique entre le porte-outil et la pince de la pièce, avec une marge minimale d'outillage de 0,01 mm. C'est une preuve clé de l'évaluation de la capacité logicielle CAM et de la rigueur du processus.
Questions fréquentes (FAQ)
Quel est l'avantage en termes de coût de l'usinage 5 axes par rapport à l'usinage 3 axes ?
Bien que le coût des équipements et des outils pour les machines à 5 axes soit élevé, le temps de production par pièce est considérablement réduit. Pour les pièces à cavités profondes et à caractéristiques multi-angles, la technologie à 5 axes réduit le nombre de serrages (usinage de plusieurs faces lors d'un seul serrage), ce qui diminue les erreurs cumulées dues au repositionnement et les coûts de pinces. En production en série, la grande flexibilité de programmation des 5 axes aide à équilibrer la production mixte de nombreuses variétés de produits et à améliorer le taux de'utilisation global de la capacité de production.
Comment évaluer si les chemins d'outil multiaxes du fournisseur sont raisonnables et éviter le « faux 5 axes » ?
Le « faux 5 axes » désigne l'utilisation d'une machine à 5 axes uniquement pour l'usinage 3 axes, ou le simple ajout d'un axe rotatif comme cinquième axe sans logique de synchronisation (coulissement). Il faut exiger du fournisseur le journal de post-traitement du logiciel CAM et vérifier si le code G contient des commandes d'interpolation synchronisée impliquant la rotation S (vitesse) ainsi que les axes X/Y/Z et A/B/C. Demandez également si une analyse d'optimisation de la posture de l'outil a été réalisée et s'ils peuvent expliquer les raisons du choix de l'inclinaison dans des zones spécifiques. Le véritable processus multiaxe nécessite une optimisation globale intégrant le modèle de la pièce, la bibliothèque d'outils et les contraintes cinématiques de la machine-outil.
Quels risques de processus faut-il特别注意 lors de l'usinage de surfaces courbes complexes en alliage de titane ?
Les alliages de titane ont une faible conductivité thermique, ce qui entraîne une accumulation de chaleur de coupe, provoquant une usure rapide de l'outil voire un « adhèrent » (soudure à froid) qui peut rendre la pièce hors-service. Il faut obligatoirement utiliser un lubrifiant-refroidissant à débit élevé et contrôler strictement la charge de puissance de la broche. Les outils doivent être en métal dur avec revêtement, et l'angle de saut doit être grand pour réduire les forces de coupe. Sur le plan du procédé, il est recommandé d'utiliser des outils à grand diamètre, à plusieurs dents et à rayon de dent petit, en maintenant une haute vitesse et une faible avance, afin d'éviter le frottement de l'outil avec la surface déjà usinée. Lors de la réception, il est nécessaire d'augmenter la surveillance et le suivi de la durée de vie de l'outil pour garantir la cohérence en série.
Quelle est la taille minimale des caractéristiques ? Est-il possible d'obtenir une surface sans traces d'outil ?
Dans l'usinage multiaxe standard des alliages d'aluminium, la taille minimale des caractéristiques peut généralement atteindre un rayon de 0,5 mm. Grâce à une stratégie de chevauchement raisonnable (5 % à 10 %) et à une haute vitesse de broche, il est théoriquement possible d'obtenir une surface sans traces d'outil. Cependant, le « sans traces d'outil » est un processus dynamique qui doit être défini en combinant le taux de dépose du matériau et les exigences de rugosité de surface. Pour les exigences de finition très élevées (comme les composants optiques), un processus de polissage peut être nécessaire, sans se reposer uniquement sur l'usinage.
Comment assurer la cohérence des pièces multiaxes en production en série ?
La cohérence dépend de la précision de répétabilité du serrage, de la surveillance des valeurs de compensation de l'outil et de la stabilité du programme CAM. Il est impératif d'établir un système de gestion de la durée de vie des outils, effectuant le remplacement ou la réaffûtage automatique tous les N pièces usinées et en mesurant à nouveau les valeurs de compensation. Le serrage doit utiliser des pinces de forme de précision ou une aspiration par vide pour réduire les interventions humaines. Avant l'expédition, réaliser un contrôle 100 % sur les dimensions critiques et conserver les données de numérisation CMM pour référence. Les usines dotées d'un système de contrôle de processus complet peuvent maintenir la variation dimensionnelle en série stable à l'intérieur de ±0,02 mm.
Conclusion et recommandations d'action
L'usinage CNC multiaxe de surfaces courbes complexes est un système d'ingénierie qui implique un couplage profond de l'outillage, de la machine-outil, de la stratégie CAM et de la science des matériaux. En tant qu'acheteur technique ou ingénieur R&D, vous ne devez pas seulement vous concentrer sur le nombre d'équipements, mais aussi examiner la capacité de planification des chemins d'outil du fournisseur, son expérience du contrôle des vibrations et son système de traçabilité de la qualité. ShowyMetal dispose de 72 équipements CNC multiaxes, soutenant une précision de ±0,01 mm et une finition de surface Ra0,4 μm, offrant un service intégré allant des suggestions DFM (Design For Manufacturing) au contrôle de la cohérence en série. Si vous avez des défis de fabrication de pièces à surfaces courbes complexes, n'hésitez pas à envoyer vos dessins 3D et exigences techniques ; notre équipe d'ingénieurs vous fournira une stratégie de chemin d'outil personnalisée et une proposition de devis rapide.



