





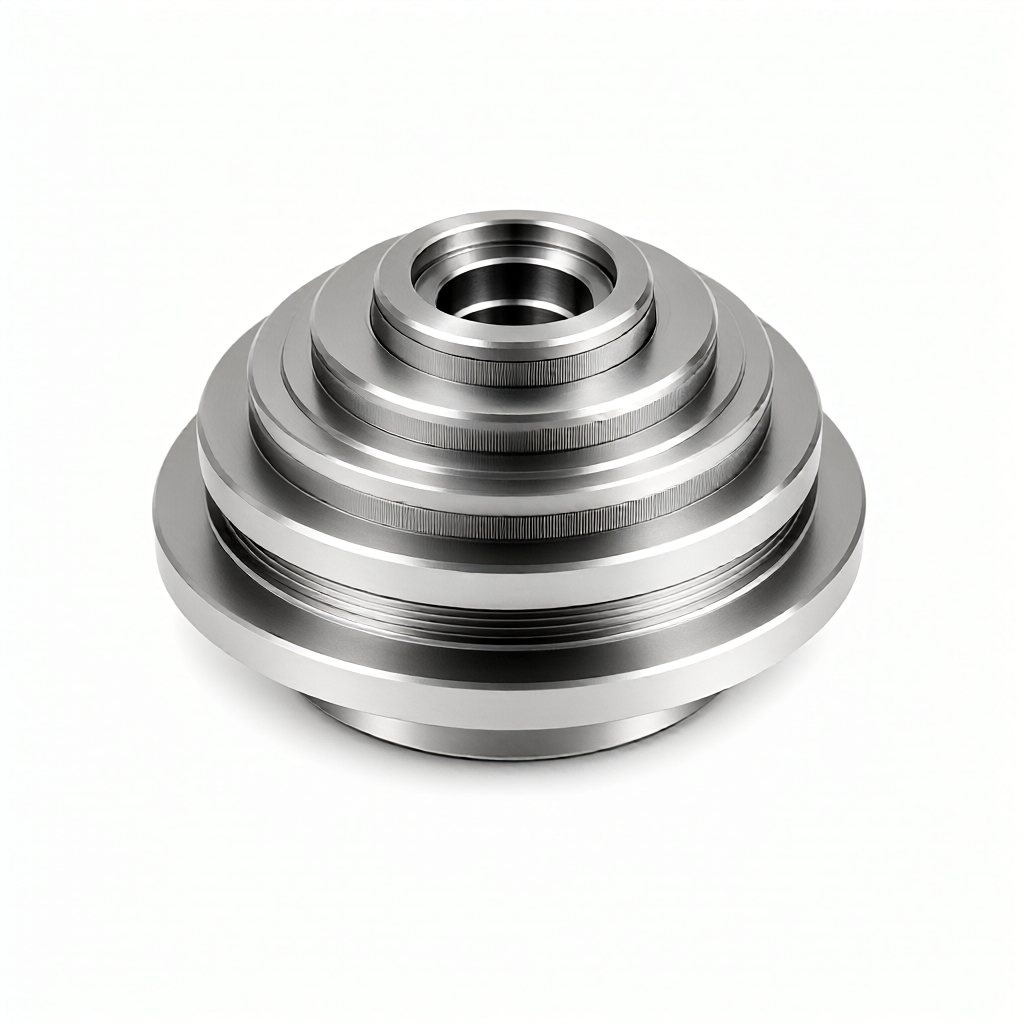
Conception de pièces de tournage CNC complexes : points clés pour éviter l'interférence et la déformation. En fabrication de précision, bon nombre de pièces rebutées dues à l'interférence bloquant la machine ou à la déformation thermique proviennent de lacunes dans la phase de conception. Cet article analyse l'impact de la rigidité, des trajectoires d'outils et de la dissipation thermique sur la précision du tournage, et propose des stratégies d'évitement de niveau ingénieur.
Analyse des causes fondamentales d'interférence et de déformation
L'interférence d'outil désigne la collision physique entre la trajectoire de l'outil et la surface déjà usinée de la pièce, la pince ou la structure de la machine pendant le tournage. Elle est courante pour les pièces en forme d'axe allongé ou les profils complexes avec de profondes cavités. L'interférence provoque directement l'éclatement de l'outil ou une alarme machine, interrompant la production.
Déformation thermique et effet de recul d'outil
La chaleur de coupe entraîne une élévation locale de la température de la pièce, et les différences de coefficient de dilatation thermique provoquent une dérive dimensionnelle. Simultanément, la force de coupe génère une déformation élastique (recul d'outil) sur les pièces allongées, et la contraction lors du refroidissement entraîne un excès de tolérance. La superposition de ces deux phénomènes physiques est la principale cause de la difficulté à stabiliser la précision des pièces de tournage de haute précision.
Limites de conception du rapport longueur/diamètre et optimisation de la rigidité
Pour l'usinage par tournage CNC, le rapport longueur/diamètre (L/D) de la pièce détermine directement la stabilité de l'usinage. Principes généraux : une machine-outil à 3 axes peut usiner des rapports L/D inférieurs à 5 ; l'ajout d'un contre-pointe permet d'atteindre 8 ; les machines à broche (turn-mill) ou les centres de fraisage-tournage composites peuvent dépasser 10. Si le L/D dépasse 8 lors de la conception, il est impératif d'introduire un support auxiliaire (contre-pointe) ou de modifier la structure.
Si la pièce contient des trous profonds ou des gorges borgnes, lorsque l'épaisseur des parois est inférieure à 10 % du rapport L/D, les vibrations et contraintes thermiques pendant l'usinage sont significativement amplifiées. Il est recommandé d'augmenter l'épaisseur des parois en non-emplacements critiques à 0,8-1,0 mm ou plus, ou de relâcher les contraintes par usinage brut et de finition en plusieurs passes.
Planification de la trajectoire d'outil et programmation sans interférence
Lors de la rédaction du programme de tournage, les trajectoires synchrones des axes Z et X doivent éviter les surfaces de précision déjà tournées. Attention particulière : lors du tournage de trous internes ou d'extrémités d'axes en gradins, la trajectoire de retrait de l'outil doit disposer d'une marge suffisante (généralement supérieure au rayon de l'outil + 0,2 mm).
- Compensation de rayon pour outil de copy-turning : Éviter les collisions en pointes, prévoyez des chanfreins de C0,5 ou plus ; si vous devez suivre une pointe, divisez l'avance en plusieurs passes.
- Point de changement d'outil : Placé loin de la surface de la pièce, prévoyez un jeu de sécurité de 3-5 mm pour éviter les rayures sur les surfaces déjà usinées lors du changement d'outil.
- Référence de mise en place : Établissez une origine de coordonnées unifiée pour éviter les erreurs cumulées dues aux conversions de références qui causent des interférences.
Sélection d'outil, refroidissement et stratégies de contrôle thermique
La sélection de l'outil influence directement la déformation. Les plaquettes en carbure de tungstène (comme YG8/YG6) ont une vitesse de coupe élevée mais une faible conductivité thermique, tandis que l'acier à hauts rapides (HSS) a une bonne conductivité mais une résistance faible. Pour l'usinage d'alliages d'aluminium, on choisit souvent des plaquettes avec revêtement diamant pour réduire la chaleur de coupe.
Côté refroidissement, la lubrification minimale en haute pression (MQL) est préférable à l'arrosage massif de liquide de coupe lors de l'usinage de alliages de titane ou d'aciers réfractaires. Bien que le liquide de coupe massif refroidisse rapidement, la chute brutale de température en surface provoque des contraintes résiduelles thermiques, entraînant la déformation de la pièce de tournage. Le contrôle raisonnable de la vitesse d'avance et de la profondeur de passe ($a_p$), maintenant la force de coupe stable, est la clé pour réduire le recul d'outil.
Comparaison entre tournage et tournage-fraisage composite
Face aux pièces complexes, le simple tournage 3/4 axes peut ne pas suffire à éviter les interférences, nécessitant l'introduction du tournage-fraisage composite 5 axes. Le tableau suivant compare les différences entre les deux en matière de contrôle des interférences et de gestion de la déformation :
| Dimension de comparaison | Machine-outil de tournage CNC 3/4 axes | Machine-outil de tournage-fraisage composite 5 axes |
|---|---|---|
| Risque d'interférence | Élevé. Les trajectoires d'avance/retrait de l'outil sont limitées, risque de collision avec la pièce/la pince élevé | Faible. Synchro des axes B/C, possibilité d'éviter les surfaces usinées à grand angle |
| Contrôle de la déformation de la pièce | Dépend de la conception de la pince (contre-pointe), relâchement des contraintes résiduelles lent | Tournage et fraisage multi-faces en une seule mise en place, distribution des contraintes uniforme, déformation faible |
| Pièces applicables | Axes en gradins, manchons, pièces de forme simple (L/D < 5) | Coques complexes, raccords aéronautiques, pièces polyédriques (L/D > 8) |
| Précision d'usinage maximale | Environ ±0,02 mm (sans pince auxiliaire) | ±0,01 mm (avec compensation thermique) |
Conclusion : Lorsque la pièce implique des gorges multi-directions, des chanfreins sur faces d'extrémité ou des surfaces complexes, si la vérification d'interférence du tournage 3 axes n'est pas validée, il convient de passer directement à une solution de tournage-fraisage composite. Bien que le coût unitaire soit légèrement plus élevé, cela permet d'économiser les erreurs cumulées dues aux multiples mises en place.
Points pratiques : Revue DFM et validation de la première pièce
Lors de la phase d'ingénierie, la revue DFM (Conception orientée Fabrication) est la dernière ligne de défense pour intercepter les risques d'interférence et de déformation. Les paramètres suivants doivent être vérifiés :
- Rayon minimal de l'angle aigu : Les angles aigus internes en tournage doivent avoir un rayon R0.5 ou supérieur, sinon l'outil ne peut pas se conformer et il y a risque d'ébréchement.
- Orifices de dissipation de la chaleur / Goujons d'allègement : Concevoir des gouttières de dissipation symétriques sur les pièces à parois épaisses (>20mm) pour réduire la déformation après refroidissement.
- Réserve de face de référence : Une marge de rectification/tournage de finition (0.3-0.5mm) doit être laissée sur les surfaces de dimensions critiques pour éviter que les contraintes de l'étape de tournage brut ne se répercutent directement sur les dimensions finales.
Lors de la première pièce usinée, une inspection de contrôle de processus doit être effectuée : en plus de la détection tridimensionnelle de toutes les dimensions, il est nécessaire de mesurer la différence de déformation de la pièce entre son état naturel et son état serré (déflexion après relâchement). Si la déflexion >0.01mm, la force de serrage doit être modifiée ou les paramètres de tournage de finition ajustés (par exemple, réduire la passe de 0.05-0.1mm et la vitesse d'avance à 0.05mm/rev).
Questions fréquentes (FAQ)
Comment déterminer si un porte-étai central est nécessaire pour des pièces de tournage CNC complexes ?
La règle empirique est que si la longueur libre de la pièce (distance entre les deux points d'appui principaux) dépasse 5 fois son diamètre minimal, ou si les vibrations de l'outil sont significatives pendant l'usinage, l'utilisation d'un porte-étai central est obligatoire. En usinage combiné tournage-fraisage, il est généralement possible de s'en passer grâce à la compensation de rigidité des orientations multi-axes.
L'usinage de pièces en tournage en alliages réfractaires subit de fortes déformations, comment les réduire ?
Les matériaux à faible conductivité thermique comme le titane et l'Inconel accumulent facilement la chaleur. Il est conseillé d'utiliser un avance élevée avec une passe faible pour maintenir une force de coupe continue, complétée par un refroidissement MQL à haute pression dirigé directement vers la pointe de l'outil. À l'étape de tournage de finition, la vitesse d'avance doit être réduite à 0.02-0.03mm/rev pour contrôler les contraintes thermiques de surface.
Comment éviter de rayer les surfaces de précision déjà usinées lors du changement d'outil ?
Utiliser des points de changement d'outil avec positionnement rapide (G00) dans le programme, ces points doivent être situés dans la zone de sécurité de l'axe de rotation de l'outil, à au moins 5mm de la surface de la pièce. Définir également une hauteur de sécurité pour l'ouverture/fermeture de la porte du magasin à outils pour prévenir l'interférence du bras de l'outil.
Le fléchissement d'un arbre long et fin après tournage est-il un problème de précision de la machine ?
Ne serait pas nécessairement un problème de précision de la machine. Dans 90% des cas, il s'agit d'une déformation élastique résiduelle (relâchement) ou d'une déformation thermique. Cela peut être vérifié en améliorant les moyens d'arrimage (comme une broche hydraulique à trois griffes + support de queue haut niveau), en ajoutant une marge de passe de finition, ou en laissant la pièce reposer pendant 24 heures avant l'inspection (après relâchement des contraintes).
Est-il possible d'éviter complètement les blocages d'interférence en modifiant la conception ?
Oui. Modifier les gorges profondes complexes en forme de marches, augmenter l'angle d'entrée de l'outil (par exemple, angle de guidage de 15°) ou remplacer les angles aigus sur les surfaces de tolérance par des chanfreins/arrondis. Avant la libération des plans de conception, il est impératif d'effectuer une vérification complète de collisions (Clash Detection) via le logiciel CAM.
Conclusion et recommandations d'action
Pour éviter les interférences et les déformations en tournage, une coordination est nécessaire aux quatre étapes de conception, programmation, usinage et inspection. ShowyMetal dispose de 72 machines numériques 3/4/5 axes et de machines à mandrin, et peut répondre aux besoins de production de précision ±0.01mm et de surfaces à haute brillance. Si vous avez des plans de tournage CNC avec un grand rapport longueur/diamètre, une sensibilité à la déformation thermique ou des interférences spatiales complexes, n'hésitez pas à envoyer les plans et les exigences de processus au département technique, nous fournirons une évaluation de fabrication détaillée et un plan de délais pour les lots (livraison standard de 15 à 25 jours).



