





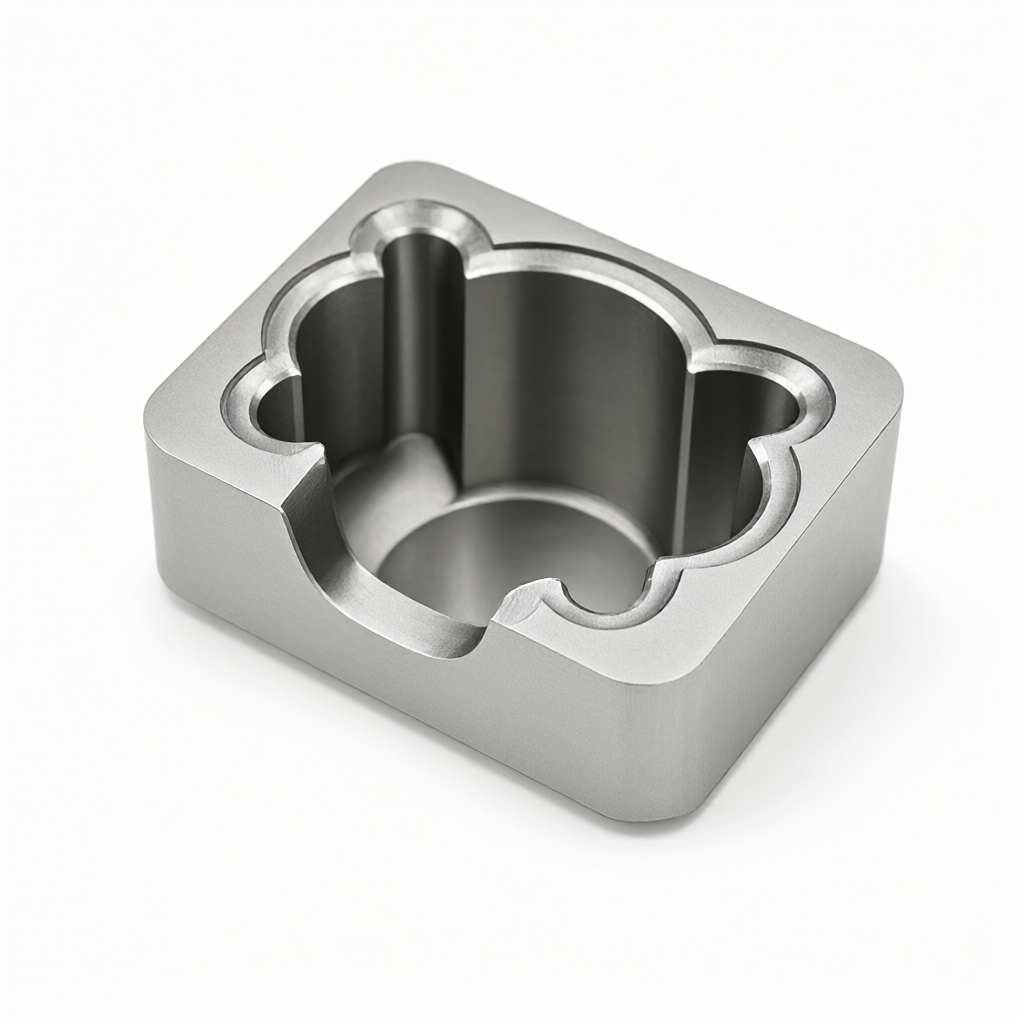
Dans l'usinage CNC de précision de cavités profondes par fraisage, le manque d'évacuation des copeaux et l'usure des outils sont les deux problèmes majeurs qui limitent la stabilité dimensionnelle et la qualité de surface. Lors de l'usinage de cavités d'une profondeur supérieure à 50 mm et d'un diamètre inférieur à 15 mm, l'accumulation des copeaux entraîne facilement une coupe secondaire et une usure anormale de l'outil. Cet article se concentre sur les difficultés opérationnelles de l'usinage CNC de cavités profondes par fraisage et analyse la logique de la stratégie d'évacuation des copeaux et de compensation d'outil, fournissant une référence pratique aux ingénieurs et aux acheteurs.
Mécanismes de défaillance dans l'usinage de cavités profondes et stratégies d'évacuation
Le fraisage de cavités profondes relève de scénarios de fabrication avec un ratio hauteur/diamètre élevé (Aspect Ratio). Lorsque le rapport longueur/diamètre de l'outil dépasse 6:1, les forces latérales de la brosse provoquent des vibrations intenses de l'outil, tandis que les copeaux ne pouvant s'évacuer correctement dans la cavité étroite forment un "lit de copeaux".
- Effet de coupe secondaire : Les copeaux non évacués sont à nouveau entraînés dans la zone de coupe, entraînant l'émouchement de l'outil, l'apparition de rayures sur la surface de la pièce et un écart dimensionnel.
- Surchauffe : L'accumulation des copeaux bloque l'accès du liquide de coupe à la zone de coupe ; la hausse locale de la température provoque une déformation thermique de la pièce, affectant les tolérances finales.
Pour remédier à ces problèmes, il est nécessaire de construire une stratégie d'évacuation active. Prioriser l'utilisation d'un lubrification à très faible quantité (MQL) à haute pression ou d'un fraisage à jet forcé en augmentant la pression du liquide de coupe à 70-100 bar, l'injectant de manière ciblée dans la zone de contact entre l'outil et la pièce, en utilisant l'énergie du flux du liquide pour chasser les copeaux de la cavité. Pour les matériaux comme l'aluminium ou le titane qui adhèrent facilement, il est indispensable d'utiliser un liquide de coupe contenant de l'huile pour inhiber la liaison des copeaux.
Paramètres de compensation d'outil et planification de l'avance
La compensation d'outil n'est pas une simple correction numérique, mais un processus d'ajustement dynamique adapté aux scénarios de cavités profondes. Dans le logiciel CAO, il convient d'optimiser en priorité les paramètres suivants :
| Paramètre | Usinage de cavités peu profondes (profondeur <30mm) | Usinage de cavités profondes (profondeur >50mm) | Base technique |
|---|---|---|---|
| Vitesse de la brosse | 12000-16000 tr/min | Réduire à 8000-12000 tr/min | Réduire la vitesse pour alléger les forces latérales sur l'outil et supprimer les vibrations |
| Avance par tour | 0.1-0.15 mm/tour | Augmenter à 0.2-0.35 mm/tour | Augmenter l'épaisseur du copeau, améliorer le flux d'évacuation, empêcher le frottement |
| Prise de l'outil | Mâchoire élastique standard | Étau par réchauffage | Améliorer la rigidité de la tête d'outil, éliminer la flexion causée par le porte-étendement de l'outil long |
| Type de refroidissement | Fraisage à jet standard | Fraisage à jet directionnel à haute pression (>70 bar) | Fraisage forcé des copeaux dans la cavité, prévenir la coupe secondaire |
Dans la planification des chemins d'avance, il faut éviter les descentes en hélice à contour classique. Pour le fond de la cavité profonde, il est recommandé d'utiliser des chemins lisses (Smooth Path) ou la stratégie de pas en queue de poisson, permettant à l'outil d'évacuer les copeaux du fond par un passage de dégagement (Peck) avant le fraisage principal. Simultanément, activer le module « Optimisation de l'évacuation » du logiciel CAO pour insérer automatiquement des actions de retrait au niveau des angles internes de la cavité, laissant de l'espace pour l'évacuation des copeaux.
Influence des propriétés des matériaux sur l'évacuation et la compensation
Les caractéristiques de coupe des différents matériaux d'ingénierie déterminent directement le succès de la stratégie d'évacuation. L'aluminium (tel que 6061-T6) possède une bonne ductilité, adhère facilement à l'outil et forme une bouillie, ce qui nécessite l'utilisation d'un liquide de coupe contenant de l'huile ou des agents extrême pression. Les alliages de titane (TC4) conduisent mal la chaleur, la température se concentre dans la zone de coupe, nécessitant une réduction de l'avance et une intensification du refroidissement. L'acier inoxydable (304/316) a une haute résistance et est fortement adhésif, les copeaux sont en bande et enroulent facilement l'outil, il faut choisir un outil à grande capacité de coupe et activer le fraisage à haute pression.
Pour les plastiques techniques (tel que PEEK, PEI), l'usinage produit facilement de la fusion adhésive, il est déconseillé d'utiliser un jet d'eau à haute pression, mais plutôt d'adopter un fraisage à sec ou un fraisage par mélange gaz-liquide, afin d'éviter l'apparition de stries sur la surface du plastique.
Dans le choix des outils, il est recommandé pour l'usinage de cavités profondes d'utiliser des outils à petit rayon d'arête (Small Edge Radius), l'angle de fuite doit être compris entre 20°-30°, afin de réduire la force de coupe et de favoriser le roulement des copeaux. Si l'on utilise des outils en carbure de tungstène, il est conseillé de faire un traitement de dépouissage de l'arête (tel que 15-20μm) pour améliorer la capacité de l'outil à résister à l'émouchement lors de l'usinage discontinu.
Contrôle des tolérances et critères de réception dans l'usinage de cavités profondes
La stabilité dimensionnelle de l'usinage de cavités profondes ne dépend pas seulement de la machine, mais aussi du cycle de fabrication. Lorsque la profondeur dépasse 50 mm, il faut prendre en compte l'influence de la rigidité de l'outil sur les dimensions en Z. Il est recommandé de laisser une marge de 0.05-0.1mm lors de la programmation, d'éliminer les concentrations de contraintes par le fraisage de pré-finition, puis d'atteindre les tolérances finales par le fraisage de finition (profondeur de coupe < 0.1mm).
- Tolérances dimensionnelles : Les cavités profondes en alliage d'aluminium peuvent atteindre ±0.02mm ; les cavités profondes en alliages de titane et en acier inoxydable sont recommandées de contrôler à ±0.05mm, si la demande est de ±0.01mm, il faut ajouter des ajustements d'ajustement ou un traitement de finition par fraisage.
- Rugosité de surface : En optimisant le matching de l'avance et de la vitesse, le fond peut atteindre Ra 0.8-1.6μm après le fraisage de finition ; si Ra 0.4μm est requis, il faut ajouter un finition par fraisage ou une finition par polissage chimique.
Lors de la réception, une machine de mesure à coordonnées tridimensionnelles (CMM) doit être utilisée pour effectuer des contrôles dimensionnels complets de la profondeur des cavités, de la concentricité des trous et de la planéité de la face inférieure. Pour les trous borgnes, il est nécessaire de vérifier la présence d’un effet de « chanfrein » ou de microfissures au fond. L’inspection visuelle doit se concentrer sur la détection d’rayures sur les parois latérales afin de s’assurer que l’état de surface respecte les exigences de qualité esthétique.
Questions fréquentes (FAQ)
Comment éviter l’émoussage de l’outil dans le fraisage CNC de cavités profondes ?
Il convient d’utiliser des outils à angle de fuite élevé et à arête de coupe légèrement arrondie, de réduire la vitesse de broche et d’augmenter l’avance par tour. L’utilisation de portoutils thermorétirables améliore la rigidité, garantissant l’évacuation fluide des copeaux et empêchant les chocs dus à la recoupe.
Quelle pression de refroidissement à haute pression est nécessaire pour l’usinage de cavités profondes ?
Pour les cavités d’une profondeur supérieure à 50 mm, la pression du liquide de coupe est recommandée dans la plage de 70 à 100 bar, et les buses doivent être dirigées vers les arêtes de coupe de l’outil, utilisant l’énergie cinétique du fluide pour pousser activement les copeaux hors de la zone d’usinage.
Comment gérer l’évacuation difficile des copeaux lors de l’usinage de cavités profondes en acier inoxydable ?
Sélectionnez des outils à large cannelure de coupe et à angle de fuite élevé, et réduisez modérément la vitesse de coupe. Associé à un liquide de coupe contenant des additifs anti-usure (extrême pression) et au refroidissement à haute pression, cela empêche l’enroulement de copeaux rubanés autour du porte-outil, garantissant une usinage continue et stable.
Comment garantir la précision de ±0,01 mm sur la face inférieure d’une cavité profonde ?
La précision de la face inférieure d’une cavité profonde par fraisage CNC conventionnel est généralement d’environ ±0,02 mm. Pour atteindre ±0,01 mm, il est nécessaire d’adopter un procédé en deux étapes : fraisage semi-finition et finition. La profondeur de passe de finition doit être inférieure à 0,05 mm, en tenant compte de la compensation de l’usure de l’outil, et en ajoutant si nécessaire une opération de rectification de finition.
Faut-il utiliser du liquide de coupe pour l’usinage de cavités profondes en plastique technique ?
La plupart des plastiques techniques (comme le PEEK) ne conviennent pas au jet d’eau à haute pression, car cela peut provoquer un gonflement de la matière ou l’apparition de stries. L’évacuation des copeaux est généralement assurée par usinage à sec, soufflage d’air ou mélange air-liquide, en utilisant des outils à angle de fuite élevé et à état de surface brillant.
Conclusion et transmission des besoins d’usinage
Le fraisage CNC de cavités profondes est un scénario clé pour tester les capacités de fabrication de précision. Grâce à une stratégie d’évacuation des copeaux scientifique, à une compensation d’outil rationnelle et à une boucle de contrôle des tolérances rigoureuse, l’usure des outils peut être réduite et la cohérence en série améliorée. ShowyMetal dispose de 72 équipements CNC (dont 3, 4 et 5 axes), prenant en charge l’usinage de cavités profondes pour l’aluminium, l’acier, le titane et les plastiques techniques, avec une tolérance pouvant atteindre ±0,01 mm et une rugosité de surface Ra0,4 μm, livrant les commandes en série en 15 à 25 jours. Si vous affrontez des défis d’usinage de pièces à cavités profondes, à parois minces ou à haute rugosité, n’hésitez pas à nous transmettre vos plans et exigences techniques. Nous fournirons des suggestions d’optimisation des procédés basées sur notre expérience en DFA et un devis précis.



