





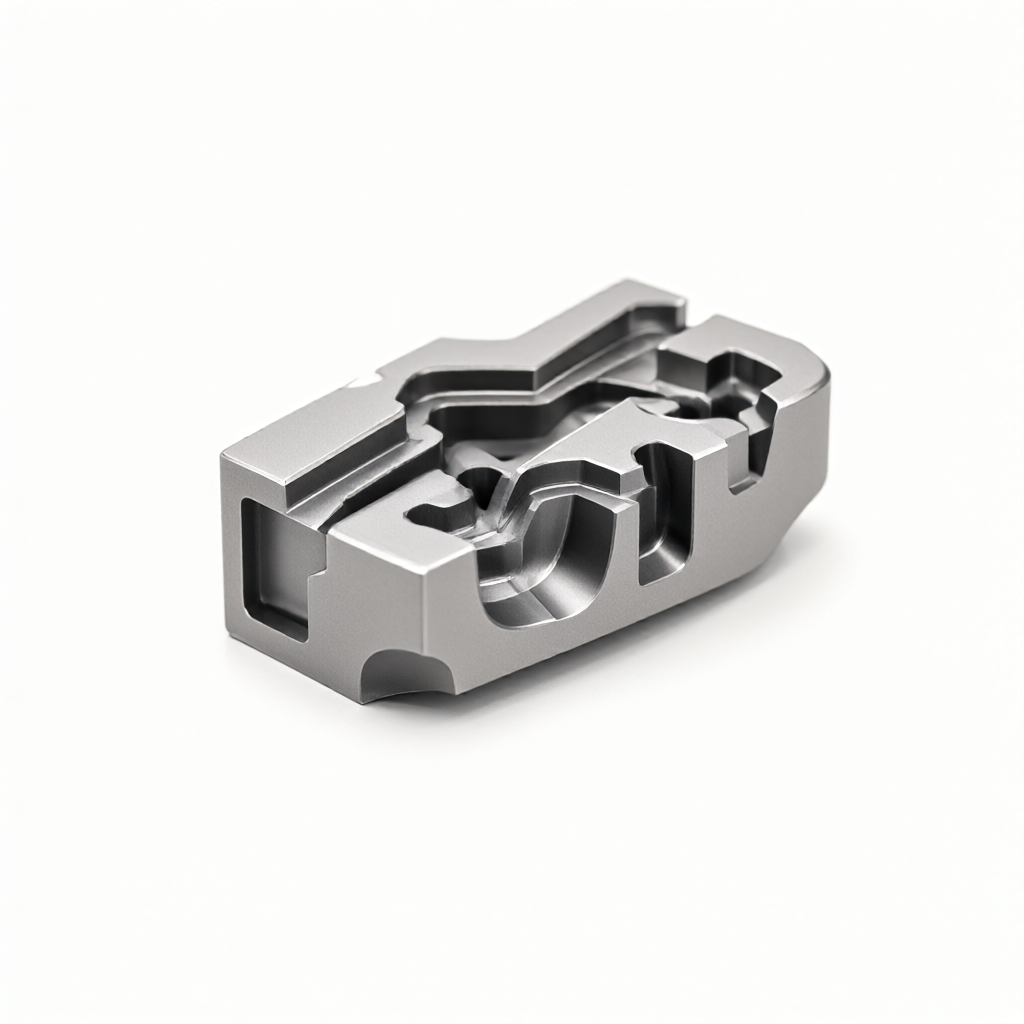
Mécanisme physique de la déformation thermique des alliages de titane et points douloureux du procédé
Le module élastique des alliages de titane (comme le Ti-6Al-4V) est seulement de 50 % de celui de l'acier, et sa capacité de conduction thermique est faible, si bien que la chaleur générée par la coupe a du mal à se dissiper rapidement. La hausse locale de température peut dépasser 300 °C, provoquant un retour élastique de la pièce (rebond du copeau) ou une déformation plastique. Les effets thermiques qui sont ignorés dans le usinage de l'aluminium ou de l'acier, causeront directement un dépassement des tolérances dimensionnelles sur les alliages de titane. Les modes de défaillance typiques incluent : un dépassement de la planéité supérieur à 0,02 mm, un gonflement des diamètres de perçage et un voilage après relâchement des contraintes. Les ingénieurs doivent prendre en compte le chevauchement de l'effet de « fragilisation au revenu à basse température » intrinsèque au matériau et du cycle thermique de l'usinage.
Analyse des modes de défaillance courants
- Contraintes résiduelles thermiques : le refroidissement rapide provoque un durcissement de surface et des contraintes de traction internes, ce qui favorise l'apparition de microfissures.
- Retour élastique : après suppression de la force de coupe, la pièce rebondit dans la direction de l'outil, créant des gouttières ou des perçages sous-tolérance.
- Usure par adhésion des outils : à haute température, le titane subit une usure par diffusion avec l'outil, entraînant une dégradation de la rugosité de surface.
Stratégies d'optimisation des matériaux de coupe et des paramètres d'usinage
La première ligne de défense pour contrôler la déformation consiste à réduire les efforts de coupe et la chaleur par friction. Il est recommandé d'utiliser des carbures de tungstène contenant du cobalt (classe K) ou des fraises monoblocs, avec un revêtement de tranchant en TiAlN ou AlCrN. Les paramètres clés doivent être nettement inférieurs à ceux des métaux courants : la avance est recommandée à maintenir entre 0,1 et 0,2 mm/engrènement, tandis que la vitesse de coupe doit être ajustée selon le diamètre de l'outil entre 50 et 100 m/min. La coupe à sec aggrave l'accumulation de chaleur ; il est recommandé d'utiliser de la lubrification minimale (MQL) à haute pression ou un refroidissement arrosage complet. Le fluide de coupe doit posséder une haute capacité de pénétration pour atteindre directement la zone de coupe et refroidir rapidement.
Dans l'usinage à 5 axes, l'adoption d'une stratégie de cintrage avec « pas courts, trajectoires multiples », en maintenant un enfoncement latéral inférieur à 0,3 fois le diamètre de l'outil, permet de réduire considérablement les efforts radiaux et de contenir la déformation. Pour les structures à paroi fine, un procédé de fraisage alterné sur deux faces devrait être utilisé pour équilibrer les contraintes résiduelles.
Pratiques de conception de serrage et de compensation thermique
Le serrage flexible est la clé pour empêcher la déformation. Les alliages de titane ont une faible dureté (HRC 32-36), et la pince mécanique peut facilement produire des marques d'empreinte. Sur le plan technique, il est recommandé d'utiliser une aspiration par vide, des mâchoires douces pneumatiques ou des fixations sur mesure. Si des pinces mécaniques sont utilisées, des calages (comme des rondelles en cuivre ou en aluminium) doivent être ajoutés pour répartir la pression. Plus important encore, la compensation thermique : après l'usinage, la pièce doit être laissée en repos pendant au moins 24 heures, jusqu'à ce que les contraintes soient équilibrées et la température stabilisée, avant l'étamage de finition ou l'inspection, car sinon les données de déformation thermique ne sont pas traçables.
Comparaison de différents plans de procédé d'usinage
| Type de procédé | Application | Avantages | Limites / Gestion des risques |
|---|---|---|---|
| Fraisage à 5 axes | Surfaces courbes complexes, pièces structurelles aéronautiques | Un seul serrage, haute précision, réduction des erreurs cumulées | Programmation complexe requise, les interférences d'outils doivent être vérifiées par simulation |
| Tournage CNC (machine à ciselage) | Axes allongés, petites pièces cylindriques | Bon support, déformation faible, temps de cycle rapides | Limité aux solides de révolution, ne peut pas usiner des faces complexes |
| Usinage par enlèvement (EDM) | Alliages de titane dure, profils complexes | Aucune force de coupe, aucune zone affectée par la chaleur (HAZ) | Efficacité faible, existe une micro-brûlure qui nécessite un polissage secondaire |
Pour les pièces en alliage de titane présentant à la fois une géométrie complexe et de hautes exigences de précision, ShowyMetal utilise généralement le fraisage à 5 axes pour l'enlèvement de matière, complété par le tournage de précision sur machine à ciselage ou 4 axes pour les cotes critiques, et finalement par un contrôle par machine à mesurer par coordonnées. Cet itinéraire de procédé hybride équilibre efficacement l'efficacité et les tolérances géométriques et dimensionnelles.
Influence du traitement de surface sur la précision dimensionnelle
La couche d'anodisation est généralement de 15 à 25 μm d'épaisseur. Si le design ne prévoit pas de jeu, la couche entraînera un dépassement des tolérances dimensionnelles de la pièce. Il est recommandé de préciser « cotes avant anodisation » ou « cotes après anodisation » lors de l'annotation des plans. L'ébavurage et l'enduction sont semblables, nécessitant un jeu de fabrication de 0,05 à 0,1 mm. De plus, les traitements de surface haute brillance exigent que la valeur Ra de la matière première soit inférieure à 0,8 μm, sinon la texture ne pourra pas se manifester, d'où l'importance du contrôle des stries de fraise dans l'étape précédente.
Contrôle de qualité et de la cohérence en série
Les fluctuations de dureté de la matière entre les lots d'alliage de titane entraîneront des ajustements des paramètres de coupe. ShowyMetal, lors de la production en série, suit strictement le processus de contrôle de la première pièce : utilisation d'une machine à mesurer par coordonnées (CMM) pour contrôler toutes les dimensions, combinée à un rugosimètre pour évaluer l'état de surface. Pour la déformation thermique, un contrôle à 100 % est effectué avant l'expédition pour assurer la traçabilité des données. Pour les applications de grade aéronautique, chaque lot de matière est accompagné d'un certificat de matière (Mill Cert), garantissant que les éléments de composition se conforment aux normes ASTM ou AMS.
Questions fréquemment posées (FAQ)
Comment réaliser un traitement thermique pour éliminer les contraintes après l'usinage de l'alliage de titane ?
Normalement, un recuit de décontrainte (maintien à 550-650 °C pendant 2 heures) est réalisé avant l'usinage de finition. Cependant, si la pièce est déjà usinée en finition, il faut soulager les contraintes résiduelles par un vieillissement à basse température (350 °C) avec montée lente en température, afin d'éviter les fissures causées par un trempe directe.
Comment éviter le phénomène de « recouvrement » lors de l'usinage de l'alliage de titane ?
Augmenter la rigidité de la machine (utilisation d'outils monoblocs), réduire le taux de défeed à 0,05-0,1 mm/engrènement, et lors de l'usinage de finition, utiliser un enfoncement latéral faible (par exemple 0,05 mm) avec plusieurs passes. Cela peut efficacement inhiber le retour élastique.
Les pièces en alliage de titane peuvent-elles être directement enduites de zinc ?
C'est déconseillé. Le film de passivation de surface du titane est très fort, l'adhésion de l'enduction est faible et elle est sujette à la fragilité par hydrogène. Généralement, le PVD (évaporation sous vide) ou l'anodisation est utilisée à titre de remplacement. Si l'enduction est indispensable, un pré-traitement par brossage acide et enduction de nickel par voie chimique doit être réalisé.
Pourquoi le liquide de refroidissement pour l'alliage de titane ne peut-il pas être changé de marque au hasard ?
Le titane est sensible aux chlorures, ce qui peut déclencher la corrosion sous contrainte. Il est impératif d'utiliser des formules sans chlorure. Les différences de composition entre les lubrifiants de marques distinctes affectent la qualité microscopique de la surface ; il est donc recommandé de garantir la cohérence du liquide de coupe au sein d'un même lot de production.
Comment garantir la cohérence entre 72 machines lors de la production en série ?
Grâce à des procédures opérationnelles normalisées (SOP) et à un système de gestion de la durée de vie des outils, chaque machine applique les mêmes paramètres d'usinage et le même débit de liquide de coupe. Les données retournées par la métrologie tridimensionnelle sont utilisées pour ajuster les valeurs de compensation des outils, assurant ainsi la stabilité de la distribution des dimensions des pièces produites sur différents équipements (indice Cpk).
Conclusion et invitation à la collaboration
L'usinage CNC du titane ne se limite pas à un problème de coupe ; c'est un système complexe reliant la thermodynamique et la science des matériaux. En contrôlant précisément la chaleur d'usinage, en optimisant la rigidité des outillages et en respectant rigoureusement le processus de post-traitement, il est possible d'atteindre une précision de fabrication de ±0,01 mm. ShowyMetal dispose d'un parc de 72 machines CNC et propose une livraison clé en main, allant des conseils DFM (DFM suggestions) à l'anodisation finale. Les délais de livraison de 15 à 25 jours pour les séries satisfassent aux exigences de la plupart des jalons de projet. Si vous avez des besoins spécifiques en pièces structurelles en alliage de titane, notamment pour des finis haute brillance ou des surfaces complexes, n'hésitez pas à nous envoyer vos plans ou modèles 3D afin d'obtenir une évaluation de procédé et un devis.



