





Dans la production de trous traversants usinés CNC avec précision, le processus d'ébavurage détermine directement la précision de l'assemblage, la sécurité électrique et la cohérence de l'apparence des pièces. Pour les achats d'ingénierie, négliger le processus d'ébavurage conduit souvent à un coincement et à des rayures des câbles lors de la production de masse ou affecte le taux d'adhérence ultérieur du placage. En tant que fabricant de CNC axé sur la personnalisation de masse, ShowyMetal fournit des services à guichet unique allant du fraisage 3 axes/5 axes au tournage CNC. Il combine des traitements de surface tels que l'anodisation et le sablage pour garantir que la tolérance d'ouverture est inférieure à ± 0,01 mm, que la finition de surface atteint Ra0,4 μm et que la qualité des bords après élimination des bavures est entièrement contrôlée.
Valeur technique fondamentale et risque d'échec du processus d'ébavurage
Les bavures ne sont pas seulement des défauts visuels, mais aussi des risques fonctionnels. Dans l'usinage traversant, les forces de coupe provoquent la déchirure du matériau plutôt que son cisaillement complet, créant ainsi des bosses métalliques microscopiques. S'il n'est pas supprimé efficacement, cela peut entraîner les problèmes suivants :
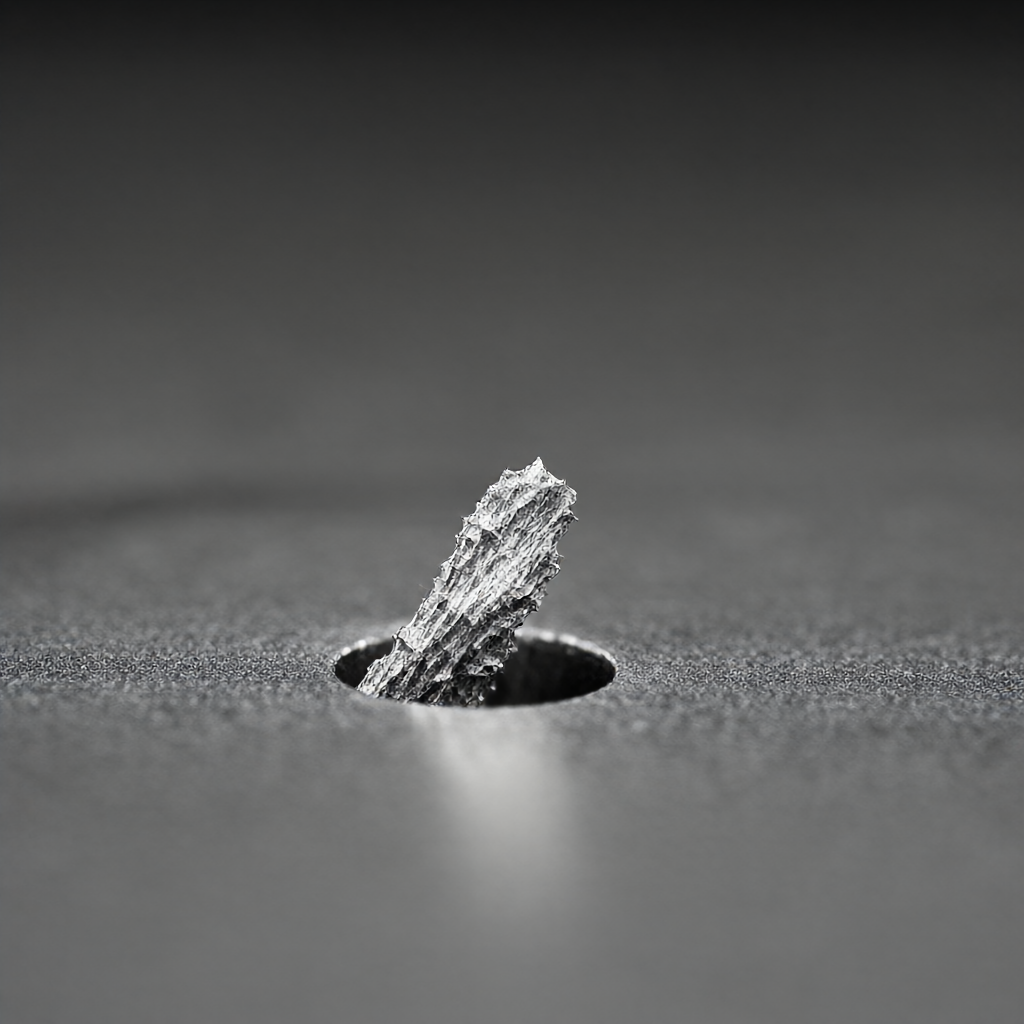
- Interférence d'assemblage :Les bavures bloquent les pièces d'accouplement, augmentent la résistance de l'assemblage et provoquent même le glissement du filetage.
- Court-circuit électrique :Dans les équipements de semi-conducteurs ou de communication, les bavures de cuivre ou d'aluminium non retirées peuvent provoquer des courts-circuits entre les couches des cartes PCB.
- Mauvais placage :L'électrolyte s'accumule facilement au niveau des bavures, provoquant le décollement de la couche de placage ou une épaisseur inégale.
- Concentration des contraintes :Les arêtes vives deviennent des sources de fissures de fatigue, réduisant ainsi la durée de vie des pièces.
Par conséquent, l’ébavurage doit être un processus standard dans le processus d’usinage CNC, plutôt qu’une réflexion après coup.
Comparaison des solutions de processus d'ébavurage couramment utilisées et sélection de la technologie
Le choix du processus varie considérablement en fonction des différents matériaux (aluminium, acier, acier inoxydable, laiton, plastiques techniques) et des tailles de trous. Le tableau suivant compare les scénarios applicables ainsi que les avantages et inconvénients des trois solutions principales :
| Type de processus | Matériaux applicables | Avantages | Limites et remarques |
|---|---|---|---|
| Ébavurage mécanique | Acier, acier inoxydable, laiton | Haute efficacité, peut être automatisé en ligne ; adapté à la production de masse | Les outils de coupe en carbure sont sujets à l'usure ; les pièces à paroi mince peuvent être déformées |
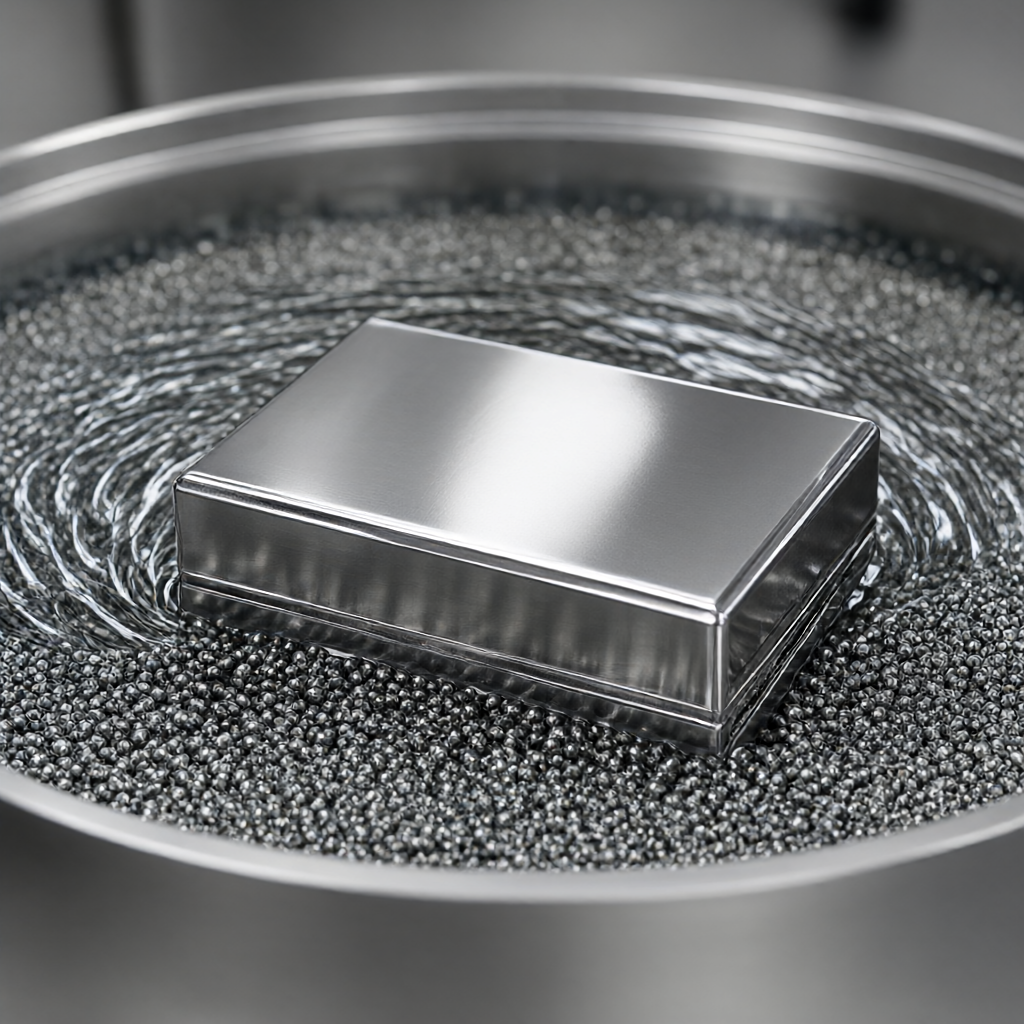
| Ébavurage vibrant | Aluminium, alliage de zinc, plastique | Aucune contrainte de contact pour éviter de rayer la surface ; adapté aux cavités complexes | Prend du temps; effet limité sur les trous borgnes profonds |
| ébavurage chimique | Acier, aluminium (doivent être strictement distingués) | Traite les bavures difficiles à atteindre ; surface uniforme | Risque résiduel de corrosion ; lavage strict à l’eau requis ; forte pression sur la protection de l'environnement |
Suggestions de sélection :Pour les commandes par lots de ShowyMetal pour les surfaces très brillantes, l’ébavurage mécanique combiné au nettoyage par ultrasons est une combinaison courante ; pour les pièces aérospatiales de précision, l’ébavurage par vibration est meilleur ; pour les pièces en plastique multi-empreintes, la priorité est donnée à l'évaluation de l'optimisation du processus de moulage par injection afin de réduire le besoin d'ébavurage ultérieur.
Points clés pratiques de l'ébavurage en ligne dans le traitement des trous traversants CNC
L'ébavurage en ligne (Ébavurage pendant l'usinage) intègre l'action d'ébavurage dans le programme CNC pour réduire le serrage secondaire. Les paramètres clés comprennent :
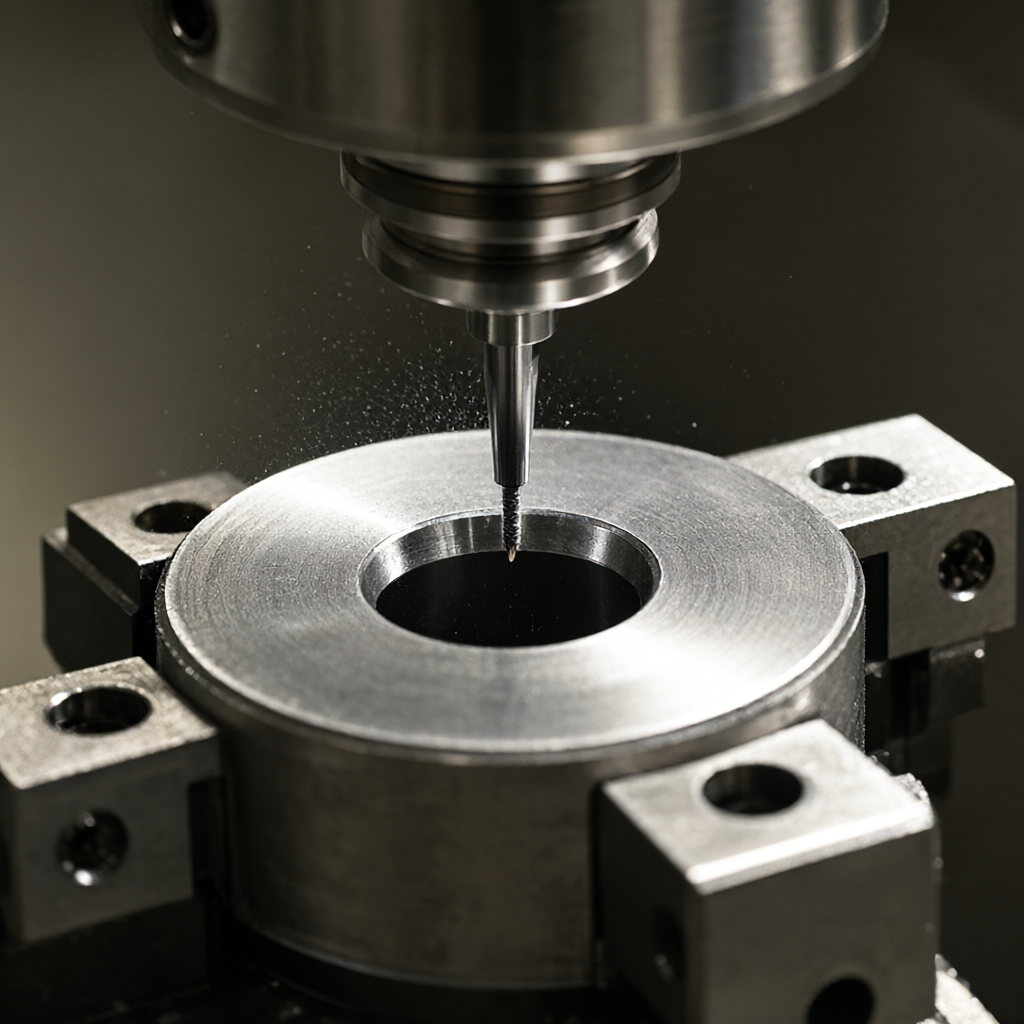
- Sélection d'outils :Utilisez une fraise à bout sphérique ou un couteau d'ébavurage spécial avec un rayon légèrement inférieur au diamètre du trou pour éviter d'endommager la paroi du trou.
- Vitesse et avance :La vitesse d'ébavurage est généralement de 50 à 70 % de la vitesse de finition et la vitesse d'avance est réduite à 30 % pour éviter les marques de broutage.
- Conception du parcours d'outil :Concevez un parcours d'outil d'ébavurage circulaire pour le bord du trou au lieu d'une simple coupe en ligne droite. Les trous profonds doivent être découpés plusieurs fois, en retirant 0,02 à 0,05 mm à chaque fois.
- Gestion du liquide de refroidissement :Assurez-vous que les copeaux sont complètement évacués pour éviter les bavures secondaires causées par l'accumulation de copeaux.
Pour les trous débouchants multifaces traités en 5 axes, l'interférence de l'outil doit être calculée à l'avance et la faisabilité de la trajectoire de l'outil doit être vérifiée à l'aide de programmes de post-traitement.
Différences dans les processus d'ébavurage pour différentes qualités de matériaux
Les propriétés des matériaux déterminent la difficulté de l'ébavurage. Les alliages d'aluminium (tels que le 6061-T6) ont une ténacité élevée, sont sujets à de longues bavures filamenteuses et nécessitent une coupe à faible avance ; l'acier inoxydable (tel que 304/316L) a une dureté élevée, une faible conductivité thermique et est facile à coller au couteau, nécessitant une vitesse élevée + un refroidissement suffisant ; le laiton (C360) est facile à traiter mais facile à déformer, et l'ébavurage doit être doux. Les bavures des plastiques techniques (tels que le PEEK et le nylon) sont fibreuses et le polissage mécanique est sujet à l'adsorption électrostatique. Il est recommandé de combiner vibration ou ébavurage à basse température. ShowyMetal prend en charge la personnalisation d'une variété de matériaux, et les paramètres du processus sont ajustés individuellement par l'équipe d'ingénierie en fonction de la qualité du matériau et des caractéristiques du lot.
Normes de contrôle qualité et d'acceptation après ébavurage
L'effet d'ébavurage ne peut pas être basé uniquement sur une inspection visuelle, mais doit être testé quantitativement :
- Contrôle visuel :Vérifiez l'orifice avec une loupe supérieure à 40x et il n'y a aucun renflement visible.
- Inspection de la jauge tactile/d'épaisseur :Utilisez une jauge d'épaisseur de 0,05 mm pour glisser le long du trou sans aucune sensation de fil suspendu ; pour les pièces de précision, vous pouvez le toucher légèrement avec les doigts (des gants sont nécessaires pour éviter les taches d'huile).
- Mesure altimétrique :Pour les surfaces de contact clés, utilisez un appareil de mesure de la rugosité de surface pour mesurer le profil du bord de l'orifice afin de garantir que la valeur Ra répond aux exigences du dessin (généralement ≤ Ra0,8 μm).
- Test fonctionnel :Essayez d'assembler les pièces correspondantes et mesurez si le jeu se situe dans la tolérance de conception.
ShowyMetal est équipé de coordonnées tridimensionnelles, de mesures optiques et de rugosimètres, et effectue une inspection complète ou une inspection aléatoire AQL avant expédition pour garantir la cohérence des lots.
Modes de défaillance courants de l’ébavurage et solutions d’évitement
Les échecs d'ébavurage courants en production comprennent :
- Résidus de bavures :Raison : passivation de l'outil, avance trop rapide. Évitement : inspection régulière des outils et optimisation des paramètres de coupe.
- Agrandissement/réduction de l'orifice :Raison : Une force d’ébavurage excessive provoque une déformation élastique. À éviter : couper légèrement, alimenter plusieurs fois et mesurer immédiatement après l'ébavurage.
- Rayures superficielles :Raison : L'outil d'ébavurage mécanique saute ou les copeaux raclent. Évitement : utilisez des anneaux de guidage, améliorez le refroidissement et le rinçage, et faites vibrer le support d'ébavurage en fonction de la taille des particules.
Comment choisir le processus d'ébavurage en fonction de la taille du trou ?
La petite ouverture (20 mm) présente une efficacité mécanique élevée et convient à l'ébavurage en ligne.
Quelles sont les principales différences dans les paramètres d’ébavurage des pièces en aluminium et en acier ?
Les pièces en aluminium nécessitent une faible avance et une vitesse élevée pour éviter le collage et les bavures ; les pièces en acier nécessitent un volume de coupe arrière et une pression du liquide de refroidissement plus élevés pour couper les bavures dures. Les paramètres spécifiques doivent se référer aux données du fournisseur de matériaux et confirmer la première pièce.
L'ébavurage affectera-t-il la valeur Ra de l'état de surface ?
Un ébavurage correctement effectué ne détériorera pas significativement la finition, mais si la trajectoire de l'outil est mal conçue ou si la vitesse de rotation est trop faible, des marques de broutage peuvent être introduites, provoquant une fluctuation de la valeur Ra. Une inspection du premier article est nécessaire pour confirmer que la valeur Ra est conforme à la zone de tolérance de ±0,1 μm.
Comment garantir la cohérence de l’ébavurage en production de masse ?
Fiez-vous au programme CNC pour verrouiller la compensation des outils, fixer les points d'inspection (comme mesurer le profil du trou toutes les 50 pièces), utiliser des dispositifs d'outillage automatisés pour réduire les différences humaines et demander au service qualité d'effectuer des inspections de processus.
Est-ce que tous les trous traversants doivent être ébavurés ?
Pour les surfaces non en contact, les surfaces non conductrices et les surfaces d'affichage sans apparence, si la hauteur des bavures se situe dans la tolérance d'assemblage et n'a aucun impact fonctionnel, une trace de bavure peut être conservée pour réduire les coûts après approbation par l'ingénierie du client, mais elle doit être clairement indiquée sur le dessin ou la nomenclature.
En résumé, l’ébavurage est un élément clé de la boucle fermée de la qualité de l’usinage CNC. Ce n'est qu'en sélectionnant des processus appropriés, en contrôlant les paramètres et en effectuant des inspections strictes que nous pouvons garantir la transformation des pièces de « traitées » à « réellement utilisables ». ShowyMetal fournit une prise en charge complète du processus, depuis les suggestions DFM jusqu'à la livraison par lots. Si vous avez des questions sur le processus d'ébavurage des pièces traversantes ou si vous avez besoin d'évaluer des dessins, veuillez fournir des spécifications détaillées et des exigences en matière de matériaux. Nous vous fournirons un plan de processus et un devis basés sur l'expérience en ingénierie.



