





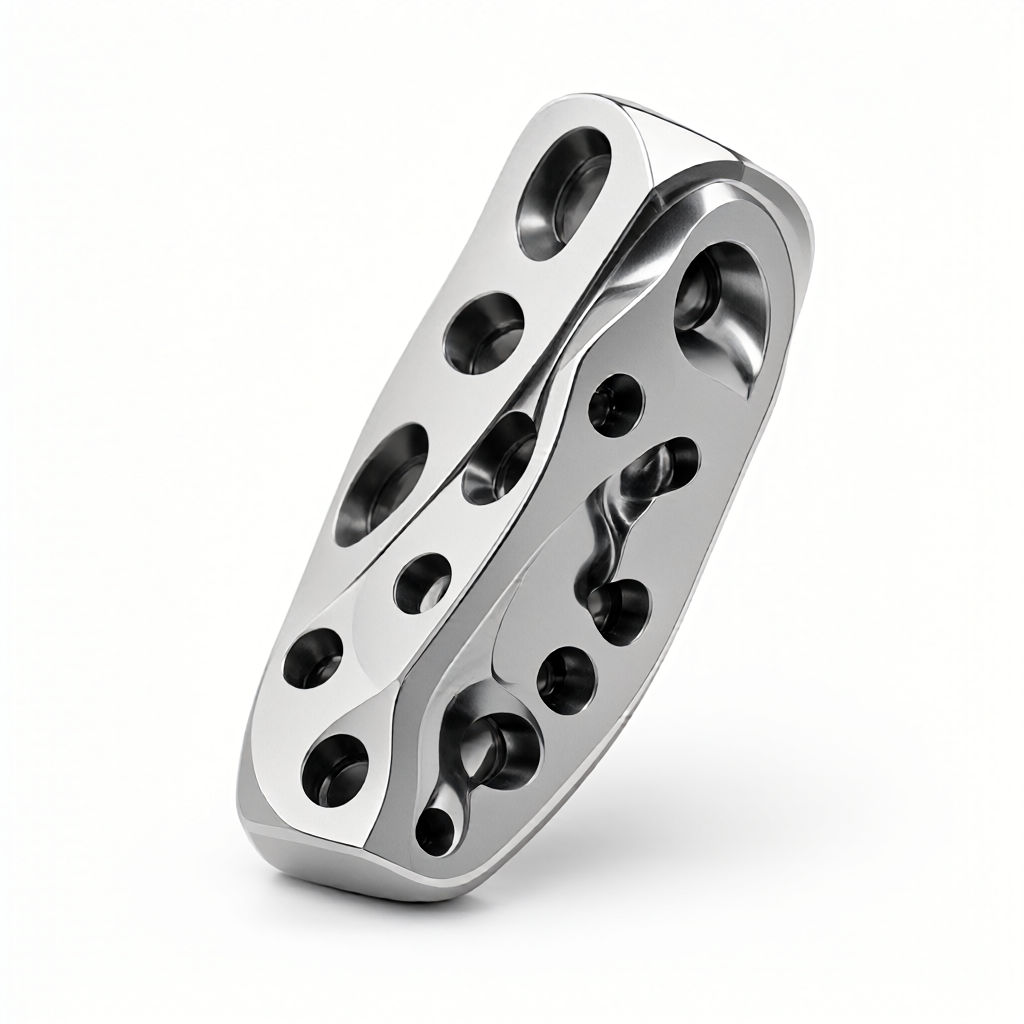
L'usinage simultané multi-axes de pièces de forme spéciale est un processus essentiel qui dépasse les limites du mouvement traditionnel à 3 axes et réalise des surfaces courbes complexes et des caractéristiques multi-angles dans un seul moulage de serrage. Pour les ingénieurs R&D et les achats techniques, la compréhension des limites de capacité de l'usinage 3 axes, 4 axes et 5 axes dans la fabrication de pièces de forme spéciale détermine directement la réservation de marge de conception, la sélection de l'itinéraire du processus et la comptabilité des coûts finaux dans l'étape DFM (Design for Manufacturability). De mauvaises stratégies multi-axes peuvent entraîner un risque accru d'interférence de l'outil, une faible utilisation de l'outil ou un dépassement dimensionnel des tolérances en raison de la déformation du serrage lors de la production en série. Cet article fournira une analyse approfondie de la logique technique de l'usinage simultané multi-axes de pièces de forme spéciale, comparera les avantages et les inconvénients des différentes solutions de numéros d'axe et fournira des points d'exécution technique pour vous aider à éviter les risques de fabrication lors de la phase de révision des dessins.
Limites de capacités et base cinématique de l'usinage lié multi-axes de pièces de forme spéciale
Les pièces de forme libre font généralement référence à des pièces présentant des surfaces courbes complexes, des cavités profondes, des trous inclinés ou des pièces présentant des exigences de rigidité extrêmement élevées. L'usinage CNC traditionnel à 3 axes repose sur trois axes linéaires, XYZ, et l'outil ne peut avancer que dans la direction normale ou radiale. Pour les éléments présentant des angles d'inclinaison supérieurs à 90 degrés, l'usinage 3 axes nécessite souvent plusieurs serrages, accumulant des erreurs de positionnement et risque de « sous-dépouille » (c'est-à-dire que l'outil ne peut pas atteindre le bas de la surface).
L'usinage 4 axes introduit la rotation de l'axe A autour de l'axe X ou Y et est principalement utilisé pour le fraisage continu de pièces cylindriques de forme spéciale (telles que les roues d'aviation, les colonnes de direction d'automobile). En faisant tourner la pièce au lieu de déplacer l'outil, le système 4 axes permet un usinage continu des parois latérales, réduisant ainsi le nombre de temps de serrage et améliorant la continuité de la surface. L'usinage 5 axes ajoute un axe B ou un axe C, permettant à l'outil d'avancer dans n'importe quelle direction, obtenant ainsi un véritable « serrage unique pour terminer tout le traitement » et résolvant complètement le problème d'interférence causé par une rigidité insuffisante.
- Liaison 3 axes: Convient aux plaques plates et aux pièces simples étagées. L'axe de l'outil est toujours perpendiculaire au plan de référence.
- Liaison 4 axes: Convient aux corps rotatifs et aux arbres avec des trous inclinés, éliminant les restrictions d'alimentation latérale grâce à la rotation sur l'axe A.
- Liaison 5 axes: Convient aux surfaces de sculpture complexes, aux pièces structurelles aérospatiales et aux implants médicaux. La posture de l'outil peut être ajustée arbitrairement pour éviter les interférences.
Sélection des matériaux des pièces de forme et recommandations DFM : pourquoi les stratégies en aluminium 7075 et en acier inoxydable 304 sont différentes
La conductivité thermique et les caractéristiques d'écrouissage du matériau affectent directement les paramètres de coupe de la liaison multi-axes. Lors du traitement de l'alliage d'aluminium 7075-T6 de qualité aérospatiale, sa conductivité thermique élevée permet l'utilisation de vitesses de coupe plus élevées (Vc jusqu'à 300-500 m/min), mais il faut veiller à dissiper la chaleur de l'outil. Si le traitement 5 axes est utilisé pour traiter sa structure complexe à paroi mince, l'influence de la longueur du porte-à-faux de l'outil (Surplomb) sur la rigidité doit être prise en compte. Il est recommandé de contrôler le porte-à-faux de l'outil entre 1,5 et 2 fois le diamètre de la tige pour éviter les ondulations de vibration pendant le processus de coupe.
Pour l'acier inoxydable 304, il a une forte tendance à l'écrouissage et sa conductivité thermique n'est que de 1/3 de celle de l'alliage d'aluminium. Lors du fraisage simultané sur plusieurs axes de cavités profondes, l'espace limité d'évacuation des copeaux peut facilement conduire à la formation d'un « bord rapporté », ce qui peut endommager l'outil et réduire l'état de surface. À ce stade, l'étape DFM devrait recommander l'ajout de cannelures ou l'optimisation des trajectoires d'outils pour éviter de fermer les cavités. Si la pièce présente à la fois des exigences d'apparence élevées et une structure complexe, vous pouvez envisager d'utiliser un centre composite de tournage et de fraisage à 4 axes. L'extrémité tournante est utilisée pour compléter le contour principal et l'extrémité fraisée est utilisée pour compléter la disposition multi-trous, ce qui garantit non seulement la coaxialité mais optimise également la durée de vie de l'outil.
3 axes vs 4 axes vs 5 axes : analyse comparative des solutions de traitement de pièces de forme spéciale
Avant de décider d'un itinéraire de processus, des compromis doivent être faits en fonction de la complexité géométrique des pièces, de la taille des lots et du budget. Le tableau suivant compare les performances des trois solutions dans des scénarios typiques de pièces de forme spéciale. Les données sont basées sur les paramètres de fonctionnement d'équipements CNC conventionnels de qualité industrielle.
| Dimensions contrastées | Fraisage 3 axes | Tournage/Fraisage 4 axes | Fraisage simultané sur 5 axes |
|---|---|---|---|
| Caractéristiques géométriques applicables | Plan, trou incliné simple, cavité peu profonde | Corps rotatif, cylindre continu, caractéristiques des parois latérales | Toute surface courbe complexe, cavité profonde, pièces sensibles rigides |
| Nombre de serrage | 2 à 4 fois (il faut retourner) | 1 à 2 fois (faire pivoter au lieu de retourner) | 1 fois (un serrage et un moulage) |
| Erreur de positionnement cumulée | Plus élevé (cumulatif pour de nombreux étalonnages d'outils) | moyen | Très faible (la référence ne change pas) |
| Utilisation des outils | Inférieur (le diamètre de l'outil court est limité) | moyen | Élevé (peut maintenir un meilleur angle d'incidence) |
| Utilisation et coût de l'équipement | Faible (temps de traitement long, plus de stations requises) | moyen | Élevé (une programmation unique est complexe et l’investissement en équipement est important) |
| cohérence des lots | Dépend de la précision du luminaire, grandes fluctuations | Mieux, particulièrement adapté aux arbres | Extrêmement élevé, particulièrement adapté aux pièces de précision et complexes |
Le tableau montre que si la caractéristique principale des pièces de forme spéciale est un corps rotatif (comme un corps de pompe, une turbine), le tournage et le fraisage sur 4 axes constituent une solution rentable. Pour les surfaces de forme libre (telles que les articulations de robots et les guides médicaux), la liaison 5 axes peut réduire considérablement le risque d'interférence et améliorer la qualité de la surface. Pour la production de masse, même si l'investissement initial en équipement est élevé, le coût global du 5 axes est souvent inférieur à celui des solutions multi-outils 3 axes en réduisant la fusion des processus et le temps d'inspection qualité.
Paramètres de coupe et optimisation du parcours outil : évitez les interférences et les vibrations
La principale difficulté de la liaison multi-axes réside dans la « détection des collisions » et les « contraintes dynamiques ». Pendant la phase de programmation CAM, la stratégie de contrôle de l'axe de l'outil (Tool Axis Control) doit être activée. Les stratégies couramment utilisées incluent la « projection vers le bas » et le « projet Ray ».
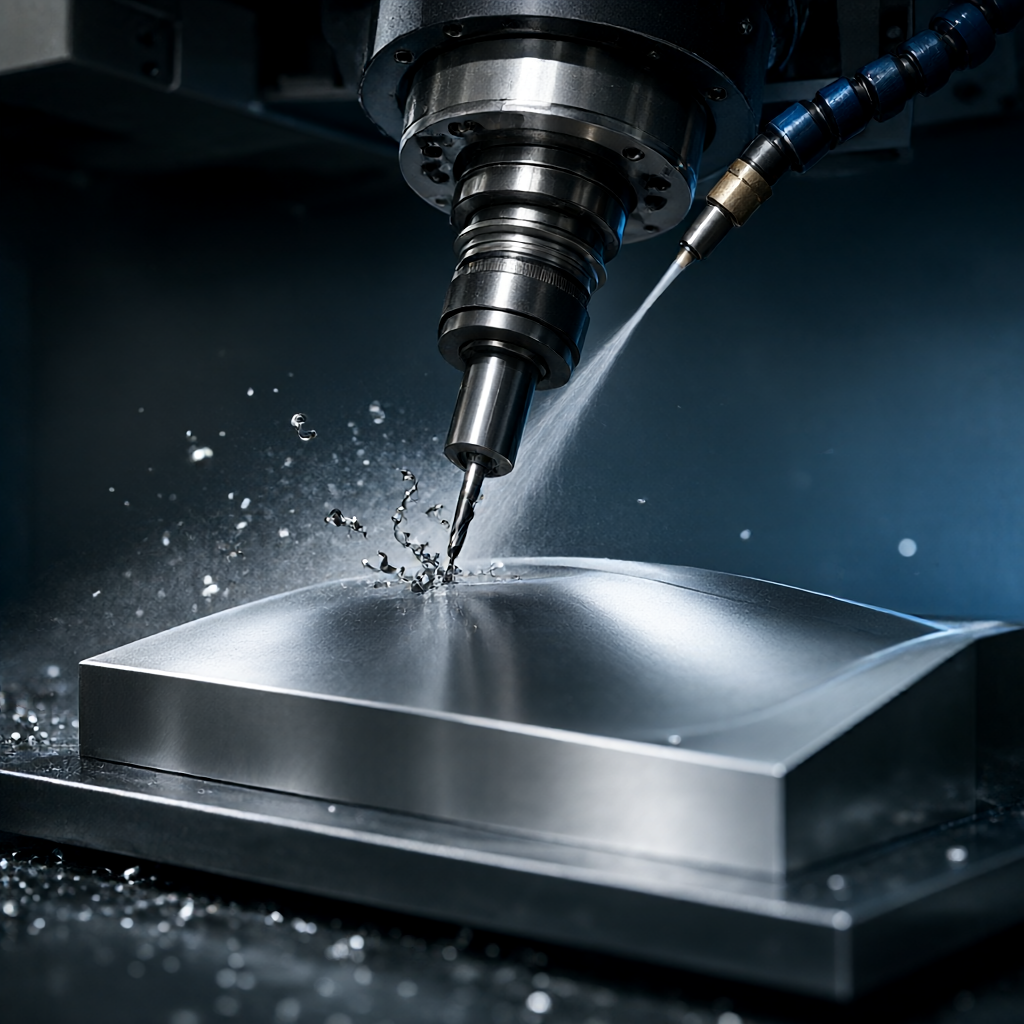
- Projeter vers le bas: Convient à la plupart des scénarios de fraisage. L'outil est pointé vers la direction normale de la surface de la pièce, mais il est nécessaire de vérifier si le porte-outil inférieur interfère avec la fixation.
- Diffusion de rayons: Vous permet de spécifier une direction fixe (telle que perpendiculaire à un certain plan), adaptée au traitement d'entités parallèles à une référence spécifique, afin de maintenir la cohérence de la direction de la texture de surface.
Pour les pièces de forme spéciale en alliage d'aluminium 7075, il est recommandé d'adopter la stratégie de « fraisage adaptatif » (Adaptive Machining) pour maintenir une surépaisseur non usinée constante (généralement 0,5 à 1,0 mm), ce qui peut stabiliser la charge de coupe à 70 à 80 % du taux de participation de l'outil et réduire considérablement les vibrations. L'avance (F) est généralement réglée entre 3 000 et 6 000 mm/min, en fonction du diamètre de l'outil (D) : f = 10-20 D × Z (nombre de dents) × RPM. Pour le fraisage de finition 5 axes, il est recommandé de réduire l'avance à 15-20 D et d'utiliser l'extrémité de la fraise à bille pour le lissage de la surface afin d'obtenir une finition de surface inférieure à Ra0,8 μm.
Traitement de surface et inspection de précision : assurez-vous que l'apparence et la taille sont conformes aux normes
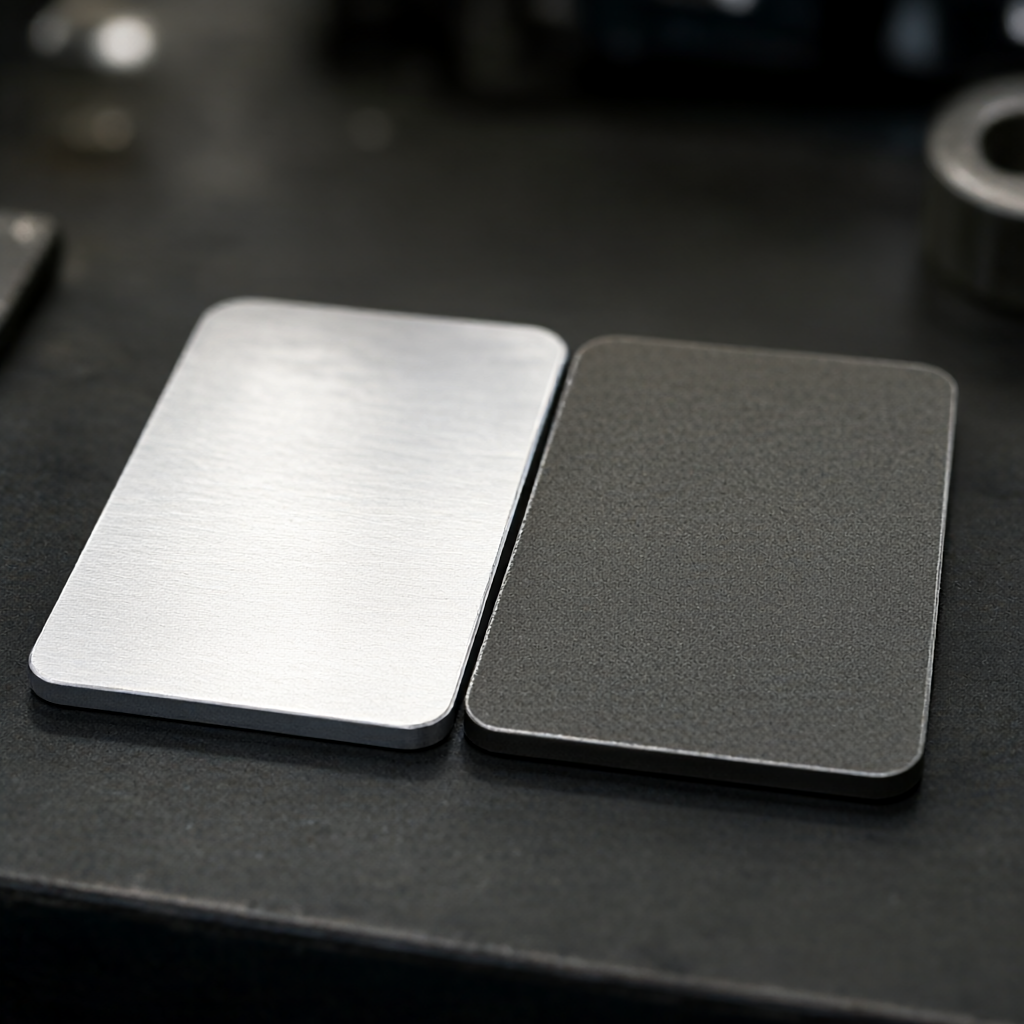
Les pièces de forme spéciale ont souvent des exigences à la fois fonctionnelles et esthétiques. En prenant comme exemple les boîtiers électroniques grand public ou audio, les pièces nues après traitement CNC ont généralement des lignes de fraisage. Si une surface brillante ou un effet miroir est requis, le processus de traitement de surface doit être confirmé au stade DFM : l'anodisation peut améliorer la résistance à la corrosion et la couleur ; le sablage peut éliminer le fraisage et obtenir une texture mate ; le placage peut améliorer la conductivité et donner un éclat métallique.
La stratégie d’inspection doit être préinstallée. Pour les pièces usinées 5 axes, les dimensions critiques sont souvent situées dans des cavités profondes ou des surfaces inclinées, ce qui rend difficile l'utilisation de l'usinage par coordonnées tridimensionnelles (MMT) traditionnel. À ce stade, il est nécessaire de combiner le scanner optique (Laser Scanning) pour une comparaison grandeur nature, en se concentrant sur la surveillance de l'écart de forme (Form Deviation). Si l'exigence de tolérance atteint ±0,01 mm, un module de compensation thermique doit être ajouté au programme CNC, car de longues courses de coupe provoqueront une dérive thermique de la broche. Avant l'expédition, une inspection à 100 % des dimensions critiques doit être effectuée et les rapports d'inspection CMM doivent être conservés pour garantir la cohérence des lots.
Modes de défaillance courants et solutions techniques d’évitement
Dans la pratique actuelle du traitement de liaisons multi-axes de pièces de forme spéciale, les trois types de défaillances suivants sont les plus courants, et les achats et les ingénieurs doivent les éviter à l'avance :
- Fracture par interférence de l'outil: Le porte-outil ou le mandrin entre en collision avec la pièce lors de la finition d'espaces restreints en 5 axes. Solution de contournement : définissez la « Surépaisseur latérale de l'outil » et la « Surépaisseur latérale du couteau de lit » dans CAM, et exécutez une simulation de ralenti sans outil avant d'essayer de couper la première pièce.
- Déformation de serrage: Les matériaux souples (comme l'alliage d'aluminium) ou les pièces à paroi mince perdent leur rondeur sous un serrage fort. Solution de contournement : utilisez des fixations par adsorption sous vide ou flexibles (pinces Sof), ou utilisez une extrémité de tournage à 4 axes pour le tournage de support (Live Turning), le porte-outil côté broche fournissant un support pendant le processus d'usinage.
- Bavardage en surface (Chatter): Les changements d'attitude de l'outil lors de la liaison multi-axes entraînent des fluctuations de la profondeur de coupe. Plan d'évitement : Utiliser des plaquettes carbure, optimiser l'avance pour éviter la zone de résonance et utiliser du liquide de coupe amortisseur et réducteur de vibrations si nécessaire.
Comment équilibrer le délai de livraison et la quantité minimale de commande pour le traitement par lots de pièces de forme spéciale ?
Habituellement, le cycle d'échantillonnage pour 1 pièce est d'environ 3 à 5 jours ouvrables (hors programmation et analyse DFM). Pour la production de masse (500 à 5 000 pièces), si le chargement et le déchargement automatiques sur 5 axes sont utilisés, le délai de livraison peut être réduit à 15 à 25 jours. En termes de quantité minimale de commande, CNC n’a pas de limite minimale stricte. Une seule pièce peut être produite, mais le prix d’une seule pièce est plus élevé. Si vous recherchez la rentabilité, il est recommandé de commander un lot d'au moins 100 pièces pour diluer les coûts de développement des moules/gabarits.
L’usinage 5 axes est-il plus précis que l’usinage 3 axes ?
Pas comparativement. La précision dépend de la précision de l'équipement, des capacités de contrôle thermique et de la stabilité du serrage. L'avantage du 5 axes est « un seul serrage », qui élimine les erreurs accumulées de positionnement multiple. Pour les pièces présentant une forte rigidité et des caractéristiques complexes, le 5 axes peut maintenir une cohérence géométrique plus élevée ; pour les pièces plates simples, les 3 axes de haute précision avec des fixations de précision peuvent également atteindre une tolérance de ± 0,01 mm.
Comment évaluer les capacités de traitement simultané multi-axes du fournisseur ?
Ne regardez pas seulement le nombre d’axes d’équipement, regardez le « taux d’utilisation effectif ». Demandez au fournisseur s'il dispose de capacités d'interpolation synchrone sur 5 axes (pas seulement d'interpolation inter-axes), du nombre d'équipements (par exemple s'il dispose de plus de 72 clusters CNC) et s'il dispose de méthodes d'inspection complètes telles que les coordonnées tridimensionnelles et les rugosimètres. De plus, vérifiez s'il fournit des recommandations DFM et un processus de confirmation du premier article (FAI), qui est une garantie clé de la cohérence des lots.
Quelle marge de conception doit être réservée avant de traiter des pièces de forme spéciale ?
Pour les pièces anodisées ou plaquées, prévoyez une épaisseur de placage de 0,05 à 0,1 mm ; pour les pièces sablées, considérer un enlèvement de matière de 0,02 à 0,03 mm. Lors de la conception de l'épaisseur de paroi, si un usinage sur 5 axes de cavités profondes est requis, il est recommandé que l'épaisseur de paroi minimale ne soit pas inférieure à 1,0 mm. Sinon, il est facile de provoquer une déformation lors du traitement en raison d'une rigidité insuffisante ou d'un endommagement de la surface après un traitement de surface ultérieur.
Les pièces de forme spéciale en plastique technique peuvent-elles être traitées par usinage multi-axes ?
Peut. Cependant, il est nécessaire de changer le matériau de l'outil (il est recommandé d'utiliser du carbure très tranchant ou de l'acier rapide) et d'augmenter considérablement la vitesse de rotation (jusqu'à 10 000-15 000 tr/min) pour réduire la force de coupe et empêcher le plastique de fondre et de coller à l'outil. Lors du traitement de plastiques à haute température tels que le PEEK ou le PEI en 5 axes, vous devez faire attention à la méthode de refroidissement. La coupe à sec ou la lubrification minimale (MQL) est généralement utilisée pour éviter la contamination de la surface par un liquide de coupe soluble dans l'eau.
Conclusion et guide d'action
Le traitement des liaisons multi-axes de pièces de forme spéciale n'est pas une simple pile d'équipements, mais un ensemble d'ingénierie systématique couvrant les matériaux, la géométrie, les outils, les chemins et les inspections. Pour les ingénieurs, il est recommandé de clarifier la division du travail 3/4/5 axes au stade DFM ; pour l'approvisionnement, il convient de prêter attention aux détails du processus du fournisseur et aux capacités de contrôle de la cohérence des lots, plutôt que de simplement comparer le nombre d'équipements. Si vous disposez de dessins ou de modèles 3D (format STEP/IGS) de pièces complexes de forme spéciale, il est recommandé de lancer une enquête immédiatement pour obtenir une simulation des paramètres de coupe et des suggestions d'optimisation DFM pour votre matériau spécifique afin de garantir que les nœuds du projet et les objectifs de qualité sont atteints.



