





Usinage CNC à cinq axes d'une boîte de vitesses de précision : modification de la surface des dents et détection de la précision du maillage
Processus de positionnement de la liaison à cinq axes dans le traitement des boîtes de vitesses de précision
Pour les boîtiers de boîtes de vitesses de précision et les engrenages intégrés présentant des structures compactes, des angles d'intersection d'axes non standard ou nécessitant une coupe intégrée, l'usinage CNC à cinq axes peut résoudre les angles morts qui ne peuvent pas être atteints par une seule avance axiale grâce à l'ajustement en temps réel de l'attitude de l'axe de la fraise. Par rapport aux tours CNC traditionnels ou aux fraiseuses à 3 axes, la liaison à cinq axes peut maintenir l'outil dans la meilleure enveloppe de coupe lors du traitement des engrenages hélicoïdaux, des trains d'engrenages planétaires et des couronnes d'arbre de forme spéciale, réduisant considérablement les marques de vibration et les marques de joint d'outil. Dans les scénarios de personnalisation de masse, l'usinage à cinq axes utilise généralement une chaîne de processus « fraisage-meulage-modification ». Tout d'abord, le fraisage à grande vitesse est utilisé pour terminer le traitement grossier et semi-fini, puis la microgéométrie du profil de la dent est compensée pour répondre aux exigences fonctionnelles de petites fluctuations du rapport de transmission et d'un faible bruit.
Scénarios applicables et principaux avantages
- Usinage global de systèmes d’arbres complexes :Un serrage unique complète le traitement du système de trous de boîte, des dents de l'arbre et des données de positionnement, réduisant ainsi l'accumulation d'erreurs de positionnement secondaires et améliorant la coaxialité.
- Optimisation de l'angle de pivotement de l'axe de la fraise :Pour les couronnes dentées situées dans des cavités profondes, l'angle d'oscillation de la pointe de l'outil est utilisé pour éviter les interférences, prolonger la durée de vie de l'outil et améliorer l'uniformité de la surface.
- Améliorations de l'efficacité :Les polyèdres sont coupés en une seule fois et combinés à une alimentation rapide, le cycle de traitement d'une seule pièce est raccourci de 20 à 30 %, s'adaptant à un cycle de livraison par lots de 15 à 25 jours.
Conception de modification de la surface dentaire et contrôle microgéométrique
La stabilité de la transmission des boîtes de vitesses de précision dépend non seulement du profil macroscopique des dents, mais également de la modification microscopique de la surface des dents. La modification de la surface dentaire est effectuée à l'aide d'une machine-outil à cinq axes, qui implique principalement la modification de la direction des dents (couronne), la modification de l'épaisseur des dents et la micro-correction de l'angle d'hélice de la surface dentaire. Son noyau est de compenser les erreurs d'usinage, la déformation thermique et la déformation élastique sous charge, de sorte que la charge puisse être répartie uniformément pendant le processus d'engrènement de l'engrenage et éviter la concentration de contraintes causée par le contact des bords.
Dans les programmes CNC, le mode RTCP à cinq axes (point central de l'outil rotatif) est généralement utilisé en conjonction avec l'interpolation trochoïdale pour obtenir le mouvement enveloppe du profil de la dent. Pour les engrenages en acier allié ou en acier inoxydable, la déformation élastique instantanée provoquée par les forces de coupe doit également être prise en compte. En ajustant les paramètres de compensation de l'outil (tels que le décalage radial et le décalage axial), la déformation peut être compensée à l'avance. De plus, le niveau de modification doit être réglé en combinaison avec le module d'engrenage, le nombre de dents et la vitesse de rotation attendue. Habituellement, la quantité de modification est contrôlée dans la plage de quelques microns à plus de dix microns et doit être vérifiée au moyen d'un appareil de mesure spécial du profil des dents ou d'une mesure à trois coordonnées pour une vérification en boucle fermée.
Comparaison des processus de traitement et de meulage des engrenages à cinq axes
Dans la fabrication de boîtes de vitesses de précision, la découpe CNC à cinq axes et le formage/rectification de surfaces coniques sont les deux principales voies techniques. Il existe des différences significatives en termes de précision, de qualité de surface et d'économie entre les deux. La sélection doit être basée sur des considérations globales concernant le niveau de tolérance, la dureté du matériau et la taille du lot.
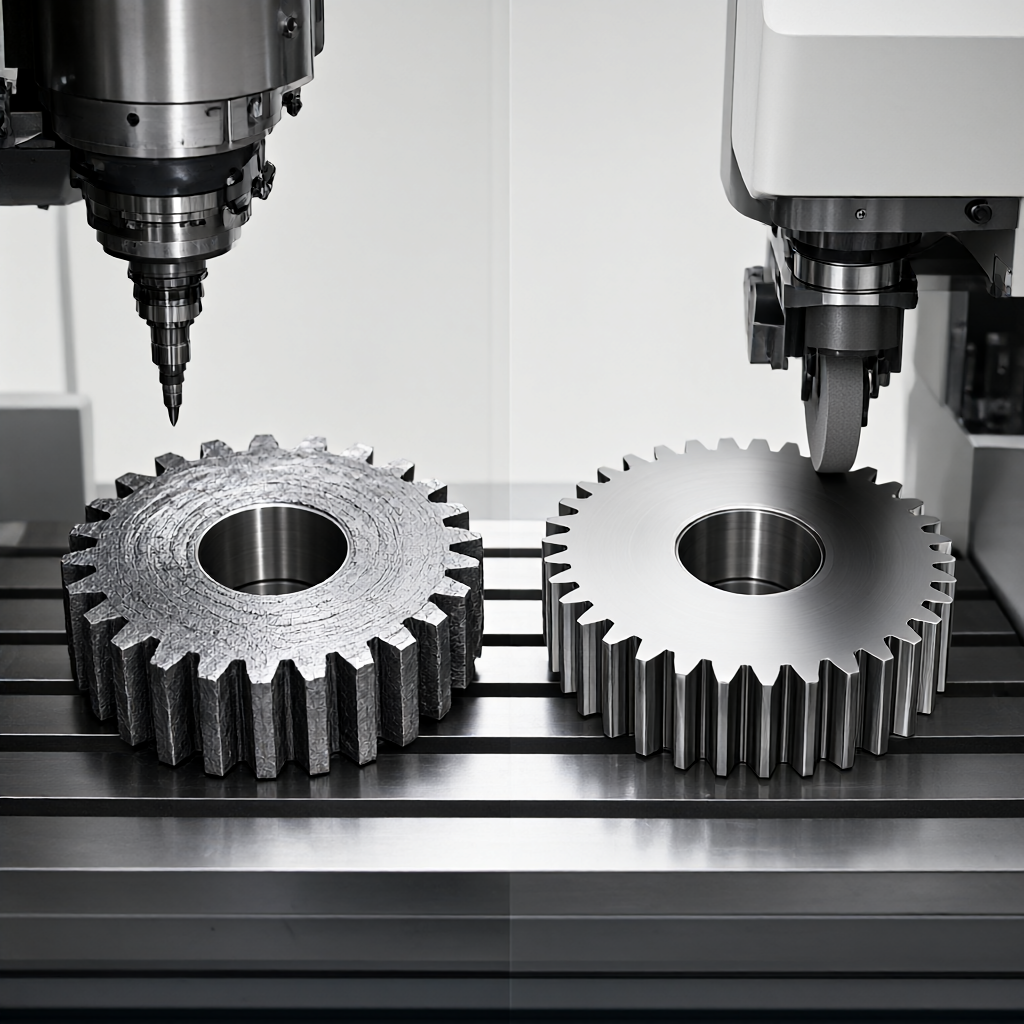
| Dimensions | Fraisage CNC à grande vitesse sur cinq axes | Formage/rectification de surfaces coniques |
|---|---|---|
| Statut matériel applicable | État recuit, état trempé et revenu (dureté ≤35 HRC) | État trempé (dureté ≥ 45 HRC) |
| rugosité de la surface | Ra 0,8 - 1,6 μm (nécessite un broyage ultérieur) | Ra 0,2 - 0,4 μm |
| Microgéométrie de la surface dentaire | S'appuyant sur la réparation et le façonnage des outils, haute cohérence mais affecté par l'usure des outils | La meule a une modification précise et convient à des modifications infimes. |
| Coût unitaire et efficacité | Haute efficacité lorsque la taille du lot est importante, pas besoin d'outillage ni de fixations, faible coût | Longues heures de travail par pièce, adaptées aux pièces de précision à haute valeur ajoutée |
| Applications typiques | Production en série de joints de robots, de transmissions automobiles et de réducteurs planétaires | Moteurs d'aviation, réducteurs de haute précision, horloges et montres |
Si la boîte de vitesses n'est pas ensuite traitée thermiquement, ou si une légère surépaisseur de fraisage est autorisée après le traitement thermique, la CNC à cinq axes peut directement entreprendre l'usinage de finition et obtenir une grande douceur avec le traitement de surface. S'il s'agit d'un engrenage trempé, une surépaisseur de meulage doit être réservée, et seules l'ébauche et la semi-finition sont effectuées sur les cinq axes. Notre société dispose de 72 équipements CNC, qui peuvent configurer de manière flexible la chaîne de processus « fraisage-meulage-ajustement » ou « fraisage-laminage-meulage » en fonction des tolérances de dessin et des exigences de traitement thermique.
Méthode de détection de précision de maillage et analyse des défaillances
La précision d'engrènement de la boîte de vitesses après assemblage détermine directement l'efficacité et la durée de vie de sa transmission. L'inspection se concentre sur les points de contact avec la surface des dents, les erreurs de transmission et le jeu. Les méthodes courantes incluent :
- Détection de contact avec la surface dentaire :Appliquez de l'huile de plomb rouge sur la surface de maillage et faites tourner l'engrenage pour observer la répartition de la zone de contact. La norme exige que le point de contact le long de la hauteur et de la direction des dents soit conforme aux dispositions de GB/T 3480 ou ISO 1328. Elle exige généralement que l'écart central de la zone de contact soit ≤ 0,1 hauteur de dent.
- Mesure d'erreur de transmission :À l'aide d'un interféromètre laser ou d'un codeur angulaire, l'écart de phase de l'arbre de sortie est collecté à la vitesse nominale pour évaluer la stabilité dynamique.
- Contrôle du jeu :Utilisez une jauge d'épaisseur ou un indicateur à cadran pour mesurer et vous assurer que le jeu latéral est compris entre 0,02 et 0,05 mm, ce qui évite non seulement le collage, mais empêche également les chocs.
Les modes de défaillance courants incluent les piqûres, le collage et les dents cassées. La corrosion par piqûres est principalement causée par une mauvaise lubrification ou une rugosité de surface excessive ; la synchronisation de la colle est causée par une élévation excessive de la température et une mauvaise correspondance des matériaux ; les dents cassées sont souvent liées à une modification insuffisante des racines et à une concentration de stress insuffisante. En préréglant la transition de l'arc de racine de dent dans le programme CNC et en contrôlant la valeur Ra à 0,4 μm près, le risque d'apparition de fissures de fatigue peut être considérablement réduit. Le processus d'inspection nécessite une machine de mesure tridimensionnelle et un instrument de mesure d'engrenages spécial pour émettre un rapport grandeur nature afin de garantir des performances constantes de chaque lot de boîtes de vitesses.
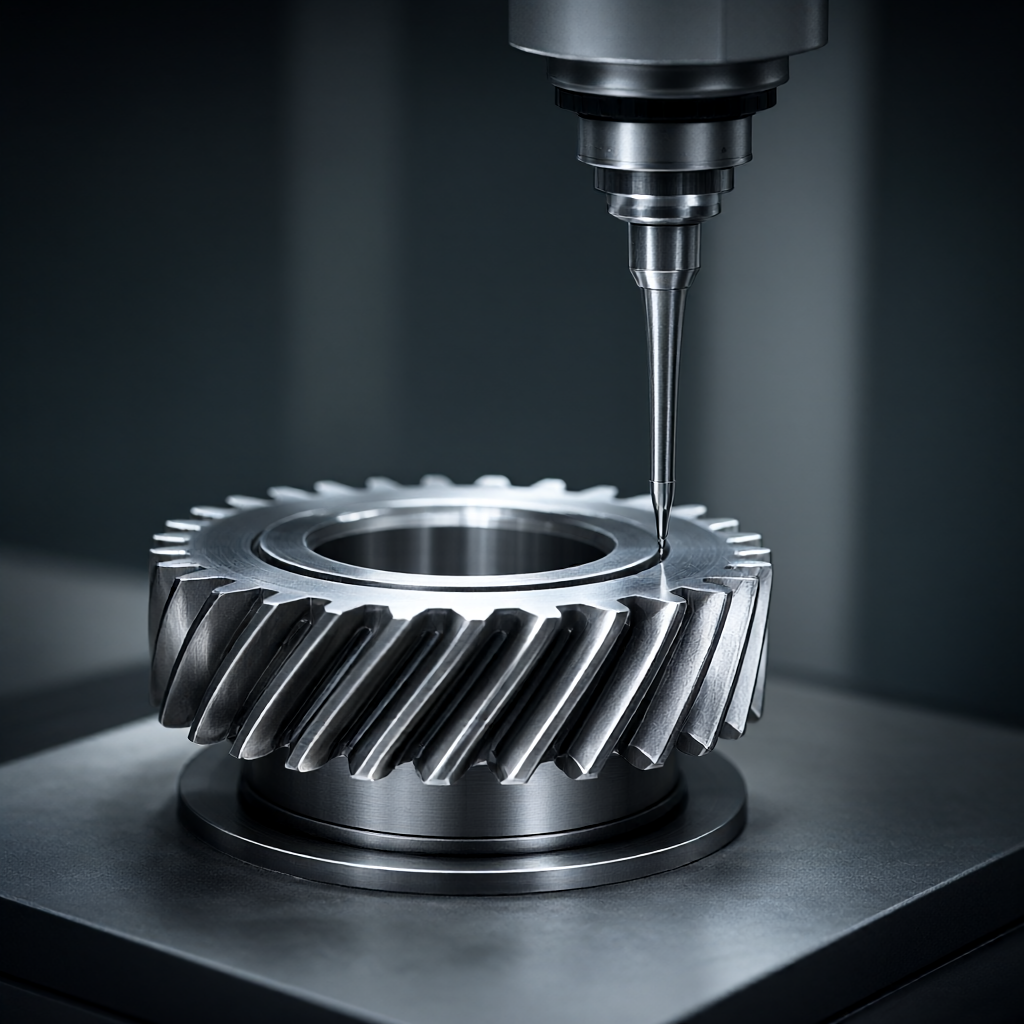
Finition de la surface des dents par usinage sur cinq axes et contrôle de la cohérence des lots
Pour les équipements haut de gamme, les boîtes de vitesses nécessitent non seulement une précision de mouvement, mais également une apparence de haute qualité. En production de masse, notre société assure les conditions de coupe stables de chaque engrenage grâce à la gestion de la durée de vie des outils et au suivi en ligne. Utilisant des fraises à engrenages en carbure revêtu de haute performance, combinées à une stratégie de vitesse élevée et de faible profondeur de coupe, il supprime efficacement la déformation thermique et maintient la surface de la dent exempte de lignes de vibration et de rayures. Les données d'échantillonnage des rugosimètres de surface montrent que la valeur Ra de la plupart des lots est stable dans la plage de 0,4 μm à 0,8 μm, ce qui répond aux exigences d'un traitement de surface ultérieur tel que la phosphatation, le nickelage ou l'anodisation, et présente finalement un produit fini brillant et impeccable.
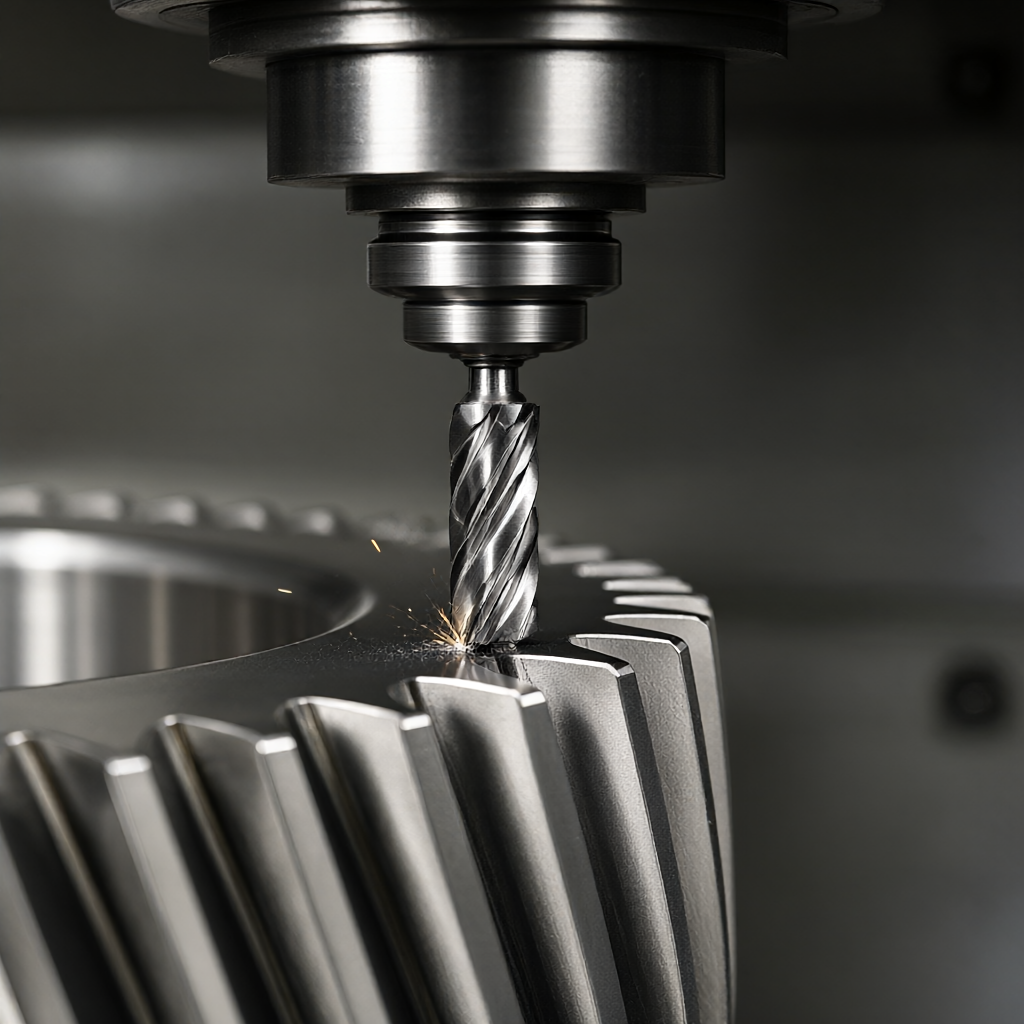
La clé du contrôle de la cohérence des lots réside dans la confirmation du premier article et l’application SPC (contrôle statistique des processus). Avant le démarrage de chaque lot, une inspection à 100 % à grande échelle est effectuée et la valeur CPK est enregistrée. La production de masse ne peut être entrée que lorsque CPK ≥ 1,67. Pour les commandes par lots à long terme, une base de données de compensation d'outils est établie pour corriger automatiquement les décalages radiaux et axiaux pour chaque tranche de 500 à 1 000 pièces coupées afin de compenser l'usure naturelle des outils et de garantir que la taille de la dernière pièce est cohérente avec celle de la première pièce. Ce mode de contrôle en boucle fermée est le principal moyen de garantir une qualité stable dans le délai de livraison de 15 à 25 jours.
FAQ : questions et réponses sur la technologie de traitement des boîtes de vitesses CNC à cinq axes
Quelle est la limite minimale de modules pour l'usinage CNC d'engrenages à cinq axes ?
Dépend de la rigidité de la machine-outil, du diamètre de l'outil et de la plage d'angle de pivotement. Habituellement, les engrenages à petit module (m≤0,5) sont limités par le diamètre minimum de la fraise. Il est recommandé d'utiliser une fraise spéciale à engrenages de petit diamètre ou de modifier le processus de meulage. La plupart des machines-outils à cinq axes peuvent traiter de manière stable des engrenages hélicoïdaux à petit module supérieurs à m0,25, et l'angle d'interférence et l'angle d'oscillation de la pointe de l'outil doivent être évalués.
Comment déterminer l’ampleur de la modification de la surface des dents d’engrenage ?
L'ampleur de la modification n'est pas une valeur fixe et doit être calculée de manière exhaustive en fonction de la tolérance d'entraxe de la paire d'engrenages, de la précharge du roulement et du spectre de charge. Habituellement, la quantité de modification initiale est fixée à 2-5 μm, puis ajustée de manière itérative par un essai de découpe et une mesure réelle des points de contact jusqu'à ce que la zone de contact réponde au niveau de la norme ISO 1328.
L'usinage à cinq axes peut-il remplacer les machines à tailler les engrenages ?
Oui dans certains scénarios. Pour un nombre de dents non standard, des dents d'arbre intégrées ou des engrenages complexes intégrés dans des boîtes, le fraisage à cinq axes présente l'avantage de la flexibilité ; mais pour de grandes quantités d'engrenages droits à développante standard, l'efficacité et l'économie de la taille des engrenages prédominent toujours. Il est recommandé de sélectionner en fonction de la complexité du dessin et du modèle de coût du lot.
Que dois-je faire si l'erreur de transmission dépasse la norme après l'assemblage de la boîte de vitesses de précision ?
Vérifiez d'abord la coaxialité de l'installation et le jeu des roulements, puis vérifiez la microgéométrie de la surface de la dent. S'il s'agit d'un écart systématique, la quantité de modification de l'épaisseur de la dent doit être ajustée et l'essai de coupe est répété ; s'il s'agit d'une erreur aléatoire, principalement causée par la libération de la contrainte d'assemblage, elle peut être préchargée via une simulation d'ajustement par pression, puis testée à nouveau. Si nécessaire, effectuez une compensation par micro-grattage sur la surface de la dent.
Quel effet la finition de surface Ra0,4μm a-t-elle sur la durée de vie des engrenages ?
La valeur Ra affecte directement le coefficient de frottement et la durée de vie en fatigue par piqûres. La finition de Ra0,4μm peut réduire considérablement la contrainte de contact des micro-saillies sur la surface de la dent et réduire le risque de collage. Il est particulièrement adapté aux conditions de travail à grande vitesse et sous forte charge et constitue un indicateur clé pour améliorer le silence et la fiabilité de la boîte de vitesses.
Conclusions et recommandations d’action
L'usinage CNC à cinq axes offre une solution de fabrication très flexible et cohérente pour les boîtes de vitesses de précision. Grâce à une conception raisonnable de modification de la surface des dents et à des tests stricts de précision du maillage, les erreurs de transmission et la qualité de la surface peuvent être efficacement contrôlées. Dans la personnalisation de masse, l’intégrité de la chaîne de processus et les capacités de contrôle SPC sont la clé pour déterminer la qualité de la livraison. Si vous avez des besoins en matière de traitement de boîtes de vitesses ou de pièces de systèmes d'arbres complexes, vous pouvez fournir des dessins et des exigences de tolérance. Nous fournirons des devis détaillés et des suggestions DFM, y compris des plans de processus, une sélection d'outils et des plans d'inspection basés sur les matériaux, l'état du traitement thermique et la taille du lot.



