





Principes fondamentaux de la conception d'outillage dans le traitement CNC de grandes pièces
Dans la personnalisation de pièces CNC de précision,Grand traitement CNCLe plus grand défi n'est pas la coupe elle-même, mais comment garantir que la grande pièce reste constante pendant le serrage, le tournage et les processus ultérieurs. Pour les pièces structurelles en alliage d'aluminium ou en acier dont la longueur dépasse 500 mm ou le poids dépasse 50 kg, les mandrins traditionnels à trois mors ou les simples plaques de pression provoquent souvent une déformation sous contrainte, affectant la tolérance dimensionnelle finale (nécessitant généralement une plage de ±0,01 mm à ±0,05 mm).
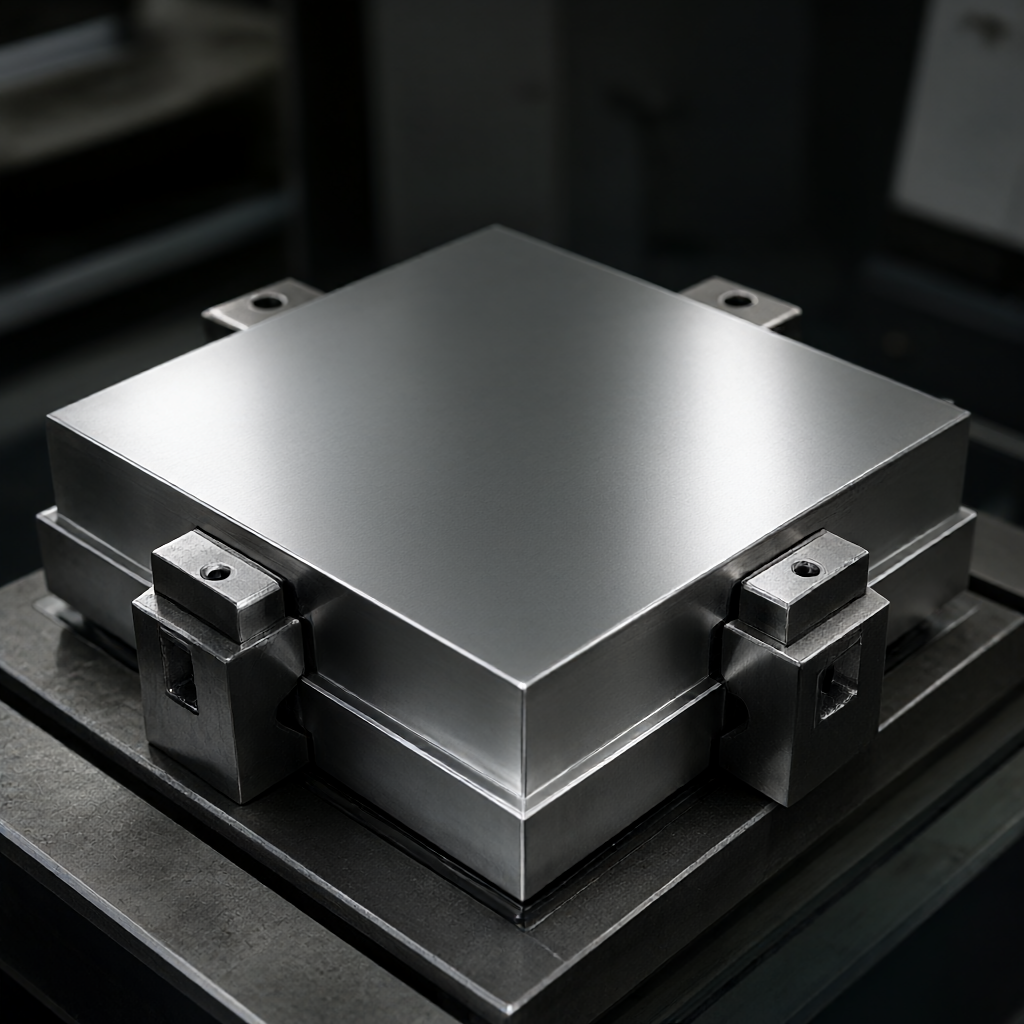
Le cœur de la conception des vêtements de travail réside dans l'équilibre entre « soutien et cession ». Pour les grandes pièces à paroi mince, il est recommandé d'utiliser des supports de contact ponctuels au lieu de contacts de surface afin de réduire le gauchissement provoqué par les forces d'adsorption. Le coefficient de dilatation thermique doit être simulé lors de la conception (l'aluminium est d'environ 23 μm/m·K, l'acier est d'environ 12 μm/m·K) et un espace d'assemblage de 0,1 mm à 0,2 mm est réservé pour éviter que les pièces ne puissent être retirées ou que les dimensions soient hors tolérance en raison de l'accumulation de chaleur de coupe. De plus, l'outillage lui-même doit avoir une rigidité suffisante et sa fréquence propre doit éviter la fréquence de coupe de la broche. Il est généralement recommandé que la fréquence naturelle de l'outillage soit supérieure de plus de 30 % à la fréquence d'excitation de coupe pour éviter les vibrations de surface causées par la résonance.
Conversion de référence et stratégie de serrage secondaire
Le traitement de grandes pièces nécessite souvent plusieurs processus, tels que le fraisage d'abord de la surface inférieure, puis le retournement et le traitement des parois latérales et de la surface supérieure. à ce moment,Répétabilité de référencedevenir un indicateur clé. Au lieu d'une seule goupille cylindrique, des goupilles de positionnement cannelées personnalisées ou des blocs de positionnement à quatre côtés sont recommandés pour contraindre les cinq degrés critiques de liberté sur six. Pour les grandes coques comportant des cavités internes, il est recommandé de traiter d'abord les principales dimensions extérieures en laissant une marge de 0,2 mm, puis de retourner et de finir l'intérieur, et enfin de les polir ou de les ébavurer uniformément.
Si un traitement simultané sur quatre ou cinq axes est utilisé pour traiter des surfaces courbes complexes, l'évitement des outils doit être pris en compte dans la conception de l'outillage. Pour le centre d'usinage à cinq axes fourni par ShowyMetal, nous vous recommandons de communiquer avec l'ingénieur pendant l'étape de révision des dessins (DFM) pour marquer la zone d'interférence de l'outil. Pour les côtes fines (



