La logique fondamentale de la coopération en matière d'usinage CNC et de meulage en carbure cémenté
La dureté du carbure cémenté (carbure de tungstène) est aussi élevée que HRA 89-94, ce qui rend difficile la coupe efficace des outils de coupe traditionnels. Par conséquent, le processus composite « broyage grossier + broyage fin » est couramment utilisé dans l’industrie. Dans les scénarios de personnalisation de pièces de précision, les rectifieuses CNC combinées à des bandes abrasives/meules spéciales peuvent équilibrer le taux d'enlèvement de matière (MRR) et la stabilité dimensionnelle. Si les contraintes résiduelles de meulage et le contrôle de la déformation thermique sont ignorés, les tolérances d'assemblage ultérieures peuvent facilement dépasser les tolérances. Cet article analyse les points clés pratiques de la coopération en matière de meulage du carbure cémenté à partir des trois dimensions du cheminement du processus, de la fenêtre de paramètres et de l'intégrité de la surface, aidant ainsi les ingénieurs à éviter les défaillances courantes lors de l'étape DFM.
Sélection du chemin de processus : pourquoi choisir le meulage plutôt que la découpe
Les propriétés des matériaux limitent les méthodes de traitement
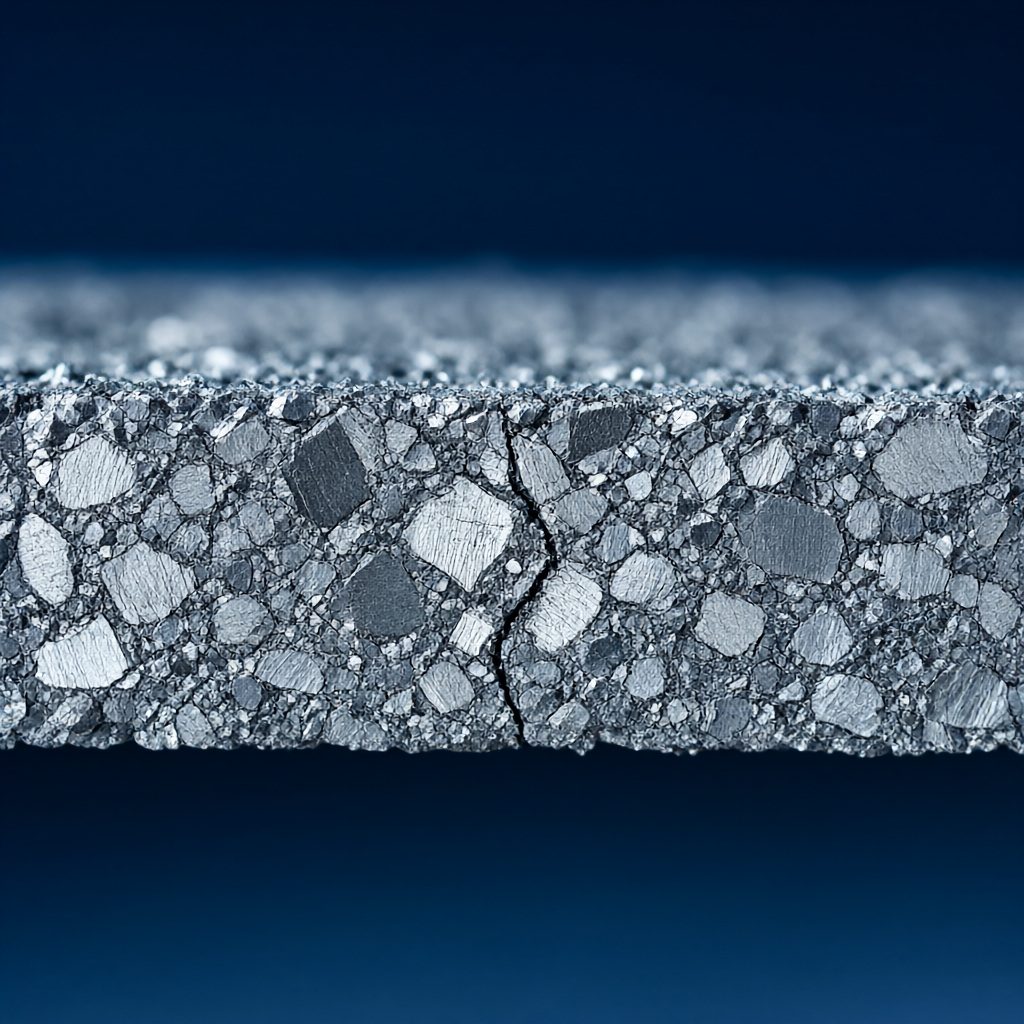
Le carbure cémenté est composé de grains de carbure de tungstène et d'un liant cobalt/nickel. Il a une faible ténacité à la rupture et est sujet à l'écaillage des bords et à la propagation des fissures lors de la coupe. En revanche, le meulage est un processus composite de micro-coupe-extrusion, et l'épaisseur de coupe d'un seul grain abrasif est extrêmement faible (généralement