





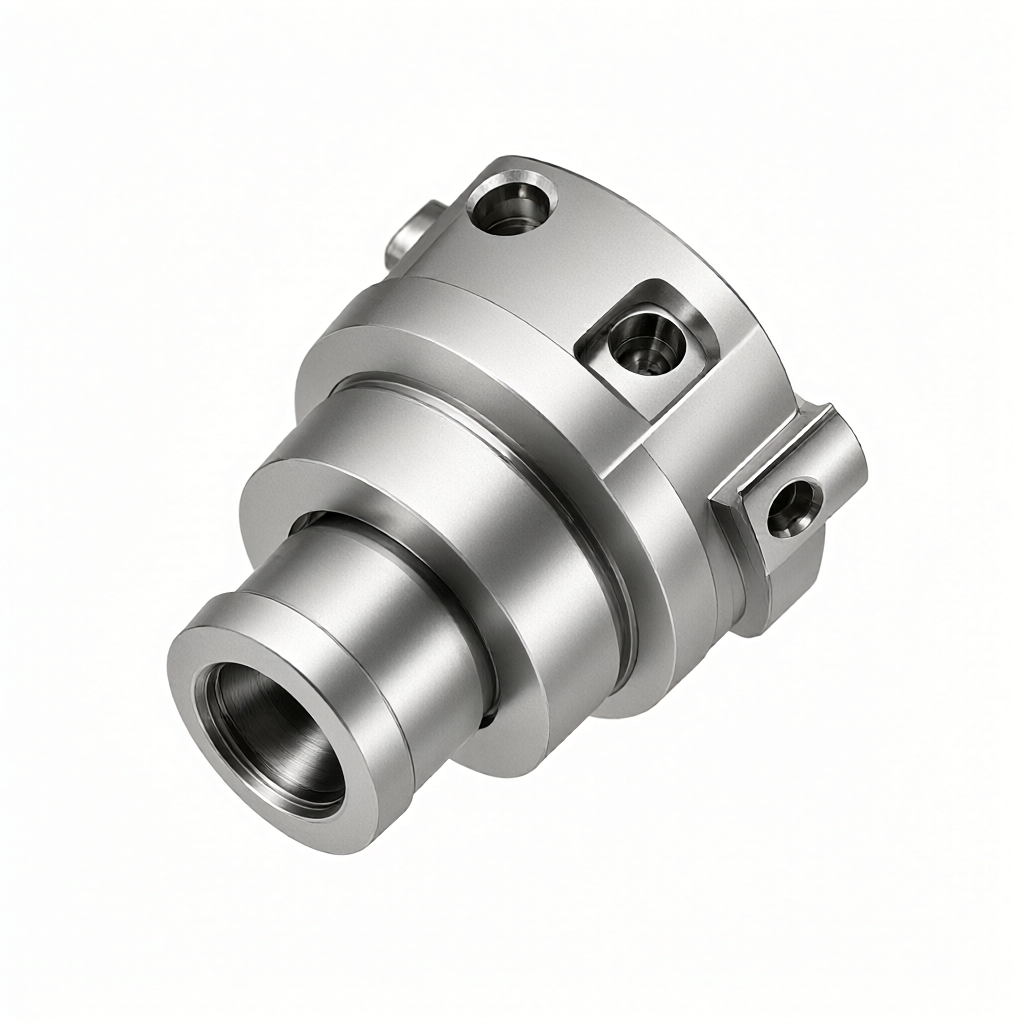
Dans l'usinage CNC de pièces aérospatiales, l'intégration multi-processus est une stratégie clé pour contrôler les erreurs accumulées et raccourcir le cycle de livraison. Pour les pièces structurelles de précision, le tournage, le fraisage, le perçage, le taraudage et d'autres opérations peuvent être effectués en un seul serrage, ce qui peut réduire considérablement la superposition d'erreurs causée par un positionnement multiple et réduire le temps d'exécution. Cet article fournira une analyse approfondie de la sélection des processus d'usinage simultané sur 5 axes, de tournage-fraisage composite et de serrage divisé. Grâce à des paramètres et des cas spécifiques, il montrera comment obtenir une double garantie d'apparence et de fonction sous l'exigence de précision de ± 0,01 mm.
L'impact principal de l'intégration multi-processus sur la précision des pièces aérospatiales
Dans le processus de dispersion traditionnel, des erreurs de positionnement seront introduites à chaque fois qu'un nouveau serrage est effectué, ce qui peut conduire à des surfaces de contact hors tolérance après une accumulation répétée. L'usinage intégré unifie la donnée en réduisant le nombre de serrages et en concentrant la répartition dans la zone de tolérance. Dans le domaine aérospatial, les pièces impliquent souvent des surfaces courbes complexes et des structures à parois minces, qui ont une faible rigidité et peuvent facilement conduire à des déformations dues à des serrages répétés. Un moulage unique ou un nombre minimum de serrages, combiné à une compensation de précharge des pinces, peut supprimer efficacement la dérive dimensionnelle causée par la libération des contraintes résiduelles, qui constitue la base pour garantir la précision de l'assemblage final.
- Réduction des erreurs de positionnement: L'erreur d'un seul serrage est généralement contrôlée dans les limites de 0,02 mm, et l'erreur cumulée de plusieurs serrages peut atteindre 0,05 à 0,08 mm.
- Unification des références: Établissez un système de coordonnées unifié pour éviter les écarts directionnels causés par la conversion de données entre différents processus.
- Contrôle des déformations: Réduisez les changements de contrainte de serrage et réduisez l’instabilité dimensionnelle finale des pièces à paroi mince causée par la déformation de soulagement des contraintes.
Sélection du chemin de processus pour la liaison 5 axes et le tournage et le fraisage combinés
Pour les pièces structurelles complexes de l’aérospatiale, le choix du cheminement du processus détermine directement l’efficacité du traitement et la qualité de la surface. Le centre d'usinage à 5 axes peut réaliser que l'outil est toujours perpendiculaire à la surface de coupe, maintenir un angle d'enroulement constant de l'outil, éviter les problèmes de couteau de lit et améliorer la finition. La combinaison tournage-fraisage convient aux pièces présentant des caractéristiques complexes (telles que des lames et des trous inclinés) sur le corps rotatif. L'ensemble du traitement du corps rotatif et du corps non rotatif peut être réalisé en un seul serrage.
| Type de processus | Caractéristiques des pièces applicables | Principaux avantages | limitation |
|---|---|---|---|
| Multi-processus 3 axes | Type de tablette, entité simple | Équipement populaire et programmation simple | Impossible de traiter les trous biseautés et les parois latérales des cavités profondes |
| Fraisage simultané sur 5 axes | Roue, support de forme spéciale, surface incurvée complexe | Optimisation de la posture des outils, réalisation unilatérale de fonctionnalités complexes | Le post-traitement est difficile et les coûts d'équipement sont élevés |
| Tournage et fraisage | Arbres à trous inclinés/lame | Un serrage unique à haute efficacité complète l'ensemble du processus | Exigences de rigidité extrêmement élevées pour les machines-outils et risque élevé d'interférence |
L’accessibilité des outils doit être soigneusement évaluée lors de la sélection. Dans l'usinage 5 axes, il est nécessaire de vérifier l'interférence entre le manche de l'outil, la pièce et le montage par simulation cinématique. En particulier dans l'usinage de cavités profondes, l'accessibilité des outils en porte-à-faux courts constitue une contrainte majeure.
Propriétés des matériaux et optimisation des paramètres de coupe
Les matériaux aéronautiques couramment utilisés tels que l'Inconel 718, le Ti-6Al-4V et l'Al-7075 présentent d'énormes différences en termes de conductivité thermique et de résistance à la traction, qui affectent directement la durée de vie de l'outil et l'intégrité de la surface. L'alliage de titane a une mauvaise conductivité thermique et les températures élevées dans la zone de coupe peuvent facilement entraîner une adhérence et une usure de l'outil. Par conséquent, une stratégie de coupe faible (30-50 m/min) et de grande profondeur de coupe doit être adoptée. L'acier inoxydable a une ténacité élevée et est sujet au durcissement à froid. Il est nécessaire de s’assurer que le tranchant est tranchant et d’éviter toute difficulté de rupture des copeaux.
- Inconel 718: Vitesse de fraisage recommandée 80-120 m/min, avance 0,05-0,1 mm/tr, utiliser des outils en carbure à grain fin et choisir un revêtement TiAlN ou AlTiN.
- Ti-6Al-4V: La vitesse de fraisage recommandée est de 30 à 60 m/min et une lubrification minimale (MQL) est requise pour éviter les brûlures sur la surface de la pièce causées par une mauvaise dissipation thermique.
- Al-7075: La vitesse peut atteindre 300-600 m/min. Faites attention à l'élimination des copeaux et des bavures. Il est recommandé de polir le tranchant de l'outil pour éviter que les copeaux d'aluminium n'adhèrent.
Stratégie de serrage et technologie de suppression des déformations
Dans l'usinage intégré, le schéma de serrage doit prendre en compte à la fois la rigidité et la minimisation des contraintes. Pour les pièces à parois fines, il est recommandé d'utiliser des ventouses à vide, des griffes souples ou des pinces flexibles personnalisées pour éviter les déformations causées par les hautes pressions locales. Lors du traitement de plusieurs surfaces, il est nécessaire de planifier un plan de référence unifié et d'utiliser des trous de positionnement de précision pour garantir que la précision de positionnement reproductible du serrage secondaire est inférieure à 0,01 mm. Le calcul de la force de serrage doit être basé sur la limite d'élasticité de la plus petite section transversale de la pièce, qui est généralement contrôlée en dessous de 50 % de la limite d'élasticité.
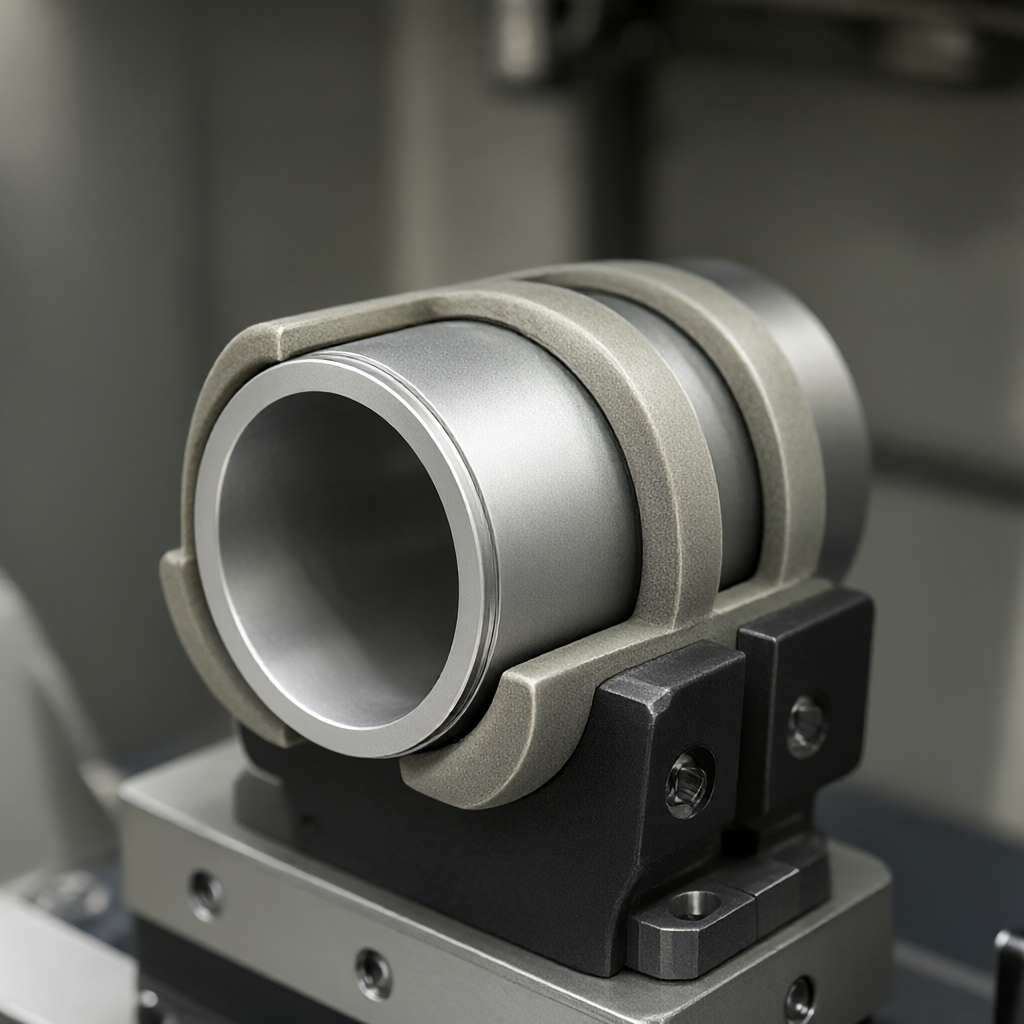
Meulage doux des mâchoires et contrôle de la précharge
Dans le processus combiné de tournage et de fraisage, l'utilisation de griffes souples finement rectifiées peut améliorer considérablement la coaxialité des pièces en rotation. La précision de meulage des mâchoires douces doit atteindre 0,005 mm et une force de précharge constante est appliquée pendant le processus de serrage. Pour les arbres minces avec un rapport d'aspect supérieur à 8, il est recommandé d'utiliser un cadre central ou un support comme support auxiliaire. Cependant, il convient de prêter attention à l'impact du frottement du support sur la qualité de la surface, et de la graisse doit être appliquée sur la surface de contact si nécessaire.
Contrôle de la qualité de surface et de la cohérence d’aspect
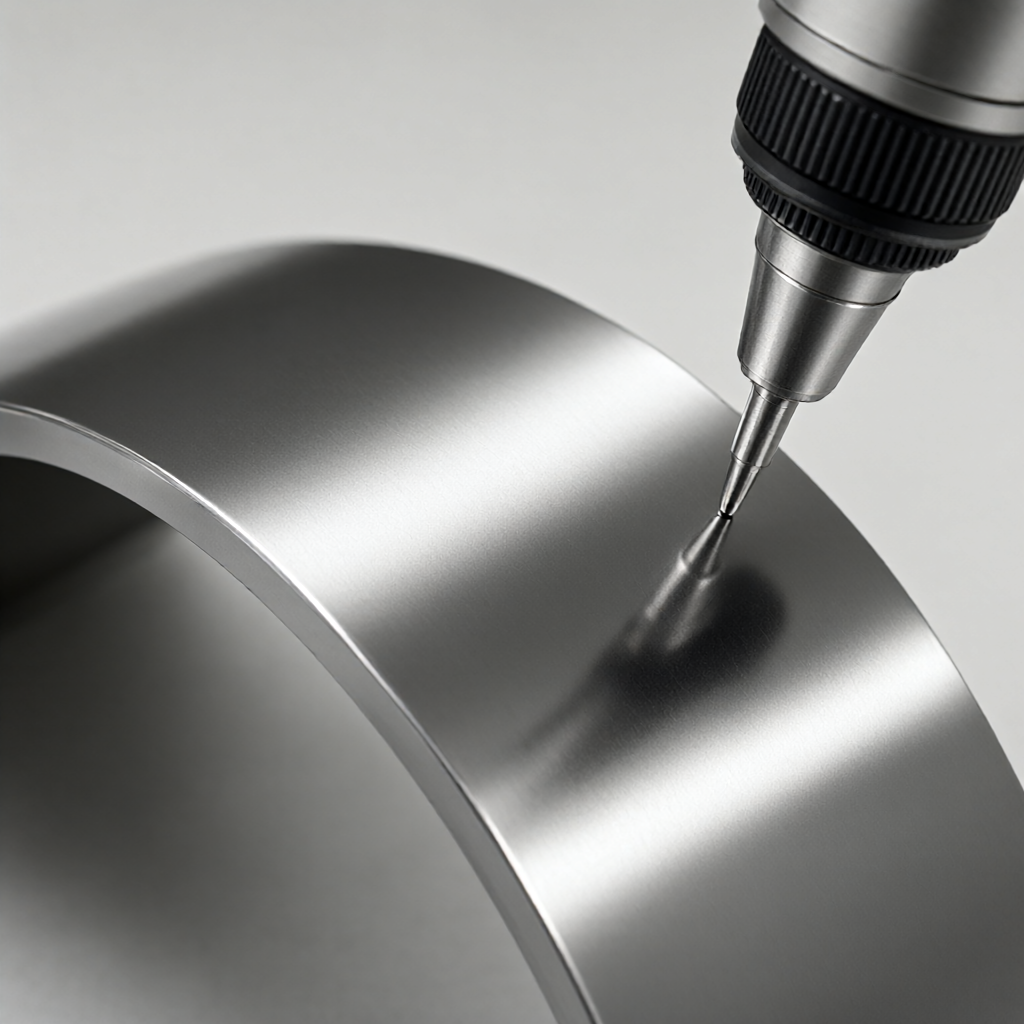
Les pièces aérospatiales se concentrent non seulement sur la taille mais également sur l’intégrité de la surface. La surface traitée ne doit présenter aucune brûlure, fissure ou marque de vibration évidente. En optimisant la vitesse d'avance et la vitesse de broche pour minimiser la résistance dynamique, une rugosité de Ra 0,4-0,8 μm peut être obtenue. La cohérence de l'apparence des lots est la clé de la livraison. Le réglage automatique des outils et la logique de compensation de taille doivent être ajoutés au programme, et la surveillance SP C (contrôle statistique des processus) doit être effectuée régulièrement à l'aide d'un instrument de mesure de coordonnées. Si un écart de tendance dimensionnelle est détecté, la valeur de compensation de l'outil doit être ajustée à temps pour éviter la mise au rebut des lots.
- Suppression du bavardage: Évitez d'utiliser des vitesses d'avance dans la plage de fréquence de résonance et déterminez la fenêtre d'avance sûre grâce à des tests de coupe.
- Soulagement du stress: Il est recommandé d'effectuer un recuit de vieillissement ou de détente après traitement, en particulier pour les alliages de titane et les aciers à haute résistance, afin d'éliminer les contraintes résiduelles.
Méthodes d’inspection et critères d’acceptation
L'acceptation ne se limite pas à l'apparence, mais repose également sur des tests de précision. Les surfaces de contact clés sont entièrement inspectées à l'aide de coordonnées tridimensionnelles (CMM), et les dimensions générales sont inspectées de manière aléatoire à l'aide d'étriers ou de jauges de passage et d'arrêt. Pour les cavités internes, la programmation de la sonde peut être utilisée pour les mesures de profondeur et de diamètre de trou borgne. La rugosité de surface utilise un rugosimètre à stylet, la longueur d'échantillonnage L=12,5 mm et la longueur d'évaluation Lr=63 mm. Toutes les données doivent être enregistrées pour former un rapport de test complet afin d’assurer la traçabilité.
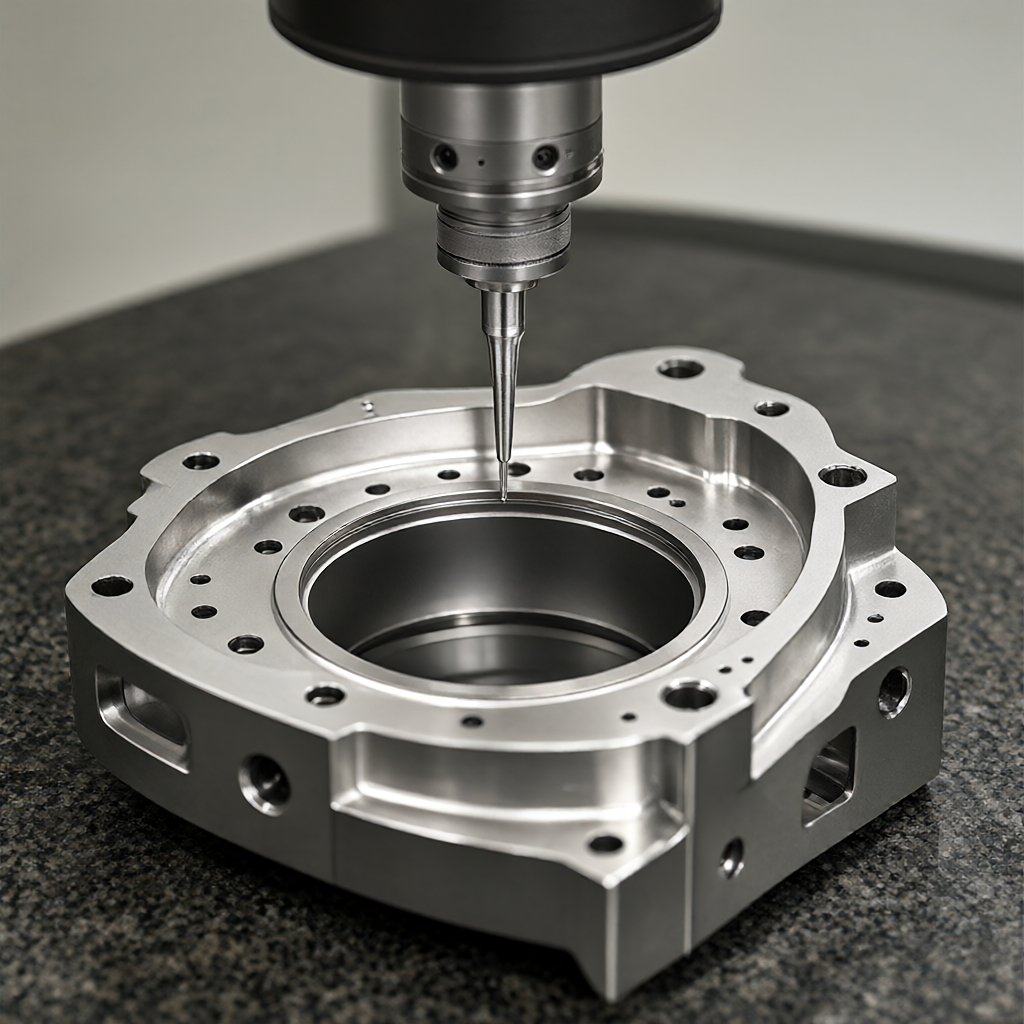
Dans la production de masse, l’identification du premier article (FAI) est cruciale. Une inspection à 100 % à grande échelle des caractéristiques critiques est requise conformément à la norme AS9102 ou aux exigences du client. Les lots suivants peuvent être inspectés de manière aléatoire selon AQL 2.5, mais il est recommandé de maintenir une inspection complète des principales surfaces de contact afin de réduire les risques d'assemblage.
FAQ
Comment réduire les erreurs cumulées dans le traitement intégré multi-processus des pièces aérospatiales
Tous les processus sont complétés par un seul serrage, éliminant ainsi les erreurs aléatoires causées par un positionnement répété. Grâce à des pinces de haute précision et des griffes souples, la précision de positionnement reproductible du serrage est contrôlée à 0,01 mm près pour garantir une référence unifiée.
Comment éviter les brûlures de surface lors de l'usinage CNC d'alliages de titane
Utilisez de l'huile de coupe à basse température ou une lubrification à quantité minimale MQL et réduisez la vitesse de coupe à 30-50 m/min pour éviter la passivation de l'outil. Dans le même temps, la vitesse d'avance est optimisée pour éviter l'accumulation de chaleur de friction due à la difficulté de briser les copeaux.
Quels types de pièces structurelles aérospatiales conviennent au traitement combiné de tournage et de fraisage ?
Convient aux pièces d'arbre présentant des caractéristiques complexes telles que des trous inclinés, des pales, des rainures de clavette, etc. Par exemple, les arbres de turbine et les sections de jambe de force du train d'atterrissage peuvent effectuer le tournage, le fraisage, le perçage, le taraudage et d'autres opérations en un seul serrage.
Comment garantir la cohérence de l'apparence dans la production de masse
Établissez un contrôle des processus SPC pour surveiller les tendances dimensionnelles critiques en temps réel. Unifiez la gestion des outils et les stratégies de compensation, remplacez régulièrement les outils usés et utilisez le chargement et le déchargement automatisés pour réduire l’intervention humaine.
Quels sont les principaux enjeux de l’usinage 5 axes sur des pièces à parois fines ?
Le principal défi réside dans les vibrations et les déformations causées par une rigidité insuffisante de la pièce. Il est nécessaire d'optimiser la trajectoire de l'outil, d'utiliser une faible profondeur de passe et des courses multiples, et de vérifier l'impact de la force de coupe sur la stabilité du serrage en simulation.
Conclusions et suggestions de coopération
La fabrication de précision de pièces aérospatiales repose sur l’intégration systématique de processus, de matériaux et de tests. L'intégration multi-processus améliore non seulement l'efficacité, mais garantit également la précision. ShowyMetal dispose de 72 équipements CNC, couvrant les machines-outils à 3/4/5 axes et de tournage-fraisage, prenant en charge le traitement de l'aluminium, de l'acier, de l'acier inoxydable et du plastique technique. Nous nous engageons à aider nos clients à réduire les taux de rebut et à raccourcir les délais de livraison grâce à des recommandations DFM strictes, une optimisation précise des paramètres et une inspection à grande échelle. Si vous avez des exigences en matière de traitement par lots pour des pièces de qualité aéronautique, vous êtes invités à fournir des dessins et des spécifications techniques. Nous fournirons une analyse de faisabilité détaillée et un devis basé sur les capacités réelles du processus.



