





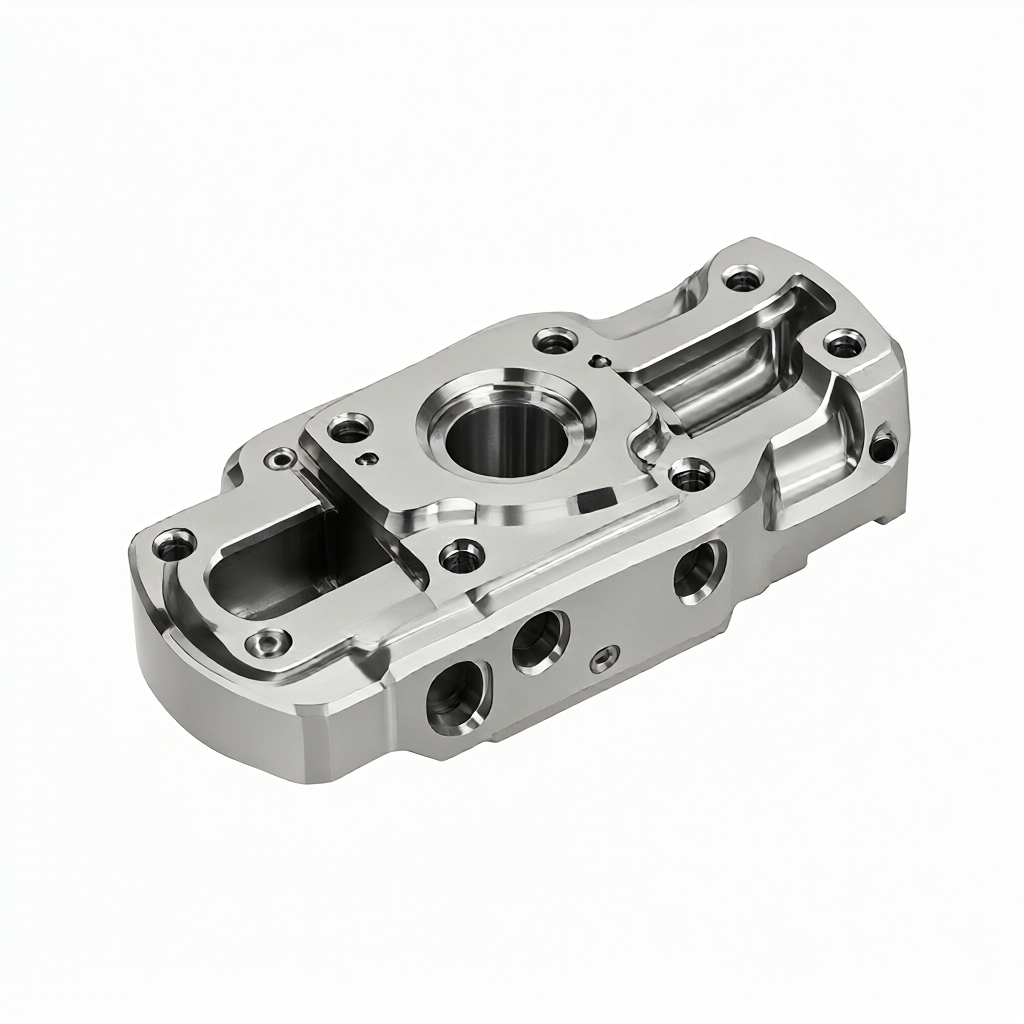
Analyse des propriétés du matériau Inconel 718 et des difficultés de coupe
Ce matériau présente une limite élastique d'environ 770 MPa à température ambiante et subit un effet marqué de durcissement par déformation (Work Hardening). Lorsque la température de la zone de coupe augmente, la glissement des joints de grains se produit et la dureté peut rapidement atteindre plus de 600 HV. Si cette couche de durcissement résiduel est excessive, elle entraîne directement une augmentation des forces de coupe et l'éclatement du coup. En outre, la conductivité thermique de l'Inconel 718 n'est que d'environ un dixième de celle de l'aluminium pur, ce qui rend difficile l'évacuation de la chaleur de coupe par la pièce ou les copeaux. Plus de 80 % de la chaleur de coupe se concentre près du tranchant de l'outil, accélérant ainsi l'usure par diffusion.
- Tendance à l'adhésion élevée : À haute température, les éléments tels que le fer et le nickel ont tendance à diffuser et à adhérer au carbure de tungstène présent dans le carbure de tungstène, formant une usure en croissant de lune.
- Concentration des contraintes thermiques : Les hautes températures locales favorisent l'apparition de contraintes de traction résiduelles à la surface de la pièce, ce qui réduit la durée de vie en fatigue. Les pièces de qualité aérospatiale y sont extrêmement sensibles.
- Contrôle des contraintes résiduelles : La répartition inégale de la couche de durcissement par déformation provoque un dépassement des tolérances dimensionnelles lors du traitement thermique ultérieur des pièces à parois fines.
Influence des différents états du matériau sur les paramètres de rectification
Différences de paramètres entre l'état solutionné et l'état vieilli
Le matériau en état vieilli a une dureté élevée (HRC 35-42) et une résistance à la coupe importante. Il faut donc adopter une stratégie de « faible vitesse de broche, profondeur de coupe élevée, refroidissement intense ». En revanche, le matériau en état solutionné possède une ténacité plus élevée et présente un phénomène sévère de colmatage. Il convient d'augmenter le taux d'avance pour faciliter la coupure des copeaux. En production réelle, si l'état n'est pas précisé sur le plan, il est impératif de vérifier le numéro de lot de la matière première et les enregistrements de traitement thermique avant la réalisation de l'échantillon pour éviter la restructuration de la production en série.
| État du matériau | Plage de dureté (HRC) | Vitesse de coupe recommandée (m/min) | Mode de défaillance principal |
|---|---|---|---|
| État solutionné (SA) | 25-30 | 80 - 120 | Colmatage de l'arête, usure en croissant de lune |
| État vieilli (SA+Age) | 38-44 | 40 - 80 | Usure par diffusion, éclatement mécanique |
Comparaison du choix des outils et des technologies de revêtement
L'outil est le facteur clé pour contrôler le coût de fabrication de l'Inconel 718. La solution principale actuelle consiste à utiliser des outils en carbure de tungstène de micro-particules entiers avec un revêtement TiAlN. Le revêtement TiAlN forme une couche protectrice passive en oxyde d'aluminium à haute température, avec une température d'oxydation pouvant atteindre plus de 800°C, ce qui prolonge considérablement la durée de vie de l'outil. Pour les cavités profondes ou les sections à commande multi-axes, il est recommandé d'utiliser une fraise de rectification avec un grand angle hélicoïdal (30°-40°) pour améliorer l'évacuation des copeaux et réduire la force de coupe axiale.
- Carbure de tungstène standard : Convient à l'usinage en dégrossissage ou aux conditions de température moyenne. Coût élevé et usure rapide.
- Carbure de tungstène avec revêtement TiAlN : Convient à l'usinage semi-fini et fin. Équilibre entre résistance à l'usure et efficacité de coupe, c'est le choix privilégié pour la production en série.
- Outils super-durs PCD/CBN : L'Inconel 718 étant un métal, le PCD (diamant) provoque une réaction de graphitisation, son utilisation est donc strictement interdite. Le CBN (Nitrure de Bore Cubique) peut être utilisé mais son coût est élevé, il n'est donc adapté qu'aux scénarios de finition extrême.
Stratégie d'optimisation des paramètres de coupe : faible vitesse, grande profondeur
La stratégie traditionnelle de « haute vitesse de broche et faible profondeur de coupe » est souvent inefficace pour l'Inconel 718. En raison des difficultés d'évacuation de la chaleur, l'augmentation de la vitesse de broche aggrave l'échauffement de l'outil et accélère l'usure. La pratique d'ingénierie montre que la stratégie de faible vitesse de broche (Low RPM) associée à une grande profondeur de coupe (High Chip Load) permet de maintenir la température de la zone de coupe relativement stable, tout en obtenant une meilleure coupure des copeaux grâce à l'épaisseur importante de ceux-ci.
Pour une fraise de rectification de 10 mm de diamètre, lors de l'usinage de l'Inconel 718 en état vieilli, il est recommandé de maintenir la vitesse de broche entre 4000 et 6000 rpm et de régler l'avance par dent (fz) entre 0,15 et 0,25 mm/z. Dans ces conditions, la température de coupe reste maîtrisée et la durée de vie de l'outil peut être améliorée de plus de 30 %.
Assurance de la refroidissement et de l'intégrité de surface
Le refroidissement ne sert pas seulement à abaisser la température, mais aussi à réduire le coefficient de friction. Compte tenu de la sensibilité des pièces aéronautiques aux contraintes de traction résiduelles de surface, nous recommandons d'utiliser un lubrifiant de coupe synthétique soluble dans l'eau ou un lubrifiant de coupe semi-synthétique à base de micro-huile. L'usinage à sec (Dry) n'est adapté qu'à l'usinage en dégrossissage ; pour l'usinage final, il est impératif de maintenir une lubrification humide pour empêcher les rayures et les marques d'outil.
- Direction de l'écoulement du lubrifiant : Assurez-vous que le lubrifiant frappe directement le tranchant de l'outil et évitez qu'il n'attaque la surface déjà usinée, ce qui causerait une usure secondaire.
- Contrôle des contraintes résiduelles : Réduire la force de coupe lors de l'usinage final contribue à maintenir les contraintes résiduelles de surface dans la zone de compression, ce qui répond aux exigences NADCAP pour les pièces aéronautiques.
- Rugosité de surface : Grâce à la combinaison des procédus ci-dessus, une rugosité de Ra 0,4 à 0,8 μm peut être atteinte, ce qui satisfait aux normes de la plupart des panneaux et pièces structurelles aéronautiques.
Normes d'inspection et contrôle de la cohérence en production en série
Le cœur de la fabrication de précision réside dans la reproductibilité. En production en série, nous appliquons un système de contrôle qualité à trois niveaux : « vérification de la première pièce - inspection du processus - inspection complète des expéditions ».
Dimensions clés de contrôle
- Précision dimensionnelle : Échantillonnage des caractéristiques critiques à l'aide d'une machine de mesure à coordonnée (CMM), avec un contrôle de tolérance maintenu à l'intérieur de ±0,01 mm.
- Rugosité de surface : Utilisation d'un rugosimètre à pointe tactile, en insistant sur les rayons internes et les zones de paroi fine pour prévenir les résidus de marques d'outil.
- Microstructure : Observation au microscope métallurgique le cas échéant, afin de garantir une épaisseur uniforme de la couche de work hardening (écrouissage de surface) et l'absence de décoloration due à la surchauffe.
- Contrôle non destructif (CND) : Selon les exigences du plan de fabrication, nous fournissons des rapports de détection par magnétoscopy (MT) ou par pénétration (PT) pour exclure les microfissures de surface.
Foire aux questions (FAQ)
Comment améliorer la durée de vie des outils lors du fraisage de l'Inconel 718 ?
Il est recommandé de vérifier si les paramètres de coupe ne sont pas trop élevés : abaissez légèrement la vitesse de rotation et augmentez l'avance par dent. Vérifiez également que le type de revêtement est adapté ; le revêtement TiAlN offre de meilleures performances que le TiCN sur les alliages de base nickel. La rectification régulière des outils est également un moyen efficace d'en prolonger la durée de vie.
Comment éviter la déformation de surface après fraisage de l'Inconel 718 ?
La déformation provient principalement de la relaxation des contraintes résiduelles et de la déformation thermique. Avant l'usinage de finition, assurez-vous que la pièce semi-finie a été entièrement détendue (détente). Lors de la finition, utilisez des paramètres de force de coupe faibles et assurez-vous que le lubrifiant est suffisamment présent pour éviter la surchauffe localisée.
Quelles sont les différences de paramètres de fraisage entre l'Inconel 718 recuit (soluble) et vieilli (précipité) ?
L'état vieilli a une dureté plus élevée, nécessitant une vitesse de rotation plus basse (4 000-6 000 tr/min) et un avance plus faible. L'état recuit est plus tenace et tendance à coller, il faut donc un taux d'avance légèrement plus élevé pour favoriser l'éjection des copeaux, mais un refroidissement accru est nécessaire pour prévenir l'adhérence.
Pourquoi ne peut-on pas utiliser des outils en diamant pour usiner l'Inconel 718 ?
L'Inconel 718 contient des éléments métalliques tels que le fer et le nickel qui, à haute température, réagissent chimiquement avec le diamant (carbone), entraînant une élimination rapide du revêtement de l'outil. Par conséquent, les outils en PCD (Diamant Polycristallin) sont strictement interdits ; il faut opter pour la carbure de tungstène ou le CBN.
Comment garantir la constance de la brillance de surface en production en série ?
En standardisant la programmation, en mettant en place un suivi de la durée de vie des outils fixe (basé sur la surveillance de la charge de la broche), en utilisant un magasin automatique de broches (TSP) et en validant la rugosité de la première pièce de chaque lot, il est possible de maintenir la variation de la valeur Ra dans une plage de ±0,2 μm.
Conclusion et conseils pour la demande de devis
Si vous avez un besoin d'usinage de pièces Inconel 718 de qualité aéronautique, nous vous suggérons de fournir les plans de fabrication et la description de l'état du matériau. Nous pouvons, sur la base de vos caractéristiques spécifiques (tels que parois fines, cavités profondes, surfaces complexes), fournir gratuitement une évaluation DFM (Fabricabilité) et un rapport de prédiction de la durée de vie des outils pour vous aider à optimiser le coût du BOM et les délais de livraison. Vous êtes invités à envoyer les plans à notre équipe technique, qui vous fournira des recommandations de paramètres de coupe ciblées et un devis en série.



