





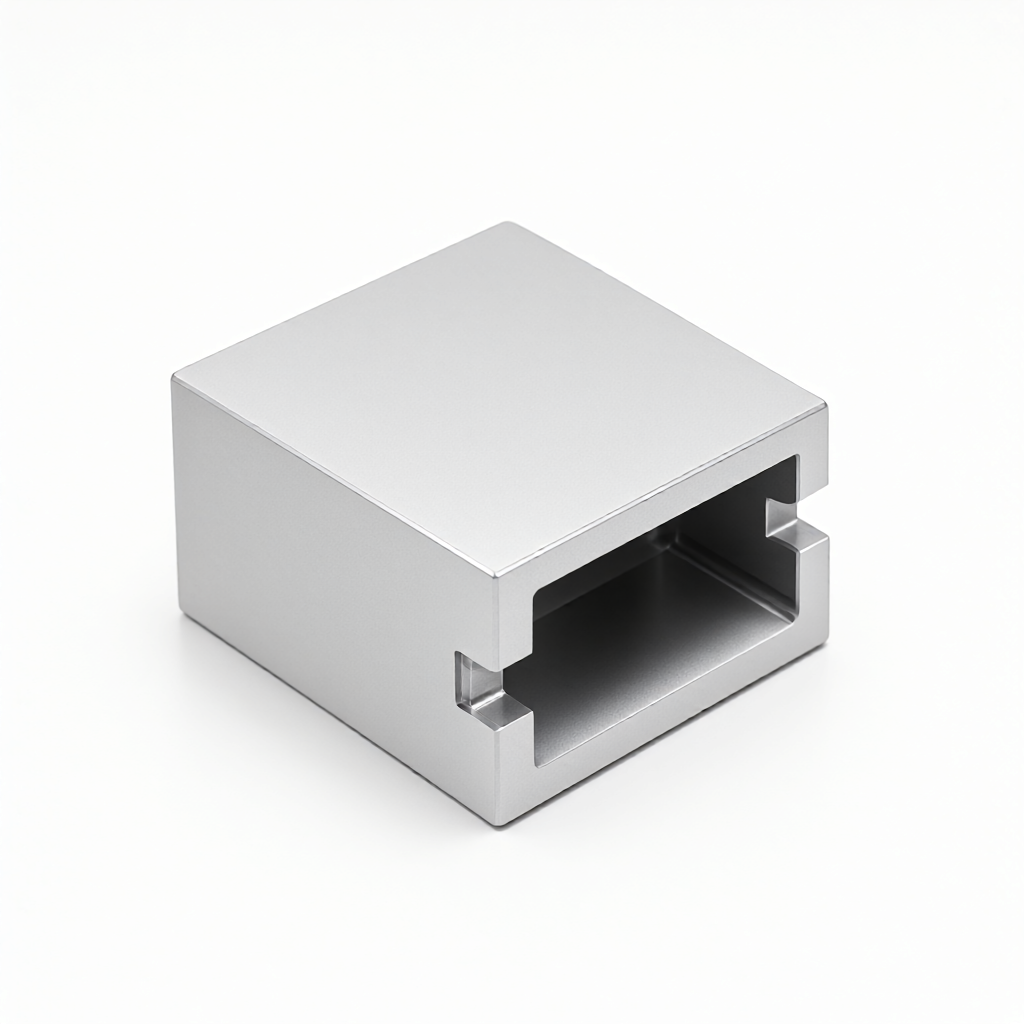
Châssis en alliage d'aluminium CNC sur mesure pour moniteur de paramètres vitaux, spécifiquement dédié à la fabrication de pièces structurelles de précision pour les moniteurs de paramètres vitaux. Notre usine fournit du fraisage CNC de précision de l'aluminium, des traitements de surface par anodisation et des services d'inspection de dimension complète, garantissant que les châssis possèdent une haute précision, un bel état de surface et une cohérence de lot, répondant ainsi aux exigences strictes d'esthétique et d'assemblage de l'industrie médicale.
Spécifications et capacités de usinage
Pour équilibrer les besoins en résistance structurelle et en dissipation thermique des moniteurs, nous proposons une sélection de plusieurs alliages d'aluminium et prenons en charge la personnalisation selon plan de logements de câblage interne complexes et de structures de ailettes de refroidissement.
- Grade de matériau : 6061-T6 (pièces structurelles générales), 6063 (profilés extrudés combinés à une finition CNC de précision), 7075 (scénarios exigeant une haute résistance).
- Portée dimensionnelle : les dimensions typiques des châssis de moniteurs se situent généralement en dessous de 300mm × 200mm × 100mm, avec la plus petite caractéristique usinable à 0,2mm.
- Contrôle des tolérances : les tolérances des faces d'assemblage critiques peuvent atteindre ±0,01mm, tandis que les tolérances des faces structurelles générales sont de ±0,02mm, assurant qu'aucun desserrage ne se produise lors de la connexion par clips ou vis.
- Traitement de surface : supporte l'anodisation argenté/blanc et noire, le brossage (grain 120-320) pour améliorer le toucher et l'effet mat, et le brossage directionnel pour accroître le raffinement.
- Normes d'apparence : la face A (face visible) possède une rugosité de Ra0,4μm, sans rayures, sans pores de sable, sans taches d'oxydation, avec un effet spéculaire uniforme dans les zones de haute brillance.
Comparaison des matériaux courants et de leurs propriétés
| Grade de matériau | Avantages et caractéristiques | Scénarios de moniteurs applicables | Traitement de surface recommandé |
|---|---|---|---|
| Alliage 6061-T6 | Propriétés générales équilibrées, bonne usinabilité et résistance modérée | Châssis de la plupart des moniteurs de paramètres vitaux de type général | Anodisation + brossage |
| Alliage 7075 | Très haute résistance, poids relativement léger, haute dureté | Moniteurs portables/moteurs de détection mobiles, équipements exigeant une haute résistance aux chocs | Anodisation + brossage directionnel |
| Alliage 6063 | Coût de formage par extrusion faible, état de surface naturellement meilleur | Moniteurs de bureau fixés, besoins de réduction des coûts par grandes quantités | Anodisation + polissage spéculaire |
Secteurs et applications typiques
Ce service de usinage CNC sert principalement les fabricants d'équipements médicaux électroniques, avec des applications spécifiques dans les parties et équipements suivants :
- Moniteurs de bureau : servant de châssis principal de l'équipement, ils doivent supporter les contraintes d'installation de l'écran LCD, du circuit imprimé et du compartiment de batterie ; des passages d'air pour les ventilateurs et des espaces de refroidissement doivent être prévus à l'intérieur.
- Moniteurs portables : les châssis doivent être allégés et posséder une certaine résistance aux chutes ; l'usinage CNC à 5 axes est généralement utilisé pour réaliser des surfaces complexes et des trous de refroidissement à angles multiples, garantissant l'étanchéité du compartiment de batterie.
- Moniteurs défibillateurs mobiles tout-en-un : le châssis doit passer les tests de niveau de protection IP ; le usinage CNC combiné à la conception de nervures d'étanchéité empêche la pénétration de liquides dans les composants électroniques internes.
Qualité d'apparence et cohérence par lot
La tolérance des produits médicaux est extrêmement faible en matière d'apparence ; le moindre défaut peut entraîner un retour par le client. Notre avantage principal réside dans le contrôle stable de la cohérence d'apparence par lot :
- Effets de haute brillance et spéculaires : par le polissage de précision et le contrôle de l'épaisseur du film d'anodisation, nous nous assurons que les zones de haute brillance de la face A ne présentent ni écart de couleur ni écoulement, et que l'écart de brillance entre les lots est maintenu en dessous de ±5 %.
- Gestion des défauts : processus antirayure complet de bout en bout, utilisation de pinces spéciales et de films de protection, pour garantir que les produits expédiés ne présentent aucune rayure visible à l'œil nu, aucune tache d'oxydation ni pore de sable.
- Cohérence dimensionnelle : utilisation de l'instrument de mesure tridimensionnelle (CMM) pour l'inspection dimensionnelle complète des pièces d'essai et des contrôles intermédiaires, garantissant que les jeux d'assemblage restent toujours cohérents lors de la production en grande série, évitant ainsi les interférences d'assemblage.
Équipements de procédé et processus de contrôle qualité
Fort de notre parc de 72 équipements CNC, nous possédons la capacité de livraison de bout en bout de la phase de prototypage à la production en série, et nous appliquons rigoureusement les normes de qualité de l'industrie médicale.
- Équipements de usinage : centres d'usinage à 3/4/5 axes (pour traiter les surfaces complexes et cavités profondes), tours CNC (pour les pièces d'assemblage axiales), machines à carter (pour les petits composants de précision).
- Rythme de usinage : optimisation de la capacité de production quotidienne par machine, prise en charge de la production parallèle de plusieurs lots, en garantissant le taux de ponctualité des livraisons.
- Système d'inspection :
- Inspection des matières premières : vérification du grade de l'alliage d'aluminium (analyse par spectrométrie) et des dimensions de base.
- Validation de la première pièce : la première pièce usinée est soumise à une inspection dimensionnelle complète par tridimensionnelle et rugosimètre, et le SIP (plan d'inspection standard) est signé.
- Contrôle intermédiaire de production : prélèvement toutes les 2 heures pour les dimensions clés et l'apparence, afin de prévenir les anomalies de lot.
- Inspection complète avant expédition : contrôle visuel 100 % de l'apparence et contrôle par échantillonnage des dimensions clés, avec l'ajout du rapport d'inspection CMM expédié.
FAQ Questions courantes
Quelle tolérance peut-on obtenir pour le châssis du moniteur ?
Les tolérances des surfaces d'assemblage clés (comme les trous de vis, les positions de clips et les surfaces d'étanchéité) peuvent être maintenues dans une plage de ±0,01 mm à ±0,02 mm. Les tolérances pour les surfaces structurelles générales non visibles sont de ±0,05 mm. Les tolérances spécifiques doivent être confirmées lors de la phase DFM en fonction de la conception d'assemblage.
Quels choix de traitement de surface sont disponibles ? Affectent-ils la cohérence de l'aspect ?
Nous proposons l'anodisation (blanc argenté, noir, rouge, etc.), le grenaillage, le brossage et l'électrodéposition. Pour contrôler la cohérence de l'aspect en série, nous recommandons d'appliquer un procédé uniforme aux faces A (visibles), tandis que les faces B (de contact) peuvent bénéficier du grenaillage, un procédé au rapport coût-efficacité plus favorable. Tous les procédés sont accompagnés de nuanciers au stade de la prototypage pour validation, afin de garantir l'absence de différence de couleur lors de la production en série.
Quel est le délai de prototypage ? Est-il possible de s'aligner sur des jalons de projet urgents ?
Le délai standard pour le prototypage est de 3 à 5 jours ouvrables (incluant la découpe CNC et le traitement de surface). Grâce à notre parc de 72 machines, notre capacité de production est flexible. En cas d'urgence, il est possible de coordonner une planification prioritaire avec notre planificateur de production pour réduire le délai à 2-3 jours, selon la complexité des plans.



