





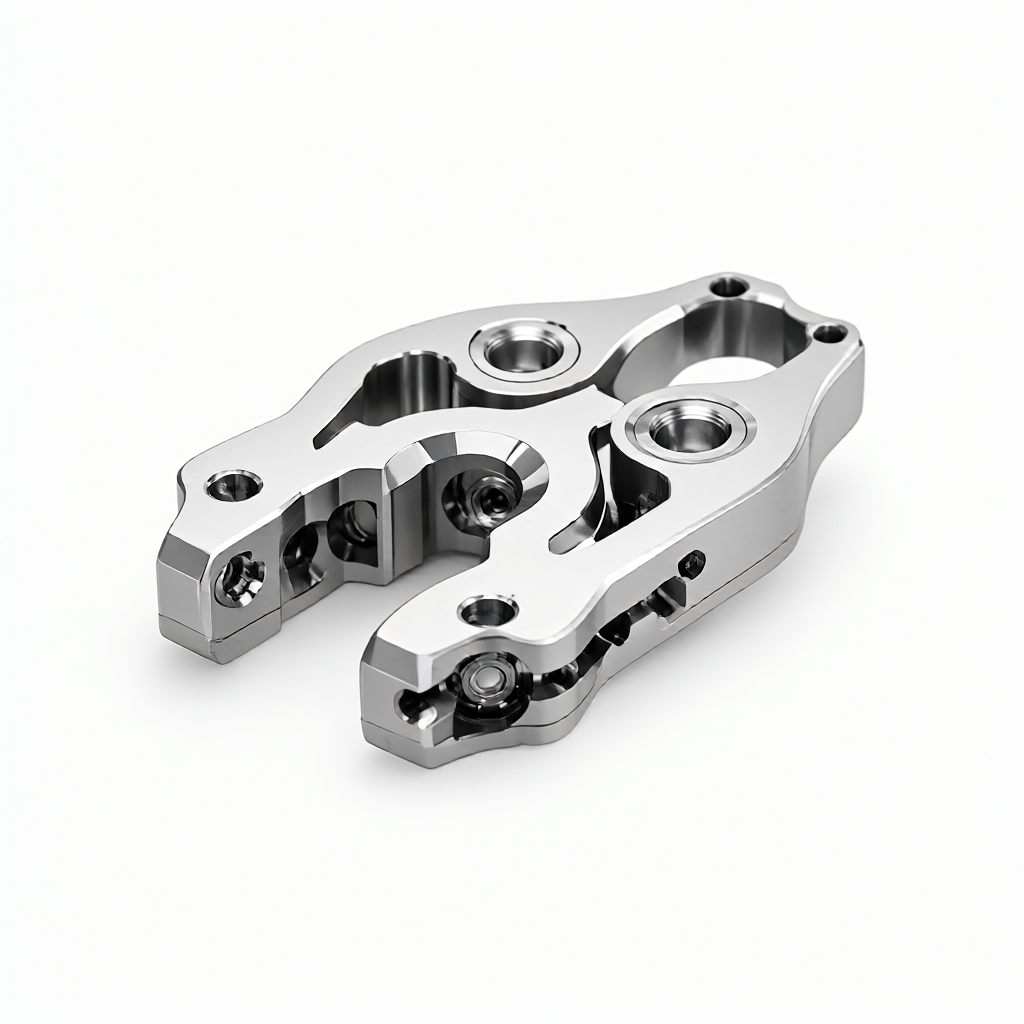
Spécifications et capacités de fabrication
Composants de mâchoires de précision pour robots chirurgicaux, usinés en CNC de précision, conçus spécifiquement pour les dispositifs médicaux de haute précision. Nous utilisons du titane (Ti-6Al-4V), de l'acier inoxydable médical (316L) ou du chrome-cobalt (CoCr), et appliquons des procédés de fraisage 5 axes ou de tournage-fraisage combiné pour réaliser des jeux micro-métriques sur les dents de la mâchoire. Les tolérances sur les dimensions critiques sont contrôlées à l'intérieur de ±0,01 mm, et la rugosité de surface peut atteindre Ra 0,4 µm, garantissant la douceur et la durabilité lors de la manipulation des tissus biologiques. Nous prenons en charge la personnalisation des structures, des profils de dents et des dimensions selon les plans du client, avec une taille minimale de caractéristiques pouvant atteindre 0,5 mm.
- Dénominations des matériaux :Alliage de titane Ti-6Al-4V (bonne biocompatibilité, haute résistance), acier inoxydable médical 316L (résistant à la corrosion, facile à stériliser), alliage chrome-cobalt CoCr (résistant à l'usure, haute résistance), PEEK matière plastique technique (isolant, léger).
- Plage dimensionnelle :Longueur de 50 à 300 mm, diamètre de Φ2 à Φ50 mm, structures complexes personnalisées selon plan.
- Précision des tolérances :±0,01 mm sur les dimensions critiques, tolérances géométriques et dimensionnelles ≤ 0,02 mm.
- Traitement de surface :Polissage électrolytique (miroir Ra 0,2 µm), traitement de passivation, sablage, anodisation (titane).
- Détails des caractéristiques :Possibilité d'usinage de micro-perçages (min. Φ0,2 mm), de cavités profondes et de parois fines (min. épaisseur 0,3 mm).
Industries applicables et typiques applications
Ces composants de mâchoire sont principalement utilisés dans les robots chirurgicaux endoscopiques, les systèmes chirurgicaux cavitaires et les instruments de navigation orthopédique. Les positions d'installation spécifiques comprennent : l'actionneur extrémité des bras mécaniques, les pince-aiguilles, les pinces et les pinces à spécimen. Pendant la procédure chirurgicale, la mâchoire doit s'ouvrir et se refermer fréquemment pour saisir les vaisseaux sanguins, les nerfs ou les fragments de tissu, ce qui impose des exigences élevées en matière de résistance à la fatigue, de stabilité dimensionnelle et de finition de surface. Tout ébréchure ou dépassement de la rugosité pourrait entraîner une déchirure tissulaire ou des difficultés de stérilisation, ce qui rend le processus de usinage CNC et le retrait des contraintes très sensibles.
Qualité de l'apparence et cohérence en production en série
Les composants médicaux imposent des exigences strictes en matière d'apparence ; toute rayure pourrait devenir un point de prolifération bactérienne ou provoquer un résidu du milieu de stérilisation. Notre avantage clé réside dans la finition haute brillance et l'aspect sans défaut. Grâce à l'utilisation tout au long du processus de pinces à coussins d'air, de mesurage non destructif et de gabarits spécialisés, nous garantissons une apparence identique du 1ᵉʳ au 1000ᵉ pièce. Après polissage électrolytique de la surface, un effet miroir est obtenu, sans empreintes digitales visibles, coloration d'oxydation ou texture irrégulière, satisfaisant les normes esthétiques et sanitaires de niveau médical.
- Finition de surface :Après polissage électrolytique, rugosité Ra 0,2-0,4 µm, sans défaut visuel.
- Contrôle anti-rayures :Utilisation d'empreintes flexibles dédiées pendant l'usinage pour éviter les dommages mécaniques ; manipulation avec gants tout au long des traitements ultérieurs.
- Cohérence inter-lots :Mise en place de la SPC (contrôle statistique des processus), Cpk ≥ 1,33 sur les dimensions critiques, garantissant l'interchangeabilité des mâchoires de chaque lot.
Processus et équipements · Capacité de production et délais de livraison
Grâce à un cluster de 72 équipements CNC, comprenant des centres d'usinage 5 axes, des machines de tournage-fraisage combiné et des tour-opérateurs, nous avons réalisé la capacité d'usinage intégré pour des surfaces complexes et des tiges allongées. Pour les mâchoires de robots chirurgicaux, nous utilisons généralement un processus combiné de « tournage + fraisage 5 axes » : d'abord, le tournage CNC retire la marge principale, puis le fraisage 5 axes simultanés usine les formes de dents complexes et les structures de dégagement à l'intérieur de la mâchoire, et enfin, le tourage fin de l'extrémité et le grenaige sont effectués. Ce chemin de fabrication réduit le nombre de change de prise et minimise l'erreur cumulée. Pour la production en série, nous créons une bibliothèque d'outils dédiée et des procédures opératoires standard (SOP) pour assurer l'équilibre entre l'efficacité et la qualité. Les commandes en série sont généralement livrées dans un délai de 15 à 25 jours, avec une courte période de prototypage, permettant une itération rapide pour les projets de R&D.
| Caractéristique | Alliage de titane Ti-6Al-4V | Acier inoxydable médical 316L |
|---|---|---|
| Densité | 4,43 g/cm³ (plus léger, réduit la charge sur le bras robotique) | 7,93 g/cm³ (plus lourd, mais résistance élevée) |
| Biocompatibilité | Excellente, souvent utilisée pour les implants | Bonne, largement utilisée pour la partie externe des instruments |
| Difficulté d'usinage | Difficile à usiner, nécessite des outils dédiés, délai légèrement plus long | Facile à usiner, bon rapport qualité/prix |
| Traitement de surface | Anodisation/Polissage électrolytique | Passivation/Polissage électrolytique |
Qualité et inspection · Processus de personnalisation
La qualité est l'artère vitale des dispositifs médicaux. Nous mettons en œuvre quatre étapes de contrôle : « inspection des matières premières → vérification de la première pièce → inspection en cours de production → inspection complète de la sortie ». Équipés d'une machine de mesure tridimensionnelle (CMM), d'un projecteur optique et d'un comparateur de rugosité, nous effectuons une inspection à 100 % des dimensions de correspondance critiques de la mâchoire, du concentrique et de la finition de surface. La livraison est accompagnée de rapports de matière complets (certificat du moulin) et de rapports d'inspection des dimensions. Le processus de personnalisation est transparent et efficace : après réception des plans, l'ingénieur fournit des recommandations DFM (facilité de fabrication) sous 24 heures, signalant les risques potentiels d'usinage ; ensuite, un prototypage est organisé, et après confirmation, nous passons à la production en série, en effectuant une inspection finale complète et un emballage avant expédition, avec traçabilité jusqu'à chaque trajectoire d'outil.
FAQ : Questions fréquentes sur l'usinage des mâchoires de robots chirurgicaux
1. Quelle tolérance peut-on obtenir sur les dents de la mâchoire ?
La tolérance sur les surfaces d'ajustement critiques peut atteindre ±0,01 mm, et les tolérances géométriques (comme le parallélisme) sont contrôlées à l'intérieur de 0,02 mm. Pour les instruments chirurgicaux de précision, nous recommandons généralement une inspection dimensionnelle complète par CMM pour garantir le bon fonctionnement de l'ouverture et de la fermeture après assemblage.
2. Quelles sont les options de traitement de surface pour répondre aux exigences de stérilisation?
Le traitement de passivation après polissage électrolytique (EP) est recommandé. Le polissage électrolytique réduit la rugosité de surface à moins de Ra 0,4 μm et élimine les micropores, facilitant ainsi la stérilisation à haute température et haute pression sans laisser de résidus de medium. Pour les alliages de titane, l'anodisation est une option viable pour augmenter la résistance à la corrosion.
3. Quel est le délai de fabrication des échantillons ? Pouvons-nous adapter notre calendrier pour les jalons de R&D urgents ?
Le délai standard de fabrication des échantillons est de 3 à 5 jours ouvrables. En cas de besoin de livraison urgente, un canal d'accélération peut être activé, permettant de réduire le délai à 24 à 48 heures en utilisant des ressources de machines disponibles (selon la complexité de la structure), mais l'intégrité du plan technique doit d'abord être confirmée.
4. Quel est le délai pour une production en série ? Comment garantir la cohérence de l'apparence en série ?
La production en série est livrée en 15 à 25 jours. Par le biais du contrôle SPC des procédés critiques et de l'utilisation d'outillages pneumatiques dédiés et de matériaux d'emballage antigriffure, nous nous assurons qu'il n'y a aucune rayure sur la surface et que l'apparence reste cohérente pour un lot de plus de 100 pièces. Chaque lot est accompagné d'un rapport de contrôle par échantillonnage sur l'état de surface.
5. Soutenez-vous la personnalisation de pinces non standard à partir de modèles 3D clients ?
Oui. Nous acceptons les fichiers aux formats STEP/IGS/SLDPRT. Nos ingénieurs peuvent effectuer une analyse DFM et optimiser les trajectoires d'outil pour traiter les cavités profondes ou les caractéristiques à parois fines, évitant ainsi toute déformation, et proposent un design de dégagement ou de retrait approprié pour faciliter l'assemblage ultérieur.
Si vous avez des besoins de fabrication de composants de pinces pour robots chirurgicaux, n'hésitez pas à envoyer vos plans 3D ou vos dessins techniques 2D via notre formulaire de demande de devis. Notre équipe technique fournira une évaluation DFM et un devis sous 24 heures, vous aidant ainsi à raccourcir votre cycle de R&D et à fiabiliser votre chaîne d'approvisionnement.



