





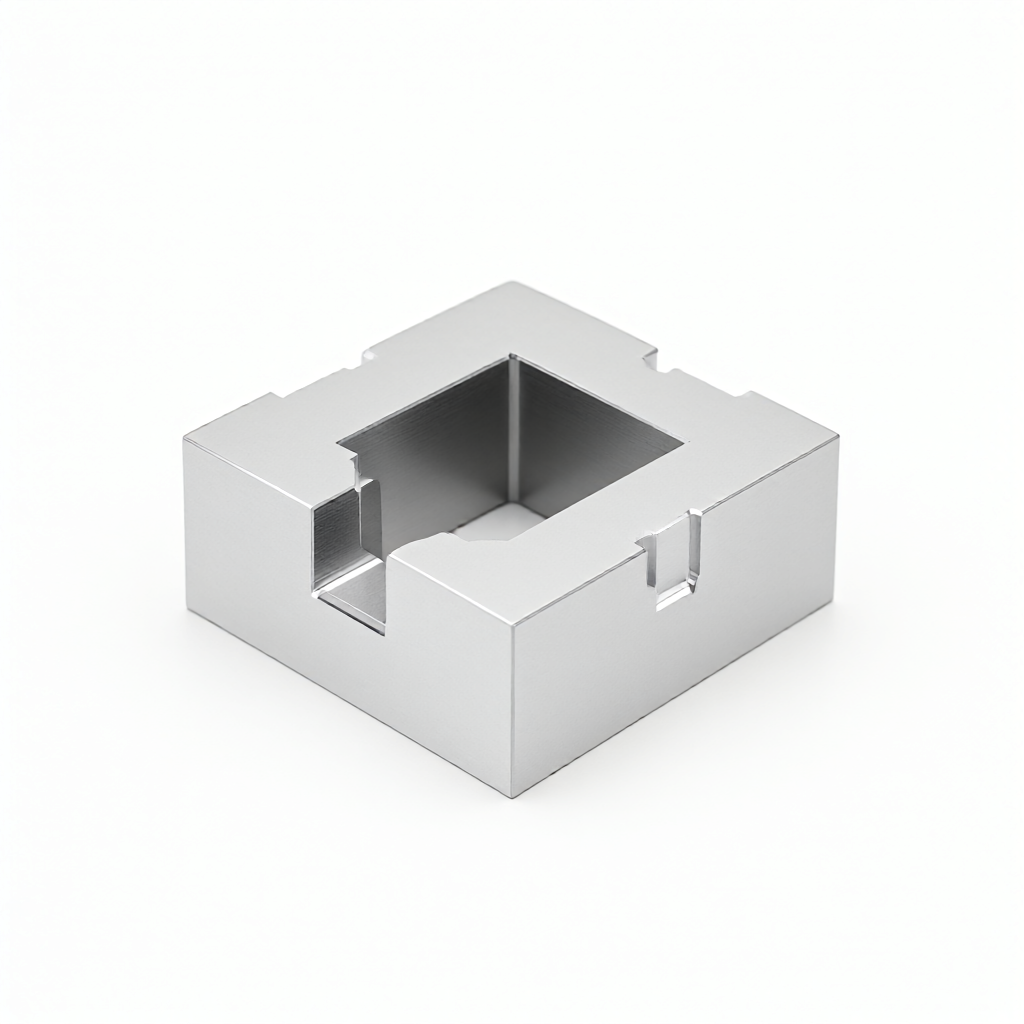
Spécifications et capacités d'usinage
Pour répondre aux besoins de dissipation thermique des cupules LED, nous offrons les spécifications sur mesure et les procédés de fabrication suivants afin de garantir que les pièces satisfassent à la fois aux exigences de conception thermique et aux contraintes d'assemblage :
- Désignation des matériaux : Aluminium 6061 (bonne résistance, adapté aux pièces structurelles sollicitées), 6063 (équilibre entre conductivité électrique et thermique, adapté aux pièces de dissipation pure), 7075 (haute résistance, adapté aux supports à charge lourde) ; des plastiques techniques peuvent être utilisés (PVC ou ABS) pour les couches d'isolation.
- Plage dimensionnelle : Dimensions minimales d'usinage 1mm×1mm×1mm, course maximale de la machine 400mm×300mm×200mm ; épaisseur typique des ailettes de refroidissement 0.8mm-2.0mm, ajustable selon les résultats de la simulation thermique.
- Précision et tolérances : Tolerance de ±0.01mm sur les surfaces de jeu critiques, tolérance géométrique (GD&T) ≤0.02mm ; la constance de la surface de dissipation est contrôlée à ±1% pour garantir une résistance thermique identique entre les lots.
- Traitement de surface : Anodisation nature (épaisseur 8-15μm), anodisation teintée noir/argent, sablage mat, texture brossée ; l'oxydation par microarc est une option pour améliorer l'isolation et la résistance à la corrosion.
- Caractéristiques structurelles : Support des ailettes multidirectionnelles, perçages intermédiaires, filetages internes/externes (M2-M6 courants), alèses de repérage, structures à clips ; l'épaisseur minimale de paroi peut atteindre 0.5mm (avec nervures de renforcement).
Industries cibles et applications typiques
Ces pièces de dissipation en aluminium sont largement utilisées dans les scénarios d'éclairage LED suivants pour résoudre les goulets d'étranglement de refroidissement à haute densité de puissance :
Éclairage commercial et lampadaires
Un dissipateur de chaleur monobloc est intégré à l'intérieur du capot du lampadaire, les ailettes rayonnant la chaleur vers l'extérieur ; un dissipateur en aluminium est ajouté au dos de la cupule, combiné à la convection d'air pour le refroidissement. Applications typiques : ampoules LED de 5W-100W, panneaux LED et projecteurs.
Lampes automobiles et motocyclistes
Le support de dissipation thermique du module LED dans l'ensemble de phare doit résister aux vibrations et aux chocs thermiques. Nous offrons un usinage tour-fraise composé CNC pour garantir la précision du filetage et les exigences d'équilibrage dynamique. Applications typiques : optiques principales, optiques arrière et feux de jour.
Électronique grand public et vision industrielle
Tubes de lentilles pour projecteurs, boîtiers de dissipation pour flashs d'appareil photo, pièces en aluminium pour luminaires d'éclairage de complément en vision par machine. Exigences élevées en planéité et état de surface : nous utilisons une machine d'usinage 5 axes pour le façonnement en une seule prise de pièce, évitant ainsi les erreurs de positionnement répétitif.
Qualité esthétique et constance des lots
Les luminaires LED étant souvent présentés tels quels au consommateur final, l'aspect des pièces de dissipation en aluminium détermine directement la perception de qualité du produit. Nos avantages différenciants sont les suivants :
- Haute finition : Rugosité Ra0.4μm sur les surfaces visibles critiques, présentant une brillance uniforme après anodisation, sans texture peau d'orange ni variation de couleur.
- Contrôle des défauts : Optimisation des trajectoires de fraisage pour éviter les traces d'enlèvement de coupe, inspection indépendante de l'étape de polissage/débavurage, surface exempte de rayures et de résidus d'huile.
- Constance des lots : Verrouillage de la compensation de l'outillage et du programme après la pièce pilote, contrôle par échantillonnage de la résistance thermique et de l'épaisseur de l'anode sur chaque lot, CPK≥1.33, garantissant une uniformité totale sur 1000 pièces.
- Gestion de la teinte : Écart de teinte ΔE≤1.0 entre les lots d'anodisation, service de comparaison avec nuancier disponible pour les teintes spécifiques du client.
Procédés et parc machines
Pour répondre aux caractéristiques des pièces de dissipation LED (« parois minces sujettes à la déformation, assemblage multi-axes complexe, exigences de surface élevées »), nous avons mis en place une flotte de 72 machines CNC :
- Fraiseuse 3 axes haute vitesse : Adaptée aux dissipateurs plats et aux structures d'ailettes simples, efficacité élevée et coût optimisé.
- Fraiseuse 4 axes : Pour les boîtiers de cupules avec filetage latéral ou perçages spécifiques, usinage des quatre faces en une seule prise.
- Centre d'usinage 5 axes : Pour les caches de dissipation à surfaces complexes et les ailettes multidirectionnelles, réduction du nombre de prises, amélioration de la précision positionnelle.
- Tournage CNC et lathe à extraction intérieure : Pour les pièces de dissipation de type arbre et les structures avec perçage intérieur, usinage tour-fraise composé permettant le traitement simultané en rotation et en axe.
- Ligne de post-traitement : Cuves d'anodisation indépendantes, nettoyage par ultrasons, séchage sous vide, pour éviter la contamination croisée et les défauts d'apparence.
Capacité de production, délais et contrôle qualité
| Poste | Prototype / Petit lot | Production de série |
|---|---|---|
| Quantité minimale | 1 pièce (outillage/moyens de production facturés séparément) | À partir de 100 pièces |
| Délai type | 5-7 jours (y compris revue DFM) | 15-25 jours (selon quantité et planification) |
| Moyens de contrôle | Tridimensionnel (CMM), rugosimètre, test de brouillard salin | Contrôle complet des dimensions, contrôle par échantillonnage de la résistance thermique, AQL 1.0/0.65 pour l'apparence |
| Documents de livraison | Rapport de pièce pilote, certificat de matière | Rapport de contrôle complet, enregistrement de l'épaisseur de l'anode, rapport SGS (si requis) |
Le processus qualité couvre : analyse spectroscopique des matières premières pour confirmer la nuance d'aluminium → contrôle tridimensionnel de la pièce pilote pour les dimensions critiques → inspection toutes les 4 heures de l'épaisseur des ailettes et des bavures pendant la production → contrôle visuel 100% avant expédition pour garantir l'absence de taches d'oxydation ou de fonds exposés.
Processus de personnalisation et FAQ
Processus de personnalisation
- Devis sur plans : Envoyez un modèle 3D (STEP/IGES) ou des plans 2D en précisant le matériau, les tolérances et les exigences de finition de surface.
- Recommandations DFM : Les ingénieurs évaluent l’efficacité du refroidissement et la fabricabilité, proposent des angles d’ailettes et une répartition des épaisseurs de paroi optimisée pour réduire les coûts.
- Validation de l’échantillon : Livraison de l’échantillon en 5-7 jours, accompagnée d’un rapport de contrôle et de données de simulation thermique par mesurage (facultatif).
- Livraison en production en série : Verrouillage des paramètres de process, production en lot de 15-25 jours, emballage anti-rayures.
FAQ
Q1 : Quelles tolérances peuvent être atteintes sur les dissipateurs en aluminium pour LED ?
R : Sur les surfaces de jumelage critiques (telles que les trous de positionnement du logement de lampe et les filetages), les tolérances peuvent atteindre ±0,01 mm. Sur les surfaces non critiques, elles sont généralement de ±0,05 mm, garantissant un assemblage fluide et la stabilité de la surface de contact thermique.
Q2 : Quelles sont les options de finition de surface et ont-elles un impact sur le refroidissement ?
R : L’épaisseur du film d’anodisation est de 8 à 15 µm ; l’augmentation de la résistance thermique est négligeable. Pour une isolation supérieure, la micro-arc oxydation peut être choisie. Toutes les finitions n’ont pas d’impact sur la conductivité thermique du matériau de base et offrent généralement une meilleure résistance à la corrosion que l’aluminium nu.
Q3 : Quel est le délai de production de l’échantillon ? Pouvez-vous gérer des projets urgents ?
R : Le délai standard pour un échantillon est de 5 à 7 jours. En cas d’urgence, une file de production prioritaire peut être activée : la livraison express la plus rapide est de 3 à 5 jours, avec acompte pour les frais de moule/d’outillage.
Q4 : Quel est le délai de livraison en série ? Comment gérer plus de 1000 pièces ?
R : La production en série prend 15 à 25 jours. Au-delà de 1000 pièces, la livraison peut être fractionnée : 50 % de la production est livrée sous 30 jours pour le premier lot, le reste est expédié par roulement hebdomadaire pour réduire la pression sur les stocks.
Q5 : Est-il possible de personnaliser des ailettes de refroidissement de formes spéciales selon vos plans ?
R : Oui. Tant que l’épaisseur minimale de paroi est ≥ 0,5 mm et que la déviation d’angle est ≤ 5 degrés, cela peut être réalisé par fraisage 3/5 axes. Il est recommandé de fournir un fichier de simulation thermique (Flux/ANSYS) ; nous optimiserons alors la disposition des ailettes pour améliorer l’efficacité du refroidissement.
Obtenir un devis
Envoyez-nous vos plans ou modèles 3D de dissipateurs en aluminium pour logement de lampe LED. Notre équipe d’ingénierie vous fournira des recommandations DFM et un devis sous 24 heures. Les tarifs dégressifs sont pris en charge ; plus le volume est important, plus le prix unitaire est favorable. Agissez maintenant pour éviter tout retard dans les jalons de votre projet.



