





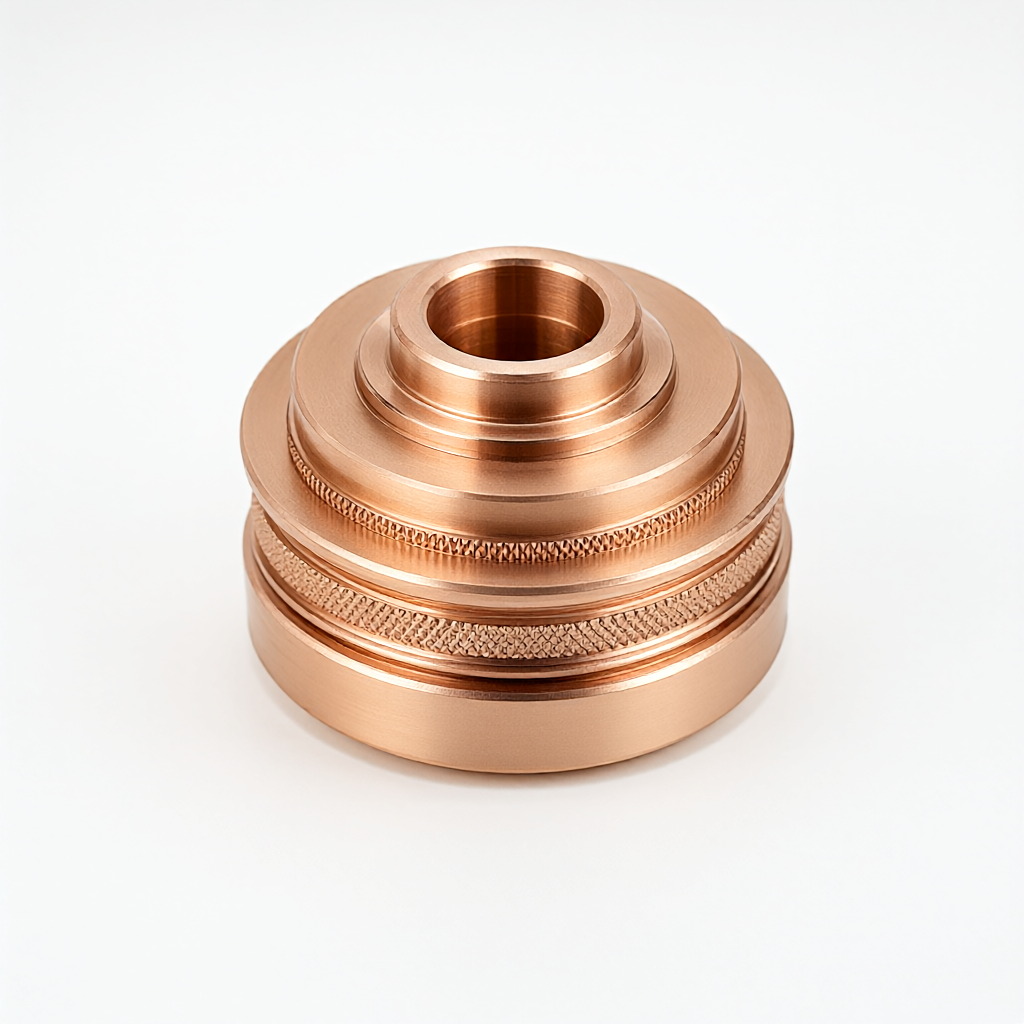
Les parties en cuivre de la cavité sous vide des équipements semi-conducteurs sont traitées par CNC pour résoudre les exigences d'étanchéité à l'air et de conductivité thermique dans les environnements sous vide poussé. Il prend en charge la personnalisation du cuivre sans oxygène C11000 et d'autres qualités, avec une tolérance allant jusqu'à ±0,01 mm. Pour la surface d'étanchéité de la cavité, la position de connexion du soufflet et la structure de support interne, un processus composite allant de la découpe grossière au tournage fin est fourni pour garantir que la finition de la paroi intérieure est de Ra0,4 μm et répond aux exigences de vide de niveau 10^-5 Pa.
Spécifications et capacités de traitement
Le matériau principal de cette pièce est le cuivre sans oxygène C11000, le cuivre au béryllium C26800 ou le laiton, et le matériau peut être sélectionné en fonction des exigences de gestion thermique des équipements sous vide. La gamme de tailles de traitement couvre le diamètre Φ5-Φ300mm, la longueur L5-800mm, la valeur typique de l'épaisseur de paroi minimale 0,5mm, le poids maximum personnalisé selon les dessins. Les paramètres de base du processus sont les suivants :
- Qualité du matériau : cuivre sans oxygène C11000 (conductivité ≥ 100 % IACS), cuivre au béryllium C26800 (haute élasticité, résistance à la relaxation des contraintes)
- Gamme de tailles : diamètre de rotation Φ5-Φ300 mm, longueur L5-800 mm ; plage de fraisage ± ± 0,01 mm
- Niveau de tolérance : ±0,01 mm pour les surfaces de contact critiques, ±0,02 mm pour les dimensions générales
- Finition de surface : surface d'étanchéité Ra0,4 μm, paroi intérieure Ra0,8 μm, paroi extérieure Ra1,6 μm
- Traitement thermique : solution solide en option + traitement de vieillissement, la dureté du cuivre-béryllium peut atteindre HV400+
- Traitement de surface : passivé, anodisé (pièces en aluminium) ou poli, les pièces en cuivre conservent généralement la couleur du métal ou sont nickelées
Industries applicables et applications typiques
Ce type de pièces en cuivre est largement utilisé dans les modules à cavité sous vide des machines de photolithographie à semi-conducteurs, des machines de gravure et des équipements PVD/CVD. Les scénarios d'application spécifiques incluent :
- Bride d'étanchéité de la chambre à vide : une concentricité de haute précision est requise pour éviter les fuites d'hélium
- Anneau de support interne et pièces de positionnement : résistent au bombardement de plasma et nécessitent une résistance à la corrosion
- Dissipateur thermique et composants de dissipation thermique : pièces en cuivre à haute conductivité thermique pour dissiper rapidement la chaleur du générateur RF
- Support de fenêtre RF : ajustement fileté de précision pour assurer la stabilité de la transmission micro-ondes
Les acheteurs font souvent attention au taux de dégazage des pièces sous un vide de 10^-5 à 10^-7 Pa. Le cuivre sans oxygène peut réduire considérablement la pression de fond en raison de sa faible teneur en oxygène, c'est donc le premier choix pour les équipements haut de gamme.
Configuration des processus et des équipements
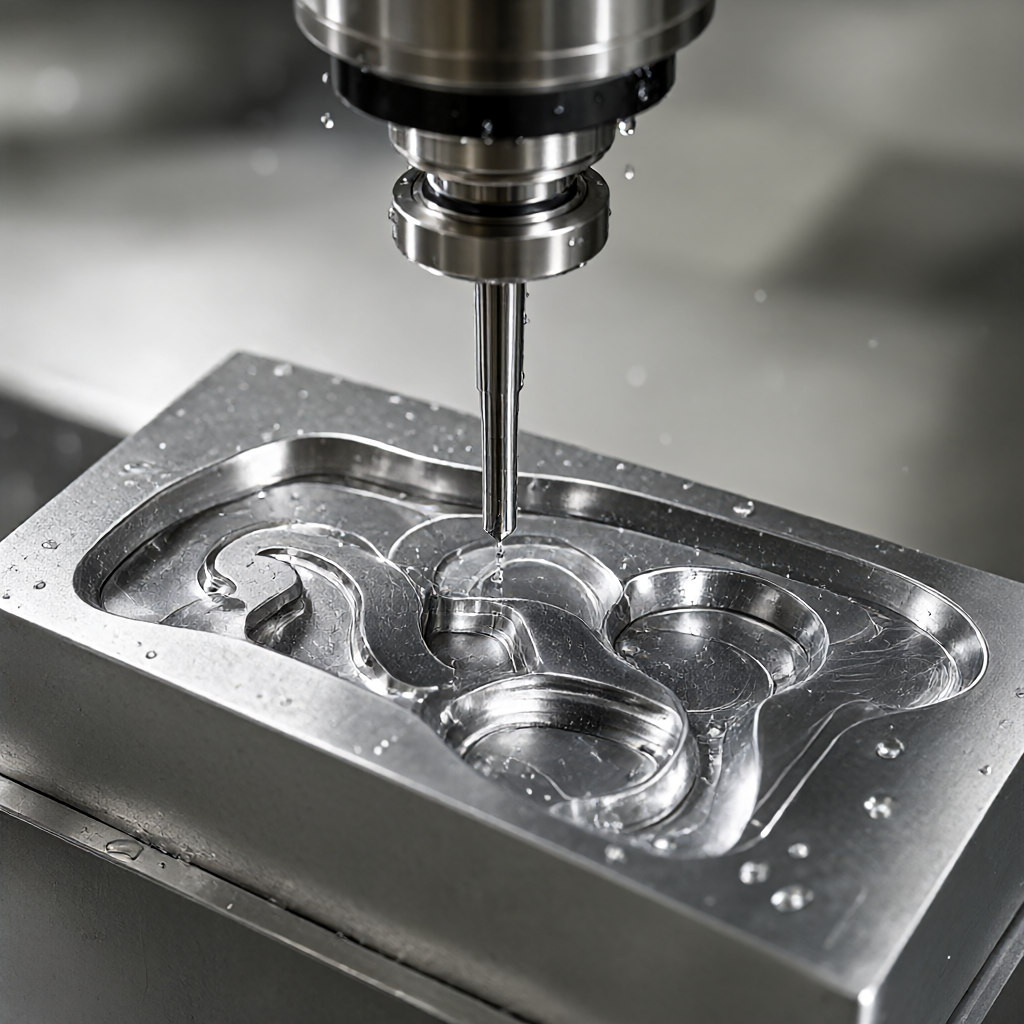
Une machine de centrage et un centre composé de tournage-fraisage sont utilisés pour réaliser la plupart des processus. Parmi les 72 équipements CNC, 8 centreuses sont spécialement conçues pour les arbres d'élancement L/D>15, et le support rigide réduit le jeu des outils. La cavité complexe utilise un centre d'usinage à 5 axes pour traiter la surface de forme spéciale de la paroi intérieure afin d'éviter les erreurs de serrage secondaires. La surface d'étanchéité des clés est traitée par un tour de précision spécial et le parcours de l'outil est optimisé pour garantir l'absence de marques de joint.
Qualité d’apparence et cohérence des lots
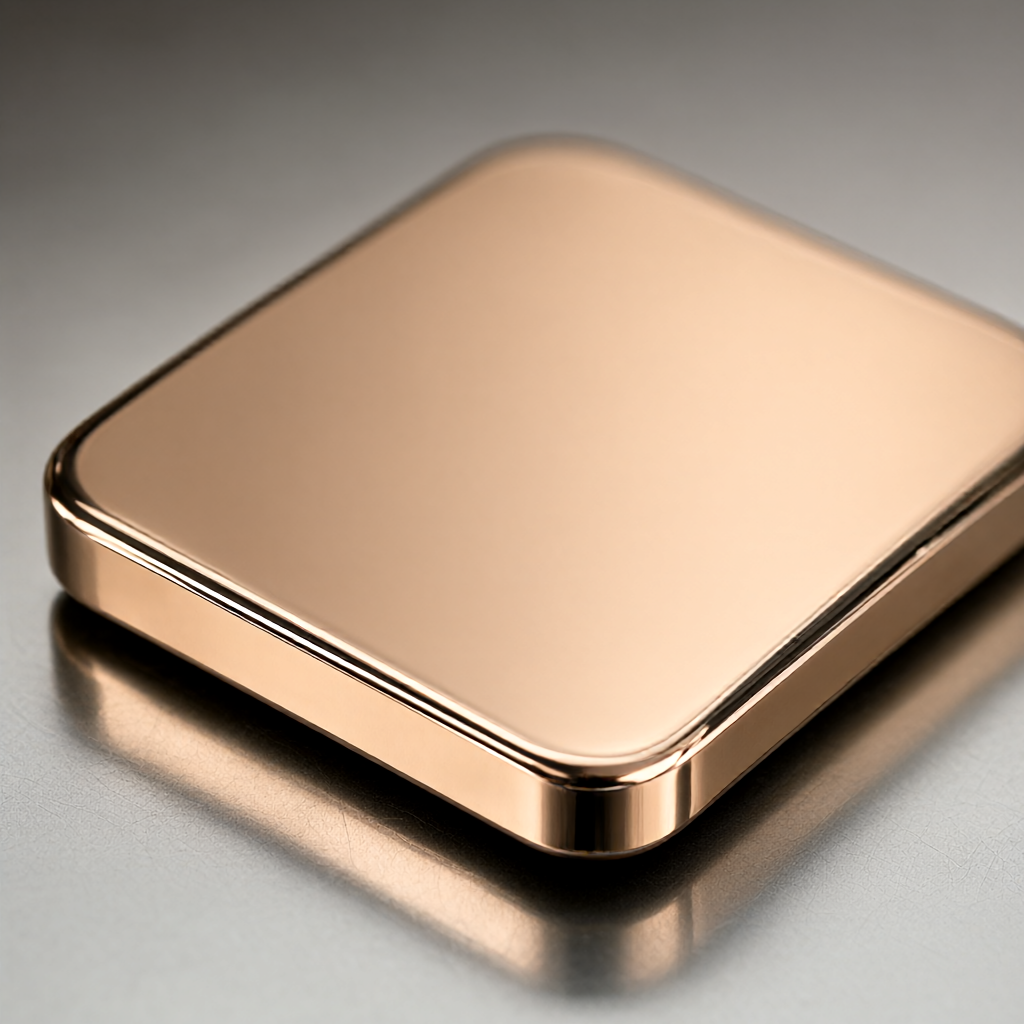
Le contrôle de l’apparence est un différenciateur essentiel. Éliminez les effets de la déformation thermique en surveillant en ligne la force de coupe et les vibrations de la broche. La cohérence d'un lot à l'autre est surveillée via le contrôle statistique du processus SPC, avec une dimension critique Cpk ≥ 1,33. Inspection complète à 100 % avant expédition, à l'aide d'un imageur et d'un rugosimètre pour vérifier, garantissant l'absence de rayures, de points d'oxydation et d'absence de marques de vibration de traitement. Pour les pièces présentant des exigences de surface extrêmement exigeantes, des options de polissage sous vide ou de polissage électrolytique sont disponibles pour obtenir un effet miroir.
Processus d’inspection de qualité et de personnalisation
Le contrôle qualité s'étend sur tout le cycle de vie et le processus est le suivant :
- Inspection des matériaux entrants : vérification du certificat de matériau, détection par spectromètre du contenu des éléments, inspection par échantillonnage de dureté
- Confirmation du premier article : mesure de coordonnées tridimensionnelles de taille réelle, test de détection de fuite sous vide (obligatoire



