





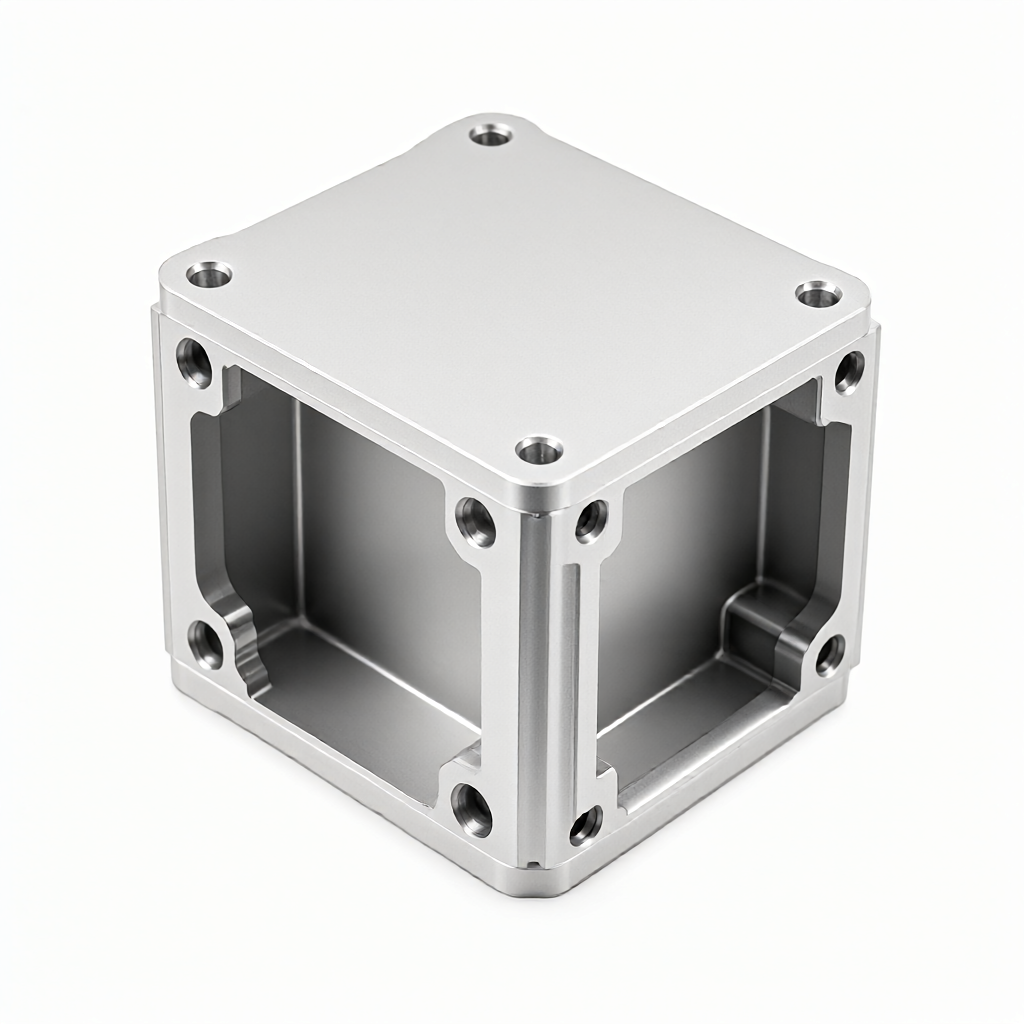
Exigences croissantes en matière de densité de puissance et d'efficacité de refroidissement pour les moteurs de traction des véhicules électriques. L'usinage CNC sur mesure de carrosserie en alliage d'aluminium détermine directement le jeu d'isolation, l'étanchéité du circuit de refroidissement et la rigidité structurelle du moteur. ShowyMetal propose l'usinage CNC sur 3, 4 ou 5 axes en alliage d'aluminium 6061/6063, avec une tolérance contrôlée à ±0,01 mm, une rugosité de surface atteignable jusqu'à Ra0,4μm, et un support pour le traitement par anodisation, sablage, etc., répondant aux exigences de cohérence en grandes séries et de qualité visuelle.
Spécifications de la carrosserie du moteur et capacités d'usinage CNC
Pour les moteurs de traction des véhicules électriques (y compris les moteurs à aimants permanents synchrones et les moteurs à induction), les paramètres de traitement essentiels et la configuration des procédés pour les arbres, culasses arrière, corps de refroidissement et coques de contrôleurs intégrés sont les suivants :
- Désignation du matériau :alliage d'aluminium 6061-T6 (choix standard, équilibre entre résistance et machinabilité), 6063-T5 (ailettes de refroidissement ou pièces esthétiques, anodisation facile), 7075-T6 (pièces structurelles à forte charge, exigences élevées en matière de légèreté) ; il est également possible de personnaliser des alliages de cuivre ou des plastiques de synthèse (PEEK/PC) pour les composants isolants.
- Plage de dimensions :course de travail maximale d'environ 800×500×300 mm, capable de couvrir les carrosseries de moteurs à une ou deux tractions standards ; épaisseur de paroi typique de 1,5 à 3,0 mm, dimensions caractéristiques minimales personnalisables selon le plan.
- Indicateurs de précision :tolérance de ±0,01 mm sur les surfaces d'ajustement clés (comme les logements de roulements et le positionnement du rotor), coaxialité ≤0,005 mm ; rugosité de surface Ra0,4μm (finition usinée), finition anodisée pouvant atteindre un effet de miroir brillant.
- Traitement de surface :anodisation (couleur naturelle/noire/or, épaisseur de film de 10 à 25μm), sablage (mat uniforme), brossage (texture longitudinale), galvanoplastie (nickel/chrome, nécessite une évaluation de la résistance à la corrosion) ; tous les traitements peuvent être effectués en série après l'usinage CNC, réduisant les risques liés à la logistique et aux contaminations.
- Capacité de personnalisation :prise en charge des plans fournis (STEP/IGS/PDF) ou du prototypage pour moules ; optimisation des trajectoires d'outils dès le stade DFM pour réduire les déformations des parois fines, avec prévision de structures d'échappement pour le circuit de refroidissement.
Secteurs applicables et scénarios d'assemblage typiques
Ce composant est installé directement à l'intérieur de l'ensemble de traction du véhicule électrique et assume les fonctions suivantes :
- Étanchéité des cavités stator/rotor :La carrosserie agit comme principale interface d'étanchéité du moteur, s'assemblant avec les culasses avant et arrière pour atteindre une protection de niveau IP67, empêchant l'intrusion de liquide de refroidissement ou de poussière dans les enroulements.
- Blindage électromagnétique et refroidissement :L'alliage d'aluminium conduit le circuit magnétique et offre un chemin de conduction thermique. Couplé à une plaque de refroidissement par eau intégrée ou des ailettes de refroidissement par air, il évacue la chaleur des enroulements vers le circuit de refroidissement.
- Support structurel :Supporte les couples d'accélération et de décélération du moteur, les vibrations et les chocs de la route, garantissant la rigidité pour éviter le décalage de la précharge des roulements qui causerait des bruits.
- Tendance à la conception intégrée :Les moteurs de nouvelle génération sur plateforme 800 V haute tension tendent vers l'intégration carrosserie-contrôleur-réducteur ; l'usinage CNC multi-axes permet la formation en une seule passe de cavités multiples et d'interfaces non standard.
Contrôle de la qualité visuelle et de la cohérence des séries
La carrosserie du moteur est généralement une pièce esthétique anodisée en noir ou argent, intégrée directement à la ligne de montage ; tout défaut visuel affecterait l'image de livraison du véhicule. ShowyMetal considère la qualité visuelle comme norme de livraison fondamentale :
- Contrôle de la haute finition :Aucune trace d'outil ni aucune marque de décrochage visible après la finition, épaisseur du film d'anodisation uniforme, variation de teinte ΔE ≤1,5 (au sein du même lot).
- Absence de rayures et de défauts :Chargement/déchargement par aspirateurs souples ou pinces à vide pour éviter les marques métalliques ; brossage acide et fêlage isolés avant l'anodisation pour éliminer les taches d'eau et les marques.
- Cohérence de la série :72 machines CNC équipées de programmes macro normalisés et de systèmes de compensation d'outil, garantissant un CPK ≥1,33 pour les dimensions clés sur des lots de 500 à 5 000 pièces, taux de conformité visuel lors des contrôles échantillonnés ≥99,5 %.
- Méthodes de contrôle :Mesure des positions de trous clés et de planéité par métrologie 3D (CMM), validation des valeurs Ra par rugosimètre, comparaison avec gabarits de couleur standard par chromamètre, données jointes à la livraison.
Équipements de procédés, capacité de production et processus de contrôle qualité
Utilisation d'un chemin de traitement multi-opérations pour garantir la précision d'une seule mise en place des structures complexes :
- Équipements d'usinage :Les centres d'usinage 5 axes traitent les cavités complexes et les interfaces non standard ; les tours 4 axes réalisent les carrosseries de révolution ; le fraisage haute vitesse à 3 axes optimise les ailettes de refroidissement ; le regroupement de 72 machines permet une transition sans couture de l'échantillon à la production de masse.
- Processus de contrôle qualité :Analyse spectrale des matières premières (vérification des teneurs en Al-Si-Mg) → Validation de la première pièce (mesure 3D complète) → Inspections de processus (mesure aléatoire des trous toutes les 2 heures) → Contrôle final à la sortie (100 % des dimensions clés + contrôle visuel intégral + mesure de l'épaisseur du film d'anodisation).
- Capacité et délais :Livraison des commandes de série sous 15 à 25 jours (incluant le traitement de surface), délai d'échantillonnage de 3 à 5 jours, planification en phase avec les jalons SOP des fabricants de véhicules ; livraison JIT vers l'entrepôt de ligne désigné.
Comparatif de solutions : usinage CNC par fraiseuse vs. coulée haute pression
| Dimension | Fraisage CNC (barre/feuille d'aluminium) | Fonderie haute pression (ADC12) |
|---|---|---|
| Contrôle des tolérances | ±0.01 mm, sans retouche de finition requise | ±0.05-0.1 mm, trous critiques nécessitant un réusinage CNC |
| Résistance du matériau | 6061-T6 résistance à la traction ≈310 MPa | ADC12 résistance à la traction ≈250 MPa |
| Coût de démarrage | Pas de frais de moule, uniquement la programmation d'usinage | Coût du moule 300 000 - 800 000 ¥, délai de 4 à 8 semaines |
| Quantité applicable | 1-5000 pièces (petites séries / fabrication en essai / pièces personnalisées) | Au-delà de 5000 pièces (production de masse) |
| Degré de liberté structurel | Possibilité d'usiner des canaux d'écoulement atypiques, parois fines (≥1.5mm) | Restreint par l'angle de démoulage, risque de porosités et de retrait |
| Vitesse de livraison | Prototypage en 3-5 jours, production en série en 15-25 jours | Moule 4-8 semaines + essai du moule 2-4 semaines + production de masse 30-45 jours |
| Cohérence de l'aspect | Sans traces de soudure, anodisation uniforme | La ligne de fermeture du moule et le flash nécessitent une polissage postérieur |
Conclusion : Pour les essais de nouveaux véhicules, les séries faibles à moyennes (<5000 pièces/an) ou les modèles exigeant une résistance et une finesse strictes de la coque, le fraisage CNC est plus avantageux en termes de délais de livraison, de résistance et de cohérence esthétique. La fonderie haute pression convient aux volumes de production annuels de l'ordre du million de pièces pour les plateformes matures très sensibles aux coûts. ShowyMetal peut fournir une évaluation DFM selon votre plan de PPAP annuel et recommander le chemin de fabrication optimal.
FAQ : Questions fréquentes sur les achats et l'ingénierie
Quelles tolérances peut-on atteindre pour les orifices critiques de la coque du moteur ?
Les tolérances des surfaces de montage critiques telles que les orifices de montage des roulements et des repères de rotation du rotor peuvent être stablesment maintenues à ±0.01 mm, avec une coaxialité ≤0.005 mm ; les surfaces non critiques ont une tolérance de ±0.05 mm. Un rapport de contrôle par coordinateur est joint à l'expédition de toutes les dimensions critiques.
Quels sont les choix de finition de surface ? Quelle est l'épaisseur de l'anodisation ?
Support de l'anodisation (épaisseur 10-25μm, couleurs disponibles : naturel/noir/or), de l'abrasion (Ra3.2-6.3μm mat), du brossage et de l'électroplacage (nickel/chrome). L'épaisseur de l'oxyde et les exigences de test de brouillard salin doivent être confirmées avant l'anodisation (généralement ≥48h).
Quel est le délai pour le prototypage ? Peut-on s'aligner sur les jalons SOP du constructeur ?
Le délai standard de prototypage est de 3 à 5 jours ouvrés (CNC et finition de surface inclus), avec une option express pour 48 heures pour la première pièce. Livraison JIT disponible ; le dossier PPAP requis par la norme IATF 16949 est fourni (incluant les certificats de matière, les rapports de dimensions complètes et les normes de l'aspect).
Quel est le délai de production en série ? Quelle est la quantité minimale de commande ?
Le délai de production en série (500-5000 pièces) est de 15 à 25 jours, y compris la finition de surface et les contrôles intégraux. Il n'y a pas de quantité minimale de commande ; même une seule pièce est acceptée, mais plus la série est importante, plus le coût unitaire est avantageux ; il est recommandé de commencer par une commande d'au moins 100 pièces pour amortir les coûts d'outillage et de fixation.
Est-il possible de fabriquer selon les plans du client ? Quels formats de fichiers sont pris en charge ?
Supporte les fichiers STEP, IGS, X_T, et les plans PDF. À l'étape du DFM, les ingénieurs évalueront l'accessibilité des outils, les risques de déformation des parois fines et la position des surfaces d'étanchéité du circuit de refroidissement, et fourniront des suggestions d'optimisation (comme l'ajout de nervures de fabrication, le réajustement des surfaces de repérage) avant d'établir la programmation.
Envoyez vos plans pour obtenir une évaluation DFM et un devis
Téléchargez le modèle 3D ou les plans 2D de la coque du moteur, indiquez la référence du matériau, les exigences de finition de surface et la quantité annuelle demandée ; l'équipe d'ingénierie répondra avec des suggestions DFM et un devis de production en série dans les 24 heures. ShowyMetal se concentre sur la personnalisation de pièces CNC de précision, 72 machines soutenant des livraisons rapides, avec une cohérence de l'aspect et de la production en série qui a fait ses preuves chez les constructeurs.



