





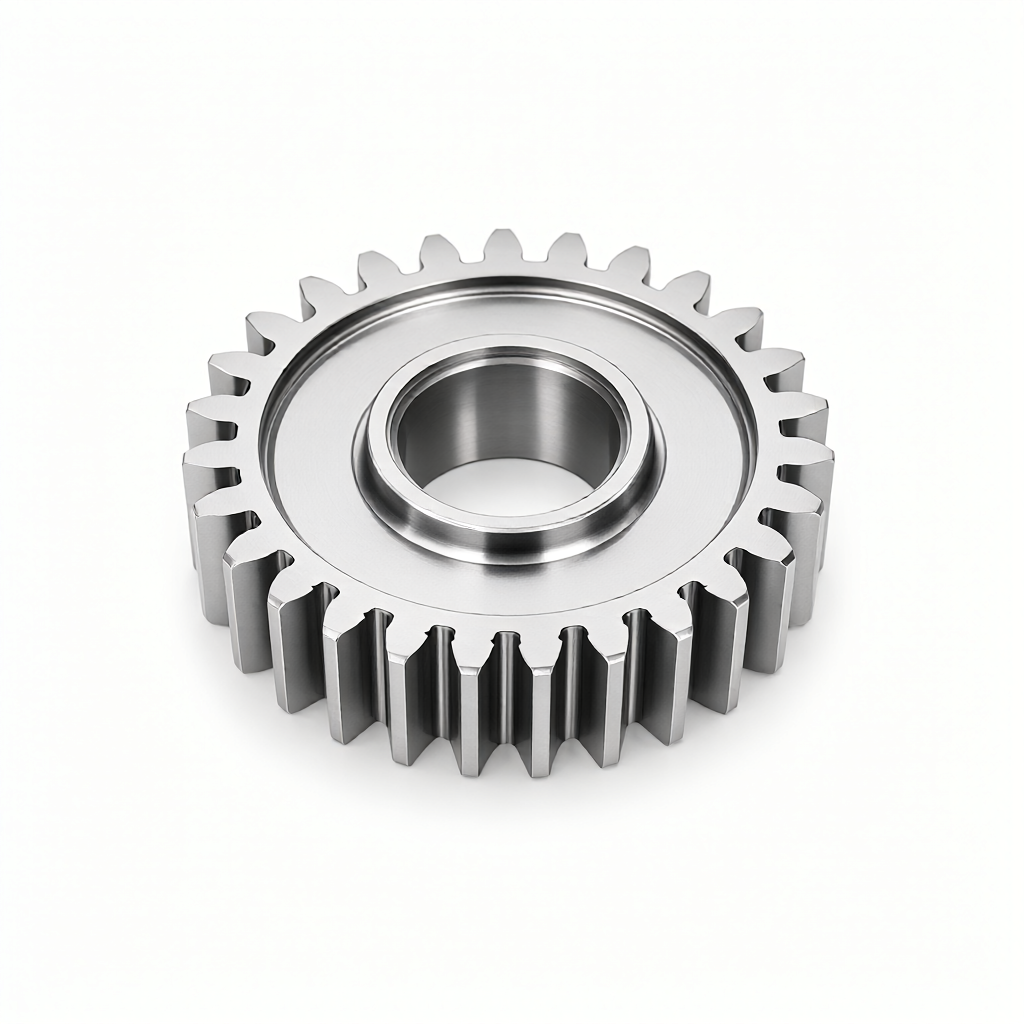
CNC-Bearbeitung von Zahnrädern: Kernprozessparameter für die Kontrolle der Zahnprofilgenauigkeit
In PräzisionsübertragungssystemenCNC-Bearbeitung von ZahnrädernDie Genauigkeit des Zahnprofils bestimmt direkt die Übertragungseffizienz, den Geräuschpegel und die Lebensdauer. Für Ingenieure ist es von entscheidender Bedeutung, zu verstehen, wie durch CNC-Dreh- und Fräsprozesse die Konformität der Zahnoberflächen, die Kontrolle kumulativer Teilungsfehler und das Management der Oberflächenrauheit erreicht werden können, um die Fähigkeiten eines Lieferanten zu bewerten. ShowyMetal stützt sich auf eine Gruppe von 72 CNC-Geräten und bietet eine Komplettlösung von der Materialauswahl bis zur Zahnoberflächenbearbeitung und unterstützt eine Vielzahl von Grundmaterialien wie Aluminium, Stahl, Edelstahl und technische Kunststoffe, um die Maßhaltigkeit in der Massenproduktion sicherzustellen.
Technische Grundlage für den Genauigkeitsgrad des Zahnprofils und die Materialauswahl
Die Wahl des Zahnradmaterials beeinflusst nicht nur die Festigkeit, sondern schränkt auch direkt dessen Bearbeitbarkeit und die endgültige Zahnoberflächenqualität ein. Die Schneidleistung verschiedener Materialien variiert erheblich, und eine Prozessanpassung muss in Verbindung mit der Genauigkeitsklasse in der Norm ISO 1328 durchgeführt werden (üblicherweise werden Gr. 5-9 verwendet).
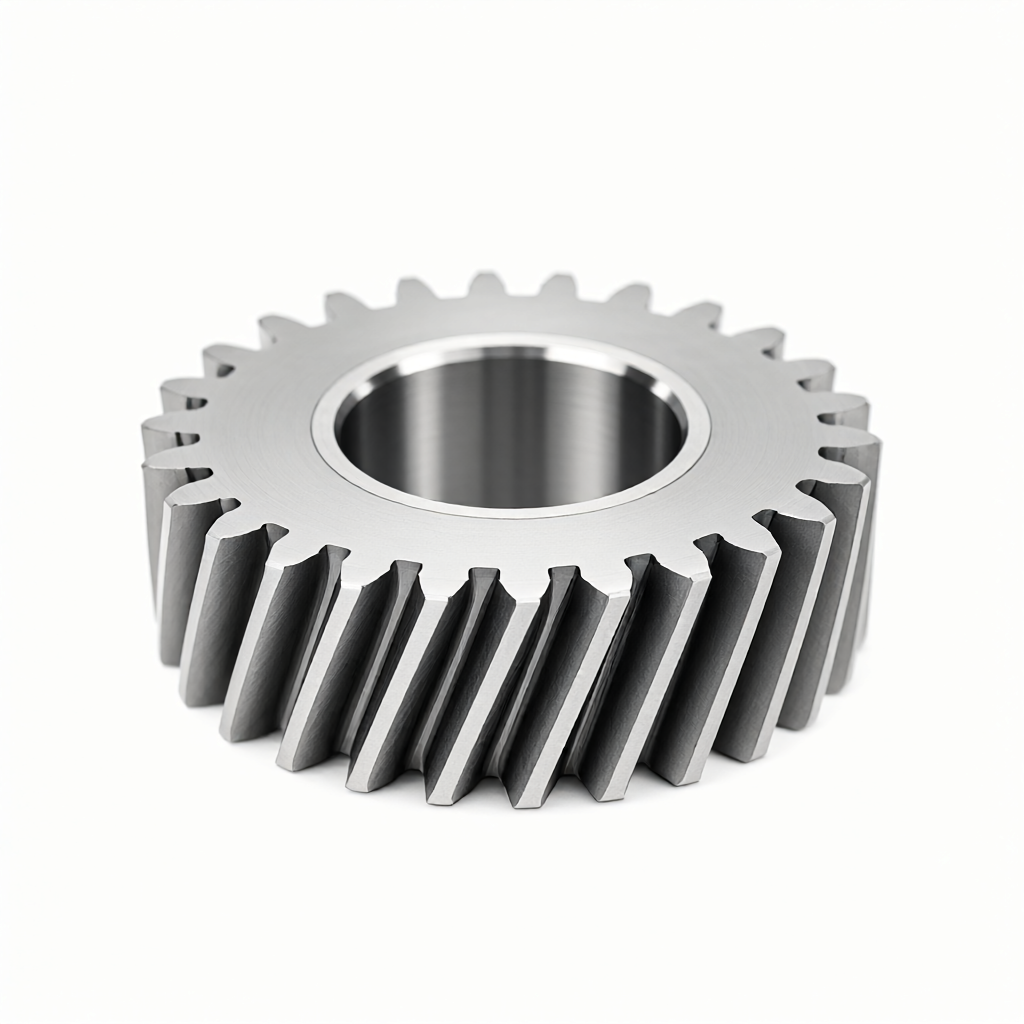
- Aluminiumlegierungen (wie 6061-T6, 7075): Hohe Schneidleistung, geeignet für die Hochgeschwindigkeits-Chargenverarbeitung. Die Schwierigkeit besteht darin, dass das Material weich ist und leicht am Messer haften bleibt. Daher ist die Verwendung eines Werkzeugs mit großem Spanwinkel und ausreichender Kühlung erforderlich. Die Oberfläche kann problemlos Ra0,4 μm erreichen, was für Präzisionsreduzierer mit hohen Anforderungen an das Erscheinungsbild geeignet ist.
- Stahl (z. B. 4140, 42CrMo): Hohe Festigkeit und gute Zähigkeit, aber nach dem Aushärten äußerst schwierig zu verarbeiten. Üblicherweise wird die Strategie „Zuerst Zahnradbearbeitung, später Wärmebehandlung“ oder „Wolframkarbid-Werkzeugfräsen“ angewendet. Üblicherweise wird die Rauheit der Zahnoberfläche auf Ra0,8–1,6 μm kontrolliert.
- Technische Kunststoffe (wie POM, PA66): Geringes Gewicht, selbstschmierend, aber große thermische Verformung. Bei der CNC-Bearbeitung müssen Vorschubgeschwindigkeit und Schnitttiefe streng kontrolliert werden, um übermäßige Zahnteilungsfehler durch Wärmestau zu vermeiden. Geeignet für nichttragende oder leichte Lastübertragungsszenarien.
ShowyMetal verfügt über umfassende Möglichkeiten zur Materialanpassung. Es kann DFM-Vorschläge (Herstellbarkeit) basierend auf der in der Zeichnung markierten Materialqualität und dem Wärmebehandlungsstatus liefern, die Zahnkehlen- und Bohrlochkonstruktion optimieren und das Risiko einer Spannungskonzentration verringern.
Vergleich von CNC-Dreh- und Fräslösungen in der Zahnradbearbeitung
Bei Zahnrädern mit unterschiedlichen Strukturformen ist die Wahl des richtigen CNC-Bearbeitungspfads die Voraussetzung für die Kontrolle von Kosten und Genauigkeit. Die folgende Tabelle vergleicht die anwendbaren Szenarien und technischen Unterschiede zwischen den beiden gängigen Prozessen in der Präzisionszahnradherstellung:
| Kontrastabmessungen | CNC-Drehen (einschließlich Umformdrehwerkzeuge) | 3/4/5-Achsen-CNC-Fräsen (mit Formfräser) |
|---|---|---|
| Anwendbarer Zahntyp | Stirnräder, Schrägräder (erfordert Mehrkopf-Indexierung) | Geradverzahnungen, Schrägverzahnungen, Fischgrätenverzahnungen, Innenverzahnungen, Planetengetriebe |
| Obergrenze der Genauigkeit | Bis zur ISO-Stufe 8–9 ist die Anzahl der Zähne mit hoher Kerbung normalerweise begrenzt | Mit der 5-Achsen-Verbindung kann die ISO-Stufe 6–7 erreicht werden, und der Aufnahmeraum ist größer. |
| Materialbeschränkungen | Aufgrund der Steifigkeit des Drehmeißels besteht bei harten Materialien die Gefahr, dass das Werkzeug zusammenbricht. | Zur Bearbeitung harter Werkstoffe wie vergütetem Stahl können Hartmetallfräser eingesetzt werden |
| Chargeneffizienz | Spitzendrehmaschinen oder Doppelkopfdrehmaschinen ermöglichen eine schnelle Serienfertigung und eignen sich für einfache Außenverzahnungen. | Das Spannen ist kompliziert, aber die mehrachsige Simultanbearbeitung verkürzt den Prozess und eignet sich für komplexe Strukturen. |
| Oberflächenqualität | Es entstehen leicht Messerspuren, die später fein geschliffen werden müssen. | Kontinuierliche Flugbahnen und eine verbesserte Glätte können durch Seitenfräsen oder Tauchfräsen erreicht werden |
Für komplexe Planetengetriebe oder Schrägverzahnungen,5-Achsen-Simultanfräsenist eine bessere Lösung. Das 5-Achsen-Bearbeitungszentrum von ShowyMetal kann die Bearbeitung der Zahnoberfläche und der Referenzfläche in einer Aufspannung abschließen, wodurch Koaxialitätsfehler durch sekundäre Aufspannung vermieden werden und die Stabilität des Zahnrads bei Hochgeschwindigkeitsbetrieb gewährleistet wird.
Analyse wichtiger Prozessparameter, die die Genauigkeit des Zahnprofils beeinflussen
Selbst wenn dieselbe Ausrüstung verwendet wird, können kleine Abweichungen in den Parametereinstellungen dazu führen, dass der kumulative Zahnteilungsfehler (Fpk) oder die Zahnprofilabweichung (ff) die Toleranz überschreitet. Im Folgenden sind die drei Kernparameter aufgeführt, die die Genauigkeit von CNC-Zahnrädern beeinflussen:
1. Werkzeugverschleißkompensation und dynamische Spanwinkeleinstellung
Beim Verzahnen handelt es sich um einen intermittierenden Schnitt, bei dem die Schneidkante des Werkzeugs anfällig für Ausbrüche ist. Bei der Bearbeitung unterschiedlicher Materialien empfiehlt es sich, Formfräser oder Fräser mit Spitzenradius zu verwenden und den Spanwinkel dynamisch anzupassen. Beispielsweise muss bei der Bearbeitung von Aluminium der Spanwinkel größer als 15° sein, um die Schnittkraft zu reduzieren; Bei der Bearbeitung von legiertem Stahl muss der Spanwinkel verringert werden, um die Kantenfestigkeit zu erhöhen. ShowyMetal implementiert eine 100-prozentige Überwachung der Werkzeuglebensdauer in der Massenproduktion und korrigiert die Werte der Werkzeugverschleißkompensation in Echtzeit durch Erstmusterbestätigung und Prozessprüfung.
2. Kühlmethode und thermische Verformungskontrolle
Herkömmliches Trockenschneiden kann lokale Temperaturspitzen verursachen, die zu Materialphasenänderungen oder thermischem Verschleiß des Werkzeugs führen. Bei der Präzisionsbearbeitung von Zahnrädern kommen häufig Minimalmengenschmierung (MMS) oder Vollstromkühlung zum Einsatz. Bei Zahnrädern mit kleinen Modulen muss das Kühlmittel direkt in den Schneidbereich gesprüht werden, um eine thermische Dehnung zu verhindern. Unser Prozesssystem unterstützt maßgeschneiderte Kühlpfade, um während der Bearbeitung ein thermisches Gleichgewicht der Zahnoberfläche sicherzustellen und so eine Maßgenauigkeit von ±0,01 mm aufrechtzuerhalten.
3. Behandlung der Oberflächenrauheit und -glätte
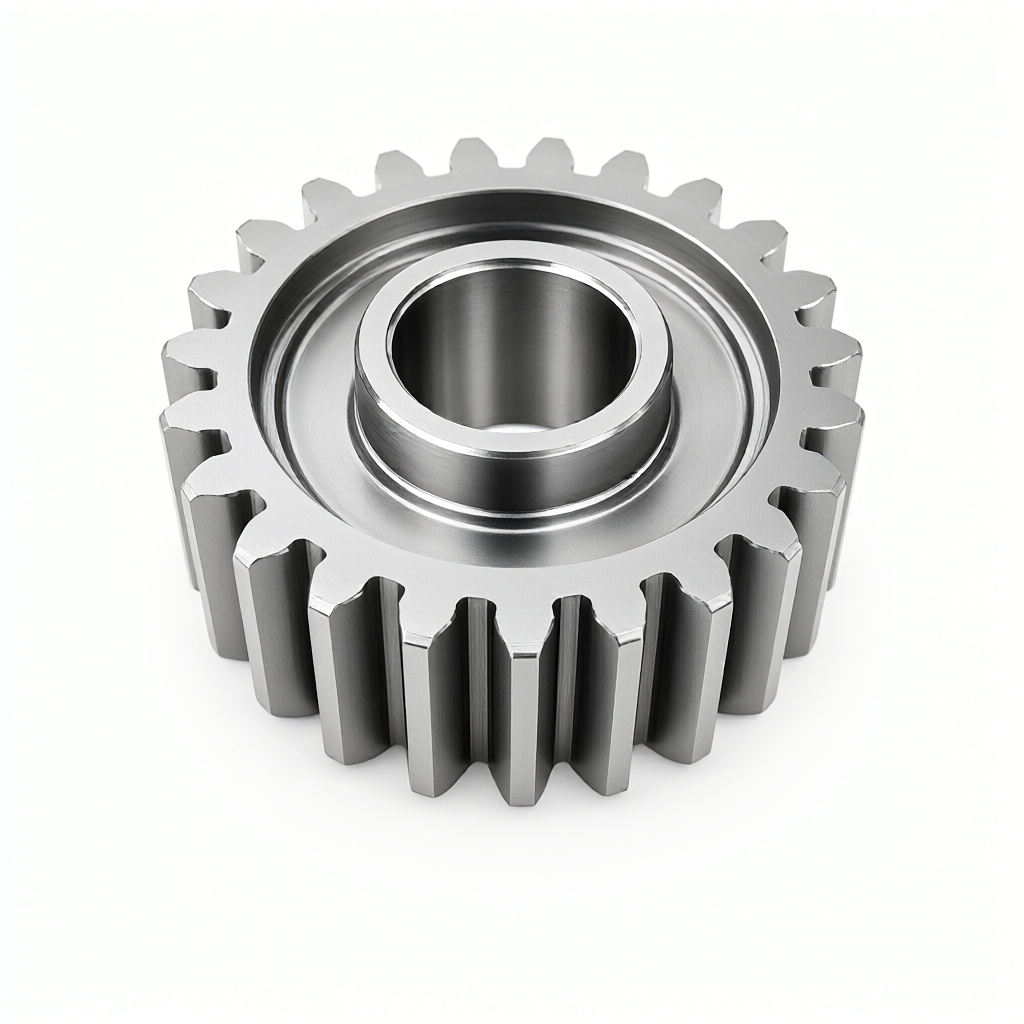
Die Rauheit der Zahnoberfläche wirkt sich direkt auf den Reibungskoeffizienten und das Eingriffsgeräusch aus. Direkt per CNC bearbeitete Oberflächen können den Anforderungen von High-End-Anwendungen meist nicht gerecht werden und bedürfen einer Nachbearbeitung. ShowyMetal bietet unter anderem Oberflächenbehandlungen wie Eloxieren, Sandstrahlen und Galvanisieren anHochglanz-FinishDie Oberflächenrauheit kann weiter reduziert und die Rauheit auf Ra0,4μm reduziert werden. Diese Art der Konsistenzkontrolle ist ein Schlüsselindikator, der gewöhnliche Verarbeitungsbetriebe von Präzisionsherstellern unterscheidet und sicherstellt, dass zwischen den Chargenteilen keine Kratzer und Mängel auftreten und das Aussehen und die Qualität einheitlich sind.
Methoden und Akzeptanzkriterien für die Prüfung der Zahnformgenauigkeit
Ohne Prüfung gibt es keine Qualität. Die Abnahme von CNC-Zahnrädern kann sich nicht allein auf das Aussehen verlassen, sondern muss auf folgenden Prüfmethoden basieren:
- Erkennung der Zahnprofilabweichung (ff).: Verwenden Sie einen Zahnradschlagprüfer oder ein Koordinatenmessgerät (KMG). CMM erhält die Punktwolke der Zahnoberfläche durch Laserscannen oder Berührungsmessung. Im Vergleich zur theoretischen Zahnform wird der Fehler normalerweise innerhalb von 0,02 mm kontrolliert.
- Kumulativer Zahnteilungsfehler (Fpk): Verwenden Sie ein Zahnteilungsmessgerät, um Zahn für Zahn zu messen. Dies ist der zentrale Indikator zur Beurteilung der Einheitlichkeit der Getriebefertigung. Die Konstanz von Fpk in der Massenproduktion bestimmt den Geräuschpegel der gesamten Maschine.
- Rauheitserkennung (Ra).: Verwenden Sie ein Rauheitsmessgerät, um den mittleren Bereich der Zahnoberfläche abzutasten. Bei optischen Teilen muss die gesamte Oberfläche geprüft werden; Konzentrieren Sie sich bei Funktionsteilen auf den Eingriffsbereich.
ShowyMetal ist mit dreidimensionalen Koordinaten, optischer Messung und Rauheitsmessgeräten ausgestattet und implementiert vier Stufen der „Eingangsprüfung → Erstartikelbestätigung → Prozessprüfung → vollständige Versandprüfung“. Beim Versand wird ein vollständiger KMG-Testbericht mit rückverfolgbaren Daten bereitgestellt, der den E-E-A-T-Glaubwürdigkeitsstandards entspricht.
Vermeidung häufiger Fehlermodi und DFM-Empfehlungen
Basierend auf langjähriger Fertigungserfahrung sind die folgenden häufigen Fehlerarten und Vermeidungsstrategien von CNC-Zahnrädern:
- Abplatzende Zahnspitze: Kommt meist bei der Stahlverarbeitung vor. Vermeidungsplan: Erhöhen Sie den Spitzenrundungsradius, um scharfe Kanten zu vermeiden. Reduzieren Sie die Schnittgeschwindigkeit während der Bearbeitung und verbessern Sie die Gleichmäßigkeit der Vorschubgeschwindigkeit.
- Oberflächenanhaftung/Aufbaukante: Kommt hauptsächlich in Aluminiumlegierungen und technischen Kunststoffen vor. Problemumgehung: Verwenden Sie beschichtete Werkzeuge, erhöhen Sie den Kühlmittelfluss und erhöhen Sie die Fasengröße, wie in der DFM-Phase empfohlen.
- Schlechte Chargenkonsistenz: Tritt meist bei unbeaufsichtigter Verarbeitung über einen längeren Zeitraum auf. Vermeidungsplan: Führen Sie regelmäßige Erstmusterprüfungen durch. Der Massenproduktionszyklus von ShowyMetal beträgt 15–25 Tage. Während dieser Zeit werden die Oberflächenbeschaffenheit und die Dimensionsstabilität jedes Produkts durch automatische Be- und Entladesysteme und maschinelle Bildverarbeitungsprüfungen überwacht.
Es wird empfohlen, während der Zeichnungsentwurfsphase die Toleranzzone der Passfederoberfläche (z. B. H7/g6) deutlich zu markieren und die Genauigkeitsstufe des Zahnprofils (z. B. Stufe 7 in GB/T 1356) zu notieren. Klare technische Anforderungen helfen Herstellern, schnell zu reagieren und Kommunikationskosten zu reduzieren.
FAQ: Häufig gestellte Fragen zur CNC-Zahnradbearbeitung
Kann die CNC-Bearbeitung das herkömmliche Wälzfräsen ersetzen?
Für Zahnräder mit mittleren Modulen und kleinen Losgrößen ist das 5-Achsen-CNC-Fräsen eine durchaus machbare Alternative, insbesondere bei schnellen Prototypen-Iterationen und Zahnrädern mit komplexer Struktur. Bei großen Modulen und großen Chargen von geraden Standardzähnen bietet das herkömmliche Wälzfräsen jedoch immer noch Kostenvorteile. ShowyMetal kann kosteneffektive Prozesspfadvorschläge basierend auf Ihrem Modul, Material und Ihrer Losgröße unterbreiten.
Wie kann die Oberflächengüte von CNC-Zahnrädern auf Ra0,4 μm verbessert werden?
Hierzu ist eine Kombination aus „Veredelung + Oberflächenbehandlung“ erforderlich. CNC-Präzisionsfräsen kontrolliert die Rauheit auf etwa Ra0,8 μm, die dann durch chemisches Polieren oder elektrolytische Behandlung mit spezifischen Parametern weiter auf Ra0,4 μm reduziert werden kann. ShowyMetal verfügt über Möglichkeiten zum Eloxieren und Plattieren und kann die Bearbeitung der Zahnoberfläche in einem Arbeitsgang abschließen, wodurch ein kratzfreies Erscheinungsbild gewährleistet wird.
Was ist die typische Vorlaufzeit für die Massenproduktion von 1000 Ausrüstungsteilen?
Hängt von der Material- und Strukturkomplexität ab. Für einfache Außenzahnräder aus Aluminiumlegierung kann ShowyMetal die Massenproduktion in 15–25 Tagen mit einer Kapazität von 72 Einheiten liefern. Bei Wärmebehandlungen oder komplexen Schrägverzahnungen verschiebt sich die Lieferzeit entsprechend. Es wird empfohlen, bei Anfragen vollständige Zeichnungen zur Verfügung zu stellen und wir erstellen einen genauen Produktionsplan.
Wie kann die Koaxialität von Chargengetrieben sichergestellt werden?
Die Koaxialität hängt hauptsächlich von der Wahl des Klemmbezugspunkts ab. ShowyMetal empfiehlt die Spannmethode „zwei Stifte auf einer Seite“ oder „Innenlochpositionierung“, bei der eine 5-Achsen-Verbindung verwendet wird, um die Bearbeitung des Innenlochs, der Bezugsfläche und der Zahnoberfläche gleichzeitig abzuschließen und sekundäre Spannfehler von der Quelle zu eliminieren. Vor dem Versand wird der Unrundheitsfehler der Referenzebene von CMM erkannt, um sicherzustellen, dass die Zeichnungstoleranzanforderungen eingehalten werden.
Was ist bei der Verarbeitung technischer Kunststoffzahnräder zu beachten?
Das Material hat einen großen Wärmeausdehnungskoeffizienten, daher muss auf die Kühlungskontrolle geachtet werden, um ein Verziehen zu verhindern. Es wird empfohlen, als Material erster Wahl POM (Polyoxymethylen) zu verwenden, das eine bessere Dimensionsstabilität aufweist. Bei der Bearbeitung wird auf die Strategie geringer Schnitttiefe und hoher Geschwindigkeit gesetzt. ShowyMetal ist mit den Schneideigenschaften von PA66, POM, PEEK und anderen technischen Kunststoffen vertraut und kann gezielte Werkzeug- und Parameterempfehlungen geben.
Schlussfolgerungen und Handlungsempfehlungen
Die präzise CNC-Zahnradbearbeitung ist nicht nur ein Schneidprozess, sondern auch eine systematische Entwicklung der Materialwissenschaft, Werkzeugtechnologie und Präzisionsprüfung. Bei der Auswahl eines Lieferanten sollte man nicht nur auf den Stückpreis achten, sondern auch darauf achtenFunktionen zur Kontrolle der ChargenkonsistenzUndQualität der Oberflächenerscheinung. ShowyMetal wird von einem Cluster aus 72 CNC-Geräten unterstützt und nutzt strenge DFM-Engineering-Docking- und umfassende Inspektionssysteme, um Kunden dabei zu helfen, Produktionsrisiken zu vermeiden und eine reibungslose Umwandlung von Zeichnungen in hochwertige Teile zu erreichen.
Wenn Sie mit Genauigkeitsproblemen oder Massenlieferdruck in Ihrem Getriebesystem konfrontiert sind, senden Sie gerne CAD-Zeichnungen und Stücklistenblätter an unser technisches Team, um eine kostenlose DFM-Analyse und genaue Angebote zu erhalten.



