






Der Kern der Grubenvermeidung bei der CNC-Bearbeitung von Aluminiumlegierungen besteht darin, Strukturen zu vermeiden, die während der Konstruktionsphase zum Bruch des Schneidwerkzeugs, zur Verformung des Werkstücks oder zu Toleranzinstabilitäten führen können. Für technische Einkäufer und Ingenieure kann das Verständnis von „Design for Manufacturability (DFM)“ wochenlange Nacharbeit einsparen, anstatt sich nur auf Materialqualitäten zu konzentrieren. Gängige Aluminiumwerkstoffe wie 6061-T6, 7075-T6 oder 5052 weisen eine hervorragende Schneidleistung auf. Wenn die Struktur jedoch tiefe Rillen, dünne Wände oder komplexe Innenecken aufweist, kann es bei der Massenproduktion leicht zu Rattermarken, Spannungsfreisetzungsverformungen und sogar Werkzeugbrüchen kommen. Dieser Artikel bietet eine detaillierte Analyse von fünf Arten von Strukturen mit hohem Risiko, stellt spezifische Größenbeschränkungen, Alternativen und Akzeptanzkriterien bereit, um Ihnen bei der Identifizierung von Risiken vor der Ausstellung von Zeichnungen zu helfen und sicherzustellen, dass die Toleranzanforderung von ±0,01 mm stabil erreicht werden kann.
Tiefe Hohlraum- und tiefe Nutstruktur: die unsichtbare Falle von Werkzeugdurchmesser und Seitenverhältnis
Beim Fräsen von Aluminiumlegierungen sind tiefe Taschen und tiefe Schlitze Bereiche, die häufig zum Rattern des Werkzeugs führen. Die Überhanglänge des Werkzeugs wird durch die Steifigkeit begrenzt. Wenn das Verhältnis von Nuttiefe zu Werkzeugdurchmesser (L/D) einen bestimmten Schwellenwert überschreitet, nimmt die Ablenkung des Werkzeugs in Schnitttiefenrichtung stark zu, was zu einer Verschlechterung der Oberflächenrauheit auf mehr als Ra 3,2 μm und sogar zum Zusammenbruch des Werkzeugs führt. Normalerweise wird empfohlen, dass L/D innerhalb von 3:1 geregelt wird. Wenn L/D über 5:1 liegt, müssen die Schnittparameter angepasst oder der Prozesspfad geändert werden.
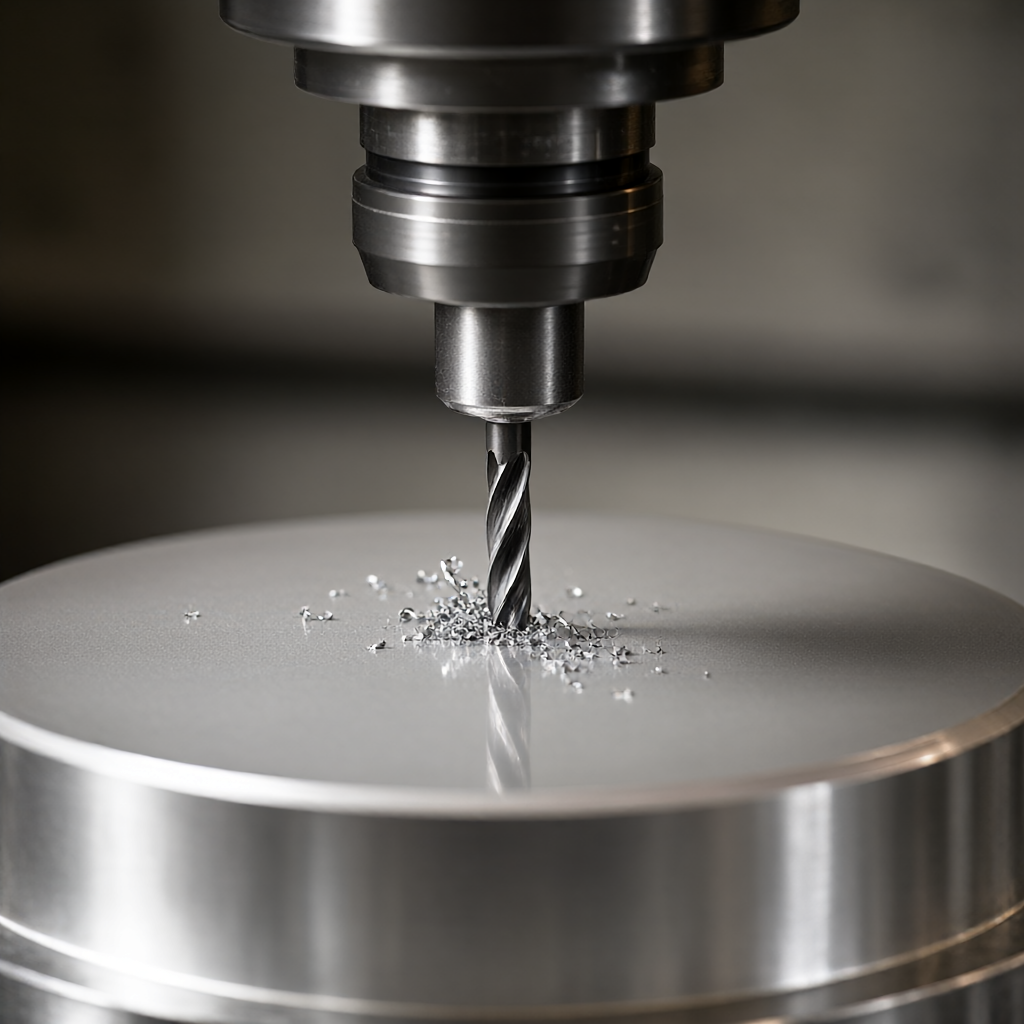
Einschränkungen und Alternativen der Strukturparameter
- Einschränkung des Seitenverhältnisses: Für Standard-Schaftfräser zur Bearbeitung tiefer Nuten wird ein L/D von ≤3 empfohlen. Wenn es tiefer sein muss, sollte eine grobe Bearbeitung verwendet werden, um einen Spielraum (0,5–1,0 mm) zu lassen, und zum Schlichten sollte ein kurzes Werkzeug verwendet werden.
- Begrenzung der Schlitzbreite
- Alternative
| Vorgeschlagene Gegenmaßnahmen | ||
|---|---|---|
| ≤ 3 | Regelmäßiger Schnitt, geringes Risiko | Standardmäßiges Hochgeschwindigkeitsfräsen mit 4- oder 5-schneidigen Schaftfräsern und moderaten Vorschüben |
| > 5 | Das Risiko eines Werkzeugbruchs ist extrem hoch und die Ovalität der Lochwand ist äußerst schlecht. | Wechseln Sie zu Bohren und Gewindeschneiden oder Erodieren, und die CNC schneidet nur die Kontur ab. |
Dünnwandige Strukturen: Stressabbau und Kontrolle des „Ohreneffekts“
Im Inneren der Aluminiumlegierung herrschen Eigenspannungen. Wenn die Wandstärke zu dünn ist (normalerweise weniger als 2 mm), führt die Materialentlastungskraft während des CNC-Schneidprozesses zu einer elastischen Verformung des Werkstücks, was zum sogenannten „Ohreffekt“ (Earping) führt. Dieses Phänomen tritt besonders deutlich bei Zugteilen aus dünnen Blechen oder dünnwandigen Schalen auf und äußert sich in Kantenverwerfungen und schlechter Ebenheit. Wenn bei der Massenproduktion die Klemmverformung bei der Konstruktion nicht berücksichtigt wird, erhöht der anschließende Korrekturprozess die Kosten erheblich.
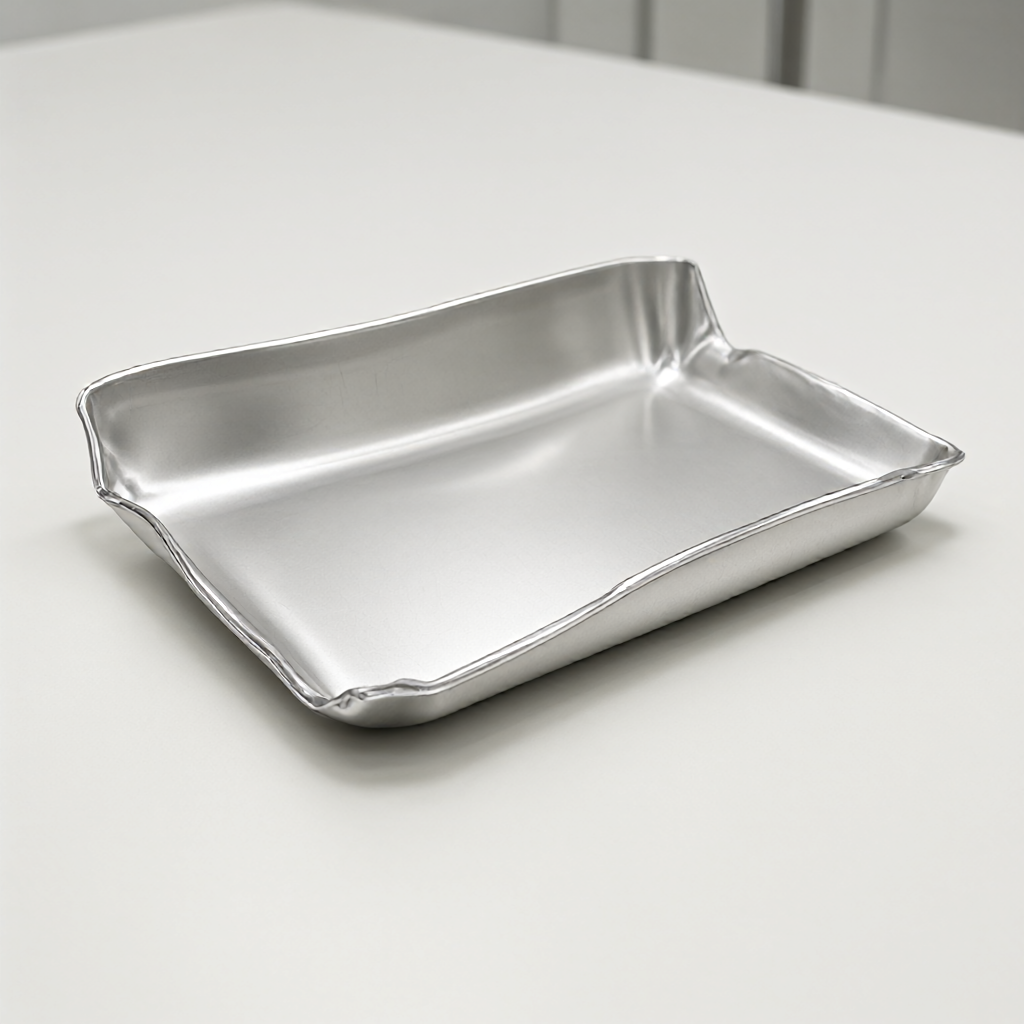
Dickentoleranzen und Spannstrategien
- Mindestwandstärke: Die empfohlene Mindestwandstärke für das 3-Achsen-Fräsen beträgt ≥2 mm; Wenn die Wandstärke zwischen 1 und 2 mm liegt, müssen Vakuumadsorptionsklemmen oder kundenspezifische flexible Pads verwendet werden, um eine Verformung durch Punktkontakt zu vermeiden.
- Variante reserviert: Die Entwurfszeichnung sollte einen Verformungsabstand von 0,05 - 0,10 mm im dünnwandigen Bereich beiseite legen oder die Strategie "Kompensieren der dünnwandigen Schneide" in der CAM-Programmierung aktivieren (Verringerung des Seitenmessers auf 0,05 mm innerhalb).
- Materialauswahl6061-T6 hat eine bessere Kriechfestigkeit als der A380 und eignet sich für dünnwandige Strukturen, die eine höhere Ebenheit erfordern.
Scharfe Ecken und innere R-Werte: physikalische Grenzen der Werkzeuggeometrie
"No-R" ist das größte Design-Missverständnis in der CNC-Verarbeitung von Aluminium-Legierung Fräseradius physikalisch bestimmt die minimale Größe der inneren abgerundeten Ecken, wenn die Entwurfstabelle den rechten Innenwinkel (R0) enthält, nach der Verarbeitung muss die Größe des Radius der abgerundeten Ecken verlassen (wie die Verwendung von 6mm Werkzeug, die tatsächliche R ≈ 3mm, müssen Sie den Werkzeugversatz mehrmals gewaltsam entfernen, nicht nur mit extrem niedriger Effizienz, sondern auch leicht zu Spannungskonzentration führen, um die Quelle der Bruchermüdung zu werden.
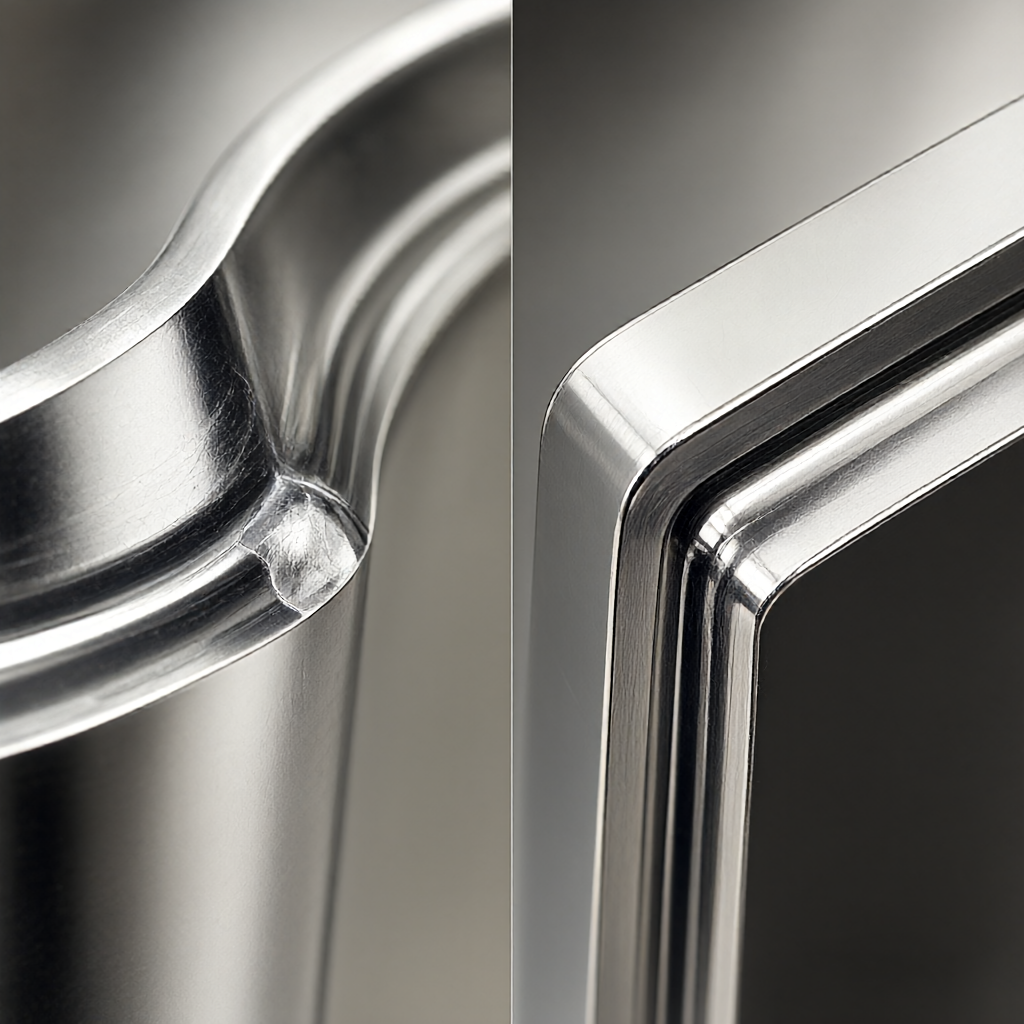
R-Werte sind normiert
- Minimales inneres R
- : Es wird empfohlen, dass das äußere R ≥2 mm beträgt. Ein zu kleines äußeres R führt dazu, dass sich die Werkzeuglast an der Ecke plötzlich ändert und der Werkzeugverschleiß beschleunigt wird.
-
Werkzeugbruch- und Vibrationsspuren Teilen Sie die Verarbeitung in mehrere Schichten auf oder verwenden Sie stattdessen EDM dünne Wand ( « Previous Techniken zur Verformungskontrolle für dünnwandige Teile bei der Verarbeitung von Aluminiumlegierungen Next » Auswahlhilfe für die CNC-Bearbeitung von Aluminiumlegierungen: von der Materialqualität bis zu den ToleranzstandardsEmpfohlene LektüreÄhnliche Inhalte
Entdecken Sie weitere Artikel, die Sie interessieren könnten.
Angebot in 2 StundenZeichnung senden, Angebot in 2 Stunden.
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung — unsere Ingenieure antworten innerhalb von 2 Stunden mit einem detaillierten Angebot inkl. kostenloser DFM-Analyse und Verfahrensberatung, unverbindlich.
Schicken Sie uns Ihre Zeichnung – den Rest erledigen wir
Senden Sie Ihre STEP-/DWG-/PDF-Zeichnung und erhalten Sie innerhalb von 2 Stunden ein detailliertes Angebot mit kostenloser DFM-Analyse und Verfahrensberatung. Keine Mindestbestellmenge – ab 1 Stück.
Live-Anfragen


