






Dünnwandige Teile aus Aluminiumlegierung verformen sich während der CNC-Bearbeitung aufgrund der Schnittwärme, der Klemmspannung und der elastischen Erholung des Materials leicht, was zu Maßabweichungen oder Ebenheitsfehlern führt. Die präzise Steuerung der Verformung von dünnwandigen Teilen aus Aluminiumlegierung erfordert eine gemeinsame Optimierung in vier Dimensionen: Prozessplanung, Werkzeugauswahl, Schnittparameter und Spannmethoden. Für Präzisionsteile mit einer Wandstärke von weniger als 2 mm wird empfohlen, die Strategie „segmentiertes Schneiden + schneller Rückzug“ zu verwenden und die Schnittkraft innerhalb der maximalen Radialkraft eines einzelnen Werkzeugs von 30 N zu steuern, um das Risiko eines Verzugs durch die Freisetzung von Eigenspannungen zu minimieren. Wenn Ihr Projekt dünnwandige Schalen oder große Rahmenstrukturen umfasst, können Sie auf den DFM-Analysebericht unseres Verfahrenstechnikteams zurückgreifen, um die Konsistenz der Massenproduktion sicherzustellen.
Der Kernmechanismus und die Versagensart der Verformung von dünnwandigen Teilen aus Aluminiumlegierung
Aluminiumlegierungen (wie 6061-T6, 7075-T6) haben eine hohe spezifische Festigkeit und einen hohen Elastizitätsmodul, aber in dünnwandigen Strukturen (Wandstärke wird normalerweise als weniger als 2 mm definiert) reagiert ihre Steifigkeit äußerst empfindlich auf kleine Verschiebungen. Die Verformung resultiert hauptsächlich aus drei Mechanismen:
- Schneidhitzeeffekt:Obwohl die Wärmeleitfähigkeit einer Aluminiumlegierung hoch ist (ca. 200–230 W/m·K), führt der durch das Hochgeschwindigkeitsfräsen verursachte lokale Temperaturanstieg immer noch zu mikroskopischen thermischen Spannungsgradienten, die nach dem Abkühlen zu einer Biegung in Richtung des Schneidwerkzeugs führen.
- Reststressabbau:Es gibt anfängliche Restspannungen im Guss- oder Strangpressteil, und wenn Material entfernt wird, wird das Spannungsfeld neu verteilt, was zu makroskopischen Verformungen führt.
- Klemmverformung:Dünnwandige Teile weisen eine geringe Biegesteifigkeit auf, und eine starre Klemmung führt nach dem Lösen zu einer elastischen Verformung und einem Rückprall, was zu einer ungleichmäßigen Bearbeitungszugabe führt.
Fehlermerkmale äußern sich häufig in einer übermäßigen Ebenheit nach der Bearbeitung (>0,05 mm/100 mm) oder einer Größenabweichung wichtiger Passflächen. In Luftfahrt- und Halbleiterträgerszenarien führt diese Verformung direkt zu Störungen bei der Montage oder einem Versagen der Luftdichtheit.
Prozesspfadplanung: Schichtschnitt und Randkontrolle
Die traditionelle „One-Size-Fits-All“-Strategie führt unweigerlich zu Verformungen an dünnwandigen Teilen. Ein effektiver Prozessweg sollte dem Prinzip „vom Groben zum Feinen, kleinen Schritten und schnellen Schritten“ folgen.
Reservierungsstrategie für die Grobbearbeitungszugabe
Bei 6061-Aluminiumteilen mit einer Wandstärke von 1,5 mm wird empfohlen, nach der Grobbearbeitung einen gleichmäßigen Rand von 0,3 bis 0,5 mm zu belassen. Wenn das Aufmaß zu groß ist, führt dies zu einer großen Schnitttiefe und einer ungleichmäßigen Belastung beim Schlichten. Ist das Aufmaß zu klein, kann es die Verformung des vorherigen Prozesses nicht ausgleichen. Mithilfe der CAM-Software werden Interferenzprüfungen durchgeführt, um eine symmetrische Randverteilung sicherzustellen.
Vorschlichten und thermisches Auswuchten
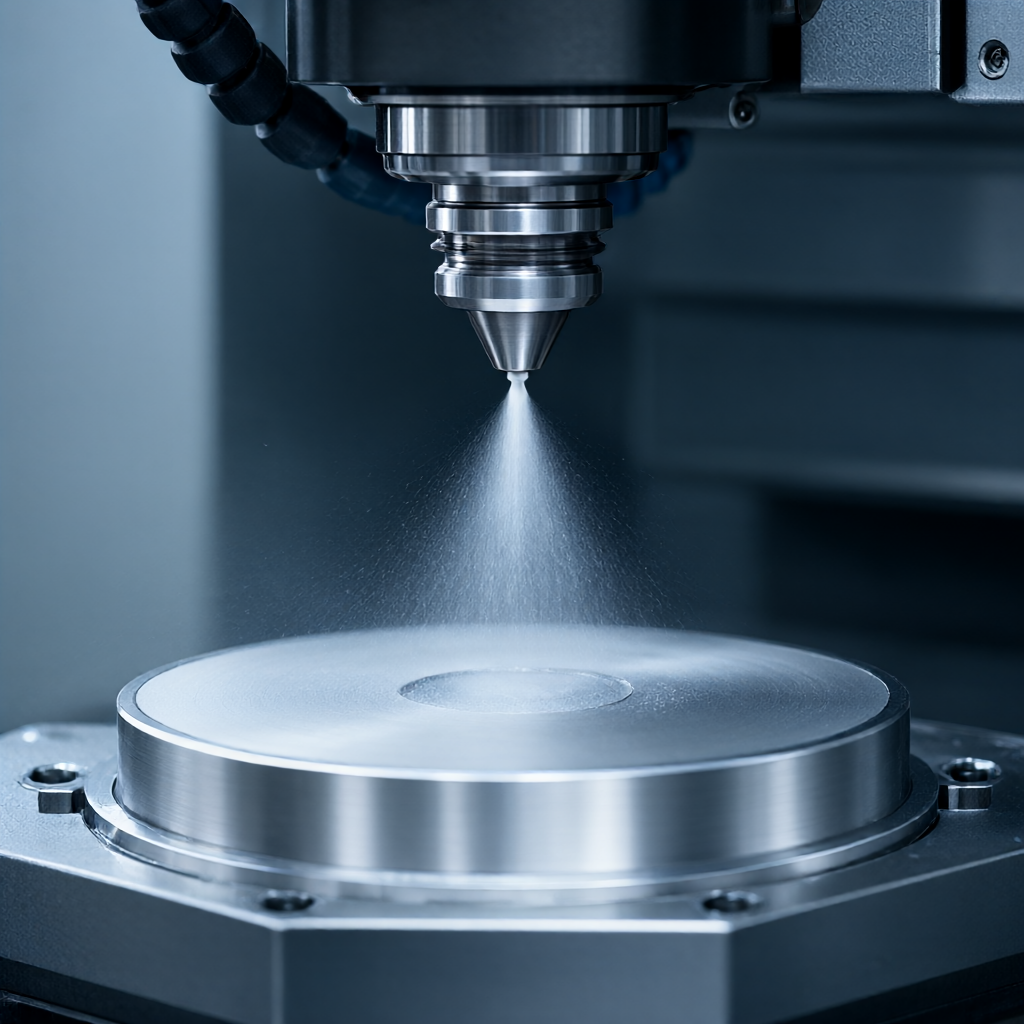
In der Vorschlichtphase werden Strategien mit hoher Geschwindigkeit (8000–12000 U/min) und kleinem Vorschub (0,05–0,1 mm/U) angewendet, um die Schnittkraft der Einheit zu reduzieren. Zu diesem Zeitpunkt sollte eine Minimalmengenschmierung (MMS) oder eine Hochdruckwasserkühlung aktiviert werden, um den Temperaturanstieg des Werkstücks innerhalb von 10 °C zu kontrollieren und so die thermische Verformung zu reduzieren.
Rückzugsweg beenden
Zum Schlichten wird Kletterfräsen verwendet, und der Werkzeugwegabstand wird auf 0,5–1 mm gesteuert, um die Überlappungsrate sicherzustellen. Das Hauptmerkmal besteht darin, die Schnittgeschwindigkeit in den letzten 10 % um 20 % zu reduzieren und den Schnellrückzugsmodus (G0- oder G38-Befehl) zu verwenden, um zu verhindern, dass das Werkzeug am Boden der Nut verbleibt und sich erwärmt.
Werkzeugauswahl und Parameteranpassung: Reduzierung der Schnittbelastung
Die Werkzeuggeometrie bestimmt direkt die Schnittglätte. Für die Bearbeitung von dünnwandigen Teilen sind große R-Rundfräser oder Werkzeuge mit scharfem Winkel verboten, und Schaftfräser mit großem Spiralwinkel werden bevorzugt.
| Parameterelement | Empfohlene Werte/Funktionen | Technische Begründung |
|---|---|---|
| Werkzeugspiralwinkel | 40°-55° (4 Flügel und mehr) | Der große Spiralwinkel sorgt für einen „Scher“-Effekt, der die Axialkräfte reduziert und das Risiko von Rattern verringert. |
| Beschichtungsmaterial | TiAlN oder unbeschichteter Schnellarbeitsstahl (HSS) | Aluminium haftet leicht am Messer, daher muss der Reibungskoeffizient der Hartbeschichtung niedrig sein; HSS hat eine gute Zähigkeit und ist bruchsicher. |
| Vorschub pro Messer (fz) | 0,08-0,12 mm/U | Wenn es zu klein ist, kommt es leicht zu Aufbauschneiden; Ist sie zu groß, erhöht sich die Schnitttiefe und es kommt zu Verformungen. |
| Geschwindigkeit (S) | 10.000-15.000 U/min | Hohe Drehzahl gleicht geringe Schnitttiefe aus und sorgt für eine hohe Oberflächenqualität (Ra<0.8μm) |
Hinweis: Bei der Verwendung von Hartmetallwerkzeugen ist auf die Schärfe der Schneide zu achten. Stumpfe Werkzeuge vergrößern die Extrusionsfläche und verstärken die Verformung dünnwandiger Teile erheblich. Überwachen Sie den Werkzeugverschleiß regelmäßig und ersetzen Sie ihn, wenn der VB-Wert 0,1 mm überschreitet.
Spann- und Stütztechnik: Minimierung von Zwangsverformungen
Setup ist die größte externe Variable bei der Verformung. Zu viel Starrheit ist ein Tabu, mäßige Flexibilität ist der Schlüssel.
Vakuumadsorption und flexible Klemmen
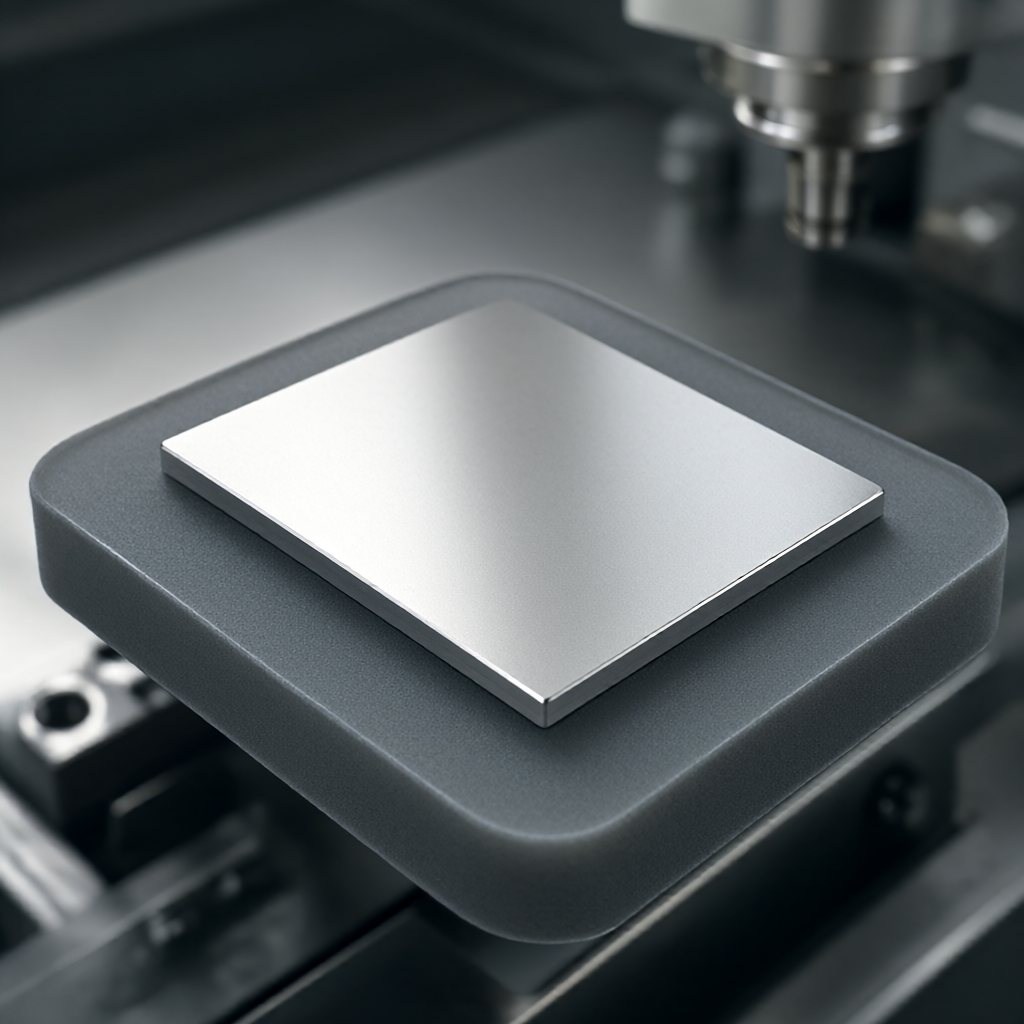
Für flache Bleche wird eine Vakuumadsorptionsplattform empfohlen. Wird mit einer Schwamm- oder Polyurethan-Membran verwendet, um eine gleichmäßige Unterstützung zu gewährleisten und punktuelle Kontakteindrücke zu vermeiden. Bei Sonderformteilen ist eine Weichauskleidung aus Polyurethan (Härte Shore A 40-60) mit einer Dicke von 2-3mm zur Aufnahme der Spannkraft vorgesehen.
Bearbeitungslöcher und Hilfsstützen
Bei dünnwandigen Strukturen mit langen Seiten (z. B. Heizkörperrahmen) sind Löcher für den Positionierungsprozess reserviert. Vor der Bearbeitung wird es durch die Gewindesäule angehoben und mit einer kleinen Vorspannkraft beaufschlagt (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Split-Verarbeitungsstrategie
Bei komplexen Schalen empfiehlt es sich, das Teil in zwei Halbwände zu teilen, diese getrennt zu bearbeiten und schließlich durch Kleben oder Nieten zusammenzufügen. Diese Methode vermeidet das enorme Verformungsrisiko bei der gesamten Verarbeitung vollständig, erhöht jedoch den Montageprozess und muss gegen die Effizienz abgewogen werden.
Qualitätsprüfung und Verformungskorrektur im geschlossenen Regelkreis
Die Verformungskontrolle ist keine einmalige Aktion, sondern ein iterativer Prozess. Es muss ein geschlossener Kreislauf „Verarbeitung-Messung-Kompensation“ etabliert werden.
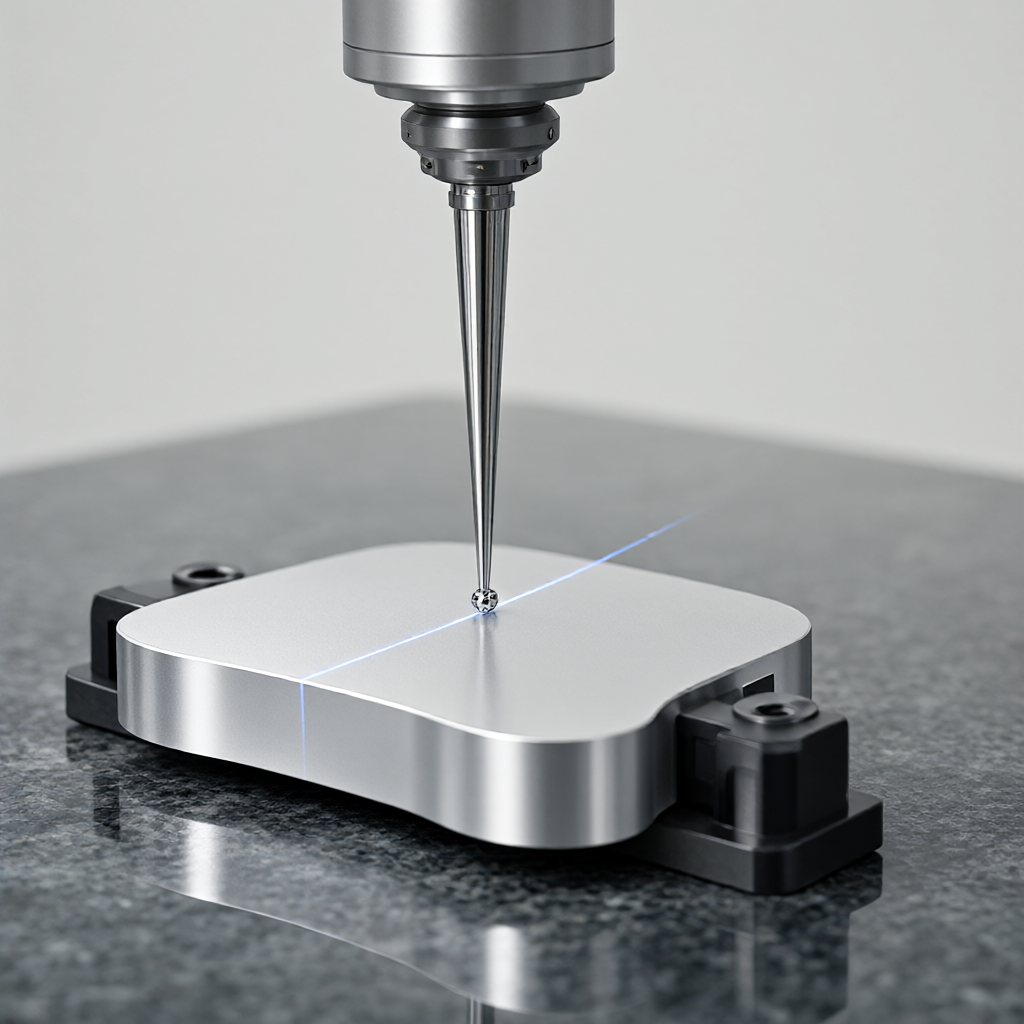
- Koordinatenmessung (KMG):Pro Schicht wird ein Stück stichprobenartig geprüft, wobei der Schwerpunkt auf der Überwachung der Ebenheit und der Schlüssellochpositionierung liegt. Die Daten werden an das CAM-Programm zurückgemeldet, um den Werkzeugwegkompensationswert des nächsten Werkstücks zu ändern.
- Optischer Autokollimator:Wird zur Überwachung der Spindelvertikalität und der thermischen Drift des Werkstücks mit einer Genauigkeit von bis zu 0,5 μm verwendet.
- Stift aus Formgedächtnislegierung:In fortgeschrittenen Anwendungen werden intelligente Stifte verwendet, um Spannungen zu überwachen und Werkzeugmaschinenalarme in Echtzeit auszulösen.
Wenn eine systematische Biegung von 0,02 mm in Richtung des Fräsers erkannt wird, sollte diesem Bereich im CAM eine Schnitttiefenkompensation von 0,02 mm hinzugefügt werden. Durch diese „Vorverformungs“-Korrekturmethode kann die Ausschussquote in der Massenproduktion deutlich reduziert werden.
Behebung häufiger Probleme bei der Verarbeitung dünnwandiger Teile aus Aluminiumlegierung
Warum verziehen sich dünnwandige Teile aus Aluminiumlegierung nach der Verarbeitung?
Die Hauptursachen sind ein ungleichmäßiger Abbau der Eigenspannung und die Ansammlung von Schneidwärme. Prüfen Sie, ob schichtweise geschnitten wird und ob die Kühlung ausreichend ist. Wenn die Verzugsrichtung festgelegt ist, muss dem Endbearbeitungspfad eine Rückwärtskompensationszugabe hinzugefügt werden.
Was tun, wenn sich dünnwandige Teile beim Spannen leicht verformen?
Verwenden Sie stattdessen weiche Polyurethan-Klemmen mit geringer Härte oder Vakuumsauger. Vermeiden Sie das direkte Einspannen mit einem starren Schraubstock. Um den Gerätedruck unter die Streckgrenze des Aluminiums zu senken, müssen flexible Buchsen gepolstert und die Kontaktflächen verteilt werden.
Wie wählt man die geeignete Schneidflüssigkeit für die Bearbeitung dünner Aluminiumwände aus?
Für die Bearbeitung dünnwandiger Teile aus Aluminiumlegierungen wird die Verwendung vollsynthetischer wasserlöslicher Schneidflüssigkeit mit einer Konzentration von 8-12 % empfohlen. Die synthetische Flüssigkeit weist eine gute Schmierfähigkeit auf und reagiert nicht leicht mit Aluminium unter Bildung von Kupferschlamm, der die Mikrokanäle blockiert. Vermeiden Sie die Verwendung von Ölen mit hohen Sulfidkonzentrationen, um Korrosion von Aluminiumoberflächen zu verhindern.
Welche Toleranz kann bei Aluminiumteilen mit einer Wandstärke von 1 mm erreicht werden?
Unter strenger Prozesskontrolle (Vorverformungskompensation + flexibles Spannen + Hochgeschwindigkeitsfräsen) kann die Maßtoleranz bei ±0,02 mm stabilisiert werden und die Ebenheit beträgt 0,05 mm/100 mm. Wenn keine Vorverformungskorrektur vorgenommen wird, können in der Regel nur ±0,05 mm gewährleistet werden.
Wie kann die Konsistenz dünnwandiger Teile in der Massenproduktion sichergestellt werden?
Der Schlüssel liegt in der Prozessstandardisierung und Online-Überwachung. Die Werkzeugkompensationsstrategie ist festgelegt, alle 50 Teile wird eine KMG-Vollprüfung durchgeführt und die Verformungstrendlinie wird aufgezeichnet. Sobald der Trend abweicht, wird die Produktion sofort eingestellt und der Spannmaßstab neu kalibriert.
Schlussfolgerungen und Vorschläge zur Zusammenarbeit
Die Kontrolle der Verformung von dünnwandigen Teilen aus Aluminiumlegierungen ist eine systematische Entwicklung von Materialien und Prozessen, deren Kern „Spannungsreduzierung, Wärmekontrolle und weiche Einschränkungen“ sind. Durch eine sinnvolle CAM-Pfadplanung, leistungsstarke Werkzeuganpassung und flexible Spannkonstruktion kann die Bearbeitungsverformung innerhalb des zulässigen Projektbereichs kontrolliert werden. ShowyMetal verfügt über 72 Präzisions-CNC-Geräte und ein komplettes Inspektionssystem und kann Komplettlösungen von der DFM-Analyse bis zur Chargenlieferung für verschiedene komplexe dünnwandige Strukturen anbieten. Wenn Sie mit dem Problem der Verformung dünnwandiger Teile konfrontiert sind, stellen Sie uns bitte Zeichnungen und technische Spezifikationen zur Verfügung und wir entwickeln für Sie einen exklusiven Prozessoptimierungsplan.


