





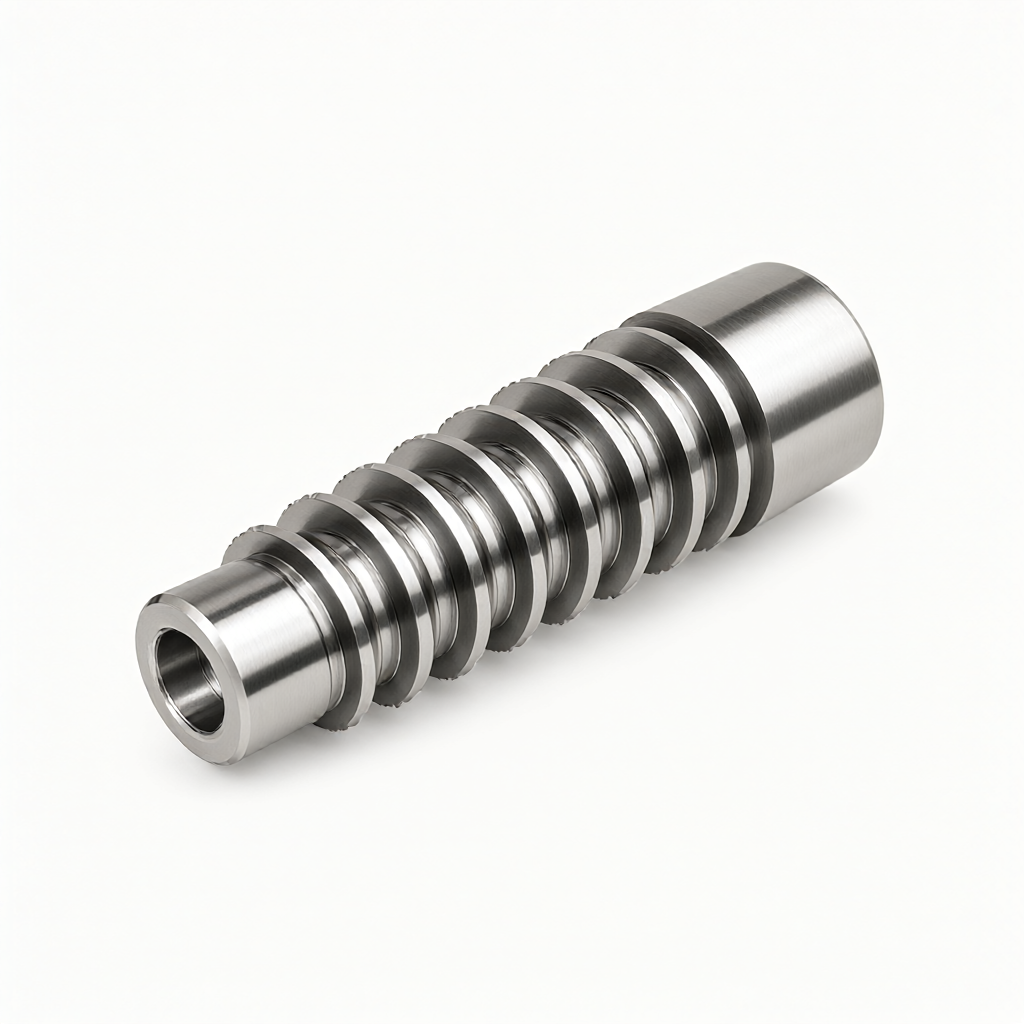
CNC-gefräste Keilverzahnungen in synchronisierten Eingriffsteilen sind Schlüsselkomponenten im Übertragungssystem, die eine extrem hohe Zahnprofilgenauigkeit und Oberflächenqualität erfordern. Bei solchen Teilen handelt es sich in der Regel um die Bearbeitung von Evolventen-, geraden oder spiralförmigen Keilnuten. Sie sind häufig in Automobilgetrieben, Roboteruntersetzungsgetrieben, Spindeln für Halbleitergeräte und Antriebsmodulen für High-End-Kommunikationsbasisstationen zu finden. Beschaffung und Ingenieure müssen sich bei der Modellauswahl auf den kumulativen Fehler der Zahnteilung, der Zahnoberflächenrauheit und der Kontrolle der Wärmebehandlungsverformung konzentrieren. ShowyMetal bietet Spline-Präzisionsanpassungsdienste auf der Grundlage von 3/4/5-Achsen-Bearbeitungszentren und speziellen CNC-Drehmaschinen an. Es unterstützt Aluminium-, Stahl-, Edelstahl- und Messingmaterialien. Die Toleranz kann innerhalb von ±0,01 mm kontrolliert werden und die Oberflächengüte erreicht Ra0,4 μm, wodurch die Konsistenz der Chargenlieferung gewährleistet wird.
Kernprozessauswahl für die CNC-Spline-Bearbeitung
Spline ist ein typischer nicht kreisförmiger Rotationskörper oder ein axiales Merkmal, und sein Verarbeitungspfad bestimmt direkt die Eingriffsleistung. In der Massenproduktion wirkt sich die Wahl der Prozessroute direkt auf die Zykluszeit und die Kosten aus. Die Hauptprozesse sind in drei Kategorien unterteilt: Fräsen, Schleifen und Schlichten sowie kombinierte Dreh-/Zentrierbearbeitung, die anhand des Keilwellendurchmessers, der Zähnezahl und der Losgröße umfassend bestimmt werden müssen.
- Mehrachsfräsen (3/4/5 Achsen): Geeignet für Splines mit komplexem Querschnitt oder Zahnlücken mit Winkelversatz. Durch die 5-Achsen-Verbindung können Werkzeugbeeinträchtigungen vermieden und die Zahnseitenwände flach gehalten werden. Die Schnittparameter empfehlen üblicherweise eine Spindeldrehzahl von 8000–12000 U/min und eine Vorschubgeschwindigkeit von 200–500 mm/min, die je nach Härte des Materials angepasst werden kann.
- CNC-Dreh-/Zentriermaschine: Bei Voll- oder Hohlkehlen mit kurzer Welle kann die Zentriermaschine das zylindrische Drehen, Nuten, Bohren und Gewindeschneiden gleichzeitig durchführen. Es eignet sich für Szenen mit großen Chargen und hohen Konzentrizitätsanforderungen und ist effizienter als die spezielle Spline-Fräserbearbeitung.
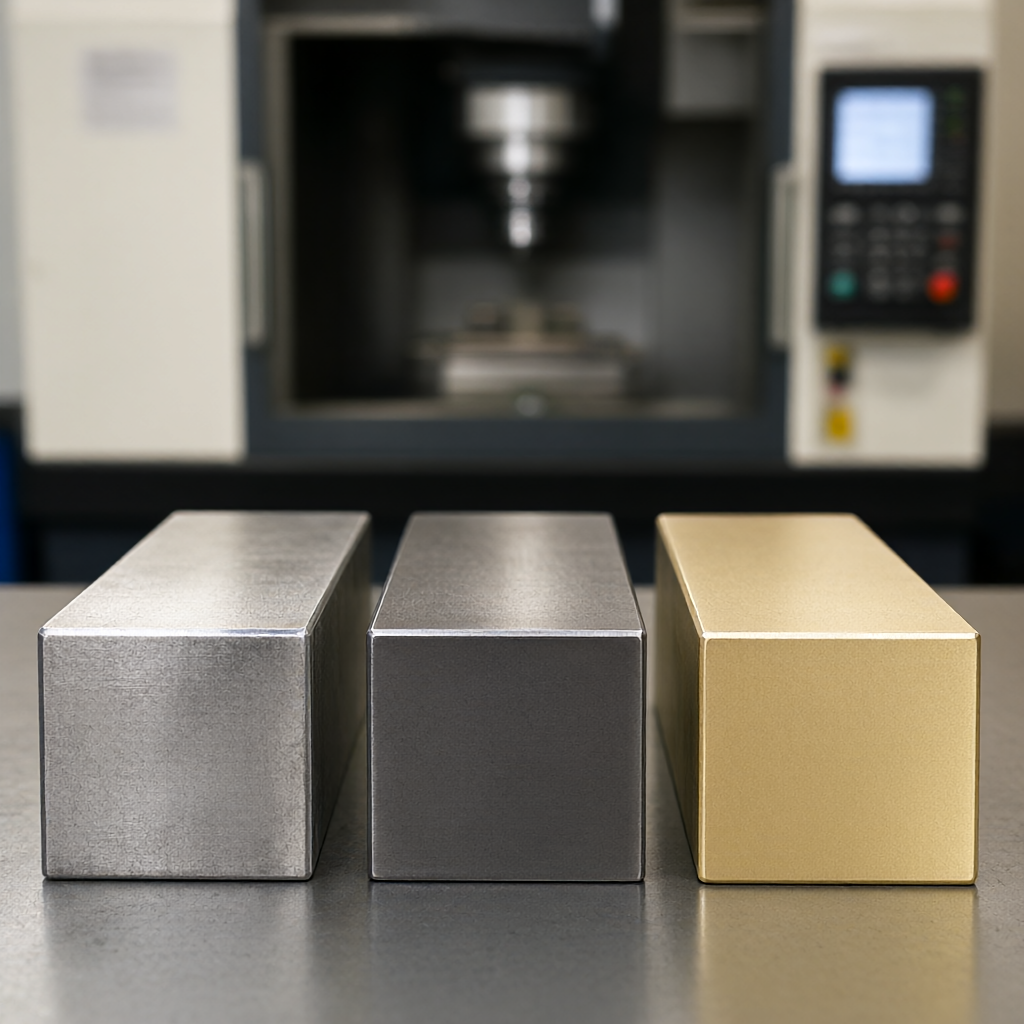
Vor der CNC-Bearbeitung muss eine Schleifzugabe von 0,05–0,1 mm reserviert werden. Wenn die endgültige Wärmebehandlungshärte des Teils HRC50 übersteigt, wird empfohlen, es zuerst vorzufräsen/vorzudrehen und dann nach der Wärmebehandlung ein Feinschleifen durchzuführen. Bei Keilverzahnungen aus Aluminiumlegierung ist keine Wärmebehandlung erforderlich und sie können direkt auf die endgültige Größe bearbeitet werden. Es ist jedoch zu beachten, dass die Filmdicke nach der Anodisierung (normalerweise 10–20 μm) die interne Größentoleranz einnimmt und bei der Toleranzauslegung ausgeglichen werden muss.
Technische Indikatoren für die Genauigkeit des Zahnprofils und die Oberflächenqualität
Das Montagespiel und der Geräuschpegel synchronisierter Zahnräder hängen direkt vom Zahnprofilfehler ab. Gemäß herkömmlichen Industriestandards sollte der kumulative Zahnteilungsfehler von Präzisions-Splines der Stufe 6 im Bereich von 0,03 bis 0,05 mm liegen. Der Ra-Wert der Oberflächenrauheit wirkt sich direkt auf die Verschleißfestigkeit aus. Es wird empfohlen, dass die Zahnoberfläche Ra ≤ 0,8 μm beträgt. Wenn es für Hochgeschwindigkeitssynchronisierer oder optische Übertragungen verwendet wird, muss es einen Ra0,4μm- oder sogar Spiegeleffekt erreichen.
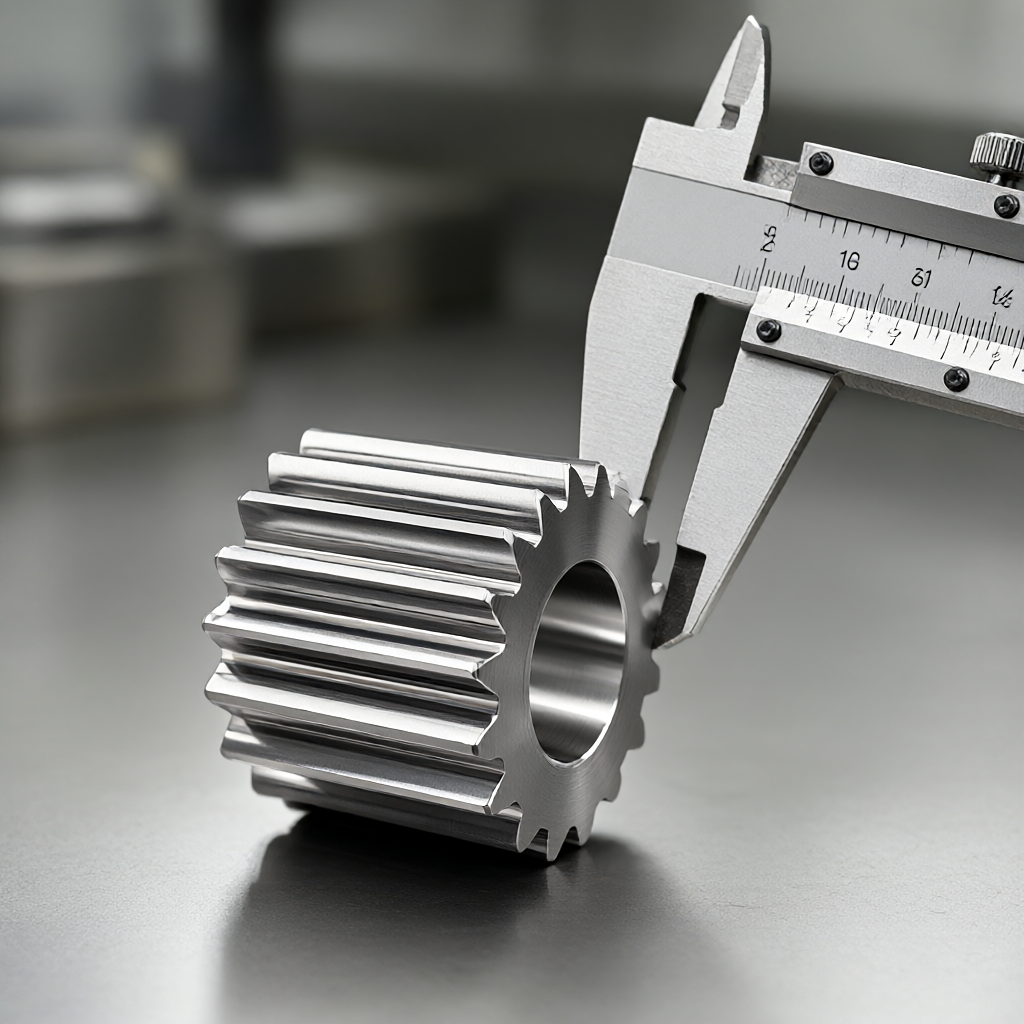
Was die Erkennungsmethoden betrifft, ist das dreidimensionale Koordinatenmessgerät (KMG) die aussagekräftigste Methode zur Überprüfung der Zahnprofilform, ihre Effizienz ist jedoch gering. Für die Massenproduktion wird die Verwendung einer speziellen Spline-Inspektionlehre (Ring/Gauge) für die Pass-and-Stop-Lehrenprüfung in Kombination mit einer Stichprobenprüfung mit einem Rauheitsmessgerät empfohlen. ShowyMetal führt vor dem Versand eine umfassende Inspektion durch und speichert KMG-Berichte, um die Rückverfolgbarkeit der Daten sicherzustellen.
Leistungsvergleich verschiedener Verarbeitungslösungen
Im Folgenden finden Sie einen umfassenden Vergleich von drei gängigen Prozesslösungen für gängige Synchronisierungsverzahnungen als Referenz für F&E- und Kaufentscheidungen:
| Prozessplan | Anwendbare Szenarien | Genauigkeitserhaltung | Kosten- und Liefermerkmale | |
|---|---|---|---|---|
| Der Werkzeugweg ist komplex und der Werkzeugverschleiß muss überwacht werden | ||||
| Zentrumsdrehendes Verbundwerkstoff | Kurze Welle mit geraden Zähnen, große Mengen | Extrem hohe, einmalige Formung | Hohe Effizienz und kurzer Zyklus (15–25 Tage für die Massenproduktion) | Nur für den Wellentyp können Sacklochverzahnungen nicht verarbeitet werden |
| Spezial-Spline-Fräser + Präzisionsschliff | Stahlteile mit hoher Härte, extrem hohe Präzision | Extrem hoch, Schleifen korrigiert Verformungen | Es muss zweimal verarbeitet werden und die Kosten sind höher. | Hohe Anforderungen an den Mahlprozess und leichte Überhitzung |
Chargenkonsistenz und Qualitätskontrollpunkte
Die zentrale Herausforderung bei der Stapellieferung ist die Konsistenz des ersten und letzten Artikels. Für die hochkomplexe Funktion von Splines muss während der Programmierphase eine CAM-Simulation durchgeführt werden, um eine Spanansammlung zu vermeiden, die sich auf die Spanentfernung auswirkt. Während des Herstellungsprozesses wird empfohlen, alle 50 Teile eine vollständige KMG-Inspektion durchzuführen, wobei der Schwerpunkt auf der Überwachung der Zahnspitzenbreite und des Zahnseitenspiels liegt. Was die optische Qualität betrifft, ist die Oberfläche der Keilzahnzähne anfällig für Messerspuren und in der Nachbearbeitungsphase ist Polieren oder Elektropolieren erforderlich, um sicherzustellen, dass keine Kratzer oder Oxidationsflecken entstehen. ShowyMetal reduziert effektiv Chargenschwankungen durch die flexible Planung von 72 CNC-Maschinen in Kombination mit standardisierten Oberflächenbehandlungsprozessen.
Vorschläge zur Projektumsetzung von der Zeichnung bis zur Lieferung
Vor Beginn eines Projekts ist es wichtig, Zeichnungen mit DFM-Empfehlungen (Design for Manufacturability) bereitzustellen. Es wird empfohlen, folgende Details zu klären:
- Datumsauswahl: Verwenden Sie die Achse und die Endfläche einheitlich als Positionierungsbezugspunkt, um kumulative Fehler durch mehrere Bezugspunkte zu vermeiden.
- Ungeordnete Toleranz: Kritische Kontaktflächen müssen mit einer ISO 2768-mA-Bewertung oder einer strengeren Bewertung gekennzeichnet sein, und die Verwendung der Standardbewertung ist verboten.
Hängt von der Prozesskomplexität ab. Die Mindestbestellmenge für einfache Drehteile beträgt in der Regel 1 Stück; Bei komplexen 5-Achsen-Frästeilen wird aufgrund höherer Werkzeugkosten eine Mindestbestellmenge von 50-100 Stück empfohlen, um die Kosten für Formöffnung und Programmierung zu verteilen.
Wie kann die Spline-Größe nach der Wärmebehandlung kompensiert werden?
Während der CAM-Programmierung muss eine Schleifzugabe reserviert werden (normalerweise 0,08–0,12 mm Durchmesser). Erfolgt das Fräsen direkt ohne Schleifen, muss die Werkzeugbahn anhand des gemessenen Verformungskoeffizienten der Materialcharge umgekehrt kompensiert werden, was ein höheres Risiko darstellt.
Erhöht sich die Zahnbreite nach dem Eloxieren von Keilwellenprofilen aus Aluminiumlegierung?
treffen. Die eloxierte Filmschicht wächst bidirektional auf der Oberfläche des Substrats und nimmt etwa 50 % der Innenabmessungen ein. Die Filmdicke muss bei der Konstruktion berücksichtigt werden (z. B. nimmt eine 15 μm dicke Filmschicht etwa 0,015 mm der Zahnlückenbreite ein), und die Maßanforderungen nach der Oxidation sollten in der Toleranztabelle vermerkt werden.
Können Sie den CMM-Inspektionsbericht der Keilwellenteile bereitstellen?
Dürfen. ShouyMetal unterstützt die Bereitstellung von CMM-Rohdatenberichten zu Schlüsselabmessungen (Zahnteilung, Zahndicke, Rundheit) entsprechend den Kundenanforderungen, um die Überprüfung der Kundenmontage und die Dateiverwaltung zu erleichtern.
Beinhaltet die Lieferzeit die Zeit für die Oberflächenbehandlung?
Enthalten. Der angegebene 15–25-tägige Massenproduktionszyklus deckt den gesamten Zyklus der CNC-Bearbeitung, Wärmebehandlung (falls erforderlich), Oberflächenbehandlung (Eloxieren/Galvanisieren) und vollständig geprüfte Endverpackung ab.
Fazit und nächste Schritte
Die technische Schwierigkeit bei der CNC-Bearbeitung von Splines besteht darin, die Genauigkeit des Zahnprofils, die Oberflächengüte und die Chargenkosten in Einklang zu bringen. Durch eine sinnvolle Auswahl des Prozesspfads (z. B. Fräsmaschinen oder 5-Achsen-Fräsen) und eine strenge Wärmebehandlungskompensation kann die Zuverlässigkeit synchron ineinandergreifender Teile erheblich verbessert werden. Wenn es sich bei Ihrem Projekt um Präzisionsgetriebekomponenten handelt, wird empfohlen, Zeichnungen mit Materialqualität, Wärmebehandlungshärte und wichtigen Toleranzanforderungen an unser Ingenieurteam zu senden. Wir stellen Ihnen dann eine kostenlose DFM-Analyse und ein Angebot zur Verfügung.



