





Wichtige Punkte zur Kontrolle der Geradheit und Parallelität von Führungsschienen für die CNC-Bearbeitung
Bei der Präzisions-CNC-Bearbeitung von Führungsschienen sind Geradheit und Parallelität die wichtigsten Indikatoren, die die Genauigkeit und Lebensdauer der mechanischen Bewegung bestimmen. Bei Automatisierungsgeräten, Halbleiter-Wafer-Transfermechanismen oder High-End-Werkzeugmaschinenschlitten steht die geometrische Toleranz der Führungsschienenbaugruppe in direktem Zusammenhang mit der wiederholten Positionierungsgenauigkeit der Ausrüstung. Dieser Artikel bietet eine detaillierte Analyse, wie die Geradheit innerhalb von 0,01 mm/1000 mm durch mehrachsiges CNC-Fräsen, Materialauswahl und Inspektionsprozesse kontrolliert werden kann und sichergestellt wird, dass die Parallelität der Montagefläche des Schiebers den strengen Montageanforderungen entspricht.
Technische Bedeutung und Fehlerarten geometrischer Führungsschienentoleranzen
Der Einfluss der Geradheitsabweichung auf die Bewegungsgenauigkeit
Der Geradheitsfehler der Führungsschiene wird direkt in den Versatz der Bewegungsbahn des Schlittens umgewandelt. Wenn die Geradheit den zulässigen Wert überschreitet, wird die Last ungleichmäßig über die gesamte Länge der Führungsschiene verteilt, was zu einer lokalen Spannungskonzentration und einem beschleunigten Verschleiß der Laufbahn oder Gleitfläche führt. In Hochgeschwindigkeits-Anwendungsszenarien kann eine übermäßige Geradheit auch Vibrationen verursachen und die Reaktionsgeschwindigkeit der Ausrüstung verringern. Im Allgemeinen erfordern Präzisionsführungsschienen, dass der Geradheitsfehler innerhalb jeder 1000-mm-Länge 0,01 mm bis 0,02 mm nicht überschreitet. Der spezifische Wert muss entsprechend der Ausrüstungsklasse ermittelt werden.
Montagestörungen durch schlechte Parallelität
Der Parallelitätsfehler tritt hauptsächlich in der Doppelführungsschienenstruktur oder der Gleitermontagefläche auf. Wenn die Referenzebenen der beiden Führungsschienen nicht parallel sind oder ein Keilfehler zwischen der Unterseite des Schlittens und der Referenzebene vorliegt, kommt es beim Zusammenbau zu einer übermäßigen Vorspannung. Dies erhöht nicht nur das Antriebsmoment, sondern kann auch zu einem vorzeitigen Ausfall der Führungsschiene führen. In der tatsächlichen Produktion gehören zu den häufigsten Fehlerarten Biegung aufgrund thermischer Verformung, Ebenheit außerhalb der Toleranz aufgrund von Abweichungen bei den Verarbeitungsdaten und Restverformung nach Abbau der inneren Spannung im Material.
Einfluss der Materialauswahl und der inneren Spannung auf die Genauigkeit
Bei der Materialauswahl von Führungsschienenteilen kommt es nicht nur auf die mechanischen Eigenschaften an, sondern auch auf die Formstabilität. Zu den häufig verwendeten Führungsschienenmaterialien gehören Nr. 45-Stahl, GCr15-Lagerstahl und hochfeste Aluminiumlegierungen. Nach der plastischen Verformung des Metalls bleiben mikrostrukturelle Spannungen im Material bestehen. Wenn nach der Bearbeitung keine ausreichende Entspannungsbehandlung durchgeführt wird, werden diese inneren Spannungen in nachfolgenden Prozessen oder im Langzeitgebrauch langsam abgebaut, wodurch sich das Werkstück verbiegt oder verdreht und die Geradheit direkt zerstört wird.
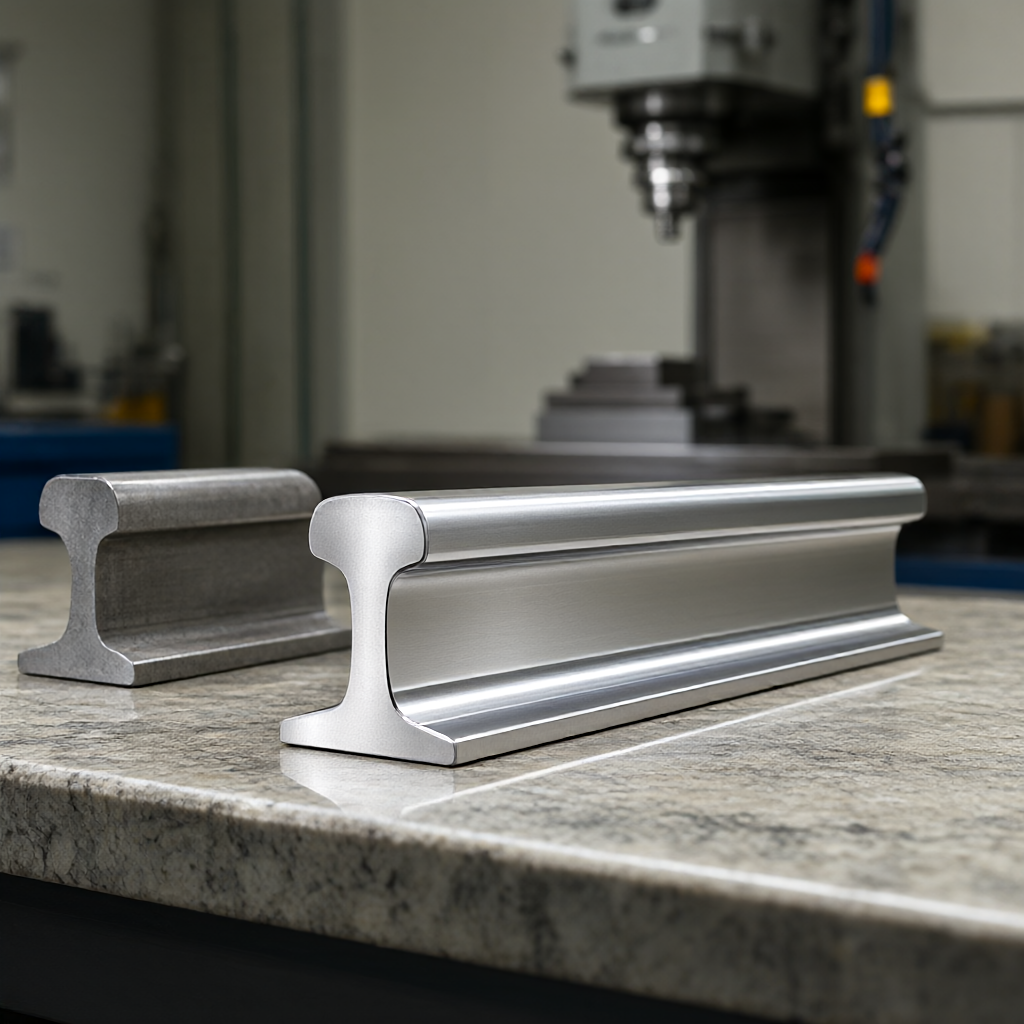
Am Beispiel von Führungsschienen aus Aluminiumlegierung sind sie zwar leicht und haben eine gute Wärmeleitfähigkeit, ihr Wärmeausdehnungskoeffizient ist jedoch groß. Wenn die Umgebungstemperatur nach dem Fräsen stark schwankt, kann es aufgrund der schlechten Temperaturgleichmäßigkeit zu leichten Verformungen der bearbeiteten Oberfläche kommen. Daher wird bei hochpräzisen Führungsschienen aus Aluminium in der Regel empfohlen, nach der Grobbearbeitung eine Alterungsbehandlung bei niedriger Temperatur durchzuführen und die Endbearbeitung und Endkontrolle in einem Raum mit konstanter Temperatur durchzuführen (die Temperaturschwankung wird auf ±1 °C kontrolliert), um durch thermische Verformung verursachte Fehler auszugleichen.
Mehrachsige CNC-Bearbeitungsstrategie und Schnittparameteroptimierung
Um die Geradheit der Führungsschienenoberfläche sicherzustellen, sind Programmierung und Einstellungen der Schnittparameter von entscheidender Bedeutung. Auf einem 3-Achsen- oder 5-Achsen-Bearbeitungszentrum ist es üblich, eine dreischichtige Schnittstrategie „Roh-Halb-Fein“ anzuwenden. Beim Schruppen bleibt ein Spielraum von 0,2 bis 0,5 mm erhalten und es wird hauptsächlich das meiste Material entfernt. Bei der Halbbearbeitung wird der größte Teil des Randes als Vorbereitung für die Endbearbeitung entfernt. Beim Schlichten werden eine geringere Schnitttiefe (0,1–0,2 mm) und eine moderate Vorschubgeschwindigkeit verwendet, um eine gute Oberflächengüte und Maßhaltigkeit zu erzielen.
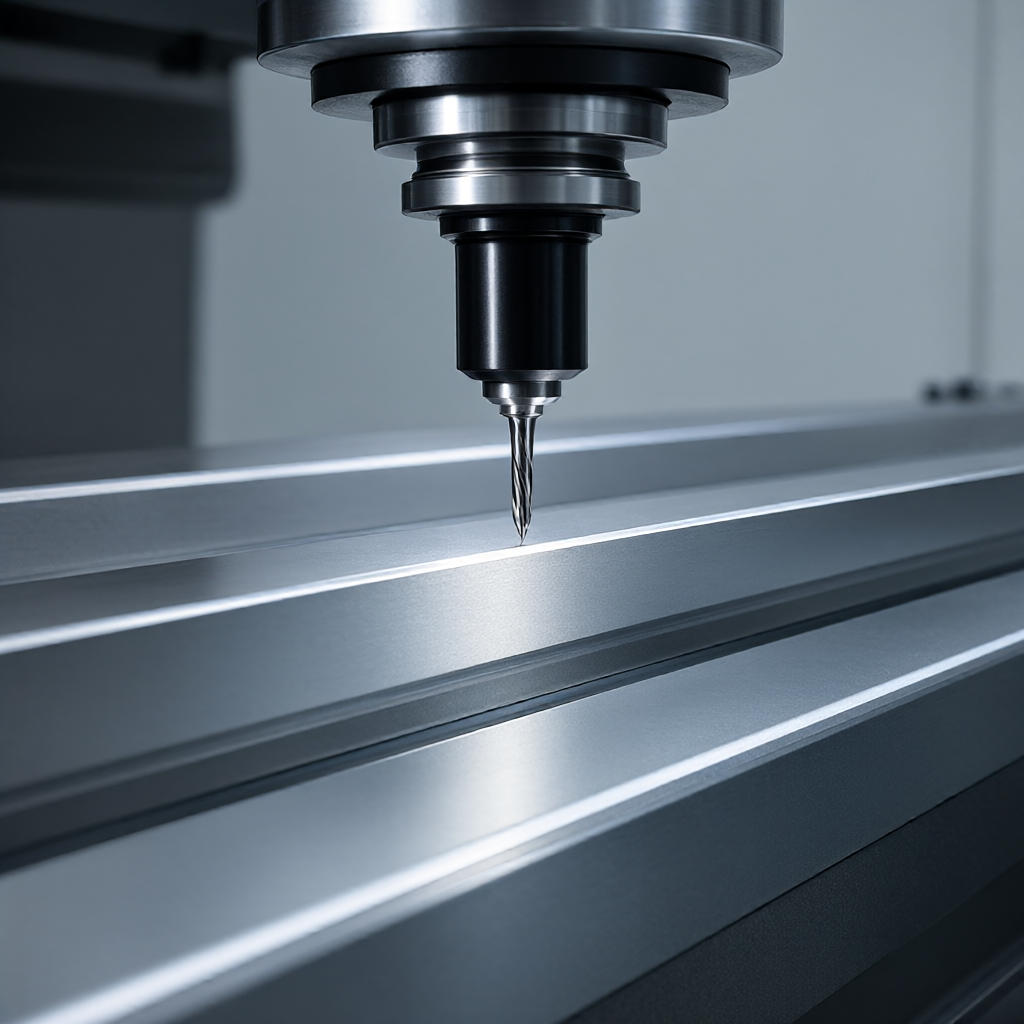
- Werkzeugauswahl:In der Endbearbeitungsphase wird empfohlen, Vollhartmetall-Schaftfräser zu verwenden, normalerweise mit einem Durchmesser von 6 mm bis 10 mm und 4–6 Zähnen, um einen gleichmäßigen Schnitt zu erzielen.
- Schnitttiefenkontrolle:Die Schlichttiefe sollte weniger als 50 % des Werkzeugradius betragen, um Linearitätsschwankungen durch Werkzeugablenkung zu vermeiden.
- Schneidflüssigkeit:Eine ausreichende Kühlung der Schneidflüssigkeit trägt dazu bei, thermische Verformungen zu reduzieren, es muss jedoch darauf geachtet werden, schnelle Temperaturänderungen bei der Präzisionsbearbeitung zu vermeiden.
Bei langen Führungsschienenteilen wird empfohlen, bei der Gestaltung der Klemme eine Mehrpunktauflage oder eine V-förmige Positionierung zu verwenden, um die Klemmverformung zu reduzieren. Bei 5-Achsen-Werkzeugmaschinen kann die Steifigkeit durch Neigen des Spindelwinkels optimiert und die Konsistenz der bearbeiteten Oberfläche verbessert werden.
Vergleichende Analyse zweier gängiger Verarbeitungslösungen
Für unterschiedliche Chargen- und Präzisionsanforderungen sind CNC-Fräsen und Präzisionsschleifen die beiden wichtigsten Lösungen für die Formung von Führungsschienen. In der folgenden Tabelle werden die Unterschiede zwischen den beiden Prozessen in Bezug auf Toleranzfähigkeiten, Oberflächenqualität, Kosten und Lieferzeit verglichen, um Einkäufern und Ingenieuren bei der Entscheidungsfindung als Referenz dienen zu können.
| Kontrastabmessungen | Fünfachsiges CNC-Fräsen | Präzisionsschleifen |
|---|---|---|
| Maßtoleranzfähigkeit | ±0,01 mm bis ±0,02 mm | ±0,005 mm bis ±0,01 mm |
| Oberflächenrauheit | Ra 0,4μm – 0,8μm | Ra 0,1μm – 0,2μm |
| Materialeignung | Aluminium, Stahl, Edelstahl, technische Kunststoffe | Stahl, Edelstahl, Hartmetall |
| Chargenflexibilität | Hoch, geeignet für kleine Mengen mehrerer Sorten | Niedrig, geeignet für große Mengen einer einzigen Sorte |
| umfassende Kostenneigung | Kleine und mittlere Chargen haben weitere Vorteile | Geringere Kosten nach Amortisation bei großen Mengen |
Bei den meisten Strukturteilen von Automatisierungsgeräten kann CNC-Fräsen in Kombination mit anschließenden Schleif- oder Endbearbeitungsprozessen die Anforderungen erfüllen und eine höhere Produktionsflexibilität bieten. Wenn die Ausrüstung extrem strenge Anforderungen an die Geradheit stellt (z. B. Verdrängungsplattformen im Nanomaßstab), müssen spezielle Schleifgeräte verwendet werden.
Prüfmethoden und Akzeptanzkriterien
Die Inspektion ist ein wichtiger Schritt zur Bestätigung der Qualität von Führungsschienen. Zur Geradheitsprüfung werden hochpräzise Führungsschienen üblicherweise mit einem Laserinterferometer oder einer Luftspaltwaage in Verbindung mit einer Marmorplattform vermessen. Bei der Messung sollten die Punkte entlang der gesamten Länge der Führungsschiene abgelesen und eine Fehlerkurve erstellt werden. Mit der Parallelitätserkennung kann die Abstandsänderung zwischen den beiden Bezugsebenen mithilfe eines Höhenmessgeräts oder Bildsensors gemessen werden.
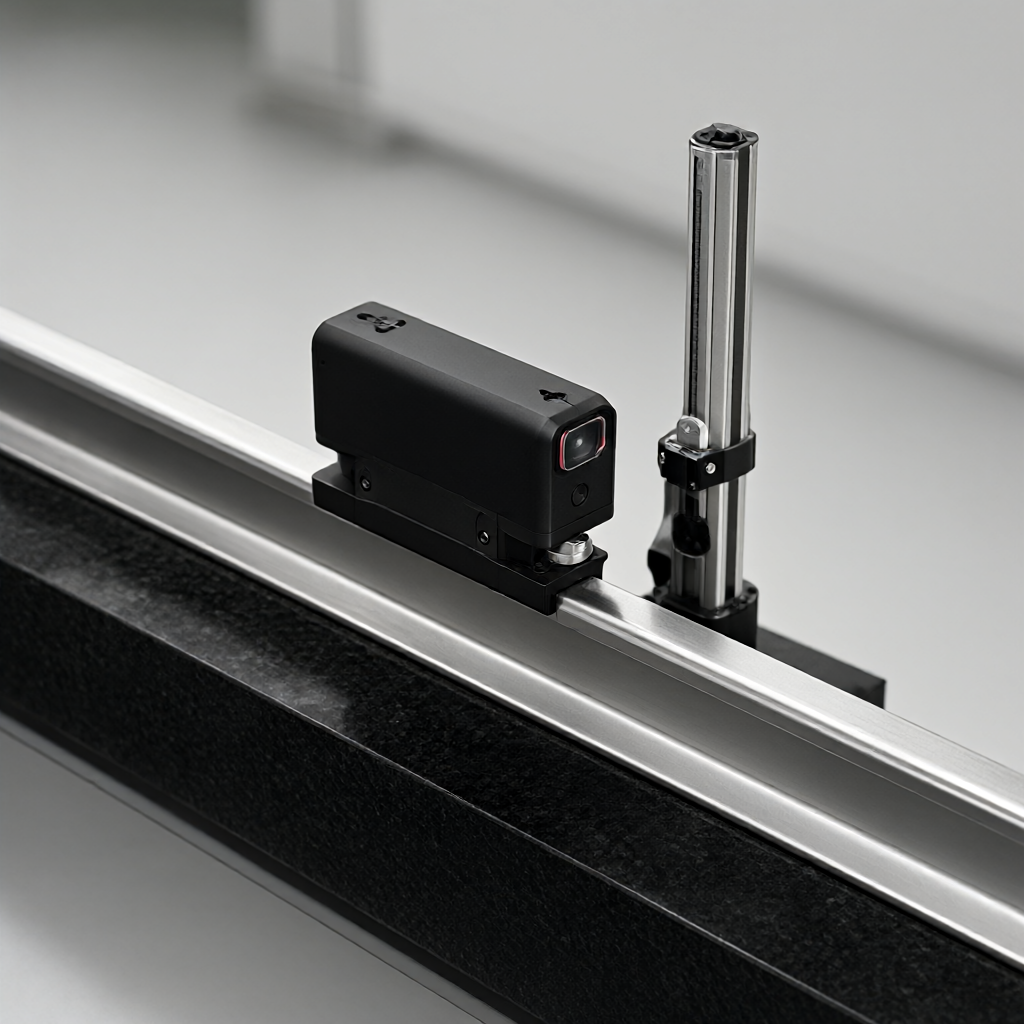
Darüber hinaus muss die Erstmusterprüfung einen umfassenden Bericht umfassen, der sich auf Geradheit, Ebenheit und kritische Durchgangslochstellen konzentriert. Es wird empfohlen, vor dem Versand eine vollständige Inspektion durchzuführen, insbesondere eine Prüfung des Erscheinungsbilds, um sicherzustellen, dass keine Kratzer, Grate und Ölflecken vorhanden sind. Bei Großbestellungen sollten Lieferanten über ein stabiles Prüfsystem verfügen, um sicherzustellen, dass die Daten jeder Produktcharge rückverfolgbar sind.
Häufig gestellte Fragen (FAQ)
Wie lässt sich das Problem der großen Geradheitsabweichung von CNC-gefrästen Aluminium-Führungsschienen lösen?
Hauptsächlich aufgrund innerer Spannungen und thermischer Verformung des Materials. Es wird empfohlen, die Alterungsbehandlungszeit vor der Endbearbeitung zu verlängern und in einer Umgebung mit konstanter Temperatur zu verarbeiten. Gleichzeitig wird das Schlichtaufmaß optimiert, um Spannverformungen zu vermeiden.
Was ist die Mindestlosgröße für die hochpräzise Führungsschienenbearbeitung?
Dies hängt von der spezifischen Größe und dem Prozess ab. Normalerweise unterstützt die CNC-Bearbeitung eine Mindestbestellmenge von 1 Stück, aber um die Programmier- und Vorrichtungskosten zu verteilen, wird empfohlen, dass die Losgröße mehr als 50 Stück beträgt, um Lieferzeit und Stückpreis zu optimieren.
Welchen Einfluss hat die Oberflächenrauheit der Führungsschiene Ra 0,4μm auf die Lebensdauer?
Eine geringere Rauheit kann den Reibungskoeffizienten verringern und die Verschleißrate verringern. Ra 0,4μm ist ein Feinschliff, der die Laufruhe und Lebensdauer von Gleitführungen oder Rollenführungen deutlich verbessern kann.
Wie markiert man Geradheitstoleranzen auf Zeichnungen?
Die Bezugsebene und die Messlänge müssen klar definiert sein. Markieren Sie beispielsweise „0,01/1000 mm“ und geben Sie an, auf welche Achse oder Ebene sich die Geradheit bezieht. Vermeiden Sie es, nur numerische Werte zu kennzeichnen, ohne ein Datum anzugeben.
Können Führungsschienen mit speziell geformten Querschnitten durch CNC-Fräsen bearbeitet werden?
Dürfen. Durch die 4-Achsen- oder 5-Achsen-Verbindung können Führungsschienen mit komplexen Querschnittsformen verarbeitet werden, ohne dass mehrere Formensätze erforderlich sind, was für individuelle Anpassungsanforderungen geeignet ist.
Schlussfolgerungen und Handlungsempfehlungen
Um die Geradheit und Parallelität von Führungsschienen für die CNC-Bearbeitung zu kontrollieren, müssen drei Dimensionen berücksichtigt werden: Materialstabilität, Optimierung der Schnittparameter und strenge Tests. Die Wahl eines Lieferanten mit einem vollständigen Prüfsystem und umfassender Erfahrung in der Präzisionsverarbeitung ist der Schlüssel zum Erfolg des Projekts. Wenn Sie einen CNC-Bearbeitungspartner mit ±0,01-mm-Präzisionssteuerung, Unterstützung für die individuelle Anpassung mehrerer Materialien und stabiler Lieferung suchen, stellen Sie uns bitte Ihre Zeichnungen oder Muster zur Verfügung. Wir stellen Ihnen dann eine detaillierte DFM-Analyse und einen technischen Angebotsplan zur Verfügung.



