





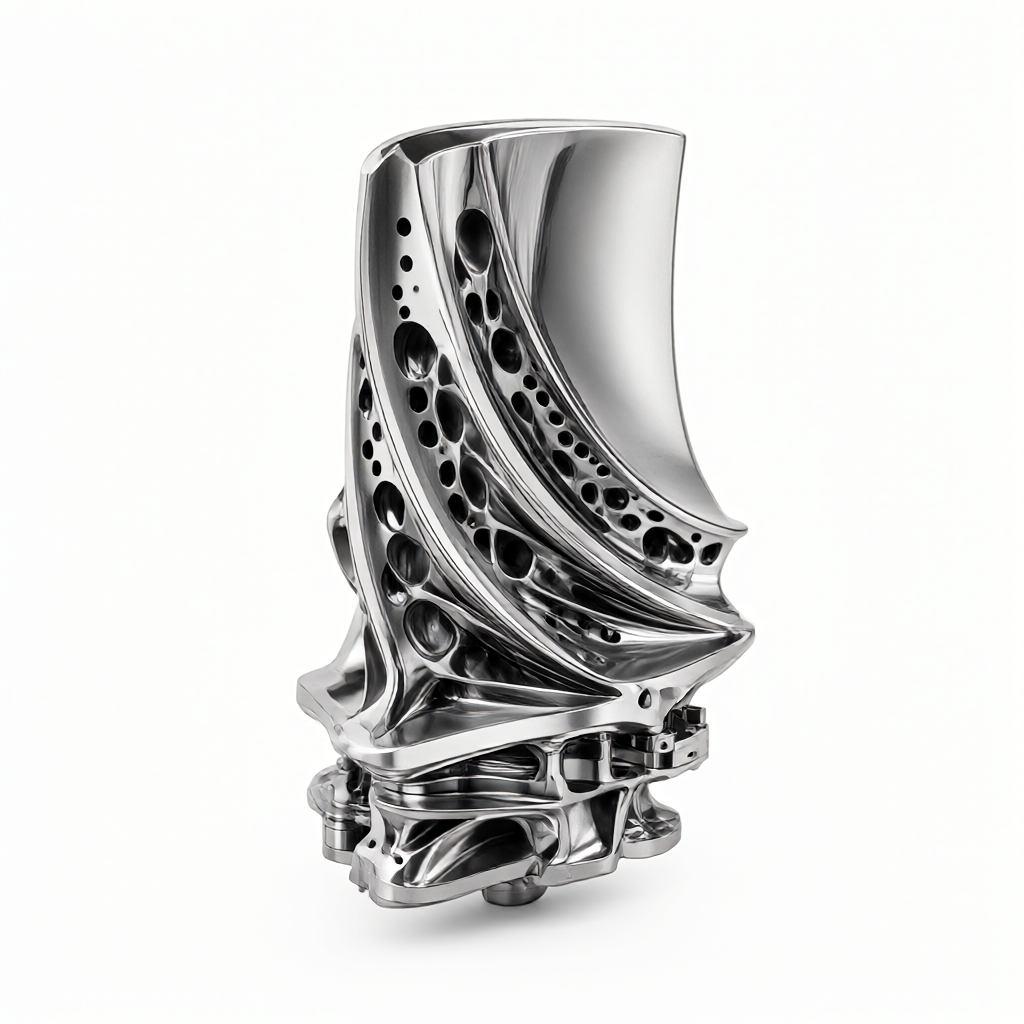
Schneidstatus und Kernschwierigkeiten von Gasturbinenschaufeln aus Hochtemperaturlegierungen
Als Kernkomponente des heißen Endes sind Gasturbinenschaufeln seit langem rauen Betriebsumgebungen mit hohen Temperaturen, hohem Druck und hoher Geschwindigkeit ausgesetzt, was extrem hohe Anforderungen an die fünfachsige CNC-Bearbeitung stellt. Bei dieser Art von Klingen werden hauptsächlich Nickelbasis-Hochtemperaturlegierungen (z. B. Inconel 718, Inconel 706) oder Titanlegierungen verwendet. Diese Art von Material weist typische „Kaltverfestigungseigenschaften“ mit hoher Härte bei Raumtemperatur und geringer Wärmeleitfähigkeit auf, was zu einer Wärmekonzentration in der Schneidzone führt und leicht zu schnellem Werkzeugverschleiß und thermischer Verformung der Werkstückoberfläche führen kann. Für technische Beschaffungs- und F&E-Ingenieure ist das Verständnis von Materialeigenschaften und Verarbeitungsengpässen die Voraussetzung für die Formulierung realisierbarer Prozesspfade, die Kostenkontrolle und die Sicherstellung der Lieferung. In Massenanpassungsszenarien ist die Frage, wie Materialbeschränkungen durch Prozessoptimierung überwunden werden können und zwei Standards für hohe Oberflächengüte und Maßhaltigkeit erreicht werden können, ein zentrales Problem, das beim Engineering Docking gelöst werden muss.
Analyse der Schneidleistungseigenschaften von Superlegierungen auf Nickelbasis
Superlegierungen auf Nickelbasis haben eine hohe Streckgrenze und einen großen Verfestigungskoeffizienten bei Raumtemperatur. Am Beispiel von Inconel 718 kann die Zugfestigkeit 1100-1200 MPa erreichen und das Schneidwärmeverhältnis ist extrem hoch. Beim CNC-Drehen oder Fräsen kann die Reibungswärme aufgrund der schlechten Wärmeleitfähigkeit des Materials (etwa ein Drittel der von Kohlenstoffstahl) nicht rechtzeitig abgeführt werden und konzentriert sich an der Werkzeugspitze, was zu einem erhöhten chemischen Diffusionsverschleiß der Werkzeugbeschichtung führt. Darüber hinaus erfordert das komplexe aerodynamische Profil des Blatts (z. B. Torsionsverformung) eine extrem hohe geometrische Präzision des Werkzeugs, und die Vibrationen (Rattern) während des Bearbeitungsprozesses können leicht zu Restspannungen im dünnwandigen Bereich führen, die sich auf die endgültige dynamische Auswuchtleistung des Blatts auswirken. Daher kann die Auswahl der Schnittparameter nicht einfach auf Erfahrungswerten beruhen, sondern muss in Kombination mit dem mikrostrukturellen Zustand des Materials (z. B. der Korngröße nach der Lösungsbehandlung) dynamisch angepasst werden.
Werkzeugauswahl und Verschleißmechanismus
Für die Bearbeitung von Hochtemperaturlegierungen werden in der Regel Werkzeuge aus Hartmetall oder Keramik verwendet, und die Oberfläche muss mit Verbundbeschichtungen wie TiAlN, AlTiN oder ZrN beschichtet werden, um den Reibungskoeffizienten zu reduzieren und die thermische Stabilität zu verbessern. Der Verschleißmodus ist meist eine Kombination aus Bindungsverschleiß und Diffusionsverschleiß. In der Massenproduktion wirken sich Schwankungen der Werkzeugstandzeit direkt auf die Chargenkonsistenz aus. Daher muss ein striktes Modell zur Verwaltung der Werkzeuglebensdauer erstellt und mit einem Online-Längenmesssystem zur Echtzeitkompensation koordiniert werden.
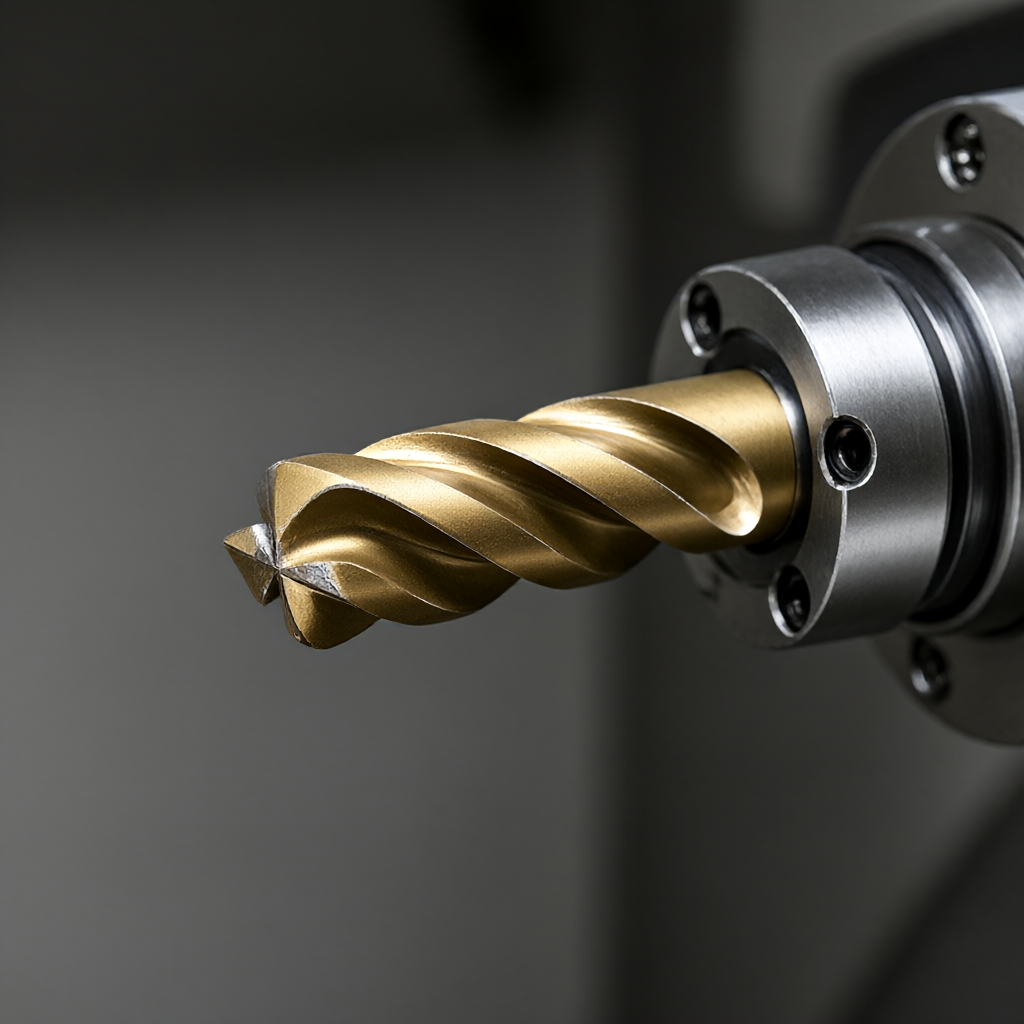
Strategie zur Optimierung des Bearbeitungspfads mit Fünf-Achsen-Verbindung
Die meisten Gasturbinenschaufeln sind gewundene Körper mit variablen Querschnitten. Bei der herkömmlichen dreiachsigen Bearbeitung lässt sich das Phänomen der „Werkzeugspitzenbearbeitung“ nur schwer vermeiden, d. h. das Werkzeug schneidet am Werkzeugspitzenpunkt in das Profil ein. Dies führt nicht nur zu einer geringen Bearbeitungseffizienz, sondern führt auch leicht zu Oberflächenwelligkeiten und Werkzeugwegspuren. Bei der fünfachsigen CNC-Bearbeitung werden ein Schwenkkopf und ein Schwenktisch verwendet, um einen besseren Einfallswinkel zwischen der Werkzeugspindel und dem Blattprofil aufrechtzuerhalten und so ein „Seitenfräsen“ oder „Schrägfräsen“ zu erreichen, wodurch die Oberflächengüte deutlich verbessert wird. Bei der Bahnplanung wird üblicherweise die Strategie „Steigfräsen“ verwendet, um die Schnittkraftrichtung in das Material zu lenken und so den Werkzeugnachgiebigkeitseffekt zu reduzieren. Für dünnwandige Elemente wie die Ansaug- und Auslasskanten von Schaufeln (die Wandstärke beträgt oft weniger als 2 mm) ist ein mehrstufiges, tiefes, schichtweises Schruppen mit kontrollierter Tiefe erforderlich, um Verformungen oder Vibrationsspuren zu vermeiden, die durch plötzliche Änderungen der lokalen Schnittkraft verursacht werden.
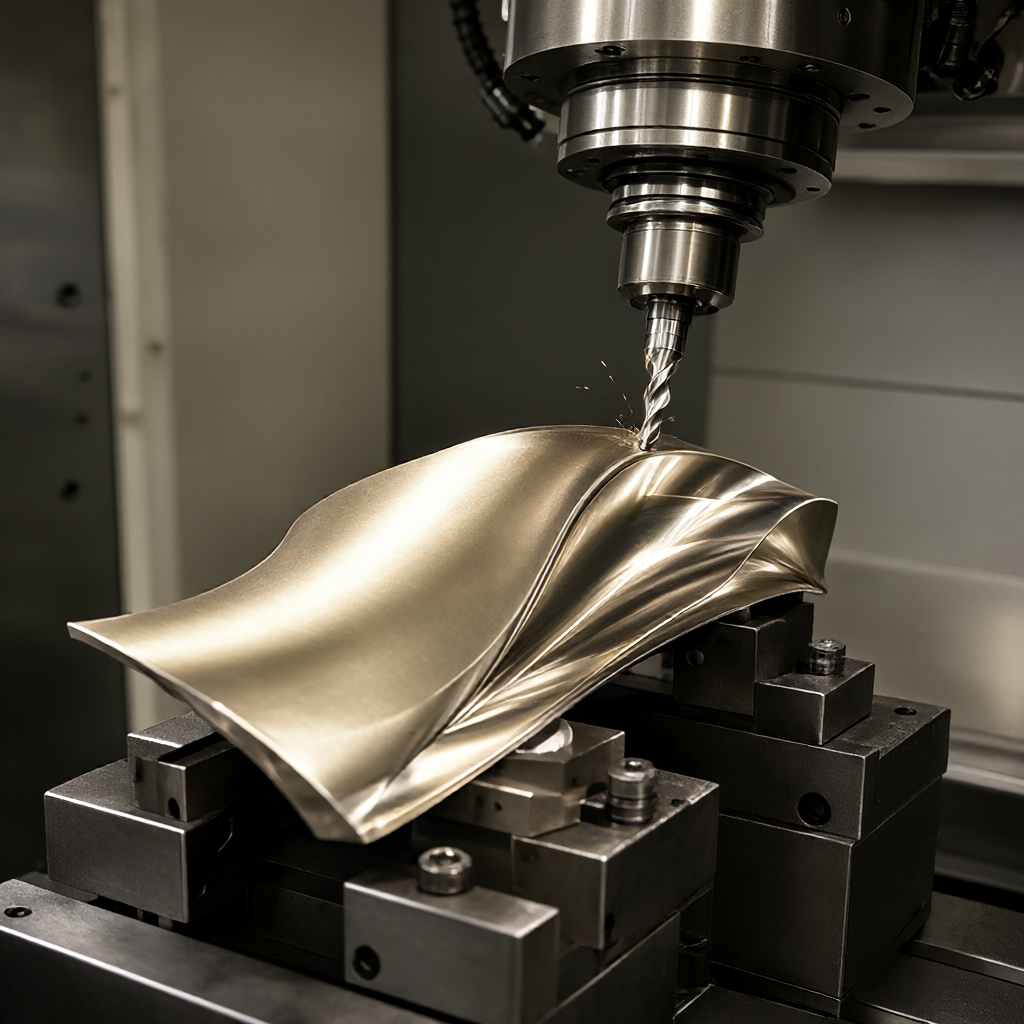
Nachlauf- und Rollwinkelkonfiguration
Bei der Bearbeitung der Vorder- und Hinterkanten von Messern ist es entscheidend, den Nachlauf- und Seitenneigungswinkel der Messerwelle richtig einzustellen. Im Allgemeinen wird empfohlen, den Neigungswinkel der Rückseite zwischen 5° und 15° einzustellen, um den Kontaktzustand zwischen Werkzeug und Werkstück zu optimieren; Der seitliche Neigungswinkel wird entsprechend der Klingensehnenlänge und dem Torsionswinkel dynamisch angepasst, um sicherzustellen, dass das Werkzeug im dünnwandigen Bereich ausreichend Halt hat und die Werkzeugausbeute reduziert wird. Für Unternehmen wie ShowyMetal mit 5-Achsen-Bearbeitungsfunktionen kann die erweiterte Simulationsfunktion der CAM-Software im Voraus Kollisionsprüfungen durchführen, um Kollisionen zwischen Werkzeugen und Werkzeugen zu vermeiden.
Vergleich der Schnittparameter: Prozessunterschiede zwischen Fräsen und Drehen
Obwohl der Hauptkörper des Blattes in der Regel fünfachsig gefräst wird, können einige Naben-, Plattform- oder Buchsenbereiche durch CNC-Dreh- oder Zentriermaschinen bearbeitet werden. Unterschiedliche Verarbeitungsmethoden entsprechen völlig unterschiedlichen Parameterauswahlen. Die folgende Tabelle vergleicht die Prozesseigenschaften zweier gängiger Lösungen bei der Bearbeitung von Schaufelkomponenten aus Hochtemperaturlegierung:
| Kontrastabmessungen | Fünfachsiges Simultanfräsen | CNC-Drehen (inkl. Zentriermaschine) |
|---|---|---|
| Anwendbare Teile | Saug- und Absaugkanten der Schaufeln, Profile, Wurzelzapfen | Nabe, Wellenverbindungsteil, verwindungssteife Struktur |
| Schnittgeschwindigkeit | 100 - 200 m/min (Hartmetallwerkzeug) | 150 - 300 m/min (CBN-Werkzeug) |
| Vorschubgeschwindigkeit | 0,05 - 0,2 mm/U | 0,08 - 0,3 mm/U |
| Werkzeugachsensteuerung | Dynamische Neigung, Seitenfräsen beibehalten | Axial oder radial fixiert |
| Oberflächenrauheit | Ra 0,8 - 1,6 μm (Feinfräsen) | Ra 0,4 - 0,8 μm (Endbearbeitung) |
| Vor- und Nachteile | Starke Flexibilität, kann komplexe Formen verarbeiten; hohe Kosten, komplexe Programmierung | Äußerst effizient, geeignet für rotierende Körper; Durch die Form begrenzt, können Torsionsmerkmale nicht verarbeitet werden |
Aus den Tabellendaten geht hervor, dass das Fünf-Achsen-Fräsen Vorteile bei der Formkontrolle bietet und sich besonders für dünnwandige und verdrehte Schaufeln eignet; Beim Drehen ergibt sich eine bessere Materialabtragsrate und es eignet sich für den nicht profilierten Bereich am vorderen Ende der Klinge. In der realen Fertigung kommt häufig das Verfahren „Dreh-Fräs-Verbund“ zum Einsatz. Der größte Teil des Überschusses wird zunächst durch Drehen entfernt und anschließend wird das Profil durch fünfachsiges Fräsen verfeinert, um ein Gleichgewicht zwischen Effizienz und Genauigkeit zu erreichen.
Werkzeugverschleißüberwachung und Online-Erkennungstechnologie
Beim Zerspanungsprozess von Hochtemperaturlegierungen ist der Werkzeugverschleiß ein irreversibler Häufungsvorgang. Um die Konsistenz der Chargen sicherzustellen, muss ein Online-Erkennungsmechanismus eingeführt werden. Zusätzlich zu herkömmlichen Messtastern werden in der aktuellen technischen Praxis häufig Spindelleistungsüberwachungsmethoden eingesetzt, um den Werkzeugverschleißstatus vorherzusagen, indem der steigende Trend der Schnittleistung in Echtzeit analysiert wird. Wenn die Leistung den eingestellten Schwellenwert stabil überschreitet (z. B. 110 % des Standardwerts), gibt das System automatisch einen Alarm aus und erzwingt einen Werkzeugwechsel. Gleichzeitig ist nach Abschluss der Klingenbearbeitung eine strenge Inspektion in voller Größe erforderlich. Für Präzisions-CNC-Anpasser wie ShowyMetal ist die Ausstattung mit einer Koordinatenmessmaschine (KMG) und optischen Messgeräten Standard. Mit dem CMM werden die Oberflächenunterschiede und die Zapfengröße der Blattoberfläche ermittelt, während mit dem Rauheitsmessgerät beurteilt wird, ob die Oberflächenbeschaffenheit Ra 0,8 μm oder besser erreicht. Testdaten müssen für die Prozessfähigkeitsanalyse (Cpk) aufbewahrt werden, um die Stabilität von Charge zu Charge sicherzustellen.
Stressabbau und endgültige Akzeptanzkriterien
Durch den Schneidvorgang entsteht eine Restzugspannung im Inneren der Klinge, auf die Hochtemperaturlegierungen äußerst empfindlich reagieren, was im späteren Betrieb leicht zu Ermüdungsrissen bei niedriger Lastwechselzahl führen kann. Daher muss nach Abschluss der fünfachsigen CNC-Bearbeitung eine Spannungsabbau-Wärmebehandlung (normalerweise eine langfristige Wärmekonservierung im mittleren Temperaturbereich) durchgeführt werden, um innere Spannungen abzubauen. Bei der Abnahme wird nicht nur auf die Größe der Zeichnungen geachtet, sondern auch auf die Oberflächenqualität. ShowyMetal legt bei der Massenproduktion Wert auf ein hochwertiges Erscheinungsbild und erfordert keine Kratzer, keine Nähte auf der Klingenoberfläche und eine hohe Glätte. Dies bedeutet, dass die Schnittparameter vom Schruppen bis zum Schlichten in jedem Schritt streng kontrolliert werden müssen, um ein Festkleben des Werkzeugs zu vermeiden. Bei der Technologiebeschaffung ist die Frage, ob der Lieferant einen vollständigen Inspektionsbericht einschließlich der Zertifizierung von Größe, Rauheit und Spannungsentlastung vorlegen kann, eine wichtige Grundlage für die Beurteilung seiner Prozessfähigkeiten. Die Wahl eines Herstellers mit ausgereiften Erkennungs- und Korrekturfunktionen kann Projektrisiken erheblich reduzieren.
Wie stellt man Lieferanten effektive Verarbeitungsanforderungen dar?
F: Welche Informationen muss ich zusätzlich zu den Zeichnungen für die Bearbeitung von Gasturbinenschaufeln bereitstellen?
Antwort: Zusätzlich zum vollständigen CAD-Modell und den 2D-Zeichnungen wird empfohlen, spezifische Materialqualitäten und den Wärmebehandlungsstatus (z. B. Alterung in fester Lösung) sowie Qualitätsanforderungen für wichtige Teile (z. B. Fehlererkennungsstandards) anzugeben. Bei dünnwandigen Bereichen empfiehlt es sich, die Risikobereiche für Vibrationsspuren zu kennzeichnen, die einer verstärkten Überwachung bedürfen.
Welchen Einfluss haben unterschiedliche Härtezustände auf die Verarbeitung?
F: Müssen die Schnittparameter bei unterschiedlicher Materialhärte deutlich angepasst werden?
Antwort: Ja. Die Schnittfestigkeit von Hochtemperaturlegierungen unterscheidet sich stark zwischen weichem und heißem Zustand. Normalerweise empfehlen Lieferanten die entsprechende Schneidflüssigkeitskonzentration und Rotationsgeschwindigkeit basierend auf der Materialsorte. Für harte Materialien empfiehlt sich die Verwendung von CBN-Keramikwerkzeugen, während für weiche Materialien häufig beschichtete Hartmetallwerkzeuge zum Einsatz kommen und die Vorschubgeschwindigkeit entsprechend reduziert werden muss.
Wie kann die dynamische Auswuchtleistung von Chargenblättern sichergestellt werden?
F: Wie kann die Konsistenz des dynamischen Gleichgewichts bei der Herstellung von Rotorblättern in Chargen sichergestellt werden?
Antwort: Das dynamische Gleichgewicht hängt hauptsächlich von der Gleichmäßigkeit der Blattmassenverteilung ab. Dies erfordert von den Zulieferern, dass sie während der Massenproduktion strikt auf gleichbleibende Schnittzugaben achten und eine Spannungsentlastung durchführen, um Verformungen zu vermeiden. Gleichzeitig wird empfohlen, von den Lieferanten die Bereitstellung von Erstmusterberichten und Chargenprüfgewichts-/dynamischen Waagendaten zu verlangen, um sicherzustellen, dass der Cpk-Wert den Standards entspricht.
Welche Kostenkontrollmethoden gibt es für die Fünf-Achsen-Bearbeitung?
F: Die Kosten für die Fünf-Achsen-Bearbeitung sind hoch. Wie kann das Kostenergebnis optimiert werden?
Antwort: Durch die Optimierung der Bearbeitungsbahn können Sie den Leerhub reduzieren und durch „Drehen und Fräsen kombiniert“ einen Teil der reinen Fräsfläche ersetzen, um die Arbeitszeit zu reduzieren. Darüber hinaus kann eine sinnvolle Werkzeugauswahl die Häufigkeit von Werkzeugwechseln reduzieren. Einkäufer sollten bei Lieferanten DFM-Audits (Design for Manufacturability) durchführen, um Strukturmerkmale zu eliminieren, die in der Entwurfsphase schwer zu bearbeiten sind.
Häufige Ursachen für mangelhafte Oberflächenbeschaffenheit?
F: Warum treten auf der Oberfläche von Klingen häufig Wellen oder übermäßige Rauheit auf?
Antwort: Häufige Gründe sind: Werkzeugverschleiß, der nicht rechtzeitig ersetzt wird, thermische Verformung durch unzureichende Kühlung der Spindel und „Spitzenschneiden“ durch nicht korrekte Verwendung des Neigungswinkels der Werkzeugachse. Es ist wichtig, vom Lieferanten den Prüfbericht des Rauheitsmessgeräts zu verlangen und die verwendete Kühlmethode (z. B. Minimalmengenschmierung MMS oder Hochdruck-Innenkühlung) zu erläutern.
Zusammenfassen
Die fünfachsige CNC-Bearbeitung von Gasturbinenschaufeln ist eine umfassende Reflexion der Materialwissenschaft, des Prozesspfads und der Gerätesteuerung. Der Schlüssel zur Überwindung der Schwierigkeiten bei der Verarbeitung von Hochtemperaturlegierungen liegt in der wissenschaftlichen Werkzeugauswahl, der präzisen Fünf-Achsen-Pfadplanung und der strengen Prozesskontrolle. Für Ingenieure und Einkäufer, denen die Verbesserung der Produktzuverlässigkeit am Herzen liegt, ist es von entscheidender Bedeutung, einen Partner mit umfangreicher Erfahrung in der Verarbeitung von Hochtemperaturlegierungen, einem vollständigen Inspektionssystem und einem Fokus auf ein einheitliches Erscheinungsbild zu wählen. Wenn Sie vor der Herausforderung stehen, Klingen aus Hochtemperaturlegierung individuell anzupassen, senden Sie uns bitte detaillierte Zeichnungen und technische Spezifikationen. Wir bieten dann professionelle Prozessbewertungs- und Angebotsdienste an.



