





Der Einstiegspunkt für die 5-Achsen-CNC-Bearbeitung von Turbomaschinenteilen: von starr bis spindelförmig
Im Bereich Turbomaschinen wie Flugtriebwerksschaufeln, Gasturbinenlaufrädern und Präzisionspumpenventilen,Fünf-Achsen-CNC-BearbeitungEs ist der zentrale Weg zur Lösung komplexer Oberflächen. Allerdings neigen viele Ingenieure und Einkäufer bei Anfragen zu Missverständnissen: Sie betrachten nur die Fünf-Achsen-Funktionen der Werkzeugmaschine und ignorieren den tiefgreifenden Einfluss der dynamischen Steifigkeitsanalyse und der Spindelauswahl auf die Oberflächenqualität. In diesem Artikel werden die Erfahrungen von ShowyMetal in der Massenproduktion auf einer Gruppe von 72 CNC-Geräten kombiniert, um eine eingehende Analyse darüber zu liefern, wie Maßgenauigkeit und Chargenkonsistenz von ±0,01 mm unter der hohen Oberflächengüteanforderung von Ra0,4 μm durch dynamische Steifigkeitsbewertung und genaue Spindelauswahl sichergestellt werden können.
Dynamische Steifigkeitsherausforderungen bei Turbobearbeitungsteilen
Turbomaschinenteile bestehen üblicherweise aus Titanlegierungen (wie Ti-6Al-4V), Hochtemperaturlegierungen oder Präzisionsedelstahl. Diese Materialien haben eine hohe Steifigkeit, eine schlechte Wärmeleitfähigkeit und neigen beim Schneiden zu Vibrationen. Herkömmliche statische Steifigkeitsindikatoren (z. B. die Steifigkeit des Werkzeugmaschinentisches) können die Oberflächenqualität beim Hochgeschwindigkeitsschneiden nicht vollständig vorhersagen.
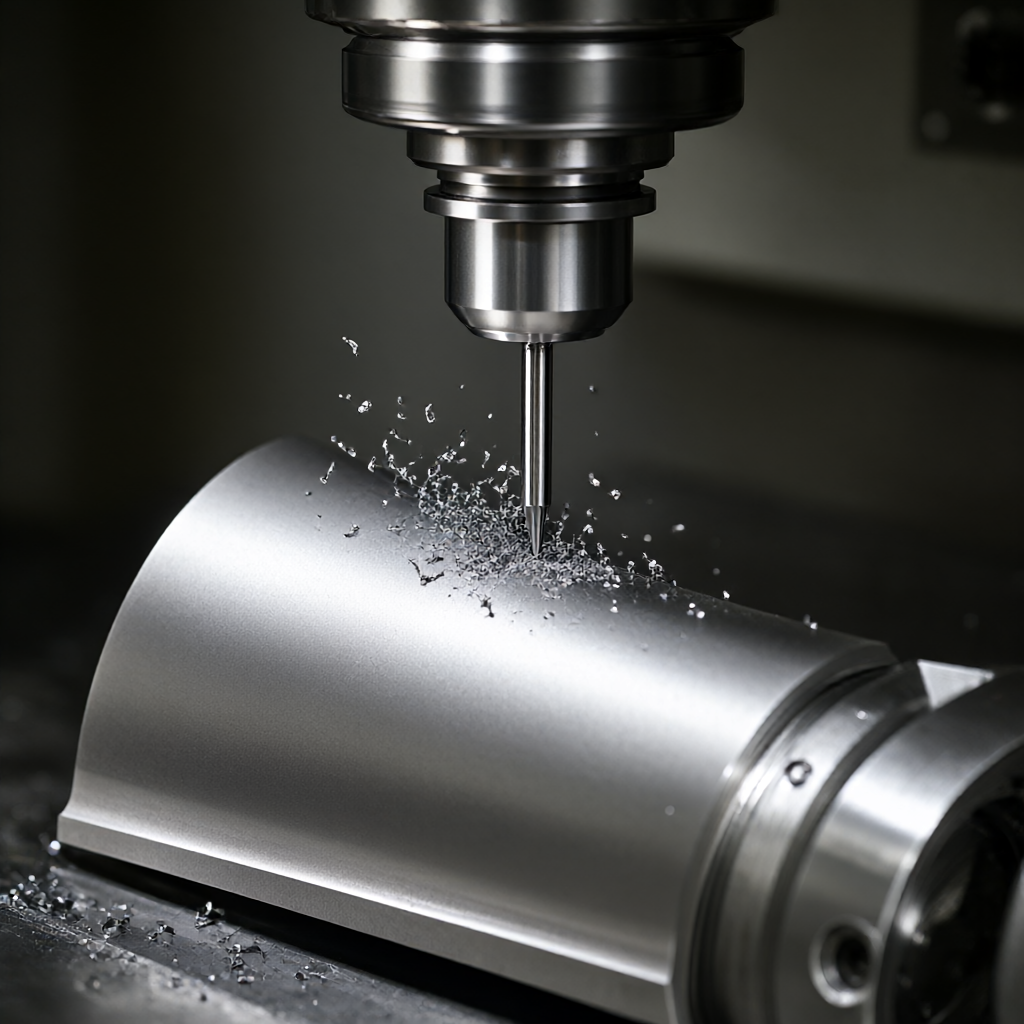
- Dynamische Modalanalyse:Wir müssen die Eigenfrequenzen des Systems Maschine-Werkstück-Werkzeug identifizieren. Wenn sich die Spindel in der Nähe dieser Frequenz dreht, kommt es zu Resonanzen, die zu einer Vergrößerung der Tiefe des Werkzeugmusters und sogar zu Mikroausbrüchen führen.
- Verformung dünnwandiger Teile:Turbinenschaufeln oder Laufräder haben oft extrem dünne Wandstärken und die durch Schnittkräfte verursachte vorübergehende Verformung kann die Toleranzzone von ±0,01 mm überschreiten. Werkzeugmaschinen mit unzureichender dynamischer Steifigkeit führen zum „Tool Yield“-Effekt und damit zu Maßabweichungen.
Für Einkäufer ist die Bestätigung, ob der Lieferant über Möglichkeiten zur Schnittsimulation auf Basis der FEM (Finite-Elemente-Analyse) verfügt, wichtiger als die bloße Frage „Ist das möglich?“ Dies bestimmt direkt die Erfolgsquote des ersten Artikels und die Chargenstabilität.
Der entscheidende Einfluss der Spindelauswahl auf die Bearbeitungsgenauigkeit
Die Spindel ist das Herzstück einer fünfachsigen Werkzeugmaschine und ihre thermischen Dehnungseigenschaften und ihre Eigenfrequenz bestimmen direkt die Bearbeitungsgrenze. In der Endbearbeitungsphase von Turbomaschinenteilen muss sich die Spindelauswahl auf die folgenden Parameter konzentrieren:
Temperaturanstiegskontrolle der Hochgeschwindigkeitsspindel
Hochgeschwindigkeitsschneiden (Spindelgeschwindigkeit > 24.000 U/min) kann erhebliche thermische Effekte erzeugen. Die thermische Stabilisierungszeit gewöhnlicher luftgekühlter oder ölgekühlter Spindeln beträgt bis zu 4–6 Stunden, während die Bearbeitung von Turbinenrädern häufig in kleinen Chargen durchgeführt werden muss. Die von ShowyMetal verwendete ölgekühlte Spindel mit konstanter Temperatur kann die thermische Dehnung innerhalb von 5 μm steuern und so Maßabweichungen effektiv ausgleichen.
Eigenfrequenz- und Resonanzvermeidung
Bei der Auswahl ist die Eigenfrequenz des Werkstückes zu vermeiden. Wenn die Eigenfrequenz der Spindel zu niedrig ist (z. B. unter 100 Hz), kommt es bei hohen Vorschubgeschwindigkeiten leicht zu Vibrationen. Für dünnwandige Turbinenteile wird empfohlen, eine Spindel mit einer Eigenfrequenz > 200 Hz und ein hochsteifes Werkzeughaltersystem zu verwenden, um eine gleichmäßige Bewegungsbahn bei der 3-Achsen-/5-Achsen-Verbindung sicherzustellen.
Vergleich und anwendbare Szenarien verschiedener Spindelkonfigurationslösungen
Entsprechend der Losgröße und den Präzisionsanforderungen von Turbomaschinenteilen haben wir zwei gängige Spindelkonfigurationslösungen als Referenz für die technische Auswahl verglichen:
| Kontrastabmessungen | Hochgeschwindigkeits-Elektrospindel (Direktantrieb) | Mechanische Spindel (Riemen-/Wellenantrieb) |
|---|---|---|
| Höchstgeschwindigkeit | 20.000 - 40.000 U/min | allgemein< 12,000 RPM |
| Anwendbarer Verarbeitungstyp | Endbearbeitung, Bohren und Fräsen von Hohlräumen mit kleinem Durchmesser (Ra0,4–0,8 μm) | Grobe Bearbeitung, Stirnfläche mit großem Durchmesser, hohe Abtragsfestigkeit |
| Thermische Stabilität | Die Zusammenarbeit mit einem System mit konstanter Temperatur ist erforderlich, da die thermische Verformung gering ist | Die thermische Verformung ist groß und erfordert eine konstante Temperatur über einen langen Zeitraum |
| dynamische Steifigkeit | Hoch, geeignet für dünnwandige Teile | Extrem hoch, geeignet für die Schruppbearbeitung mit hohen Anforderungen an die Vibrationsfestigkeit |
| Chargenkonsistenz | Hoch, wenig temperaturabhängig | Medium ist eine häufige Kalibrierung der thermischen Dehnung erforderlich |
Technische Beratung:Bei hochpräzisen Serienteilen wie Turbinenlaufrädern empfiehlt sich die Strategie der „Grob-Finish-Trennung“: Für den schnellen Materialabtrag wird eine mechanische Spindel oder eine Hochleistungsspindel verwendet und für die Endbearbeitung dann auf eine Hochgeschwindigkeits-Elektrospindel umgestellt. Diese Strategie behält die Vorteile der dynamischen Steifigkeit bei und gewährleistet gleichzeitig die Oberflächengüte.
Optimierung von Fünf-Achsen-Werkzeugwegen aus DFM-Perspektive
Eine hervorragende dynamische Steifigkeit ist nicht nur auf die Werkzeugmaschine, sondern auch auf die Werkzeugwegstrategie zurückzuführen. Bei der Bearbeitung von Turbomaschinenteilen in fünf Achsen optimiert das Ingenieurteam von ShowyMetal die folgenden Bedingungen durch eine DFM-Prüfung (Design for Manufacturability):
- Axiale Vorschubgrenze:Begrenzen Sie in dünnwandigen Bereichen die axiale Schnitttiefe des Werkzeugs, um Verformungen durch lokale Spannungskonzentrationen zu vermeiden. Steuern Sie beispielsweise den Z-Achsen-Vorschubschritt innerhalb von 0,1 mm.
- Optimierung des Spindelschwenkwinkels:Vermeiden Sie Kollisionen zwischen dem Werkzeug und dem Maschinenständer und halten Sie gleichzeitig die Spindelachse in einem Bereich mit besserer Steifigkeit (normalerweise weist der Schwenkwinkel zwischen 30° und 60° eine bessere Steifigkeit auf).
- Leerhubtrennung:Nutzen Sie die 5-Achsen-Verbindungsfunktion, um den Leerhub zu optimieren, die Nebenzeiten zu verkürzen und die Ansammlung thermischer Drift der Werkzeugmaschine bei niedrigen Geschwindigkeiten zu reduzieren.
Durch die Überprüfung der Interferenz zwischen dem Werkzeugweg und der Kinematik der Werkzeugmaschine mithilfe einer Simulationssoftware kann der Bearbeitungsfehler innerhalb des theoretischen Bereichs kontrolliert werden. Diese Art der Pre-Engineering-Analyse ist der Schlüssel zur Vermeidung von „Kratzern“ oder „Maßabweichungen“ in der Massenproduktion.
Akzeptanzkriterien: So ermitteln Sie, ob die dynamische Steifigkeit den Standards entspricht
Als Käufer sollte der Lieferant beim Erhalt von Turbomaschinenteilen zusätzlich zum herkömmlichen Maßbericht (CMM-Bericht) verpflichtet sein, die folgenden dynamischen prozessbasierten Inspektionsdaten bereitzustellen:
- Oberflächenrauheitsverteilung:Achten Sie nicht nur auf den Durchschnittswert von Ra, sondern auch auf die Verteilungskonsistenz von Ra an der Vorderkante, der Hinterkante der Schaufel und um die Kühllöcher herum. Die Anforderung von Ra0,4μm bedeutet, dass die Spitze-Tal-Differenz streng kontrolliert werden muss.
- Geometrische Toleranzanalyse:Konzentrieren Sie sich beim Laufrad auf die Überprüfung der Ebenheit (Flatness) und Koaxialität. Eine unzureichende dynamische Steifigkeit äußert sich oft in einer Kantenverformung und die Abweichungsrate der geometrischen Toleranzen ist deutlich höher als bei gewöhnlichen Teilen.
- Mikrometallographische Untersuchung:Bei hochtemperaturbeständigen Legierungsteilen muss überprüft werden, ob auf der Schnittfläche Mikrorisse oder plastische Rheologieschichten vorhanden sind, bei denen es sich um Spuren handelt, die durch Schneidhitze und dynamische Vibrationen entstehen.
ShowyMetal verfügt über Inspektionsmethoden wie Koordinatenmessgeräte, optische Messungen und Rauheitsmessgeräte und kann Qualitätsberichte gemäß dem ISO 9001-System gemäß 100 %-Inspektion oder AQL-Standards ausstellen, um sicherzustellen, dass jedes gelieferte Turbomaschinenteil einer Prüfung im Hinblick auf die dynamische Steifigkeit standhält.
FAQ
Wie lassen sich Effizienz und dynamische Steifigkeit bei der Bearbeitung von Turbinenteilen mit Fünf-Achsen-CNC in Einklang bringen?
In der Regel wird eine „Grob-Fein-Trennung“ angewendet. Priorisieren Sie die Effizienz in der Schruppphase, indem Sie Werkzeuge mit großem Durchmesser und niedrigere Geschwindigkeiten verwenden. Priorisieren Sie die Steifigkeit in der Endbearbeitungsphase, erhöhen Sie die Spindeldrehzahl auf mehr als 20.000 U/min und reduzieren Sie die Schnitttiefe auf 0,1–0,2 mm, um Vibrationen zu unterdrücken.
Welche Folgen hat die thermische Verlängerung der Spindel bei der Bearbeitung von Turbinenschaufeln aus Titanlegierung?
Die thermische Dehnung kann zu einer Dimensionsabweichung der Z-Achse führen, typischerweise zwischen 10 und 20 μm. Ohne ständige Temperaturkontrolle oder -kompensation liegt die Blattdicke außerhalb der Toleranz oder die Vorderkantendicke ist unzureichend. Es wird empfohlen, dass Lieferanten über Online-Kompensationsfunktionen für thermische Fehler oder eine Werkstattumgebung mit konstanter Temperatur verfügen.
Wie kann bei der Massenproduktion von Turbomaschinenteilen ein einheitliches Erscheinungsbild (keine Kratzer) sichergestellt werden?
Der Schlüssel liegt in der dynamischen Balance des Werkzeughalters (unter G0,25-Niveau) und der Optimierung des Werkzeugfreiwinkels. ShowyMetal setzt während der Massenproduktion strikt die Erstmusterbestätigung und Prozessprüfung um und eliminiert fehlerhafte Produkte durch 100 %-Prüfung, um eine hohe Glanz- und kratzfreie Erscheinungsbildqualität zu gewährleisten.
Ist es möglich, eine Turbinennabe durch Fräsdrehen statt durch 5-Achsen-Fräsen zu bearbeiten?
Bei symmetrischen Radnabenteilen weist das Dreh-Fräsen eine hohe Effizienz und gute Steifigkeit auf. Komplexe asymmetrische Schaufeloberflächen erfordern jedoch immer noch ein Fünf-Achsen-Fräsen. ShowyMetal verfügt über kombinierte Dreh-Fräs- und Fünf-Achsen-Bearbeitungszentren, die basierend auf den geometrischen Eigenschaften des Teils die wirtschaftlichste Prozessroute auswählen können.
Welche Parameter muss ich bei einer Anfrage zusätzlich zu den Zeichnungen angeben?
Es wird empfohlen, die Materialqualität (z. B. Inconel 718, Ti-64), die Chargenmenge, die Zieltoleranz (z. B. ± 0,01 mm), die Oberflächenrauheit (z. B. Ra0,4 μm) und die Anforderungen an die Oberflächenbehandlung (z. B. Eloxieren) anzugeben. Mithilfe dieser Informationen können Lieferanten dynamische Steifigkeitsrisiken schnell einschätzen und genaue Liefertermine angeben.
Fazit und Aufruf zum Handeln
Die fünfachsige CNC-Bearbeitung von Turbomaschinenteilen ist nicht nur ein Stapel von Werkzeugmaschinenparametern, sondern auch eine systematische Entwicklung der dynamischen Steifigkeitsanalyse, Spindelauswahl und Werkzeugwegoptimierung. ShowyMetal stützt sich auf die Clustervorteile von 72 CNC-Geräten und umfassende technische Docking-Erfahrung, um Präzisionsteile mit hoher Endbearbeitung und Chargenkonsistenz innerhalb von 15 bis 25 Tagen nach Lieferung bereitzustellen.Wenn Sie einen Partner suchen, der die Verformungsprobleme komplexer gekrümmter Oberflächen und dünnwandiger Teile lösen kann, senden Sie uns bitte Ihre CAD-Zeichnungen und detaillierten technischen Anforderungen. Unser Ingenieurteam wird DFM-Vorschläge und Angebote auf der Grundlage einer dynamischen Steifigkeitsbewertung innerhalb von 24 Stunden unterbreiten.



