





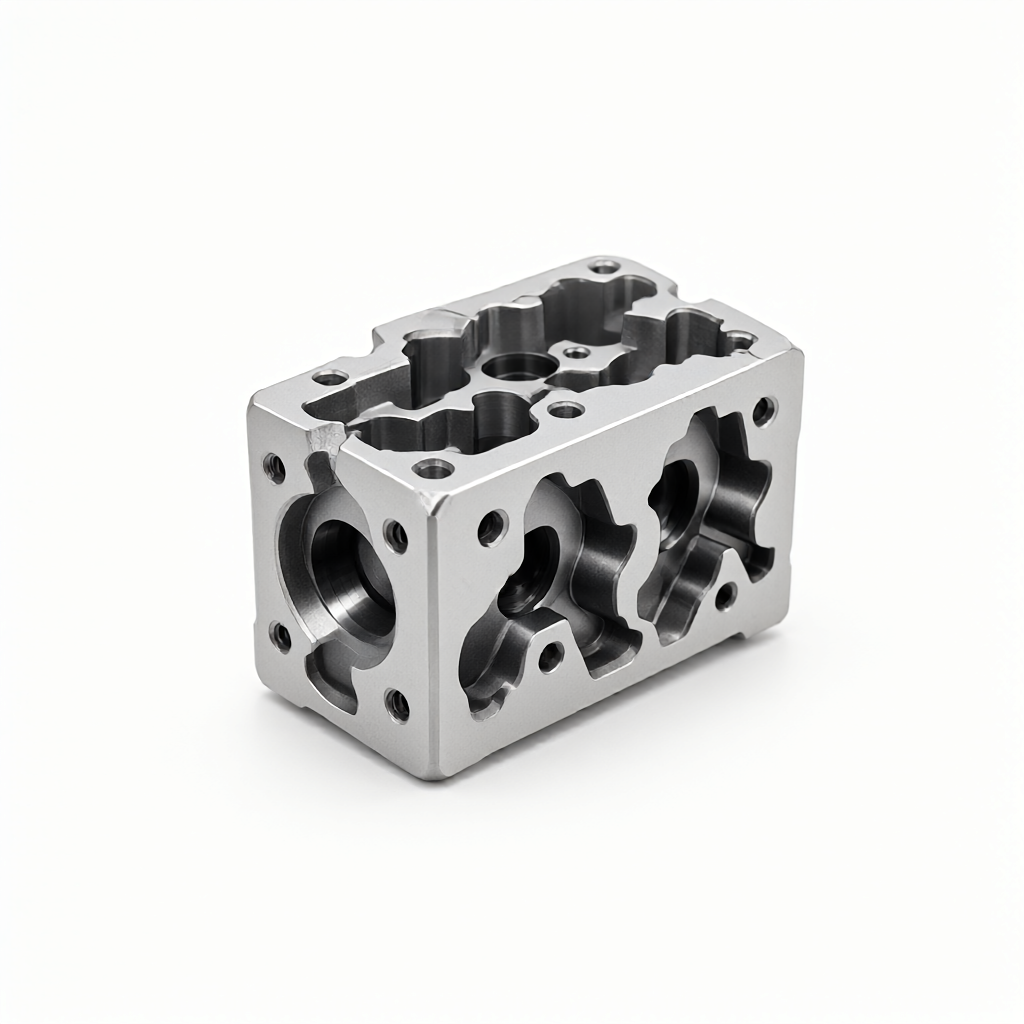
Die Kernschwierigkeiten und die Verarbeitungssequenzlogik der fünfachsigen CNC-Bearbeitung von Hydraulikventilblöcken
Bei der fünfachsigen CNC-Bearbeitung des Hydraulikventilblocks bestimmt die Bearbeitungsreihenfolge des komplexen Lochsystems im Innenhohlraum direkt die geometrische Toleranzleistung und Oberflächenqualität des Teils. Beschaffungsingenieure ignorieren häufig das Risiko von Werkzeugbeeinträchtigungen oder unzureichender starrer Unterstützung, was dazu führt, dass der endgültige Ventilblock verschrottet wird oder sekundäre Reparaturen erforderlich sind. Das Kernproblem besteht darin, einen stabilen, wiederholbaren Schneidpfad zu planen, der die Montageanforderungen unter den Einschränkungen von multidirektionalen, tiefen Löchern und Querlöchern erfüllt.
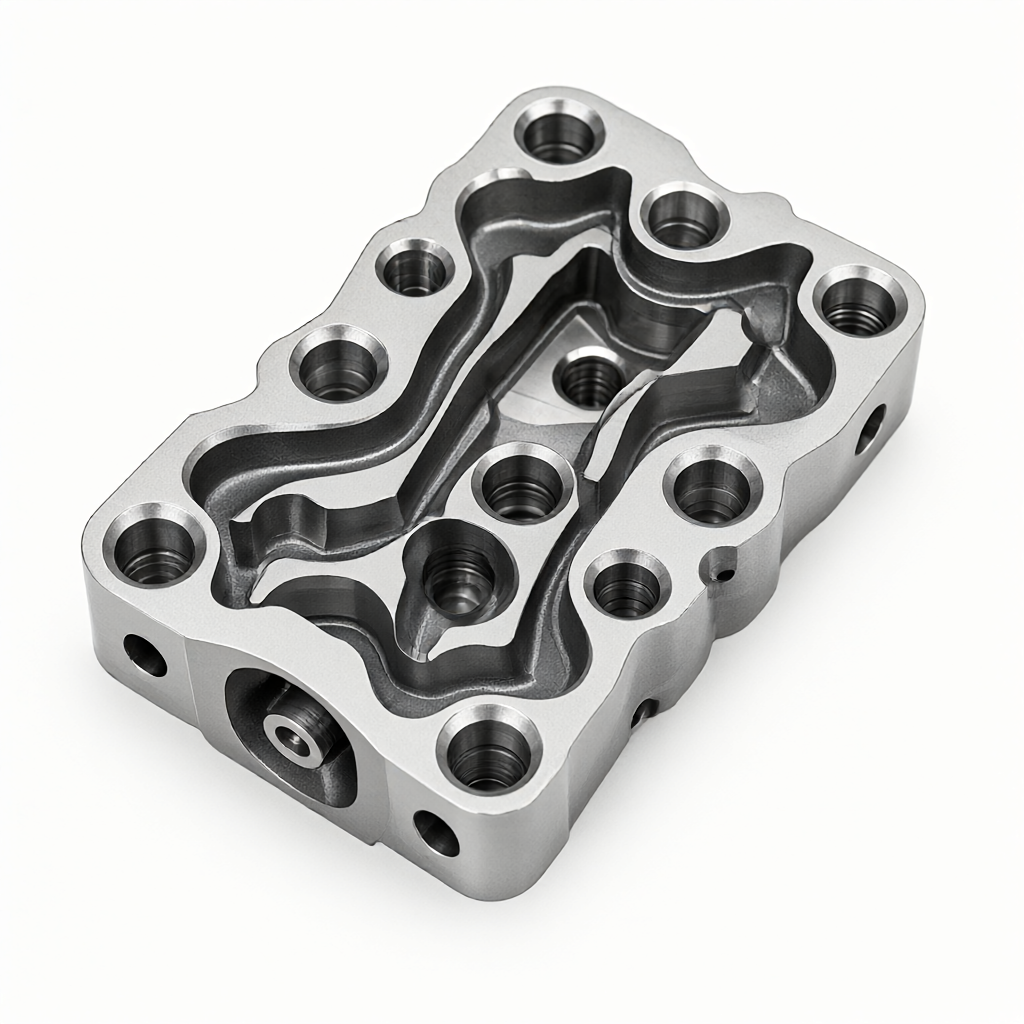
Hydraulikventilblöcke bestehen normalerweise aus hochfestem legiertem Stahl (z. B. 42CrMo oder 30CrMo) oder Edelstahl (316L) mit einer Härte von bis zu HRC 30–40. Diese Art von Material weist eine hohe Schnittkraft und eine schlechte Wärmeableitung auf, und die innere Hohlraumstruktur enthält oft mehrere schräge Löcher, Querlöcher und Sacklöcher, die nicht parallel zum Hauptkoordinatensystem sind. Wenn die Verarbeitungsreihenfolge nicht ordnungsgemäß geplant ist, können folgende Fehlerarten auftreten:
- Werkzeuginterferenz: Das hintere Werkzeug kollidiert mit der bearbeiteten Oberfläche, wodurch das Werkzeug bricht oder die Teileoberfläche zerkratzt wird.
- Lassen Sie das Messer und die Verformung: Eine zu große Auslegerlänge führt zu einer unzureichenden Steifigkeit des Werkzeughalters, was zum Phänomen des „Messernachgebens“ führt und dazu führt, dass die Öffnungsabweichung den Standardwert von ±0,01 mm überschreitet.
- Restspannungskonzentration: Der umgekehrte Vorgang von zuerst Feinheit und dann Rauheit führt zu einer unausgewogenen Spannungsfreisetzung im Inneren des Rohlings und die Größe driftet nach der Wärmebehandlung.
Daher ist die wissenschaftliche Planung der Verarbeitungssequenz nicht nur eine Programmierkompetenz, sondern auch eine technische Grundlage zur Gewährleistung der Chargenkonsistenz. Bei der Technologiebeschaffung sollte bei der Bewertung der Fähigkeiten eines Lieferanten der Schwerpunkt darauf gelegt werden, ob er über Simulationsverifizierungsfunktionen auf der Grundlage einer Fünf-Achsen-Verknüpfung verfügt und ob er dreidimensionale Koordinatendaten und Berichte zur Oberflächenrauheit im ersten Teil liefern kann.
Materialeigenschaften begrenzen das Verarbeitungsfenster
Die Materialauswahl des Hydraulikventilblocks wirkt sich direkt auf die Schnittparameter und die Reihenfolge aus. 42CrMo-Stahl hat eine gute Zähigkeit, aber eine deutliche Tendenz zur Kaltverfestigung. Bei zu geringer Schnittgeschwindigkeit oder zu großem Vorschub härtet die Oberfläche schnell aus, was die anschließende Nachbearbeitung erschwert. Es wird empfohlen, zum Schruppen einen großen Vorschub und eine mittlere Geschwindigkeitsstrategie zu verwenden und zum Schlichten die Geschwindigkeit zu erhöhen und den Vorschub zu reduzieren, um plastische Verformungen zu reduzieren.
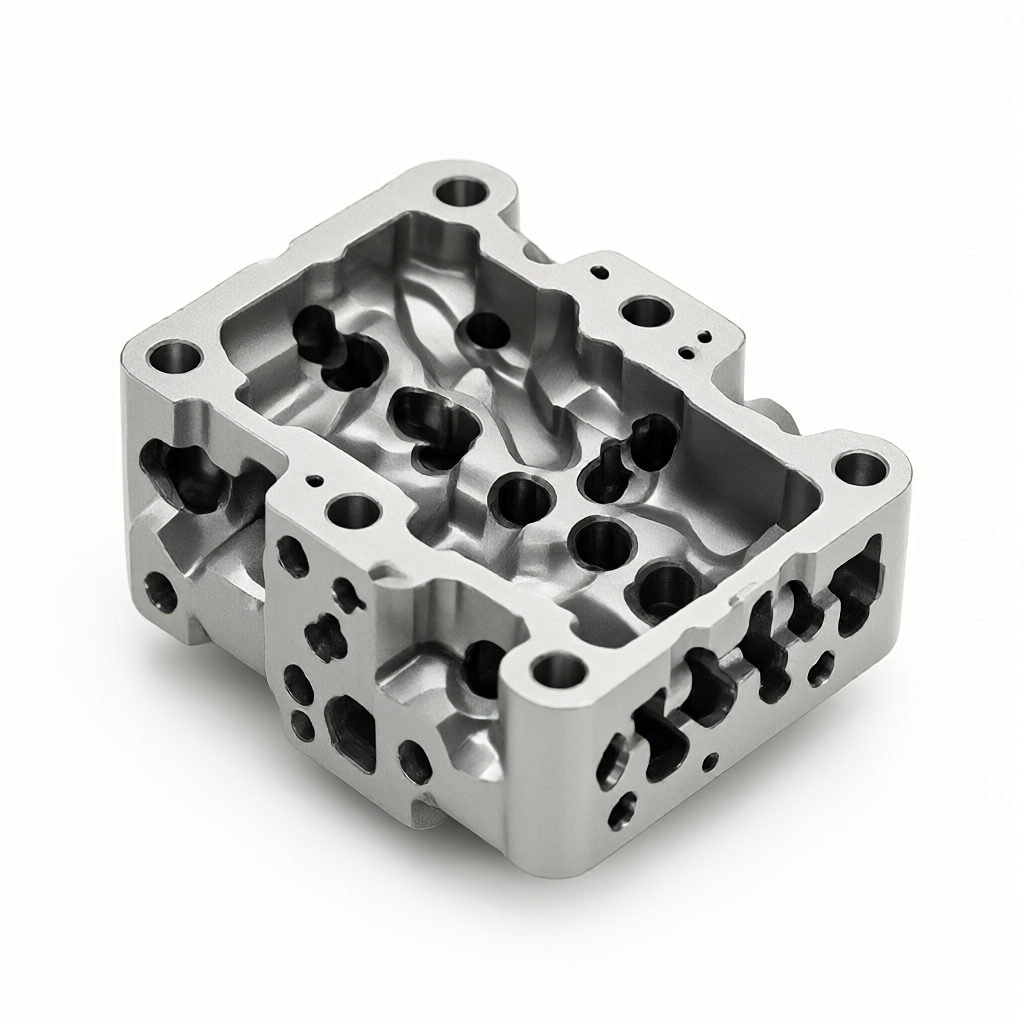
Die Wärmeleitfähigkeit von 316L-Edelstahl beträgt nur 1/3 der von Kohlenstoffstahl, und hohe Temperaturen im Schneidbereich können leicht dazu führen, dass sich die Werkzeugbeschichtung ablöst. Bei der Fünf-Achsen-Bearbeitung ist aufgrund häufiger Winkeländerungen die Stoßbelastung beim Nachschneiden des Werkzeugs groß, sodass ein kurzes Verhältnis von Blattlänge zu Durchmesser (L/D 0,8) gewählt, der Schnittwinkel angepasst oder die Länge der Werkzeughalterverlängerung gekürzt werden muss.
Bei der Überprüfung des Plans des Lieferanten sollte die technische Beschaffung aufgefordert werden, Screenshots von Simulationsberichten und Daten zur Berechnung der Werkzeugsteifigkeit bereitzustellen. Dies ist der entscheidende Beweis für die Beurteilung seiner technischen Fähigkeiten und nicht nur die Betrachtung der Zeichnungsgröße.
Akzeptanzkriterien und Vermeidung häufiger Mängel
Die Abnahme von Hydraulikventilblöcken umfasst nicht nur die Maßprüfung, sondern umfasst auch die Prüfung der Oberflächenqualität und der Funktion. Häufige Fallstricke und wie man sie vermeidet, sind folgende:
Größe außerhalb der Toleranz
Phänomen: Abweichung der Querlochposition >0,05 mm.
Grund: Klemmverformung bzw. thermische Ausdehnung und Kontraktion werden nicht ausgeglichen.
vermeiden: Flexible Mehrpunktklemmen dienen zur Verteilung der Klemmkraft; Die Temperatur der Verarbeitungsumgebung wird auf 20 ± 2 °C geregelt oder es wird eine Temperaturkompensationsmessung durchgeführt.
Oberflächenkratzer
Phänomen: An der Innenwand sind Längs- oder Spiralkratzer vorhanden.
Grund: Schnittrattern oder Werkzeugabsplitterungen.
vermeiden: Optimieren Sie das Vorschubverhältnis, um Resonanzfrequenzen zu vermeiden. Erkennen Sie regelmäßig den Werkzeugverschleiß und legen Sie die Anzahl der erzwungenen Werkzeugwechsel fest. Sorgen Sie für einen ausreichenden Kühlmittelfluss (>80 l/min), um die Wärme abzuführen.
Leckage an der Dichtungsoberfläche
Phänomen: Ebenheit >0,01 mm, was zu einem Versagen der Dichtung führt.
vermeiden: Für die Ebenheitserkennung wird ein Laserinterferometer oder ein hochpräzises Wasserwaage verwendet. Vermeiden Sie ein erneutes Einspannen nach der Endbearbeitung und verwenden Sie für die Endbearbeitung spezielle weiche Krallen oder Vakuumsaugnäpfe.
FAQ: Häufig gestellte Fragen zur 5-Achs-Bearbeitung von Hydraulikventilblöcken
Was ist der Mindestlochdurchmesser für die fünfachsige CNC-Bearbeitung von Hydraulikventilblöcken?
Aufgrund der Steifigkeit des Werkzeugs können beim herkömmlichen Fünf-Achsen-Fräsen Durchgangslöcher mit einem Mindestdurchmesser von 3 mm stabil bearbeitet werden. Wenn Sie kleinere Löcher (z. B. weniger als 2 mm) bearbeiten müssen, wird empfohlen, ein spezielles Bohr- und Gewindeschneidzentrum oder Laserbohren zu verwenden oder einen Mikrofräser mit ultrakurzer Kante auf einer fünfachsigen Werkzeugmaschine zu verwenden, aber die Kosten werden erheblich steigen.
Ist vor der Bearbeitung des Hydraulikventilblocks aus 42CrMo-Stahl eine Wärmebehandlung erforderlich?
Ja. 42CrMo stellt hohe Anforderungen an die Festigkeits- und Zähigkeitsanpassung und muss vor dem Schneiden in der Regel einem Härte- und Anlassverfahren im HRC-Bereich von 28–32 unterzogen werden. Rohlinge ohne Wärmebehandlung weisen eine hohe Schnittfestigkeit und eine schlechte Maßhaltigkeit der Endteile auf.
Wie kann überprüft werden, ob die Fünf-Achsen-Bearbeitungsfähigkeiten des Lieferanten echt sind?
Es ist erforderlich, den ersten dreidimensionalen Koordinatenmessbericht (KMG-Daten), gemessene Oberflächenrauheitswerte und Screenshots der Werkzeugwegsimulation bereitzustellen. Darüber hinaus kann abgefragt werden, ob es über eine Online-Kompensationsfunktion verfügt und den Werkzeugverschleiß durch den Messtaster während der Bearbeitung automatisch korrigieren kann.
Wie kann die Austauschbarkeit hydraulischer Ventilblöcke in der Massenproduktion sichergestellt werden?
Der Schlüssel liegt in der Konsistenz der Vorrichtung und der Wiederholgenauigkeit der Werkzeugmaschine. Normale Hersteller sollten spezielle Werkzeugvorrichtungen verwenden und den Prozessfähigkeitsindex (Cpk>1,33) kritischer Abmessungen durch SPC (statistische Prozesskontrolle) überwachen, um sicherzustellen, dass Maßschwankungen innerhalb der Charge innerhalb von ±0,005 mm kontrolliert werden.
Ist eine Oberflächenbehandlung nach der Bearbeitung inbegriffen?
Hydraulikventilblöcke erfordern normalerweise keine zusätzliche Oberflächenbehandlung, aber die internen Strömungskanäle müssen elektrolytisch poliert oder gebeizt und passiviert werden, um Zunder zu entfernen und die Korrosionsbeständigkeit zu verbessern. Wenn es optische Anforderungen gibt, kann die Außenseite eloxiert oder sprühbeschichtet werden, wobei jedoch auf die Auswirkungen der Beschichtung auf die Abmessungen geachtet werden muss und die Beschichtungsdicke innerhalb der Toleranz bleiben muss.
Fazit: Ingenieursdenken von der Zeichnung bis zur Massenproduktion
Der Kernwert der fünfachsigen CNC-Bearbeitung von Hydraulikventilblöcken liegt nicht nur darin, „ob sie verarbeitet werden können“, sondern auch darin, „ob sie in Chargen mit vorhersehbaren Kosten und stabiler Qualität geliefert werden können“. Die Planung der Verarbeitungssequenz, die Materialanpassung, die Simulationsverifizierung und die Prozesssteuerung bilden zusammen einen geschlossenen technischen Kreislauf für die Präzisionsfertigung. Für Beschaffungs- und F&E-Ingenieure ist die Wahl eines Partners mit einer vollständigen Prozesskette und Testkapazitäten langfristig wertvoller als ein einfacher Preisvergleich. Wenn Sie über einen komplexen Hydraulikventilblock oder ähnliche Präzisionsstrukturteile verfügen, können Sie uns gerne Zeichnungen zur Beurteilung der Prozessdurchführbarkeit und zur schnellen Angebotserstellung zur Verfügung stellen.



