





Spanmanagement bei der CNC-Bearbeitung von Teilen mit tiefen Hohlräumen: Prinzipien und technische Schwachstellen
Bei der kundenspezifischen Anpassung von Präzisions-CNC-Teilen führen tiefe Hohlraumstrukturen (z. B. quadratische Kästen, Hohlräume und Zahnradnuten mit L/D > 4:1) häufig zu Werkzeuginterferenzen, wiederholtem Schneiden und Oberflächenkratzern aufgrund schlechter Spanabfuhr, was sich direkt auf die Chargenkonsistenz auswirkt. Als Hersteller mit 72 CNC-Maschinen und einer Oberflächengüte von Ra0,4μm verlässt sich das Spanmanagement nicht ausschließlich auf „große Spannuten“, sondern ist ein umfassendes technisches Problem, das eine Kombination aus Schnittparametern, Werkzeugwegen sowie Kühl- und Schmierstrategien erfordert. Von Fehlermodi, Prozessparametern, Schemavergleich bis hin zu Akzeptanzkriterien zerlegt das folgende System die wichtigsten technischen Punkte der Spanabfuhr für Teile mit tiefen Hohlräumen.
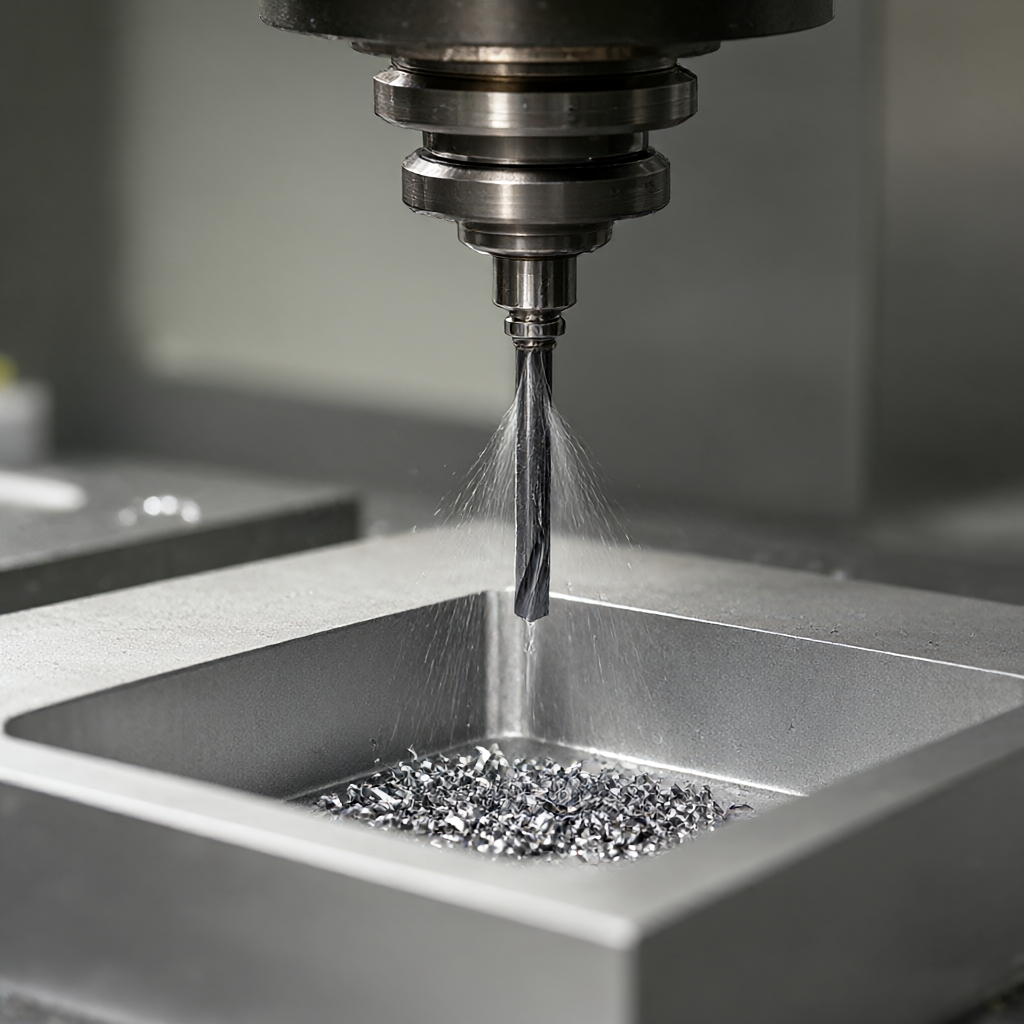
Typische Fehlerart: Späne bleiben in tiefen Hohlräumen hängen
Die drei häufigsten Fehlerarten bei der Bearbeitung tiefer Kavitäten werden alle durch Spanrückhaltung verursacht:
- Wiederholtes Schneiden (Rattermarkierung):Die Späne bleiben an der Bodenfläche oder an der Seitenwand hängen, und beim erneuten Vorbeifahren des Werkzeugs kommt es zu sekundärem Kontakt, was zu Rattermarken oder Mikroausbrüchen führt, die insbesondere beim 5-Achsen-Fräsen komplexer gekrümmter Oberflächen eher ignoriert werden.
- Thermische Verformung und Dimensionsdrift:Die Ansammlung von Spänen bildet eine lokale Isolationsschicht, und der Wärmesenkeneffekt führt dazu, dass das Material der Unterseite weicher wird und die Größe die Toleranzzone von ±0,01 mm überschreitet; Wenn vor dem Eloxieren von Aluminiumteilen ungereinigte Späne vorhanden sind, bilden sich Oxidationsflecken.
- Ungewöhnlicher Werkzeugverschleiß und Werkzeugbruch:Späne wickeln sich um die Hauptkante des Schaftfräsers oder die Stirnfläche des Kugelfräsers. Ein plötzlicher Anstieg der Schnittkraft kann zu Kantenausbrüchen führen. Es ist wahrscheinlicher, dass es zu Rattern kommt, wenn die Zentriermaschine den tiefen Hohlraum einer schlanken Welle bearbeitet.
Diese Fehler verstärken kosmetische Mängel in der Massenproduktion – und eine hochglänzende Oberfläche ohne Kratzer ist ein wichtiger Indikator für die Kundenakzeptanz. Daher ist das Spanmanagement nicht nur eine „Reinigung“, sondern auch ein Vorkontrollglied für Genauigkeit und Erscheinungsbildkonsistenz.
Einfluss von Schnittparametern und Werkzeuggeometrie auf die Spanabfuhr
Der Zusammenhang zwischen Geschwindigkeit, Vorschub und Spanform
Die Spanmorphologie wird durch die Spandicke und den Lockenradius bestimmt. Häufig verwendete Parameterkombinationen für Teile mit tiefen Hohlräumen sind wie folgt (am Beispiel von 6061-T6-Aluminium, Mikro-Schaftfräser mit 8 mm Durchmesser):
| Parameter | Empfohlener Wert | Auswirkung auf die Spanabfuhr |
|---|---|---|
| Spindelgeschwindigkeit | 8000–12000 U/min | Die Geschwindigkeit ist zu hoch → die Späne sind dünn und der Lockenradius ist klein → es kann leicht am Werkzeug haften bleiben; die Geschwindigkeit ist zu niedrig → die Späne sind dick und gerade → es ist leicht, den Hohlraum zu verstopfen |
| Vorschub pro Zahn | 0,03–0,05 mm/Zahn | Der Vorschub ist zu gering → die Späne werden nicht gebrochen → das Werkzeug ist gewickelt; zu hoch → die Schnittkraft steigt schlagartig an → der Spanabfuhrkanal wird gestaucht und verformt |
| Seitlicher Messerschlag | ≤0,2D | Beim Schruppen einer tiefen Kavität über die gesamte Breite ist die seitliche Schnittkraft groß → die Späne sind breit und lang → ein kleinerer Vorschub oder eine Zonenbearbeitung sind erforderlich |
In der Ingenieurspraxis wird im Aufraustadium tiefer Hohlräume häufig der „geschichtete Z-Schnitt“ (Z-Schritt 0,1–0,2D) eingesetzt. Nachdem jede Schicht fertiggestellt ist, wird sie mit Hochgeschwindigkeits-Innenkühldüsen gespült, um eine Chipstapelung zu vermeiden.
Werkzeuggeometrie und Spanabfuhrdesign
- Obermesser-Flöte (Flötengeometrie):3-Schneiden-Mikro-Schaftfräser verfügen über flache Spanabfuhrnuten, die sich zum Schlichten eignen, aber eine geringe Spanabfuhreffizienz aufweisen; Werkzeuge mit mehr als 4 Schneiden neigen beim Schruppen tiefer Kavitäten zu Spanverstopfungen, da der Spanraum nicht ausreicht. Es wird empfohlen, zum Aufrauen tiefer Hohlräume einen Mikrofräser mit 3 Kanten und einem Kantenwinkel von 90 ° zu verwenden und die Oberflächenpolitur zu erhöhen, um den Spanadhäsionskoeffizienten zu verringern.
- Seitenverhältnis des Werkzeugs:Werkzeuge mit tiefen Hohlräumen und einem L/D > 10 weisen eine geringe Steifigkeit auf und Späne neigen dazu, unter dem Widerstand von Schwerkraft und Flüssigkeit an der Bodenoberfläche zu haften. Zu diesem Zeitpunkt muss die Innenkühlung verwendet werden, um die Schneidflüssigkeit direkt auf die Werkzeugspitze zu sprühen, damit die Späne vom Schneidbereich weggespült werden, anstatt sich auf die Schwerkraft zu verlassen, um auf natürliche Weise zu fallen.
- Bohrspanentfernung:Beim Tieflochbohren (L/D>12) muss ein Bohrer mit hoher Spanentfernungseffizienz (z. B. einem Spiralwinkel von mehr als 30°) verwendet werden, da sonst die Späne eine „Spansäule“ im Loch bilden und das Werkzeug blockieren, was leicht zum Bruch des Werkzeugs führt. Beim Bearbeiten der Zentriermaschine werden die Späne entlang der Führungsschiene zum hinteren Ende hin abgeführt. Es ist notwendig, die Dicke der Spanansammlung im Bereich der Führungsschiene zu überwachen, um ein Verklemmen des Werkstücks zu vermeiden.
Vergleich von drei gängigen Lösungen zur Spanentfernung
Es gibt keine einzelne „optimale Lösung“ für das Spanmanagement von Teilen mit tiefen Hohlräumen und die Auswahl muss auf dem L/D-Verhältnis, dem Material, der Losgröße und den Anforderungen an das Aussehen basieren. Im Folgenden werden drei häufig verwendete Lösungen verglichen:
| planen | Anwendbare Szenarien | Vorteil | Einschränkungen |
|---|---|---|---|
| Externer Luftstoß | L/D< 6,开粗后清腔 | Einfache Ausrüstung, niedrige Kosten, keine Beeinträchtigung der Schneidwerkzeuge | In tiefen Hohlräumen (L/D>8) kann der Luftstrom die Bodenfläche nicht erreichen und die Spänerückstandsrate ist hoch; Aluminiumspäne werden leicht weggeblasen und verunreinigen die umliegenden bearbeiteten Oberflächen. |
| Inneres Kühlmittel | L/D 4–12, Abschluss | Die Späne strömen direkt von der Werkzeugspitze weg, der Oberflächen-Ra kann 0,4 μm erreichen und es bleiben keine Späne hängen. | Das Werkzeug muss über einen internen Kühlkanal verfügen, und die Kosten für Werkzeuge mit kleinem Durchmesser sind hoch; Öl verbleibt am Boden des tiefen Hohlraums und muss später gereinigt werden. |
| Trockenschneiden + Hochgeschwindigkeitsluftzirkulation (Dry + High-Speed Air) | Antihaftbeschichtete Messermaterialien (Stahl, Titan), hohe Anforderungen an die Verarbeitung | Keine Schneidflüssigkeitsrückstände, keine Reinigung vor dem Eloxieren erforderlich; Späne werden durch einen Hochgeschwindigkeitsluftstrom abtransportiert, wodurch Sekundärkontakte reduziert werden | Leichtmetalle wie Aluminium und Magnesium sind nicht für starke Spananhaftungen geeignet; Die Temperatur im Schneidbereich steigt und die Werkzeugstandzeit muss überwacht werden. |
Unsere technische Erfahrung ist: Die interne Kühllösung wird für die Feinbearbeitung von Aluminiumteilen bevorzugt, Trockenschneiden + Luftzirkulation ist für eine hohe Glätte von Stahlteilen erforderlich und externes Luftblasen wird als Backup während der Schruppphase verwendet. In der Massenproduktion können drei Lösungen gemischt werden – externes Blasen zum Grobschneiden, interne Kühlung oder Trockenschneiden zum Schlichten, um sicherzustellen, dass der Spanstatus jedes Prozesses kontrollierbar ist.
Kernpunkte des Prozessbetriebs: kollaboratives Design vom Werkzeugweg bis zur Kühlung
Werkzeugwegstrategie und Spanflussmanagement
Die Flussrichtung der Späne in der Kavität wird durch die Richtung des Werkzeugwegs bestimmt. Für das Aufrauen tiefer Hohlräume wird empfohlen, das spiralförmige Schneiden von außen nach innen zu verwenden, anstatt Schicht für Schicht hin- und herzugehen, damit die Späne zum Auswurfbereich der Außenwand gedrückt werden, anstatt sich in der Mitte anzusammeln. Beim Schlichten sollte die Richtung des Werkzeugwegs mit der Hauptrichtung der Spanabfuhr übereinstimmen, d. h. die Späne werden zur Kavitätsöffnung gebracht und nicht in den Kavitätsboden gedrückt.
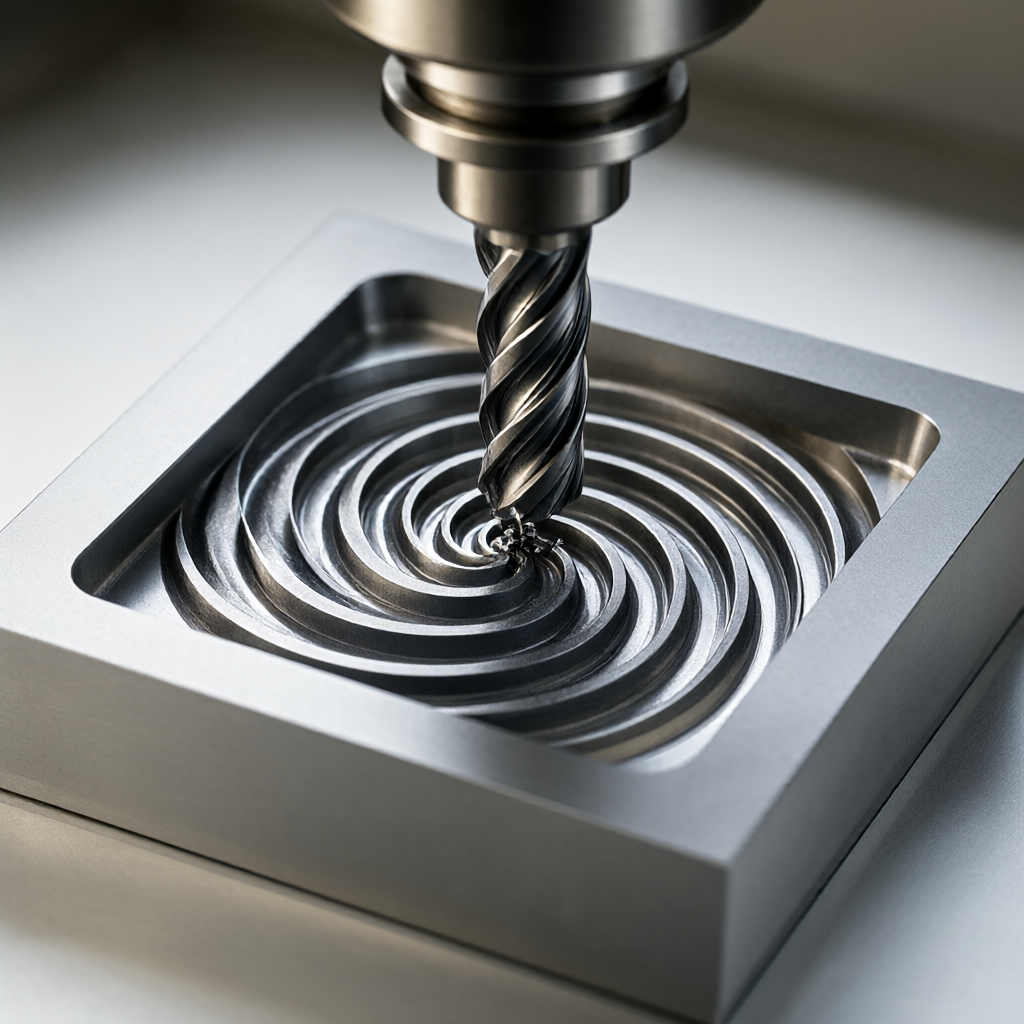
Beim 5-Achsen-Fräsen komplexer gekrümmter Oberflächen mit tiefen Hohlräumen muss der Einstellungswinkel (Neigung) des Werkzeugs auf 15°–30° gesteuert werden, um zu verhindern, dass Späne zur Seite des Werkzeugs „geschabt“ werden. Das Modul „Vorhersage der Spanflussrichtung“ kann in der CAM-Software eingerichtet werden, um die Gleitbahn der Späne in der Kavität zu simulieren und den Rückhaltebereich im Voraus zu identifizieren.
Steuerung der Kühlung und des Luftstroms
Der Spanaustrag erfolgt nicht durch „kontinuierliches Blasen“, sondern muss zeitlich auf den Schneidvorgang abgestimmt sein:
- Öffnen Sie die Rohebene:Nachdem der Z-Schritt jeder Schicht abgeschlossen ist, halten Sie die Spindel an, spülen Sie 3–5 Sekunden lang mit einem Hochgeschwindigkeitsluftstrom (0,6–0,8 MPa) und schneiden Sie dann eine weitere Schicht.
- Fertigfutter:Die Innenkühlung ist ständig eingeschaltet und der Luftstrom wird beim Zurückziehen des Werkzeugs nur kurzzeitig ausgeblasen, um zu verhindern, dass der Luftstrom auf die unverfestigte Oberfläche trifft.
- Vor Werkzeugwechsel/Inspektion:Durch erzwungenes externes Blasen und Vakuum-Spanabsaugung wird sichergestellt, dass es bei der CMM-Messung (Drei-Koordinaten-Messung) zu keinen Spaninterferenzen kommt und die Dimensionsdaten zuverlässig sind.
Diese Zeitsteuerung muss während der Massenproduktion programmiert und festgelegt werden, um Chargenunterschiede zu vermeiden, die durch manuelle Eingriffe des Bedieners verursacht werden.
Inspektion und Fehlervermeidung: Wie man die Wirksamkeit des Chip-Managements akzeptiert
Ob ein Spanmanagement vorhanden ist, kann sich nicht nur auf eine „visuelle Prüfung“ verlassen, sondern muss mit einer quantitativen Prüfung kombiniert werden:
- Oberflächenrauheit:Die Bodenfläche der tiefen Kavität Ra ≤ 0,4 μm (Endbearbeitung von Aluminiumteilen). Wenn Ra plötzlich auf mehr als 0,8 μm ansteigt, deutet dies auf Spuren von wiederholtem Spanschneiden hin.
- Größenkontrolle:Die Abstandstoleranz von der Bodenfläche des tiefen Hohlraums bis zur Seitenwand beträgt ±0,01 mm. Wenn einzelne Teile in der Charge außerhalb der Toleranz liegen, wird vor der Endbearbeitung vorrangig geprüft, ob das Teil Spanansammlungen und thermische Verformungen aufweist.
- Vollständige optische Inspektion:Vor dem Versand wird das Erscheinungsbild zu 100 % überprüft, wobei der Schwerpunkt auf den verbleibenden Mikrochips am Boden des tiefen Hohlraums liegt (verwenden Sie eine 50-fache Lupe oder eine optische AOI-Inspektion). Die verbleibenden Späne bilden nach der Eloxierung oxidierte Flecken, was einen erstklassigen optischen Mangel darstellt.
Wenn ein Chargen-Spanproblem festgestellt wird, ist die Rückverfolgungsreihenfolge: Werkzeugverschleißaufzeichnung → Kühldruckprotokoll → CAM-Werkzeugwegversion → Materialcharge (Aluminiumeinschlüsse beeinflussen die Spanform). In den meisten Fällen sind die ersten beiden Punkte die Ursache.
Häufig gestellte Fragen (FAQ)
Was ist bei der CNC-Bearbeitung von Teilen mit tiefem Hohlraum die geeignete Einstellung für den internen Kühldruck?
Normalerweise können 0,4–0,6 MPa die Späne von der Werkzeugspitze wegspülen. Wenn der Druck zu hoch ist, wird der abgekühlte Spurenmetallstaub beim Zurückziehen des Werkzeugs weggeblasen und verunreinigt die umgebende Oberfläche. Es wird empfohlen, für die Endbearbeitung von Aluminiumteilen mit 0,5 MPa zu beginnen und je nach Spanfarbe eine Feinabstimmung vorzunehmen (Silberweiß ist besser, Schwarz bedeutet Kleben).
Kann ich beim Aufrauen auf das externe Anblasen verzichten und direkt eine Schicht abschneiden?
Nicht empfohlen. Wenn die Reinigung zwischen den Schichten weggelassen wird, werden die Chips in 2–3 Schichten gestapelt. Beim Schneiden der nächsten Schicht werden die Späne in den Materialspalt gedrückt, wodurch „Quetschstellen“ auf der Oberfläche entstehen. Beim Schlichten ist es notwendig, das Aufmaß zu erhöhen oder eine geringere Schnitttiefe zu verwenden, um sie zu entfernen, was wiederum die Effizienz verringert.
Was tun, wenn die Späne in der Führungsschiene stecken bleiben, wenn die Zentriermaschine den tiefen Hohlraum einer schlanken Welle bearbeitet?
Die Ansammlung von Spänen im Bereich der Führungsschiene ist ein häufiger Fehler der Herzmaschine. Vorbeugende Maßnahmen: Wenn die Späne am hinteren Ende abgeführt werden, erhöhen Sie die Luftstromunterstützung auf der Führungsschienenseite (0,3 MPa) und verkürzen Sie die Spanlänge (reduzieren Sie den Vorschub, erhöhen Sie die Rotationsgeschwindigkeit, um die Späne zu kräuseln). Wenn es festsitzt, muss es angehalten und manuell gereinigt werden. In der Massenproduktion sollte der Chipüberwachungssensor so eingestellt werden, dass er frühzeitig warnt.
Ist die Trockenschneidlösung für alle Metallteile mit tiefen Hohlräumen geeignet?
nicht anwendbar. Leichtmetalle wie Aluminium und Magnesium haben einen hohen Spanhaftungskoeffizienten und beim Trockenschneiden können sich die Späne leicht um das Werkzeug wickeln, was zu einem hohen Risiko eines Werkzeugbruchs führt. Harte Materialien wie Stahl, Titan und Inconel weisen weniger Späne auf. Trockenschneiden + Luftzirkulation ist eine praktikable Lösung, allerdings muss der Temperaturanstieg des Werkzeugs überwacht werden und der Austauschzyklus ist etwa 30 % kürzer als beim Nassschneiden.
Wie lassen sich Absplitterungsprobleme bei Teilen mit tiefen Hohlräumen bereits im Ziehstadium verhindern?
Wenn bei der DFM (Herstellbarkeitsanalyse) die tiefe Kavität mit einem L/D > 10 keine Prozesslöcher oder Spannuten aufweist, wird empfohlen, Prozesslöcher (Durchmesser 2–3 mm) oder eine Neigung (≥1°) hinzuzufügen, damit die Späne auf natürliche Weise nach unten gleiten können. Gleichzeitig werden die Rauheitsanforderungen der Oberfläche, an der sich die Schlüsselmaße befinden, markiert, um eine gezielte Anpassung der Kühlstrategie während der Bearbeitungsphase zu ermöglichen.
Schlussfolgerungen und Handlungsempfehlungen
Das Spanmanagement für Teile mit tiefen Hohlräumen ist die unsichtbare Schwelle für Genauigkeit und einheitliches Erscheinungsbild. Durch die Optimierung der Schnittparameter, die Anpassung der Werkzeuggeometrie, die zeitliche Steuerung des Kühlluftstroms und die quantitative Inspektion kann die durch Spanrückhaltung verursachte Chargenfehlerrate auf ein akzeptables Maß reduziert werden. Wenn Sie bei der Bearbeitung von Teilen mit tiefen Hohlräumen auf Absplitterungsprobleme stoßen, können Sie Zeichnungen und Prozessanforderungen senden. Unser Engineering-Team wird Ihnen dann DFM-Vorschläge, Lösungen für die Werkzeugauswahl und Kühlstrategien unterbreiten und die Chargenlieferung innerhalb von 15 bis 25 Tagen unterstützen.



