





Kernherausforderungen und Prozesspfade für die CNC-Rohrinnenbearbeitung
In den Bereichen Präzisionsmaschinen, Flüssigkeitskontrolle und Strukturunterstützung, CNC-Bearbeitung von RohrteilenInnenbearbeitung von LöchernEs ist oft das entscheidende Glied, das die Funktion und Lebensdauer des Produkts bestimmt. Im Vergleich zum zylindrischen Schneiden ist die Innenlochbearbeitung durch die Werkzeugsteifigkeit, den Platz für die Spanentfernung und die Zugänglichkeit für Messungen begrenzt und anfällig für Werkzeugablenkung, thermische Verformung und Oberflächenvibrationsspuren. Für Ingenieure und Einkäufer ist das Verständnis, wie diese physikalischen Beschränkungen durchbrochen werden können und sichergestellt wird, dass die Genauigkeit der inneren Lochgröße auf ±0,01 mm kontrolliert wird und die Oberflächenrauheit Ra0,4 μm erreicht, der wichtigste Maßstab für die Bewertung der technischen Stärke von Lieferanten. Basierend auf tatsächlichen Erfahrungen in der Massenproduktion bietet dieser Artikel eine detaillierte Analyse der Innenlochbearbeitungsstrategien, der Werkzeugauswahllogik und der Qualitätskontrollpunkte bei verschiedenen Rohrdurchmessern und hilft Ihnen, häufige Fehlerarten in den frühen Phasen des Projekts zu vermeiden.
Warum ist es schwieriger, innere Löcher zu bearbeiten als äußere Kreise? Analyse der drei wichtigsten körperlichen Einschränkungen
Das Schneiden von Innenlöchern ist kein einfaches „Rückwärtsdrehen“. Seine Prozessschwierigkeiten konzentrieren sich auf die folgenden drei Dimensionen:
- Verfall der Werkzeugsteifigkeit: Wenn sich der schlanke Innenlochschneider im Überhangzustand befindet, nimmt die Biegesteifigkeit mit dem kubischen Niveau der Überhanglänge ab. Bei der Bearbeitung tiefer Löcher mit einem Durchmesser von weniger als Φ10 mm können kleine Vibrationen dazu führen, dass sich der Lochdurchmesser ausdehnt oder eine Textur entsteht.
- Spanabfuhr und Spanansammlung: Der geschlossene Innenhohlraum begrenzt den freien Spänefluss. Wenn sich Späne um das Werkzeug oder die Lochwand wickeln, kann es leicht zu Sekundärschnitten oder sogar zu einem Blockieren des Werkzeugs kommen, wodurch das Werkstück oder das Werkzeug beschädigt wird.
- Blindbereich der Messung: Der äußere Kreis kann schnell mit einem Mikrometer nachgemessen werden, aber die Innenmaße tiefer Innenlöcher lassen sich nur schwer in Echtzeit ermitteln. In der Regel erfolgt die Prozesskontrolle nach der Erststückprüfung. Sobald der vorherige Prozess verformt ist, sind nachfolgende Nachbearbeitungsvorgänge wirkungslos.
Daher ist die Endbearbeitung von Innenlöchern nicht nur ein Programmierproblem;Geometrische Werkzeugparameter, Schnittparameter und VorrichtungssteifigkeitSystemanpassungsproblem.
Verarbeitungsstrategien und Geräteauswahl basierend auf Rohrdurchmessersegmenten
Abhängig vom Verhältnis des Außendurchmessers zum Innendurchmesser des Rohres (Tiefen-zu-Durchmesser-Verhältnis) muss die Bearbeitungsstrategie deutlich angepasst werden. Die folgende Tabelle vergleicht die empfohlenen Prozessrouten für drei typische Rohrteile:
| Teileeigenschaften | Typischer Innendurchmesser | Empfohlene Ausrüstung | kritischer Prozesskontrollpunkt |
|---|---|---|---|
| Kurzrohr-/Flanschtyp | Φ5 - Φ30 mm | CNC-Dreh-/Zentriermaschine | Verwenden Sie einen Innenlochschneider mit großem Rückenwinkel, um das Vorschubverhältnis zu optimieren und Vibrationsspuren zu vermeiden; Die Spannfläche muss abgerundet sein. |
| mittellanges Rohr | Φ10 - Φ50 mm | 3-Achsen-/4-Achsen-Bearbeitungszentrum | Verwenden Sie Stufenbohren – Grobbohren – Feinbohren; Achten Sie auf den Einfluss der Bohrzentrierungsgenauigkeit auf den endgültigen Lochdurchmesser. |
| Tiefes Loch/speziell geformtes Rohr | Φ15 - Φ80 mm (Verhältnis Tiefe zu Durchmesser >5) | 5-Achs-Gestänge/Spezial-Tieflochbohrer | Zwangskühlung und -schmierung, Hochdruck-Spanreinigung; Das Werkzeug muss über eine Schärfkante verfügen, um die Durchbiegung auszugleichen. |
Für Rohrteile mit komplexen Innenhohlräumen (z. B. axiale Gewinde und radiale Durchgangslöcher)Drehen und FräsenDie Ausrüstung bietet den Vorteil, dass die Innen- und Außenbearbeitung in einer Aufspannung durchgeführt werden kann, wodurch der kumulative Spannfehler erheblich reduziert und die Koaxialität verbessert werden kann.
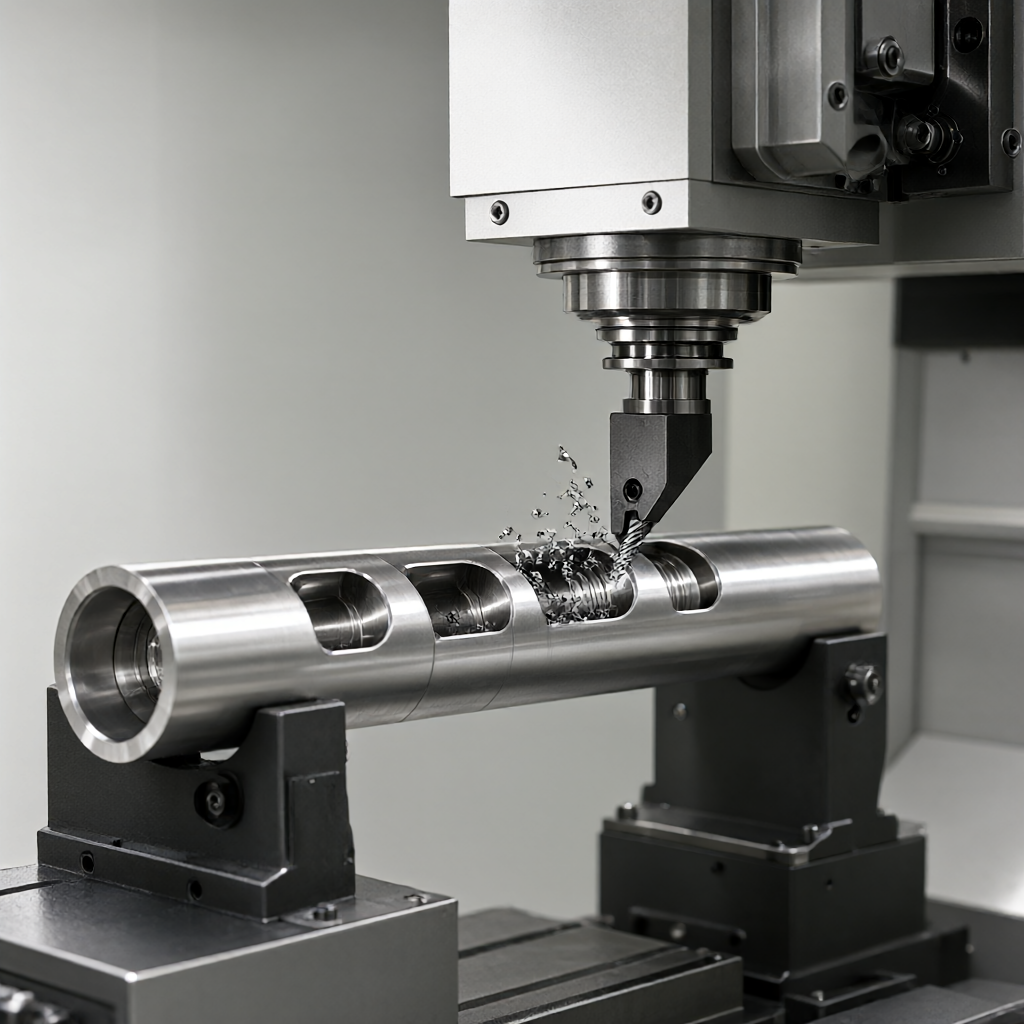
Leitfaden zur Werkzeugauswahl und Schnittparameteroptimierung
Die geometrischen Parameter des Innenlochwerkzeugs bestimmen direkt die Oberflächenqualität. Im tatsächlichen Betrieb muss es je nach Material angepasst werden:
- Auswahl des Leitwinkels: Bei der Bearbeitung von dünnwandigen Rohren oder dünnen Materialien mit großem Innendurchmesser sollte ein Werkzeug mit einem Anstellwinkel von 90° oder 95° verwendet werden, um die radiale Schnittkraft zu reduzieren und eine Verformung des Rohres durch das Werkzeug zu verhindern. Bei der Bearbeitung kurzer und dicker Rohrkörper kann ein Anstellwinkel von 45° genutzt werden, um die Festigkeit der Werkzeugspitze zu erhöhen.
- Geometrie schärfen: Beim Fertigstellen des Innenlochs beträgt der Schneidkantenradius (Re) normalerweise 0,2–0,5 mm. Wenn Re zu klein ist, splittert die Kante leicht ab; Wenn Re zu groß ist, erhöht sich der Radialwiderstand und die Oberflächengüte nimmt ab.
- Schnittparameter: Am Beispiel einer Aluminiumlegierung kann die Schnitttiefe beim Vorbohren 1,0–1,5 mm erreichen und die Drehzahl beträgt 800–1200 U/min; Beim Feinbohren verbleibt ein Spielraum von 0,1–0,2 mm, die Drehzahl wird auf 1500–2000 U/min erhöht und die Vorschubgeschwindigkeit wird auf 0,05–0,10 mm/Umdrehung gesteuert, um eine Rauheit unter Ra0,8 μm sicherzustellen.
Bei schwer zerspanbaren Materialien wie Edelstahl müssen spezielle Kühlmittel und eine Hochdruck-Innenkühlung eingesetzt werden, um die Bildung kaltverfestigter Schichten zu unterdrücken und die Standzeit des Werkzeugs zu verlängern.
Oberflächenqualität und Vermeidung häufiger Fehlerarten
Neben der Maßgenauigkeit ist die Qualität des Aussehens ein weiterer Schwachpunkt bei der Innenlochbearbeitung. Häufige Fehlerarten und Vermeidungspläne sind wie folgt:
- Geschwätz: Erscheint als spiralförmige Textur an der Lochwand. Die Ursache liegt darin, dass die Eigenfrequenz des Prozesssystems mit der Schnitterregungsfrequenz übereinstimmt.Problemumgehung: Reduzieren Sie die Vorschubgeschwindigkeit, erhöhen Sie die Spindeldrehzahl oder ändern Sie den Werkzeugfreiwinkel.
- Elastische Erholung (Springback): Bei der Bearbeitung von dünnwandigem Edelstahl oder Titanlegierung führt die Spannungsfreisetzung nach dem Abschneiden des Materials zu einer Rückverformung des Lochdurchmessers. Dadurch ist die gemessene Größe größer als der theoretische Wert.Problemumgehung: Reservieren Sie den elastischen Erholungsspielraum. Berechnen Sie den Kompensationswert normalerweise entsprechend der Wandstärke oder lösen Sie die Spannung schrittweise durch Präzisionsschneiden mit mehreren Messern.
- Thermische Verformung: Die beim kontinuierlichen Schneiden erzeugte Wärme führt dazu, dass sich das Werkzeug thermisch ausdehnt und der Lochdurchmesser allmählich größer wird.Problemumgehung: Verwenden Sie intermittierendes Schneiden, um sicherzustellen, dass das Kühlmittel die Schneidkante vollständig berührt, oder verwenden Sie ein Werkzeug mit mikrokristallinem Wachs, um die Reibungswärme zu reduzieren.
Eine hochwertige Oberfläche bedeutet nicht nur Glätte, sondern auch AnspruchKeine Kratzer oder Schönheitsfehler. In der Massenproduktion ist es notwendig, die Gleichmäßigkeit der Spannkraft streng zu kontrollieren, um lokale Eindrücke durch weiche Klauenklemmung zu vermeiden.
Qualitätsprüfungs- und Gesamtprozesskontrollstandards
Die Inspektion von Innenlöchern ist durch die Tiefe begrenzt und verwendet normalerweise eine Kombination der folgenden Methoden:
- Bestätigung des ersten Artikels: Verwenden Sie eine Messnadel oder ein pneumatisches Messgerät, um den Durchmesser zu ermitteln, und verwenden Sie einen Projektor oder ein Profilometer, um die Fase der Öffnung und die Oberflächenrauheit zu ermitteln.
- Prozessinspektion: Überprüfen Sie alle 5–10 Stück stichprobenartig den mittleren Porendurchmesser und die Zylindrizität. Wenn eine Maßabweichung festgestellt wird, ermitteln Sie sofort den thermischen Fehler der Spindel oder den Werkzeugverschleiß.
- Versandinspektion in voller Größe: Führen Sie bei kritischen Passflächen eine 100 % umfassende Inspektion durch. Verwenden Sie ein dreidimensionales Koordinatenmessgerät (KMG) oder eine spezielle Innendurchmessersonde, um sicherzustellen, dass die Koaxialität des Innenlochs ≤ 0,02 mm beträgt.
Vor der Oberflächenbehandlung (z. B. Eloxieren, Galvanisieren) muss sichergestellt werden, dass sich im Innenloch keine Rückstände von Spänen und Öl befinden. Andernfalls kommt es zu einem Abtrag der Beschichtung oder einer ungleichmäßigen Dicke des Oxidfilms, was sich negativ auf die Konsistenz des endgültigen Erscheinungsbilds auswirkt.
FAQ: Häufig gestellte Fragen zur CNC-Innenlochbearbeitung
Wie stellt man die Konzentrizität bei der Bearbeitung tiefer Löcher sicher?
Der Schlüssel liegt in der Zentrierung des Bohrlochs. Es wird empfohlen, zunächst einen Tieflochbohrer mit Führungsbohrer zu verwenden, um das Loch zu zentrieren und dann das Loch zu erweitern. Wenn der Lochdurchmesser größer ist, kann eine Doppelkopf-Hochunterstützung verwendet werden, oder bei fünfachsigen Geräten kann eine Rotationsausrichtung der vierten/fünften Achse verwendet werden, um sicherzustellen, dass die Koaxialität der inneren und äußeren Kreise innerhalb von 0,05 mm liegt.
Wie kann das Problem des „Aluminiumtumors“ nach der Bearbeitung des Innenlochs aus einer Aluminiumlegierung gelöst werden?
Aluminiumgrate werden in der Regel durch Abplatzen der Werkzeugkante oder unsachgemäße Zuführung verursacht. Hartmetallbeschichtete Werkzeuge mit höherer Schärfe sollten ausgetauscht, der Hauptablenkwinkel optimiert, die Drehzahl entsprechend erhöht und der Vorschub reduziert werden, um sicherzustellen, dass die Späne kontinuierlich ausgerollt und nicht gegen die Lochwand gequetscht werden.
Kann das Innenloch direkt nach der CNC-Bearbeitung gespritzt werden?
Ja, aber eine Oberflächenvorbehandlung (Sandstrahlen oder chemisches Polieren) ist erforderlich, um die Rauheit für die Haftung zu verbessern. Wenn es sich bei der Innenbohrung um eine Präzisionspassfläche handelt und die Maßhaltigkeit gewahrt bleiben muss, wird empfohlen, das Sprühen auf die Passfläche zu vermeiden oder eine Verdickungszugabe für das Sprühen vorzusehen (normalerweise 0,05–0,1 mm).
Sollte ich mich bei kleinen Stückzahlen von Rohrteilen für Drehen oder Fräsen entscheiden?
Hängt von der Rohrwandstärke und -länge ab. Wenn Sie eine Vollstange bohren und nuten, wählen Sie das Drehen; Wenn es sich um ein dickwandiges Rohr oder Hohlprofil mit einem komplexen Innenhohlraum handelt, wählen Sie für mehr Flexibilität das Fräsen im Bearbeitungszentrum. Die Zentriermaschine eignet sich für die Massenproduktion kleiner Rohrwellenteile mit großem Seitenverhältnis und extrem hohen Präzisionsanforderungen.
Wie bewertet man die internen Lochbearbeitungsfähigkeiten des Lieferanten?
Überprüfen Sie die Ausrüstungskonfiguration (ob es über eine Kombination aus Drehen und Fräsen oder eine spezielle Tieflochausrüstung verfügt), den Umfang der Werkzeugbibliothek und die Erkennungsmethoden (ob es über pneumatische Messgeräte oder spezielle Nadelmessgeräte für den Innendurchmesser verfügt). Es ist erforderlich, den ersten Stückprüfbericht der gleichen Art von Rohrteilen vorzulegen, wobei der Schwerpunkt auf den Rundheits- und Rauheitsdaten des Innenlochs liegt.
Fazit und Vorschläge zur Zusammenarbeit
Die CNC-Bearbeitung der Innenlochbearbeitung von Rohren ist ein systematisches Projekt. Von der Werkzeugauswahl bis zur thermischen Verformungskompensation wirkt sich jeder Schritt direkt auf die Endausbeute aus. Wir verfügen über eine Gruppe von 72 CNC-Geräten, die 3- bis 5-Achsen- sowie Dreh- und Fräsprozesse für Verbundwerkstoffe abdecken und eine Vielzahl von Materialien wie Aluminium, Stahl, Edelstahl und technische Kunststoffe unterstützen. Bei der Massenproduktion legen wir Wert auf die doppelte Konsistenz von Aussehen und Maßhaltigkeit, um sicherzustellen, dass die innere Lochoberfläche glatt und makellos ist. Wenn Sie Zeichnungen oder Muster von Rohrteilen haben, können Sie diese gerne anfordernSenden Sie Designdateien für ein AngebotWir unterbreiten Ihnen detaillierte technische Lösungen und Angebote inklusive DFM-Vorschlägen.



