





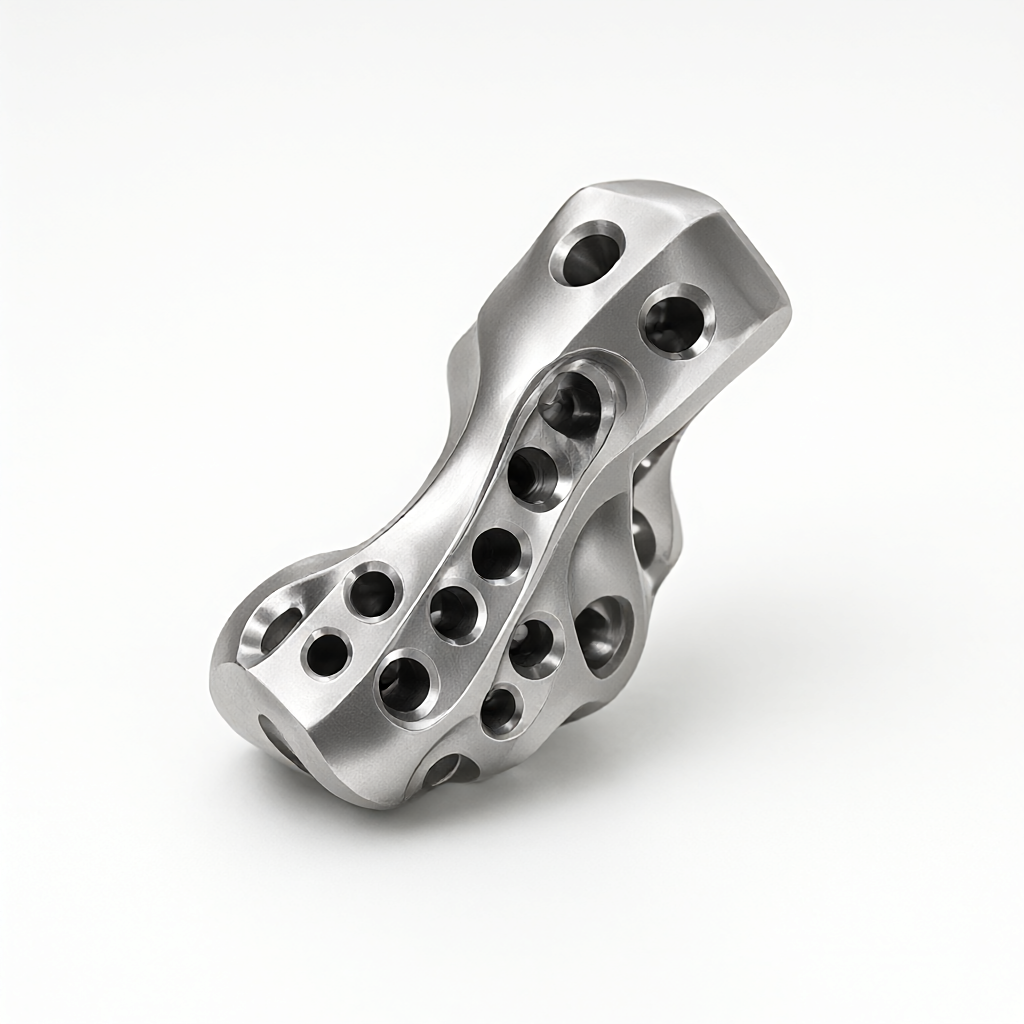
Die Hauptschwierigkeit bei der CNC-Bearbeitung von Hüftersatzteilen aus Titanlegierung istKaltverfestigungUndinterkristalline Korrosiondoppelte Herausforderung. Die 5-Achsen-Simultanbearbeitung ermöglicht die Formung komplexer gekrümmter Oberflächen in einer Aufspannung und reduziert so die Fehlerhäufigkeit erheblich. In Kombination mit einer strengen Glühbehandlung können Verarbeitungseigenspannungen effektiv beseitigt und die Materialzähigkeit wiederhergestellt werden. Dieser Artikel zerlegt den Prozesspfad dieses Präzisionsteils in medizinischer Qualität aus den vier Dimensionen Materialeigenschaften, Schnittparameter, Oberflächenintegrität und Akzeptanzkriterien und bietet praktische technische Referenzen für Beschaffung und Ingenieure.
Bearbeitung von Schmerzpunkten und Materialeigenschaften von Hüftgelenkteilen aus Titanlegierung
Bei Hüftprothesen wird üblicherweise die medizinische Titanlegierung Ti-6Al-4V (Grad 5) oder Ti-6Al-4F (Grad 2) verwendet. Diese Art von Material hat eine geringe Wärmeleitfähigkeit (ca. 6,7 W/m·K), wodurch die Ableitung der Schneidwärme erschwert wird, was zu einem erhöhten Werkzeugverschleiß führt. Gleichzeitig beträgt der Elastizitätsmodul nur 1/3 des Stahls und es kann zu elastischen Verformungen kommen. Was noch problematischer ist, ist, dass es eine starke Tendenz zur Kaltverfestigung hat und es leicht ist, in der plastischen Verformungszone des Schneidens eine gehärtete Schicht mit hoher Härte zu bilden. Wird es nicht rechtzeitig geglüht, verringert sich die Dauerfestigkeit erheblich.
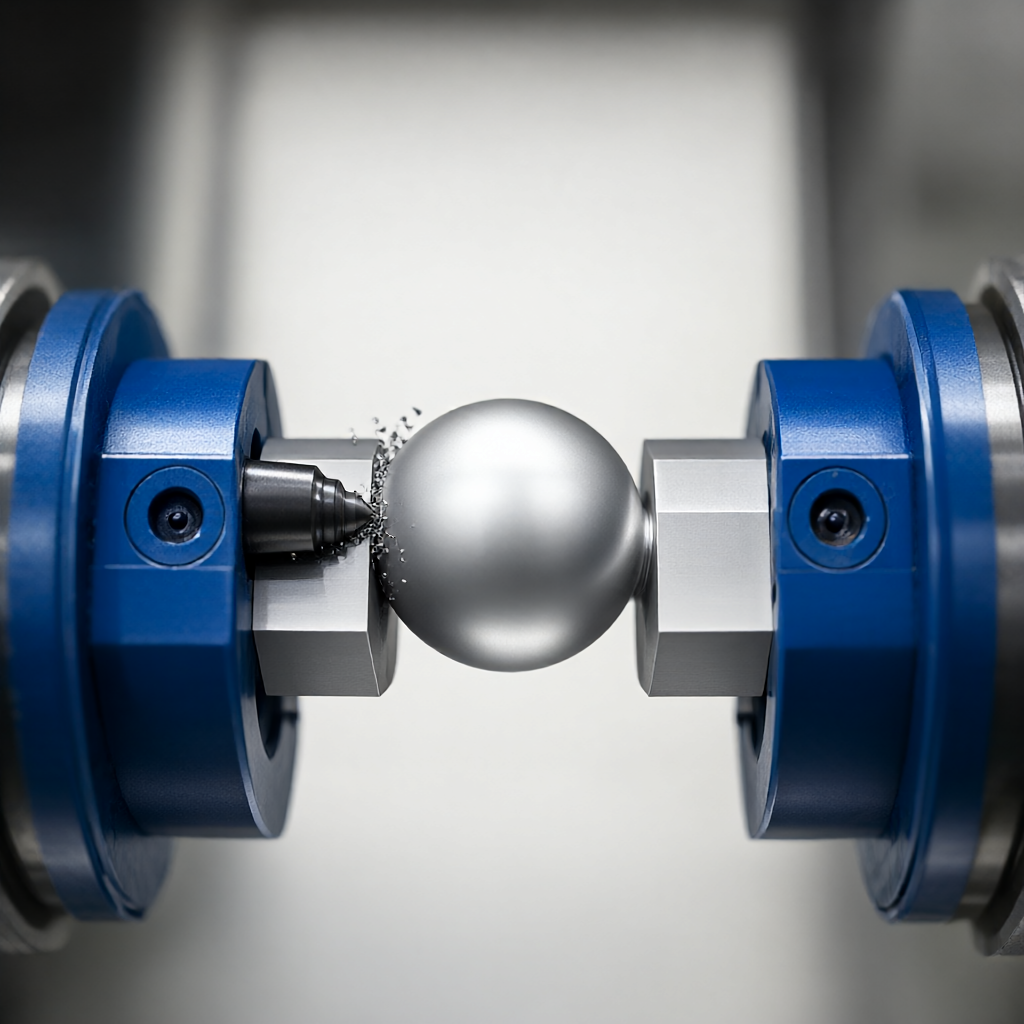
- Hohe Schnittkraft: Die Schnittkraft liegt nahe an der von Schnellarbeitsstahl und das Schneidwerkzeug muss eine hohe Festigkeit und Zähigkeit aufweisen.
- Große Wärmeeinflusszone: Durch die Wärmeleitfähigkeit bei niedrigen Temperaturen kann sich die Wärme auf die Spitze der Klinge konzentrieren, was leicht zu Mikrorissen führt.
- Hohe Anforderungen an die Oberflächenintegrität: Der Ra-Wert erfordert normalerweise ≤0,4 μm und keine Verbrennungen oder Eigenspannungen.
Die Fünf-Achsen-Verbindung ist hier von erheblichem Wert: Die in mehrere Richtungen gekrümmten Oberflächen der Kugelkopf- und Pfannenbaugruppe des Hüftgelenks erfordern eine mehrachsige koordinierte Bewegung, um das Risiko eines „Messerwerfens“ aufgrund einer unzureichenden axialen Neigung des Werkzeugs zu vermeiden. Beim herkömmlichen dreiachsigen Spannen sind mehrere Drehungen erforderlich, was nicht nur zu Positionierungsfehlern führt, sondern auch den Prozess verlängert und das Risiko von Spannnarben erhöht. Mit der Fünf-Achsen-Spannung können der innere Hohlraum und die äußere gekrümmte Oberfläche in einem Arbeitsgang vollständig bearbeitet werden, wobei ein vollständiger Bezugspunkt für das anschließende Glühen und Endbearbeiten erhalten bleibt.
Fünf-Achsen-Bearbeitungsstrategie und Auswahl der Schnittparameter
Aufgrund der spröden Schneideigenschaften von Titanlegierungen wird empfohlen, die Strategie „Geringe Schnitttiefe, hohe Geschwindigkeit“ mit hohem Vorschub, geringer Schnitttiefe und hoher Geschwindigkeit anzuwenden. Beim Schruppen liegt der Schwerpunkt auf der Entfernung von Aufmaßen, während beim Schlichten die Oberflächenqualität und Maßhaltigkeit im Vordergrund stehen. Die gesamte Bearbeitung erfolgt in einem Fünf-Achsen-Bearbeitungszentrum mit speziellen hydraulischen Schraubstöcken oder Vakuum-Adsorptionswerkzeugen, um die Spannsteifigkeit zu gewährleisten.
| Verfahren | Messer | Geschwindigkeit (U/min) | Vorschub (mm/min) | Schnitttiefe (mm) | Kühlmethode |
|---|---|---|---|---|---|
| Schruppen | Wendeplattenfräser PVD-Beschichtung | 4000-5000 | 800-1200 | 0,8-1,5 | Vollständig geschlossene Innenkühlung |
| Halbfertigbearbeitung | Vollhartmetall-Schaftfräser | 6000-8000 | 1500-2000 | 0,3-0,5 | Hochdruck-Minimalmengenschmierung (MMS) |
| Abschluss | Rundfräser PVD-Beschichtung | 8000-10000 | 2500-3500 | 0,1-0,2 | Hochdruck-MMS + Aerosol |
Der wichtigste Kontrollpunkt ist: Vor der Endbearbeitung muss sichergestellt werden, dass der Rohling vollständig geglüht ist und die Härte unter 345 HV liegt. Die Schärfe des Werkzeugs bestimmt die Dicke der gehärteten Schicht. Ein stumpfes Messer verstärkt den Pflugeffekt und führt zu Mikrorissen. Die Fünf-Achsen-Verbindung wird durch eine äquidistante Linien-/Helix-Interpolationsstrategie optimiert, um eine gleichmäßige Werkzeugachsenhaltung zu gewährleisten und Oberflächenwelligkeiten durch schnelle Beschleunigung und Verzögerung zu vermeiden.
Werkzeugauswahl und Verschleißkontrolle
Wählen Sie PVD-beschichtete (z. B. TiAlN) Hartmetallwerkzeuge, um sowohl Verschleißfestigkeit als auch chemische Inertheit zu berücksichtigen. Konzentrieren Sie sich bei der Überwachung des Werkzeugverschleißes auf die Beobachtung des VB-Werts der Freiflächenoberfläche. Wenn VB ≥ 0,3 mm, muss es ersetzt werden. Aktivieren Sie die thermische Fehlerkompensation der fünfachsigen Werkzeugmaschine während der Bearbeitung, um den Einfluss der thermischen Drift auf die Genauigkeit von ±0,01 mm zu reduzieren. Die Kühlmittelkonzentration wird auf 5–8 % kontrolliert, um den Kontakt zwischen der Titanlegierung und dem chloridhaltigen Kühlmittel zu vermeiden und so Spannungsrisskorrosion zu verhindern.
Der Mechanismus und die Gefahren der Kaltverfestigung
Beim plastischen Verformungsprozess von Titanlegierungen steigt die Versetzungsdichte stark an und das Kristallgitter wird verzerrt. Die makroskopischen Manifestationen sind eine Zunahme der Härte und eine Abnahme der Plastizität. Eine offensichtliche kaltverfestigte Schicht erscheint häufig innerhalb von 20–50 μm der CNC-Bearbeitungsoberflächenschicht und die Härte kann das 1,5–2-fache der Härte des Grundmaterials erreichen. Bei wechselbeanspruchten Bauteilen wie Hüftgelenken führen Mikrorisse oder Eigenzugspannungen in der ausgehärteten Schicht zu Ermüdungserscheinungen und führen direkt zu einer verkürzten Lebensdauer.
- Restzugspannung: Durch die Hitze beim Schneiden und Schleifen wird die Ausdehnung der Oberflächenschicht eingeschränkt, wodurch nach dem Abkühlen Zugspannungen entstehen und die Rissausdehnung beschleunigt wird.
- mikroskopische Gewebeschäden: Lokale Überhitzung kann eine α-Phasenumwandlung induzieren und die Plastizität der Phasenumwandlung beeinträchtigen.
- Verschlechterung der Oberflächenrauheit: Die Sprödigkeit der gehärteten Schicht nimmt zu und bei der Endbearbeitung kann es zu Kantenausbrüchen kommen, die sich auf den Ra-Wert auswirken.
Daher wird der Härtungseffekt durch einfaches „Verdünnen schneiden“ nicht vollständig beseitigt. Es muss eine kontrollierte Wärmebehandlung eingeführt werden, d. h.Alterungsverstärktes GlühenBeim Lösungsglühen wird das Werkstück auf die Temperatur der β-Phasenzone erhitzt, um den festen gelösten Stoff zu homogenisieren, und dann langsam auf Raumtemperatur abgekühlt, um die Plastizität und Isotropie des Materials wiederherzustellen.
Design des Annealing-Prozesses: von den Parametern bis zur Gewebevalidierung
Glühen ist nicht einfach nur „Hochtemperaturisolierung“. Hüftgelenkteile müssen in einer inerten Schutzatmosphäre (Argon-Taupunkt ≤ -40 °C) oder in einem Vakuumofen verarbeitet werden, um eine Hochtemperaturoxidation zu verhindern. Typische Prozessfenster sind:
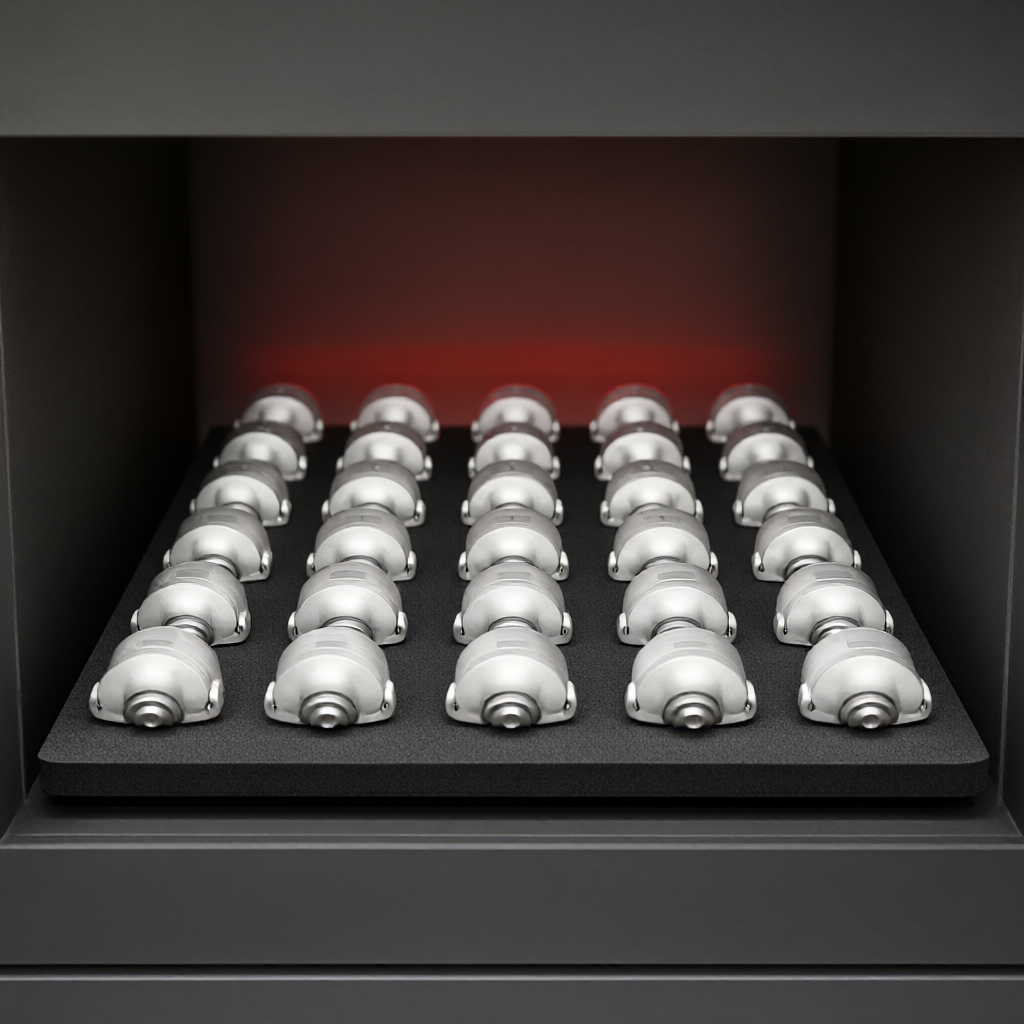
- Heizrate: ≤10℃/min, um thermische Spannungsrisse zu vermeiden.
- Temperatur halten: 900-950℃ (Ti-6Al-4V β-Transustemperatur beträgt etwa 995℃, unterkritisches Glühen).
- Zeit behalten: 2-4 Stunden, um einen gleichmäßigen Kern zu gewährleisten.
- Kühlmethode: Ofenkühlung auf 600℃ und anschließende Luftkühlung oder Vakuumabschreckung zur Kontrolle der Härte.
Der Glüheffekt wird durch metallografische Inspektion und Härteprüfung überprüft: Die α-Phase ist gleichmäßig nadelförmig oder gleichachsig, ohne ein kontinuierliches Netzwerk von α-Korngrenzen; die Härteschwankung beträgt ≤±10 HV; Die Restspannung wird durch Röntgenbeugung (XRD) gemessen und erfordert ≤-150 MPa (Druckspannungszustand). Bei Hüftgelenk-Kugelköpfen ist eine zusätzliche Oberflächenwelligkeitsanalyse erforderlich, um makroskopische Verformungen durch Wärmebehandlung auszuschließen (Verformung ≤ 0,05 mm).
Warum muss nach der Grobbearbeitung und vor der Fertigbearbeitung geglüht werden?
Wenn das Glühen zuletzt durchgeführt wird, überlagert sich die Restspannung bei der Endbearbeitung mit der Wärmebehandlungsspannung und die durch die Bearbeitung verursachte Maßabweichung kann nicht korrigiert werden. Der bevorzugte Weg ist: Schruppen → Glühen zur Beseitigung von Härtung und inneren Spannungen → Vorschlichten → Schlichten → Spannungsarmglühen und Anlassen (optional) → Oberflächenbehandlung. Dieser Prozess stellt sicher, dass sich das Material während der Endbearbeitung in einem „stabilen Zustand“ befindet, mit gleichmäßigen Schnittkräften und besserer Maßhaltigkeit.
Akzeptanzkriterien für Oberflächenintegrität und Biokompatibilität
Medizinische Teile werden weit über die herkömmlichen mechanischen Toleranzen hinaus akzeptiert. Neben Maß- und Geometrietoleranzen ist die Oberflächenintegrität das zentrale Kriterium. Der Ra-Wert der Schlüsselbereiche des Hüftgelenks (Außenfläche des Kugelkopfes und Innenfläche der Hüftpfanne) beträgt ≤0,2 μm und muss sich in einem spiegelähnlichen Zustand befinden, „ohne Anhaftung von Absplitterungen, ohne Messerspuren und ohne Verfärbung“. Die geglühte Oberfläche muss elektrolytisch poliert (EP) werden, um die Rauheit weiter zu reduzieren und Mikroporen abzudichten.
- Rauheit: Gemessen mit optischem Interferometer, Z2-Wert (Spitzen-Tal-Unterschied) ≤ 3 μm.
- Tiefe der Oberflächenschicht: Unter einem metallographischen Mikroskop gibt es keine Kaltverformungsschicht und keine Anomalie in der α-Phase.
- chemische Sauberkeit: Restliche Kühlmittelionenkonzentration ≤10 ppm, um Niederschlagskorrosion nach der Implantation zu verhindern.
- Fehlererkennung: Der Kugelkopf wird einer Eindringprüfung (PT) und einer Magnetpartikel-/Wirbelstromprobenahme (falls zutreffend) unterzogen, um mögliche Ermüdungsrisse zu beseitigen.
Die Konsistenz der Chargen ist der Schlüssel. Das erste und das letzte Stück jeder Charge werden einer Drei-Koordinaten-Inspektion in voller Größe + CMM unterzogen, die Rauheitsprobenahmerate beträgt ≥ 10 % und die gesamte Temperaturkurve des Glühofens wird aufgezeichnet und archiviert. Dieses duale System aus „Prozesskontrolle + Ergebnisverifizierung“ ist die harte Hürde für den Gewinn des Lieferantenaudits für Medizinprodukte (ISO 13485).
Vorschläge für die Ingenieurpraxis und DFM-Optimierung
Reduzieren Sie Verarbeitungsschwierigkeiten aufgrund der Konstruktionsquelle: Vermeiden Sie tiefe, schmale Hohlräume und kleine Löcher sowie einen Kehlradius von R≥1,5 mm, um den Durchgang von Werkzeugen zu erleichtern. Verwenden Sie im Übergangsbereich zwischen Kugelkopf und Griff einen großen Kegelwinkel, um die Spannungskonzentration zu verringern. Für komplexe Fünf-Achsen-Bereiche wird empfohlen, in der Entwurfsphase ein CAD-Modell mit Prozessen bereitzustellen, um den Werkzeugweg im Voraus zu simulieren und die Achsenschwingungsgrenze zu vermeiden. Glühwerkzeuge müssen mit speziellen Graphitscheiben oder V-förmigen Nuten angepasst werden, um sicherzustellen, dass der Abstand zwischen den Werkstücken ≥50 mm beträgt, um eine ungleichmäßige Härte aufgrund von Störungen durch Wärmestrahlung zu vermeiden.
Im Hinblick auf eine qualitativ hochwertige Rückverfolgbarkeit muss jedes Hüftgelenk mit der Chargennummer des Glühofens, der Lebensdauer des Endbearbeitungswerkzeugs und dem KMG-Inspektionsbericht verknüpft werden. Diese vollständige Rückverfolgbarkeit der Daten erfüllt nicht nur die gesetzlichen Anforderungen, sondern bietet auch eine echte Grundlage für die Fehleranalyse.
Häufige Fehlerarten und -vermeidung
- Gebrochener Kugelkopf: Hauptsächlich aufgrund einer zu schnellen Abkühlgeschwindigkeit beim Glühen, die zu thermischer Spannung führt; Vermeidung: Kühlabschnittsrate des Ofens ≤ 5℃/min.
- Oberfläche wird blau/schwarz: Die Schutzatmosphäre reicht nicht aus und der Taupunkt entspricht nicht der Norm; Vermeidung: Online-Überwachung des Taupunktes ≤ -40°C.
- Größe außerhalb der Toleranz: Vor der Endbearbeitung wird kein Spannungsabbau durchgeführt und die Schrumpfung ist nach der Wärmebehandlung ungleichmäßig. Vermeidung: Vor der Endbearbeitung wird ein Spannungsarmglühen bei 600℃×4h durchgeführt.
Wie kann die Erscheinungsbildqualität in der Massenproduktion sichergestellt werden?
Bei medizinischen Teilen wird nicht nur auf die innere Metallographie geachtet, sondern auch auf das Erscheinungsbild. Die Anforderungen an eine hochglänzende Oberfläche und Kratzfreiheit von Hüftgelenksteilen beruhen auf elektrolytischem Polieren und Ultraschallreinigung nach der Endbearbeitung. Die Chargenkonsistenz muss anhand von SPC-Kontrolldiagrammen für Rauheit und Härte überwacht werden, und wichtige Parameter (Glühtemperatur, Polierstromdichte) werden auf eine Kontrollgrenze von ±5 % eingestellt. Es wird empfohlen, eine Sichtprüfung auf sichtbare Teile durchzuführen, um die manuelle Sichtprüfung zu ersetzen und die Erkennungsrate zu verbessern.
FAQ: Hochfrequente Fragen zur CNC-Bearbeitung von Hüftgelenk-Titanlegierungen
Können Hüftgelenkteile aus Titanlegierung mit 3 Achsen statt mit 5 Achsen bearbeitet werden?
Theoretisch ist es möglich, erfordert aber mehrfaches Umdrehen und Spannen. Bei tiefen Hohlraumstrukturen wie der Hüftpfanne ist die axiale Länge des 3-Achsen-Werkzeugs begrenzt und es kann leicht „umkippen“ oder nachgeben, was zu einem Überschneiden der gekrümmten Oberfläche führt. Die einmalige Fünf-Achsen-Spannung verbessert nicht nur die Effizienz, sondern stellt vor allem sicher, dass die Referenz des inneren Hohlraums einheitlich ist und der kumulative Fehler kleiner ist. Für Teile mit komplex gekrümmten Oberflächen, die mehr als 30 % ausmachen, ist die Fünf-Achsen-Bearbeitung die sicherere Wahl.
Welche Folgen hat eine zu hohe Glühtemperatur?
Wenn Ti-6Al-4V längere Zeit bei einer Temperatur über β-Transus (~995 °C) gehalten wird, werden die Körner grob. Zu große Körner (>100 μm) verringern die Bruchzähigkeit erheblich und erhöhen die Wahrscheinlichkeit der Entstehung von Ermüdungsrissen. Unterkritisches Glühen (900–950 °C) wird empfohlen, um die feine primäre α-Phase zu erhalten und Festigkeit und Zähigkeit auszugleichen. Bei jedem Ofenglühen ist eine metallografische Korngrößenbestimmung erforderlich, wobei die Korngröße ≥5 beträgt.
Kann Bearbeitungskühlmittel auf Wasserbasis sein?
Seien Sie vorsichtig mit Kühlmitteln auf Wasserbasis. Titanlegierungen sind empfindlich gegenüber Chloridionen. Wenn das Kühlmittel Chlor enthält (z. B. einige Rostschutzmittel), führt der verbleibende Flüssigkeitsfilm bei hohen Glühtemperaturen zu Spannungsrisskorrosion. Es wird empfohlen, eine vollständig geschlossene MMS (Minimalmengenschmierung) oder eine rein ölbasierte Kühlung zu verwenden. Vor dem Glühen muss entfettet und getrocknet werden. Die Erkennung des Oberflächenionengehalts beträgt ≤10 ppm.
Wie stellt man den „Spiegel“-Effekt des Hüftkugelkopfes sicher?
Spiegeleffekt = Endbearbeitung (Ra≤0,4μm) + elektrolytisches Polieren (Ra≤0,1μm) + Ultraschallreinigung. CNC kann nur eine Halbspiegeloberfläche erreichen, und die echte Spiegeloberfläche beruht auf elektrochemischem Polieren. Die Polierbadflüssigkeit muss regelmäßig nachgefüllt werden, die Stromdichte wird auf 5–10 A/dm² kontrolliert und die Polierzeit beträgt 3–5 Minuten, um ein Überpolieren zu vermeiden, das zu Größenreduzierung und übermäßiger Toleranz führt.
Welche Qualifikationen müssen Lieferanten mitbringen?
Verarbeiter in der Medizintechnik müssen die Doppelzertifizierungen ISO 9001 und ISO 13485 bestehen, über saubere Montagewerkstätten verfügen (wenn Schweißen/Schleifen erforderlich ist) und Glühöfen müssen über eine Temperaturgleichmäßigkeitsprüfung (TÜV-Kalibrierung) verfügen. Auf der Ausrüstungsseite müssen fünfachsige Werkzeugmaschinen mit einem thermischen Fehlerkompensationssystem ausgestattet sein und das KMG muss vom Metrologieinstitut zertifiziert sein. Fordern Sie bei der Auswahl eines Lieferanten CMM-Berichte und metallografische Karten aller Chargen ähnlicher Hüftgelenkteile an, um die Prozessfähigkeiten zu überprüfen.
Fazit: Vertrauen gewinnen durch Prozesskettenintegrität
Bei der kundenspezifischen Anpassung von Hüftgelenken aus Titanlegierungen geht es nicht nur um Ausrüstung oder Toleranzen, sondern um einen geschlossenen technischen Kreislauf der gesamten Verbindung „Materialien, Verarbeitung, Wärmebehandlung und Prüfung“. Die Fünf-Achsen-Bearbeitung löst das Problem der Effizienz und der Benchmark-Konsistenz, Glühen löst Verhärtung und Spannung und elektrolytisches Polieren löst Biokompatibilität und Aussehen. Konzentrieren Sie sich bei der Auswahl eines Lieferanten auf dessen Fähigkeit, die Glühkurve, die Vollständigkeit der metallografischen Überprüfung und die SPC-Daten für ein einheitliches Erscheinungsbild der Charge zu kontrollieren. Wenn sich Ihr Projekt in der Prototypen- oder Massenproduktionshochlaufphase befindet, können Sie die Hüftgelenkzeichnungen an das Ingenieurteam senden, um eine exklusive DFM-Bewertung und ein Angebot einschließlich Fünf-Achsen-Pfaden und Glühplänen zu erhalten.



