





Fünfachsige CNC-Bearbeitung eines Präzisionsgetriebes: Modifikation der Zahnoberfläche und Erkennung der Eingriffsgenauigkeit
Prozesspositionierung von Fünfachsgestängen in der Präzisionsgetriebebearbeitung
Bei Präzisionsgetriebegehäusen und eingebetteten Zahnrädern mit kompakten Strukturen, nicht standardmäßigen Achsschnittwinkeln oder integriertem Schneiden kann die Fünf-Achsen-CNC-Bearbeitung die toten Winkel beseitigen, die mit einem einzigen axialen Vorschub nicht erreicht werden können, indem die Lage der Fräserachse in Echtzeit angepasst wird. Im Vergleich zu herkömmlichen CNC-Drehmaschinen oder 3-Achsen-Fräsmaschinen kann die Fünf-Achsen-Verbindung das Werkzeug bei der Bearbeitung von Schrägverzahnungen, Planetengetrieben und speziell geformten Wellenkränzen im besten Schnittbereich halten und so Vibrationsspuren und Werkzeugverbindungsspuren deutlich reduzieren. In Mass-Customization-Szenarien kommt bei der Fünf-Achs-Bearbeitung meist die Prozesskette „Fräsen-Schleifen-Modifizieren“ zum Einsatz. Zunächst wird die Roh- und Halbzeugbearbeitung durch Hochgeschwindigkeitsfräsen abgeschlossen, anschließend wird die Mikrogeometrie des Zahnprofils kompensiert, um die Funktionsanforderungen geringer Übersetzungsschwankungen und geringer Geräuschentwicklung zu erfüllen.
Anwendbare Szenarien und Kernvorteile
- Gesamtbearbeitung komplexer Wellensysteme:Eine einmalige Klemmung vervollständigt die Bearbeitung des Kastenlochsystems, der Wellenzähne und des Positionierungsbezugspunkts, wodurch die Anhäufung sekundärer Positionierungsfehler reduziert und die Koaxialität verbessert wird.
- Optimierung des Schwenkwinkels der Fräserachse:Bei Zahnkränzen in tiefen Hohlräumen wird der Schwenkwinkel der Werkzeugspitze genutzt, um Störungen zu vermeiden, die Standzeit des Werkzeugs zu verlängern und die Oberflächenkonsistenz zu verbessern.
- Effizienzverbesserungen:Polyeder werden in einem Arbeitsgang geschnitten und in Kombination mit dem Schnellvorschub wird der Bearbeitungszyklus für einzelne Stücke um 20–30 % verkürzt, was zu einem Chargenlieferzyklus von 15–25 Tagen führt.
Design der Zahnoberflächenmodifikation und mikrogeometrische Kontrolle
Die Übertragungsstabilität von Präzisionsgetrieben hängt nicht nur vom makroskopischen Zahnprofil ab, sondern auch von der mikroskopischen Modifikation der Zahnoberfläche. Die Zahnoberflächenmodifikation wird mit einer fünfachsigen Werkzeugmaschine durchgeführt, die hauptsächlich die Zahnrichtungsmodifikation (Krone), die Zahndickenmodifikation und die Mikrokorrektur des Zahnoberflächenschrägungswinkels umfasst. Sein Kern besteht darin, Bearbeitungsfehler, thermische Verformung und elastische Verformung unter Last auszugleichen, so dass die Last während des Eingriffsprozesses des Zahnrads gleichmäßig verteilt werden kann und Spannungskonzentrationen durch Kantenkontakt vermieden werden.
In CNC-Programmen wird der Fünf-Achsen-RTCP-Modus (Rotating Tool Center Point) normalerweise in Verbindung mit Trochoideninterpolation verwendet, um die Hüllkurvenbewegung des Zahnprofils zu erreichen. Bei Zahnrädern aus legiertem Stahl oder Edelstahl muss auch die augenblickliche elastische Verformung durch Schnittkräfte berücksichtigt werden. Durch Anpassen der Werkzeugkompensationsparameter (z. B. Radialversatz und Axialversatz) kann die Verformung im Voraus ausgeglichen werden. Darüber hinaus muss die Modifikationsstufe in Kombination mit dem Getriebemodul, der Zähnezahl und der erwarteten Drehzahl eingestellt werden. Normalerweise wird die Änderungsmenge im Bereich von einigen Mikrometern bis über zehn Mikrometern kontrolliert und muss durch ein spezielles Zahnprofilmessgerät oder eine Drei-Koordinaten-Messung zur Überprüfung im geschlossenen Regelkreis überprüft werden.
Vergleich der fünfachsigen Verzahnungsbearbeitungs- und Schleifprozesspfade
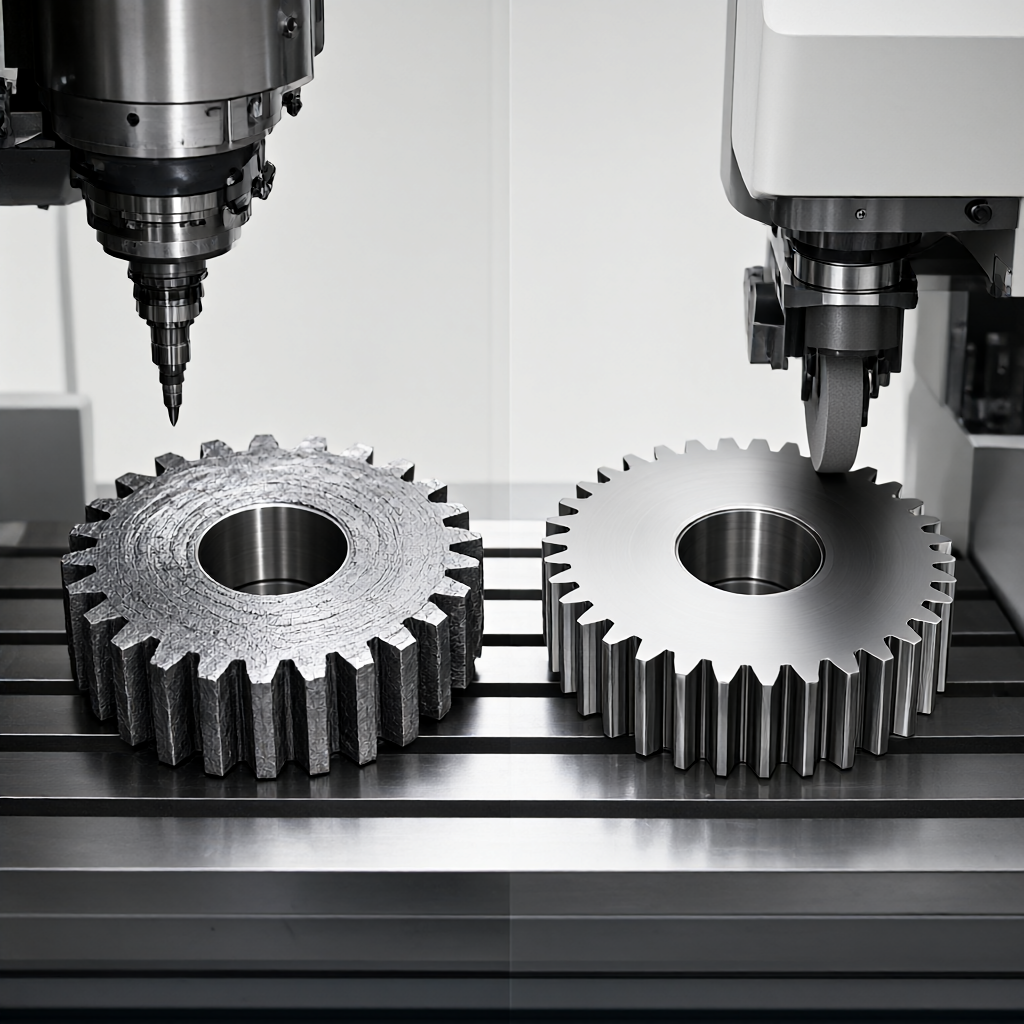
In der Präzisionsgetriebefertigung sind das Fünf-Achsen-CNC-Schneiden und Formen/Kegelflächenschleifen die beiden wichtigsten technischen Wege. Zwischen beiden bestehen erhebliche Unterschiede in der Genauigkeit, Oberflächenqualität und Wirtschaftlichkeit. Die Auswahl muss auf umfassenden Überlegungen zu Toleranzniveau, Materialhärte und Losgröße basieren.
| Abmessungen | Fünfachsiges CNC-Hochgeschwindigkeitsfräsen | Form-/Konusflächenschleifen |
|---|---|---|
| Anwendbarer Materialstatus | Geglühter Zustand, vergüteter Zustand (Härte ≤35 HRC) | Abgeschreckter Zustand (Härte ≥ 45 HRC) |
| Oberflächenrauheit | Ra 0,8 - 1,6 μm (erfordert nachträgliches Schleifen) | Ra 0,2 - 0,4 μm |
| Mikrogeometrie der Zahnoberfläche | Auf Werkzeugreparatur und -formung angewiesen, hohe Konsistenz, aber durch Werkzeugverschleiß beeinträchtigt | Die Schleifscheibe verfügt über eine präzise Modifikation und ist für kleinste Modifikationen geeignet. |
| Stückkosten und Effizienz | Hohe Effizienz bei großen Losgrößen, kein Bedarf an Werkzeugen und Vorrichtungen, niedrige Kosten | Lange Arbeitszeiten pro Stück, geeignet für Präzisionsteile mit hoher Wertschöpfung |
| Typische Anwendungen | Massenproduktion von Robotergelenken, Automobilgetrieben und Planetengetrieben | Luftfahrtmotoren, hochpräzise Untersetzungsgetriebe, Uhren und Armbanduhren |
Wenn das Getriebe nicht nachträglich wärmebehandelt wird oder nach der Wärmebehandlung ein leichtes Fräsaufmaß zugelassen wird, kann die Fünf-Achsen-CNC direkt die Endbearbeitung durchführen und durch die Oberflächenbehandlung eine hohe Glätte erzielen. Handelt es sich um ein gehärtetes Zahnrad, muss eine Schleifzugabe reserviert werden und auf der Fünf-Achsen-Achse erfolgt nur Schruppen und Vorschlichten. Unser Unternehmen verfügt über 72 CNC-Anlagen, mit denen die Prozesskette „Fräsen-Schleifen-Passen“ bzw. „Fräsen-Walzen-Schleifen“ je nach Zeichnungstoleranzen und Wärmebehandlungsanforderungen flexibel gestaltet werden kann.
Methode zur Erkennung der Eingriffsgenauigkeit und Fehleranalyse
Die Eingriffsgenauigkeit des Getriebes nach der Montage bestimmt direkt dessen Übertragungseffizienz und Lebensdauer. Der Schwerpunkt der Inspektion liegt auf Zahnoberflächenkontaktstellen, Übertragungsfehlern und Zahnflankenspiel. Zu den gängigen Methoden gehören:
- Erkennung von Zahnoberflächenkontakten:Tragen Sie Bleimennige auf die Eingriffsfläche auf und drehen Sie das Zahnrad, um die Verteilung der Kontaktfläche zu beobachten. Die Norm verlangt, dass der Kontaktpunkt entlang der Zahnhöhe und Zahnrichtung den Bestimmungen von GB/T 3480 oder ISO 1328 entspricht. Normalerweise wird gefordert, dass die Mittenabweichung des Kontaktbereichs ≤0,1 Zahnhöhe beträgt.
- Übertragungsfehlermessung:Mithilfe eines Laserinterferometers oder Winkelencoders wird die Phasenabweichung der Abtriebswelle bei Nenndrehzahl erfasst, um die dynamische Stabilität zu bewerten.
- Spielprüfung:Verwenden Sie eine Fühlerlehre oder eine Messuhr, um zu messen und sicherzustellen, dass der seitliche Abstand im Bereich von 0,02 bis 0,05 mm liegt, wodurch nicht nur ein Festkleben, sondern auch Stöße verhindert werden.
Zu den häufigsten Fehlerarten zählen Lochfraß, Verklebungen und abgebrochene Zähne. Lochfraß wird meist durch schlechte Schmierung oder übermäßige Oberflächenrauheit verursacht; Die Synchronisation des Klebers wird durch einen übermäßigen Temperaturanstieg und eine falsche Materialanpassung verursacht. Gebrochene Zähne sind oft auf eine unzureichende Wurzelmodifikation und Spannungskonzentration zurückzuführen. Durch die Voreinstellung des Zahnfußbogenübergangs im CNC-Programm und die Steuerung des Ra-Werts auf 0,4 μm genau kann das Risiko der Entstehung von Ermüdungsrissen deutlich reduziert werden. Der Inspektionsprozess erfordert eine dreidimensionale Koordinatenmessmaschine und ein spezielles Zahnradmessgerät, um einen vollständigen Bericht zu erstellen und eine gleichbleibende Leistung jeder Getriebecharge sicherzustellen.
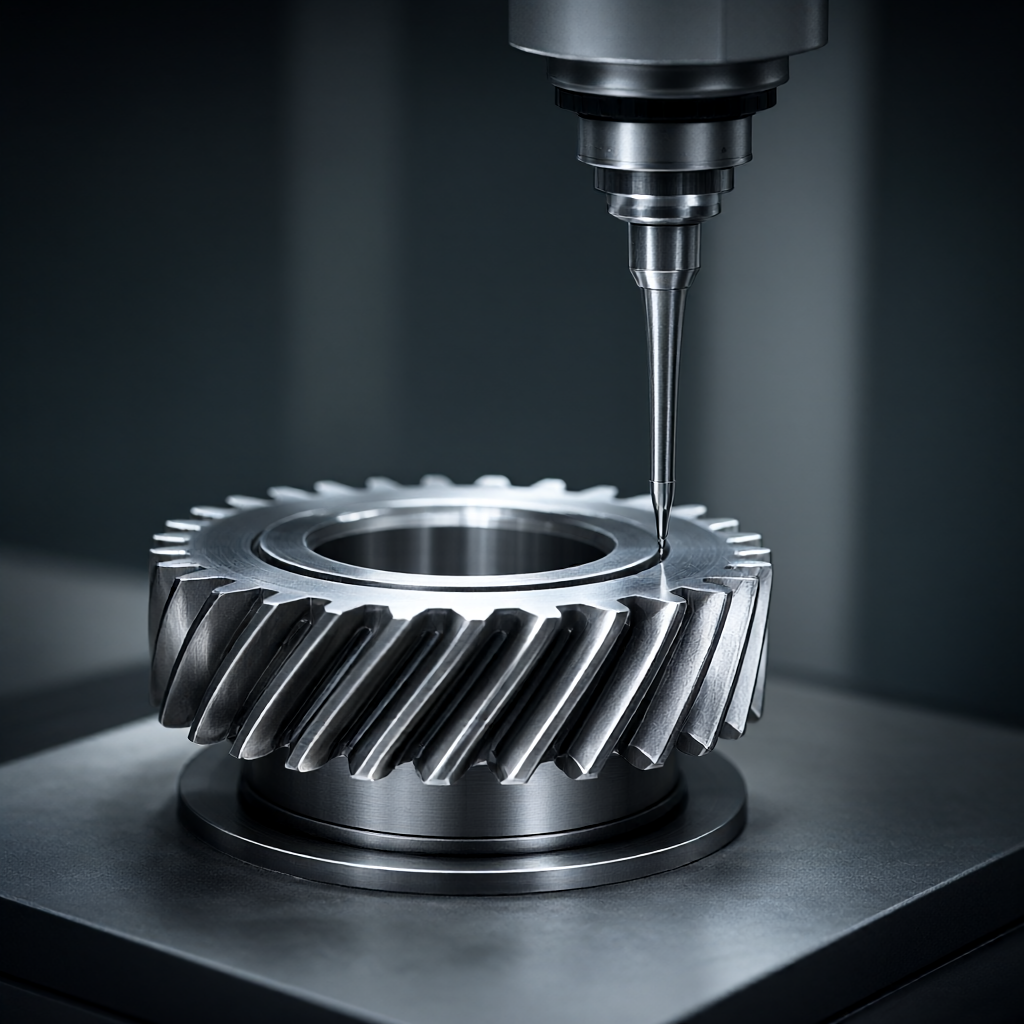
Fünf-Achsen-Bearbeitung der Zahnoberfläche und Kontrolle der Chargenkonsistenz
Bei High-End-Geräten erfordern Getriebe nicht nur Bewegungsgenauigkeit, sondern auch ein hochwertiges Erscheinungsbild. In der Massenproduktion stellt unser Unternehmen durch Standzeitmanagement und Online-Überwachung die stabilen Schnittbedingungen jedes Zahnrads sicher. Durch den Einsatz hochleistungsfähiger, beschichteter Hartmetall-Zahnradfräser in Kombination mit einer Hochgeschwindigkeits- und geringen Schnitttiefenstrategie werden thermische Verformungen wirksam unterdrückt und die Zahnoberfläche frei von Vibrationslinien und Kratzern gehalten. Probendaten von Oberflächenrauheitsmessgeräten zeigen, dass der Ra-Wert der meisten Chargen stabil im Bereich von 0,4 μm bis 0,8 μm liegt, was die Anforderungen für nachfolgende Oberflächenbehandlungen wie Phosphatieren, Vernickeln oder Eloxieren erfüllt und letztendlich ein hochglänzendes, makelloses Endprodukt ergibt.
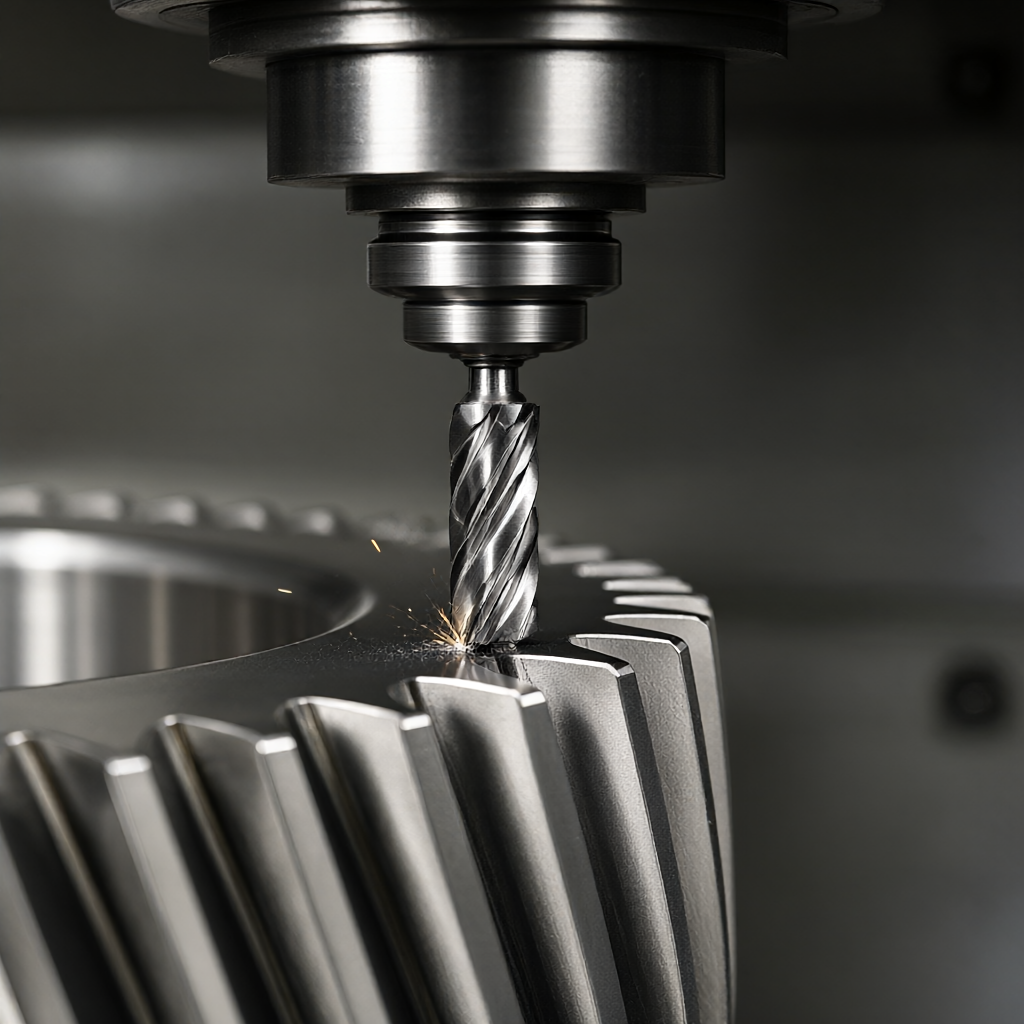
Der Schlüssel zur Chargenkonsistenzkontrolle liegt in der Erstmusterbestätigung und der SPC-Anwendung (Statistical Process Control). Vor Beginn jeder Charge wird eine 100 %-Vollprüfung durchgeführt und der CPK-Wert aufgezeichnet. Der Einstieg in die Massenproduktion ist nur möglich, wenn CPK ≥ 1,67. Für langfristige Chargenaufträge wird eine Werkzeugkompensationsdatenbank eingerichtet, um automatisch radiale und axiale Versätze für alle 500–1.000 geschnittenen Teile zu korrigieren, um den natürlichen Verschleiß der Werkzeuge auszugleichen und sicherzustellen, dass die Größe des letzten Teils mit der des ersten Teils übereinstimmt. Dieser Regelungsmodus mit geschlossenem Regelkreis ist das zentrale Mittel zur Gewährleistung einer stabilen Qualität innerhalb der Lieferzeit von 15 bis 25 Tagen.
FAQ: Fragen und Antworten zur Fünf-Achsen-CNC-Getriebebearbeitungstechnologie
Was ist die minimale Modulgrenze für die fünfachsige CNC-Bearbeitung von Zahnrädern?
Hängt von der Steifigkeit der Werkzeugmaschine, dem Werkzeugdurchmesser und dem Schwenkwinkelbereich ab. Normalerweise sind Zahnräder mit kleinem Modul (m≤0,5) durch den Mindestdurchmesser des Fräsers begrenzt. Es wird empfohlen, einen speziellen Zahnradfräser mit kleinem Durchmesser zu verwenden oder den Schleifvorgang zu ändern. Die meisten fünfachsigen Werkzeugmaschinen können Schrägverzahnungen mit kleinem Modul über m0,25 stabil verarbeiten, und der Interferenzwinkel und der Schwenkwinkel der Werkzeugspitze müssen bewertet werden.
Wie lässt sich das Ausmaß der Zahnoberflächenveränderung bestimmen?
Die Änderungsgröße ist kein fester Wert und muss umfassend auf der Grundlage der Achsabstandstoleranz des Zahnradpaars, der Lagervorspannung und des Lastkollektivs berechnet werden. Normalerweise wird der anfängliche Modifikationsgrad auf 2–5 μm eingestellt und dann schrittweise durch Probeschneiden und tatsächliche Messung der Kontaktstellen angepasst, bis die Kontaktfläche dem ISO 1328-Standardniveau entspricht.
Kann die 5-Achs-Bearbeitung Wälzfräsmaschinen ersetzen?
Ja, in bestimmten Szenarien. Bei nicht standardmäßigen Zähnezahlen, integrierten Wellenzähnen oder komplexen, im Kasten integrierten Zahnrädern bietet das Fünf-Achsen-Fräsen den Vorteil der Flexibilität; Bei großen Stückzahlen von Standard-Evolventenstirnrädern überwiegen jedoch immer noch die Effizienz und Wirtschaftlichkeit des Wälzfräsens. Es wird empfohlen, die Auswahl auf der Grundlage der Zeichnungskomplexität und des Chargenkostenmodells zu treffen.
Was soll ich tun, wenn der Übertragungsfehler nach dem Zusammenbau des Präzisionsgetriebes den Standard überschreitet?
Überprüfen Sie zunächst die Einbaukoaxialität und das Lagerspiel und anschließend die Mikrogeometrie der Zahnoberfläche. Handelt es sich um eine systematische Abweichung, muss der Betrag der Zahndickenänderung angepasst und der Testschnitt wiederholt werden; Handelt es sich um einen zufälligen Fehler, der meist durch das Lösen von Montagespannungen verursacht wird, kann er durch eine Einpresssimulation vorgespannt und dann erneut getestet werden. Führen Sie bei Bedarf einen Mikrokratzausgleich an der Zahnoberfläche durch.
Welche Auswirkung hat die Oberflächengüte Ra0,4μm auf die Lebensdauer des Zahnrads?
Der Ra-Wert wirkt sich direkt auf den Reibungskoeffizienten und die Lebensdauer gegenüber Lochfraß aus. Das Finish von Ra0,4μm kann die Kontaktspannung von Mikrovorsprüngen auf der Zahnoberfläche deutlich reduzieren und das Risiko einer Verklebung verringern. Es eignet sich besonders für Arbeitsbedingungen mit hoher Geschwindigkeit und hoher Belastung und ist ein wichtiger Indikator für die Verbesserung der Laufruhe und Zuverlässigkeit des Getriebes.
Schlussfolgerungen und Handlungsempfehlungen
Die 5-Achsen-CNC-Bearbeitung bietet eine äußerst flexible und konsistente Fertigungslösung für Präzisionsgetriebe. Durch eine sinnvolle Gestaltung der Zahnoberflächenmodifikation und eine strenge Prüfung der Eingriffsgenauigkeit können Übertragungsfehler und Oberflächenqualität wirksam kontrolliert werden. Bei der Massenanpassung sind die Integrität der Prozesskette und die SPC-Kontrollfähigkeiten der Schlüssel zur Bestimmung der Lieferqualität. Wenn Sie Bearbeitungsbedarf für Getriebe oder komplexe Wellensystemteile haben, können Sie Zeichnungen und Toleranzanforderungen bereitstellen. Wir erstellen detaillierte Angebote und DFM-Vorschläge, einschließlich Prozessplänen, Werkzeugauswahl und Prüfplänen basierend auf Materialien, Wärmebehandlungsstatus und Losgröße.



