





半導体や医療診断機器の研究開発において、マイクロ流体チップの精密加工は最も重要な課題です。従来の 3 軸ミリングでは、ウェーハエッジの面取りや複雑な曲面の処理が困難でした。5軸CNC加工
マイクロ流体チップの 5 軸 CNC 加工の主な利点
- 高い剛性と精度:高速マシンヘッド(最高速度12000~24000rpm)により、超硬微小径工具による高速ミーリングに対応し、仕上げ面の向上と熱ダメージの低減を実現します。
大量生産の場合、5 軸加工は手動の面取りや従来の 3 軸側面フライス加工よりも安定しています。 DFM (製造向け設計) の推奨事項により、薄肉領域での工具の歩留まりを回避するために工具パスを最適化できます。
ウェハレベル処理のプロセスフローとパラメータ設定
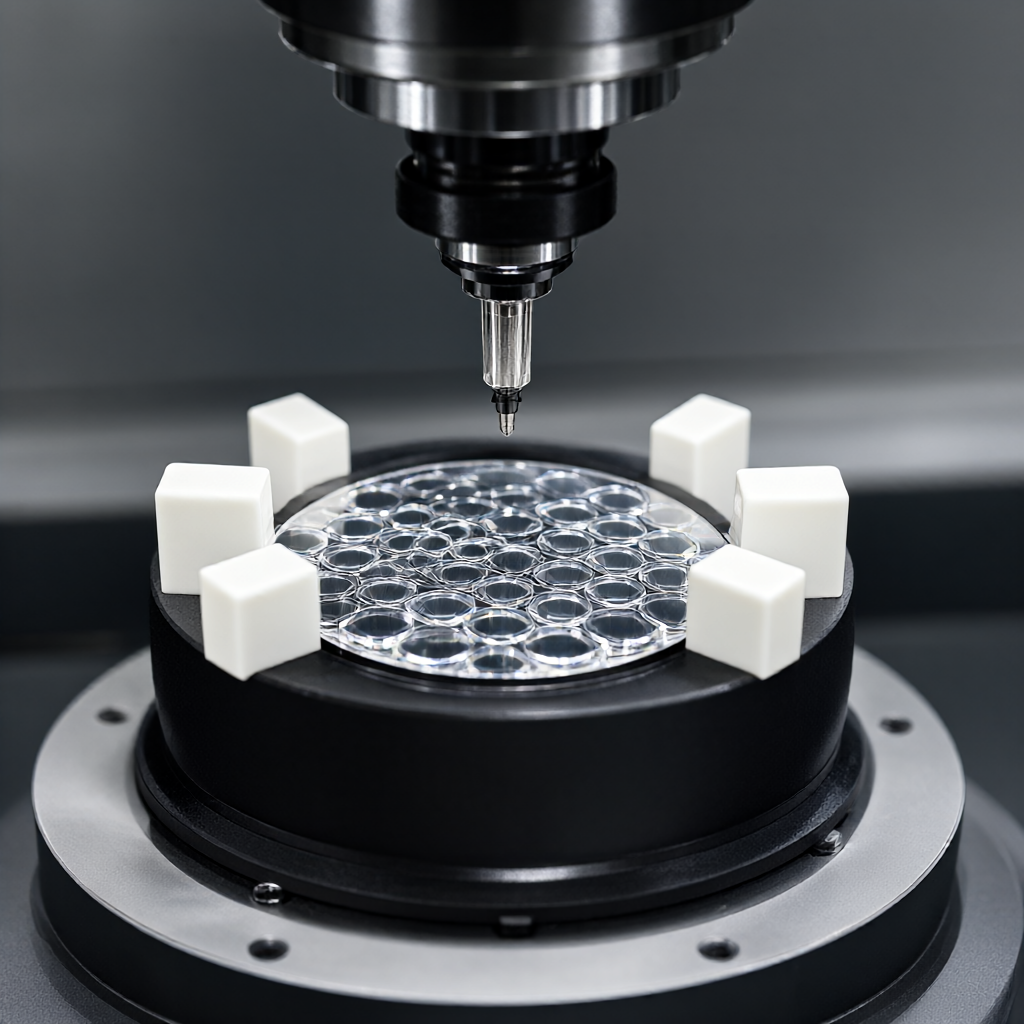
ウェーハレベルの加工の中核は、クランプの安定性とツールパスの計画にあります。通常、真空チャックまたはカスタム固定具を使用してウェーハを保持し、5 軸工作機械が C 軸回転または A 軸傾斜を通じてウェーハのエッジに垂直に工具を送ります。
主要なプロセスパラメータ
- 主軸速度:工具径に応じて調整されますが、微小径工具(0.5mm~2mmなど)では通常15000~24000rpmの高速切削が必要となります。
- 送り速度
表面粗さと検査
- 粗さの要件:チャネル内壁Ra≦0.4μm、表面平坦度≦2μm(100×100mmウェハの場合)。
- 検出手段: 全面スキャンには光学式表面粗さ計 (KLA-Tencor など) を使用します。三次元座標測定機 (CMM) を使用して主要な機能の寸法をスポットチェックし、公差は ±0.01 mm に管理されます。
- 外観検査: 高倍率顕微鏡を使用して、面取りエッジに欠け、傷、付着跡がないかを確認し、完璧であることを確認します。
表面処理(プラズマ洗浄、陽極酸化、電気めっきなど)後、表面完全性を再評価する必要があります。アルミニウム合金基板のマイクロ流体チップの場合、陽極酸化は耐食性を向上させますが、細孔閉塞のリスクに注意して、細孔径が50μm以上の場合は薄膜酸化を推奨します。
材料選択と切削性能の比較
シリコンは優れた熱伝導率と化学的安定性を有するが、硬度が高く(Hv 1000+)、加工コストが高い。アルミニウム合金は軽量で加工が容易だが、表面絶縁処理が必要である。ポリイミド(PI)などのポリマーは柔軟なマイクロ流体制御に適しているが、温度耐性は限られている。
| 材料のグレード | 硬度Hv | ナイフの推奨 | 主な利点 | |
|---|---|---|---|---|
| 単結晶シリコン/多結晶シリコン | ダイヤモンド・CBN | 高い熱伝導率と良好な生体適合性 | 切削抵抗が大きく刃先が欠けやすい。低速、高剛性の切削が要求され、十分な冷却が必要です。 | |
| 6061アルミニウム合金 | コーティング超硬・ハイス | 加工容易、軽量、アルマイト加工可能 | ナイフが刺さる危険性があります。 MQL潤滑を使用し、工具には固着を防ぐTiAlNコーティングが施されています。 | |
| 石英ガラス | 550-650 | ダイヤモンドマイクロドリル | 高透過率、耐食性 | 脆性が高く、割れやすい。小さな切込み深さ、複数回のパスで衝撃荷重を回避します。 |
| PEEK(ポリエーテルエーテルケトン) | 200-300 | 高温耐性、自己潤滑性、医療グレード |
- 工具振動(びびり):流路壁に波紋が発生し、粗さが基準を超えています。回避策: 切込みの深さを減らし、工具の剛性を高め、工具ホルダのクランプ長を最適化します。
- 熱変形:高速切断により熱が発生し、薄肉ウェーハの反りが発生します。回避策: 大量の切削液による熱衝撃を避けるために、最小量潤滑 (MQL) またはミスト冷却を使用してください。
- クランプ応力変形:クランプ力が不適切だとウエハの変形、緩んだ後の復元で寸法ズレが発生します。回避策: 真空吸着またはフレキシブルクランプを使用し、プリロードテストを行って最適なクランプ力を決定してください。
- 残留フラッシュ:面取り部の根元に金属切粉が残り、その後の溶接に影響を与えます。回避策: 精密フライス加工には高公差の工具を使用するか、後退回数を増やすか、後処理の化学エッチングを使用してください。
最初の製品確認メカニズム (FAI) を確立し、量産前に最初の 3 つのサンプルに対して実物大の測定と表面検査を実施し、生産を開始する前にプロセス パラメータが安定していることを確認します。
受け入れ基準と DFM の推奨事項
マイクロ流体チップの品質を確保するには、明確な合格基準を確立することをお勧めします。
- 寸法許容差:臨界流路の幅は±0.01mmです。アスペクト比が 5:1 以上の場合は、奥行きと幅を個別に取り決める必要があります。一般に±0.02mmは許容されます。
- 表面品質:目に見える傷はなく(10倍顕微鏡下)、欠けはなく、面取りはバリがなく滑らかである。
- 機能テスト:気密性試験(リーク率)を実施します。< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
DFM 段階では、設計エンジニアはツールのアクセシビリティを考慮する必要があります。たとえば、90° 直角の内部キャビティの設計は避けてください。工具半径以上の半径 R を持つ円弧遷移を使用することをお勧めします。厚板 (>5mm) ウェーハの場合は、カンチレバーの振動を減らすために、最初に平らな表面をミリングしてから面取りすることをお勧めします。
FAQ: マイクロ流体チップ処理に関するよくある質問
5 軸 CNC 加工されたマイクロ流体チップの最小フィーチャ サイズはどれくらいですか?
工具径や工作機械の剛性にもよりますが、通常最小チャンネル幅は0.1mm~0.2mmまで加工可能ですが、それ以上の場合はレーザーアブレーションやDRIE加工と組み合わせる必要があります。従来の 5 軸フライス加工では公差の安定性を確保するために、最小幅 0.3 mm 以上が推奨されます。
シリコンウェーハのエッジ面取りはウェーハの接合に影響しますか?
適切な面取り (0.1 ~ 0.3 mm) は通常、接着には影響しませんが、応力の軽減と位置合わせに役立ちます。ただし、面取りされたエッジには欠けがあってはなりません。表面平坦度Raを確保するため、接着前に研磨することを推奨します。< 0.2μm。
5 軸加工で工具の摩耗を制御するにはどうすればよいですか?
オンライン工具監視システム (レーザー プローブなど) を使用して、工具の長さと直径の変化をリアルタイムで補正します。寸法のずれを防ぐため、50 ~ 100 個の加工ごとに工具検査を実施し、磨耗したブレードは速やかに交換してください。
アルミニウム合金マイクロ流体チップにはどのような表面処理を行うことができますか?
陽極酸化(厚さ1~25μm)、マイクロアーク酸化(MAO)または硬質陽極酸化が可能です。絶縁が必要な場合は、サンドブラスト洗浄を行った後、ニッケルまたは金の電気メッキを行うことをお勧めします。表面処理により微細孔が塞がれる可能性があるため、事前に止まり穴を確保する必要があることに注意してください。
1,000 個のマイクロ流体チップの量産のリードタイムはどれくらいですか?
材料調達とプロセスの複雑さによって異なります。アルミニウム合金またはプラスチック部品の量産完了には通常 15 ~ 25 日かかります。シリコンウェーハには特別なツールとテストが必要なため、納期が 30 日まで延長される場合があります。 DFM レビューと最初の記事の確認のために時間を確保することをお勧めします。
結論と調査提案
5 軸 CNC 加工は、マイクロ流体チップのウェーハレベルのエッジ面取りに効率的かつ高精度のソリューションを提供します。合理的な材料の選択と DFM の最適化を組み合わせることで、故障のリスクを大幅に軽減できます。マイクロ流体チップまたは精密ウェハー処理が必要な場合は、図面と仕様を提供してください。お客様の材料、公差、バッチサイズに基づいて、DFM の提案と迅速な見積もりを提供します。



