





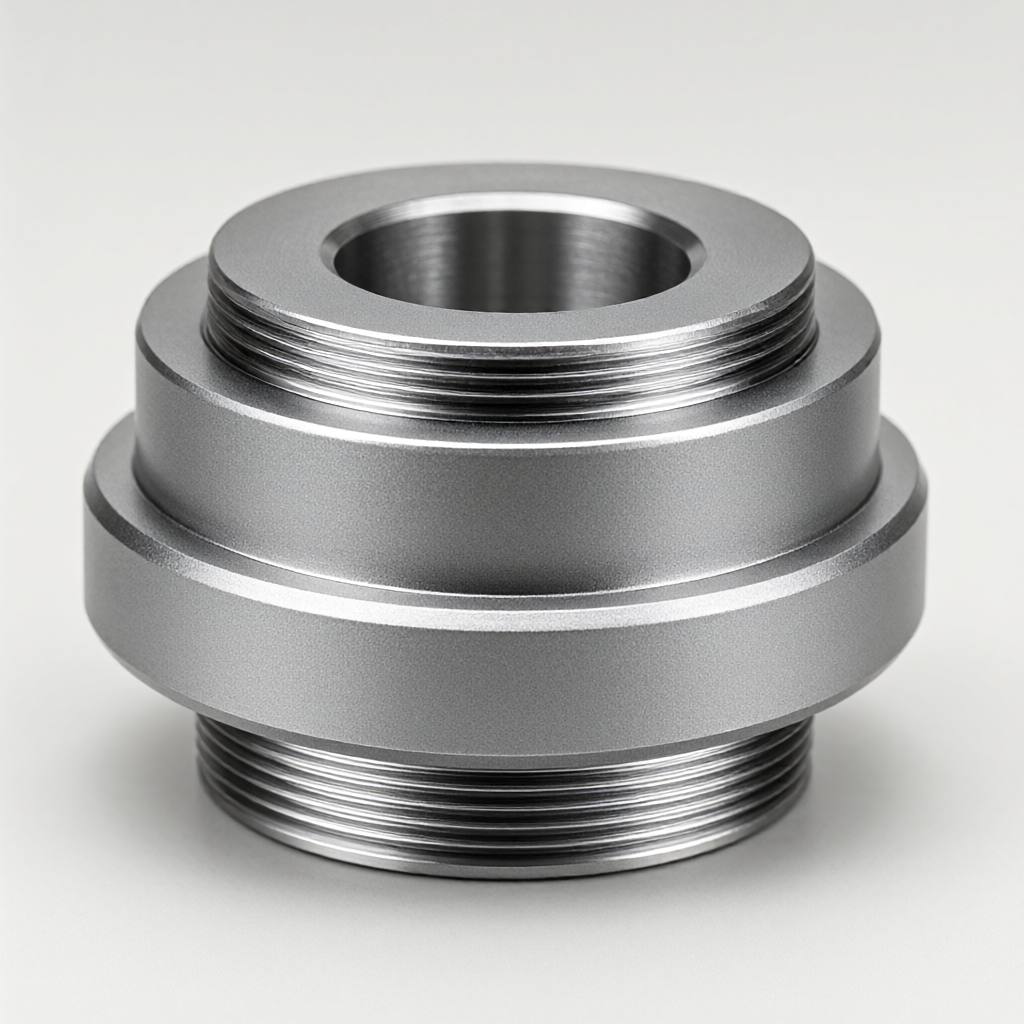
構造強度と外観の両方を考慮する必要があるアルミニウム CNC 旋削部品の場合、単一の表面処理では最終需要を満たすことが困難なことがよくあります。この記事では詳細な分析を提供しますサンドブラストと組み合わせた陽極酸化処理後処理プロセスは、プロセスのシーケンス、パラメータ制御、および典型的な障害の回避に焦点を当てます。精密CNC部品のカスタマイズに長年携わってきた技術チームとして、私たちは表面処理が単なる「着色」ではなく、微細構造の変化を通じて部品の耐食性や触感を向上させる重要な要素であることを強調しています。以下では、材料の特性、プロセスロジック、パラメータの比較から合格基準まで、実用的なエンジニアリングリファレンスを提供します。
表面処理ロジックと CNC 旋削アルミニウム部品の主要な問題点
アルミニウムおよびアルミニウム合金 (6061-T6、7075-T6 など) は、密度が低く比強度が高いため、航空、医療、家庭用電化製品の分野で構造材料としてよく使用されています。しかし、裸のアルミニウムの表面は酸化しやすく、旋削加工によって残る工具のラインやわずかなバリは、組立精度や見た目の品質に直接影響します。エンジニアがよく直面する問題点は次のとおりです。
- 耐食性が不十分:自然酸化皮膜は薄くて脆いため、湿気や塩分の多い環境では孔食が発生しやすくなります。
- 外観の一貫性を制御するのが難しい: 旋削品は複雑な曲面をしており、単純に研磨するだけでは焼き過ぎや濃淡の異なるオレンジピールラインが発生しやすくなります。
- 機能性と美しさの相反: 高光沢陽極酸化処理は表面欠陥に非常に敏感で、小さな傷は拡大します。一方、マットな表面は耐久性がありますが、特定の光学要件または密閉要件に影響を与える可能性があります。
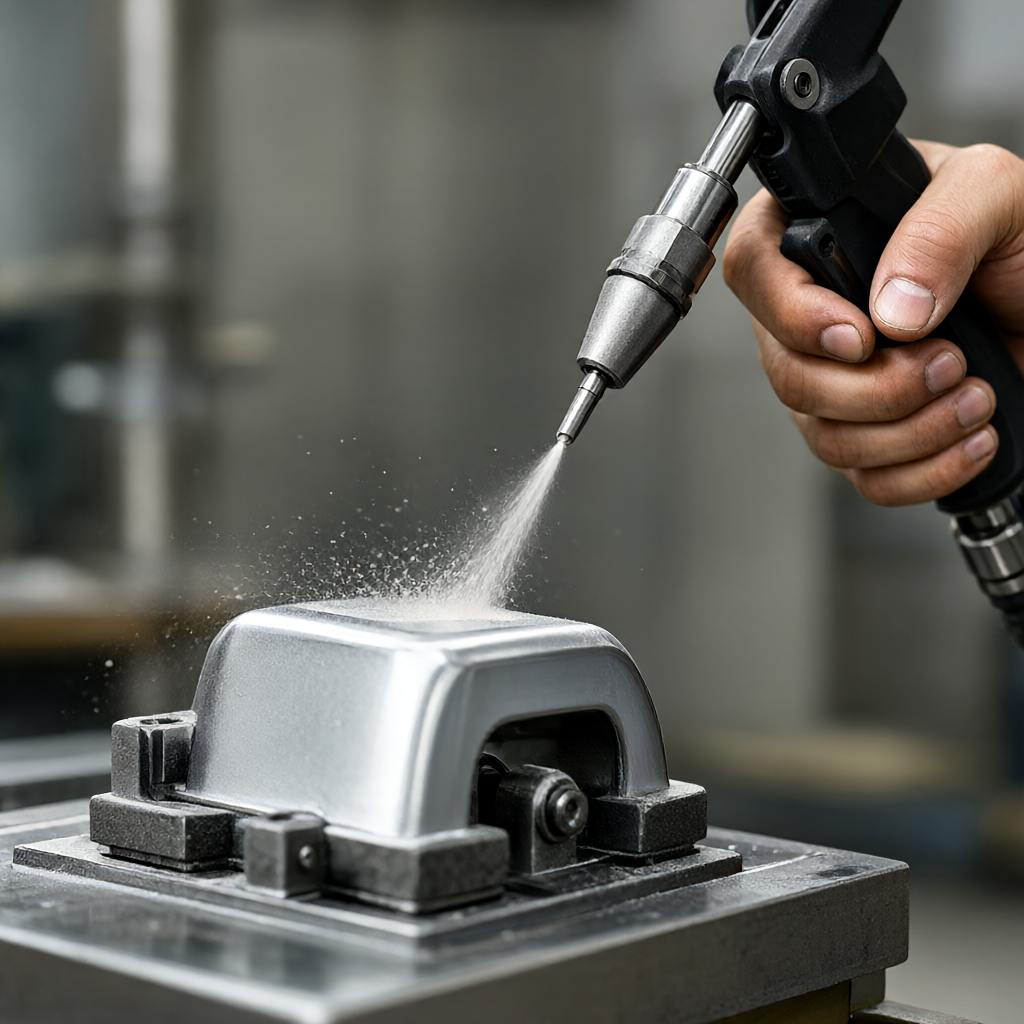
そこで、サンドブラスト・アブラジブブラストとアルマイト処理を組み合わせることで、サンドブラストにより形成される微細な拡散反射層でターニングハイライトを除去し、さらに酸化・封孔して硬く緻密な保護層を形成し、「マットな質感+高耐候性」を両立させます。
プロセス順序の比較: 最初にサンドブラストしてから酸化する vs 最初に酸化してからサンドブラストする
プロセス パスの選択により、最終的な表面状態が直接決まります。業界で一般的な 2 つのソリューションとその長所と短所を次のように比較します。
| コントラストの寸法 | オプション 1: 最初にサンドブラストを施し、次に陽極酸化処理を行う | オプション 2: 最初に陽極酸化してからサンドブラストします。 |
|---|---|---|
| 表面微細構造 | サンドブラスト粒子はアルミニウムマトリックスに埋め込まれ、酸化膜が微細孔を覆います。封止後の表面は平坦性が高く、均一な乱反射が得られます。 | 砂粒の衝撃により酸化皮膜が剥がれたり亀裂が入ったりして、局所的にアルミニウムが露出しやすくなり、耐食性が損なわれ、表面に斑点が生じやすくなります。 |
| 外観安定性 | 色が均一でロット間の色差が少ないため、外観要求の高い製品に適しています。 | 均一性の制御が難しく、白抜けや曇りが発生しやすいです。これは主に、優れたストレス軽減や再クリーニングのために外観が犠牲になるシナリオで使用されます (まれに)。 |
| 加工難易度 | 寸法公差に影響を与える過度のへこみを避けるために、サンドブラストの圧力と粒子サイズを厳密に制御する必要があります。 | 作業は比較的簡単ですが、後の洗浄は非常に難しく、残留した砂粒子がその後の酸化不良を引き起こさないようにする必要があります。 |
| 該当するシナリオ | 家電製品の筐体、医療機器のハンドル、航空内装部品など、耐視覚性と耐食性が求められる用途に。 | 完成品の納品にはほとんど使用されず、表面酸化層の除去が必要な内部構造部品の再加工プロセスでよく使用されます。 |
エンジニアリング実践の観点から、最初にサンドブラスト、次に酸化これは業界標準の慣行です。サンドブラストはアルミニウム表面にマットなベースを形成します。これにより、旋削工具のラインがマスキングされるだけでなく、接着面積が増加し、その後の陽極酸化皮膜がより緻密になります。逆に、酸化した硬質フィルムをサンドブラストすると、フィルム層の完全性が簡単に破壊され、露出した箇所から腐食が広がる可能性があります。
重要なプロセスパラメータの詳細な説明: 粒子サイズ、圧力、酸化膜厚さの相乗効果
パラメータ設定は部品の品質を決定する核心です。異なる設計要件は異なるパラメータの組み合わせに対応するため、「1 つのパラメータのセットが世界を征服する」ことは避けてください。
サンドブラストパラメータが粗さ(Ra)に及ぼす影響
サンドブラスト後の表面粗さRa値は、見た目の感触に直接影響します。一般的なアドバイス:
- ファインマット(AA10~AA16):粒径60~80メッシュ、圧力0.4~0.6MPa。 Ra値は通常1.6~3.2μmで、ある程度の光沢を残しており、軽い質感を追求する3Cシェルに適しています。
- 均一フロスティング (AA15-AA22):粒径30~50メッシュ、圧力0.6~0.8MPa。 Ra 値は約 3.2 ~ 6.3 μm で、均一なマット効果を示し、ターニング マークを最もよく隠すことができ、ほとんどの精密構造部品の第一選択です。
- 粗マット(AA24~AA28):粒径12~24メッシュ、圧力0.8~1.0MPa。 Ra値は6.3μm以上で、粒状感が強いです。産業機器のシールドなど、低コストで大量生産の製品に適しています。
特に注意が必要です。肉厚が薄い場合(1 MΩ・cm)、最終フラッシングを実行し、前処理浴液の pH 値と温度を監視してください。
フィルムの剥がれや膨れ
これは最も深刻な失敗です。原因としては、前処理の脱脂が不十分であり、アルミニウム基材の表面に油膜が残存し、酸化皮膜と基材との密着不良が原因で発生します。回避方法:脱脂工程を強化し、アルカリ浸漬+酸洗中和+水洗の3工程を採用し、接着強度試験(3Mテープ法またはハンドレッドナイフ試験)を実施。
バッチカラーバリエーション
酸化後の部品の異なるバッチの色は一貫性がありません。これは、主に不安定な酸化電流密度または浴温度の大きな変動が原因です。回避方法: 整流器を使用して電流密度を正確に制御し (通常 1.0 ~ 1.8 A/dm²)、タンク温度を一定 (18 ~ 22°C) に保ち、異なるバッチのタンクが混合するのを避けるために同じバッチを同じタンクにロードします。
局所的な切除または過度のうつ病
サンドブラスト中に粒子が跳ね返ったり局所的に蓄積したり、電極端の電流密度が高すぎたりします。回避方法: サンドブラストの距離 (通常 15 ~ 20 cm) と角度を制御し、エッジの集まりを避けるために適切な荷重固定具を設計し、必要に応じてエッジを絶縁します。
受け入れ基準とテスト方法: データを使用して「適格」を定義する
B2B 調達の場合、口頭での合意は信頼できず、定量的な受け入れ基準が保証されます。契約では次の指標を指定することをお勧めします。
- 膜厚測定: 渦電流厚さ計を使用して主要部品をランダムに検査し、合意された公差 (10±2 μm など) を満たすようにします。
- 粗さ:触覚粗さ計を使用し、Ra値は設計図に準拠しています(Ra3.2μmなど)。
- 耐食性: ASTM B633 または ISO 7539 を参照し、塩水噴霧試験 (中性塩水噴霧 NSS) を実施し、48 ~ 72 時間露点がないことを要求するか、合意された基準に従って判定します。
- 外観検査:D65光源下、視野角45°、30cm離れた目視検査、傷、白点、フローマークなし、視覚的色差ΔE≤1.5(同一バッチと比較)。
実際の納品時には、膜厚分布図、粗さ測定値、外観写真などを含めた「表面処理検査報告書」をご提供し、ご購入者様にご確認いただきます。最初の製品の検証では、信頼の基盤を確立するために、お客様が第三者の検査機関を指定するか、工場で抜き打ち検査を実施することをお勧めします。
FAQ: CNC 旋削部品の陽極酸化とサンドブラストに関するよくある質問
Q: 最初にサンドブラストしてから酸化すると、部品のサイズが大きくなり、組み立てに影響しますか?
それは。酸化皮膜は延性があり、膜厚が均一に増加します(片側の膜厚値が増加します)。例えば膜厚が10μmの場合、直径は20μm大きくなります。この値は、設計時に許容差の上限内に確保しておく必要があります。公差が非常に厳しい場合 (



