





真鍮CNC部品の基本的な導電特性と材料選択ロジック
真鍮のカスタム CNC 部品は、電気接続、端子、高周波信号伝送の分野で広く使用されています。その核となる価値は、優れた導電性、加工性、耐食性のバランスにあります。メインキーワード「真鍮製カスタム CNC パーツ」については、まず材料グレードの違いを明確にする必要があります。一般的に使用される H59 (59% 銅を含む) と C36000 (快削真鍮) の導電率は約 35 ~ 40% IACS で、銅 (99% IACS) よりははるかに低いですが、アルミニウムよりははるかに高くなります。精密 CNC 機械加工では、H59 はその安定した組成と優れた切削性能により、構造用導電性部品の最初の選択肢となります。一方、C36000はアンチモン、セレン元素を含み、切りくずが粉末状のため、ネジ部のセンタリングマシンによる大量加工に適していますが、導電率はH59に比べて5~8%程度若干低くなります。
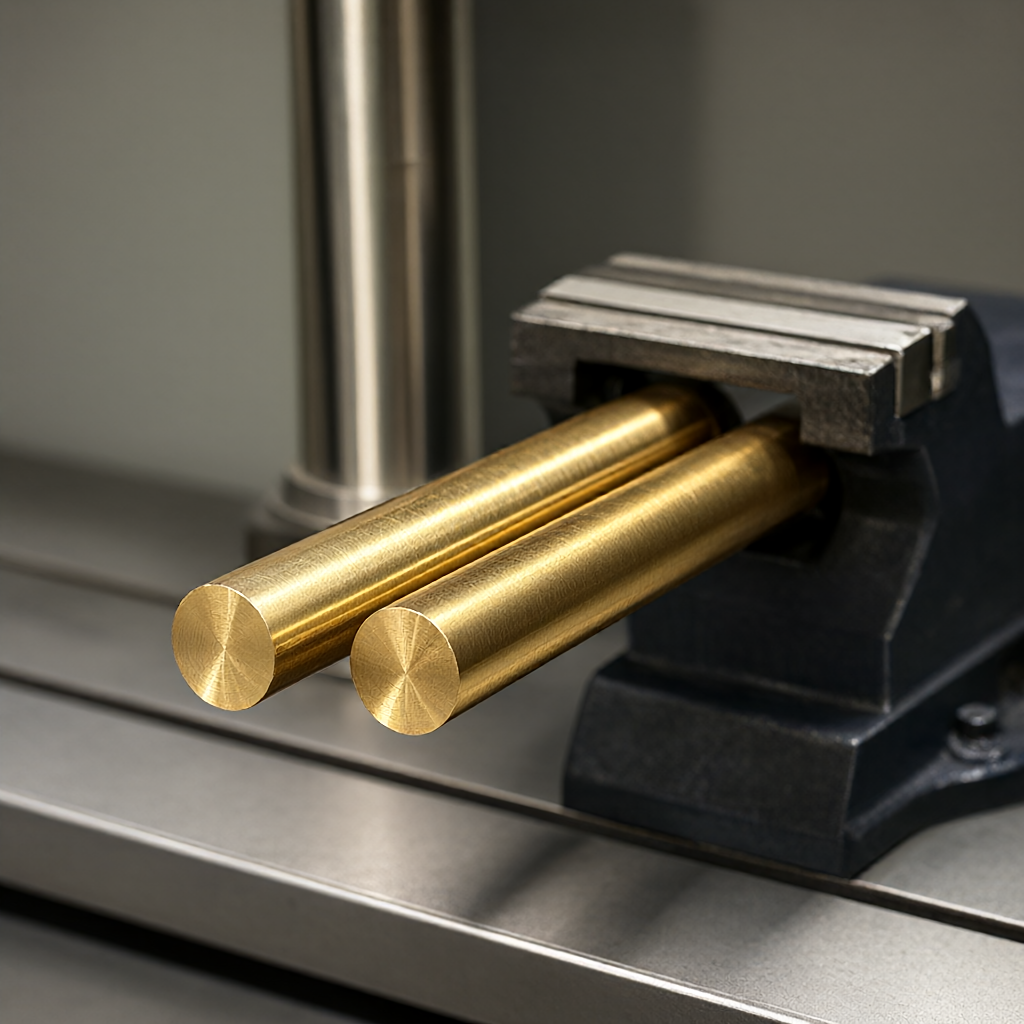
選択の鍵は、「導電性」要件と「磁気伝導性」要件を区別することです。部品に磁気回路が含まれる場合、または渦電流損失を回避する場合は、無酸素銅またはニッケル銅合金を使用する必要があります。低電圧および高電流の導電性部品としてのみ使用される場合、黄銅はコスト、加工効率、強度 (引張強度は約 310 ~ 400 MPa) の点で優れたエンジニアリング ソリューションを提供します。光沢のある表面と高い一貫性を備えたバッチ要件の場合、真鍮基材のフライス加工表面粗さは通常 Ra0.8 ~ 1.6μm に達し、仕上げまたは研磨後には Ra0.4μm に達し、その後の表面保護のための滑らかな基盤を築きます。
酸化故障モードと酸化防止プロセスの比較解析
黄銅は大気中で塩基性炭酸銅の緑青を生成しやすく、接触抵抗の増加や外観劣化の原因となります。酸化防止は単一のプロセスではなく、部品の使用環境に応じて化成皮膜、物理的絶縁皮膜、コーティングが選択されます。以下は、3 つの主流の真鍮 CNC 部品の表面処理ソリューションのエンジニアリング比較です。
| プロセスの種類 | 代表的な膜厚/パラメータ | 耐塩水噴霧時間 | 導電効果 | 該当するシナリオ |
|---|---|---|---|---|
| 化学的不動態化 | フィルム層には明確な厚さはなく、不動態化液の比率に依存します。 | 96~168時間 | 非常に低く、金属光沢を保持 | 高い外観要件、穏やかな耐腐食性、コスト重視 |
| ニッケルメッキ(化学メッキ・電気メッキ) | 3~8μm | ≧500時間 | 中程度のニッケルの導電率は銅の約 65% | 腐食性の強い環境、耐摩耗性の向上が必要 |
| ゴールド/シルバーメッキ | 0.5~2.5μm(金)/2~5μm(銀) | シルバーは硫化しやすく黒くなりますが、ゴールドは優れています | 金の導電率は銅の約70%と優れています。 | 高信頼性電気信号、高周波、低インピーダンス |
パッシベーションは金属層の厚さを増加させず、アセンブリギャップに影響を与えないことに注意してください。 「高光沢で傷のない表面」という加工本来の外観を維持するには、この方が良い選択です。ニッケルめっきは強力な耐食性を持っていますが、水素脆化のリスクがあり(水素を除去するには85℃で48時間焼く必要があります)、ニッケル層の表面は銀白色となり、真鍮本来の外観特性が変化します。
CNC 切断パラメータが導電特性の維持に及ぼす影響
真鍮の導電率は格子の完全性に大きく依存します。切削速度 (>300 m/min) と送り速度が高すぎると、加工硬化層が厚くなり、微小亀裂が拡大し、局所的な抵抗率が増加します。特殊形状界面の3軸フライス平面および4軸ジョイント加工の場合、切削速度Vcは180~250m/min、1回転あたりの送りはf0.08~0.15mm/revに制御することを推奨します。超硬インサート(グレードC)と微量の水溶性切削液を使用することで、表面の残留応力層を5μm以内に制御し、後続のコーティングの結合強度への影響を回避できます。

小さな導電性部品 (ピンや端子など) を加工するセンタリング マシンの場合、スピンドル速度は 8000 ~ 12000 rpm に達することがあります。振動による寸法誤差や面振れを防ぐため、後軸振れ(≦0.005mm)の監視に重点を置く必要があります。振動痕は外観の平滑性を損なうだけでなく、表面に微細な凹凸を生じさせ、接触面積の不確実性を増大させ、ひいては導電性試験バッチの一貫性の変動につながります。
表面仕上げおよび外観の品質管理基準
量産では、外観品質 (高光沢、完璧さ) が受け入れの核心となります。真鍮部品は通常、フライス加工後もナイフパターンが残ります。鏡面効果が必要な場合は研削加工を追加する必要があります。当社標準出荷品の表面粗さはRa0.4μmです。化学的不動態化の後、表面には酸化スポットやフローマークはありません。重要な管理ノードは、最初の製品確認と工程検査です。粗さ計を使用した Rz 値の測定と、光学顕微鏡を使用した表面の微細な傷の確認です。複合部品の旋削およびフライス加工の場合、後続の電気めっきでブリスターを引き起こす応力集中を避けるために、内穴と端面の間の移行フィレットは R0.5 ~ R1.0mm を確保する必要があります。
酸化防止処理前の洗浄工程は非常に重要です。 CNC 切削油の残留物は不動態皮膜の均一な付着を妨げ、局所的な皮膜漏れや腐食を引き起こします。標準工程は超音波脱脂→酸洗脱脂→熱湯洗浄→不動態化→乾燥となります。バッチ間のプロセスの一貫性を確保するために、各ステップ (30 ~ 60°C、5 ~ 10 分間の酸洗など) の温度と時間を記録する必要があります。
検出方法と障害防止戦略
導電性試験では全体の抵抗だけでなく、「接触抵抗」にも焦点が当てられます。組み立てられた端子には、より正確に測定し、リード抵抗の干渉を排除するために 4 線式 (ケルビン センシング) が使用されます。外観および保護層の検査は塩水噴霧試験に依存します (GB/T 1771 または ASTM B117 を参照)。エッジの初期不良が見つかった場合、それは通常、CNC 加工後の不完全な面取りまたは不完全なバリ取りが原因であり、その結果、鋭利なコーナーに薄い不動態皮膜が形成されます。図面ではすべてのシャープエッジ面取り C0.2 ~ C0.5mm を指定することをお勧めします。これにより、感触が向上するだけでなく、フィルム層の分布が最適化されます。

座標測定 (CMM) を使用して、主要なフィット サイズ公差 (±0.01 mm など) を検証し、接触圧力の不足やサイズ超過による抵抗の増加を防ぎます。出荷前の実物大検査とランダムな塩水噴霧検査を組み合わせて、「サイズ-機能-外観」の三重検証閉ループを形成し、端子アセンブリの不良率を削減します。
よくある質問
真鍮CNC部品は鏡面研磨できますか?
できる。研磨ベルトの研磨または研削プロセスにより、真鍮の表面粗さは Ra0.2μm まで低くなり、高い光沢効果が得られますが、その後の酸化や黒ずみを防ぐために不動態化保護が必要です。
ニッケルメッキは真鍮の導電率を大幅に低下させますか?
ある程度の影響はあるでしょう。ニッケルの比抵抗は真鍮の約1.5倍です。大電流が流れる部品の場合は錫メッキまたは銀メッキを推奨します。機械的保護または軽負荷の導電性の場合のみ、ニッケルメッキが許容されます。
最小注文数量とサンプルのリードタイムはどれくらいですか?
1 枚の校正に対応しており、バッチ注文の場合は 15 ~ 25 日で納品できます。具体的な納期は図面の複雑さ、材料の在庫状況、表面処理工程のスケジュールによって異なります。図面が提供された後に評価することができます。
保管中に真鍮部品が酸化して黒くなるのを防ぐにはどうすればよいですか?
環境湿度を維持するために、不動態化後にマイクロクリスタリン ワックスまたは蒸気相腐食防止剤 (VCI) パッケージを適用することをお勧めします。



