





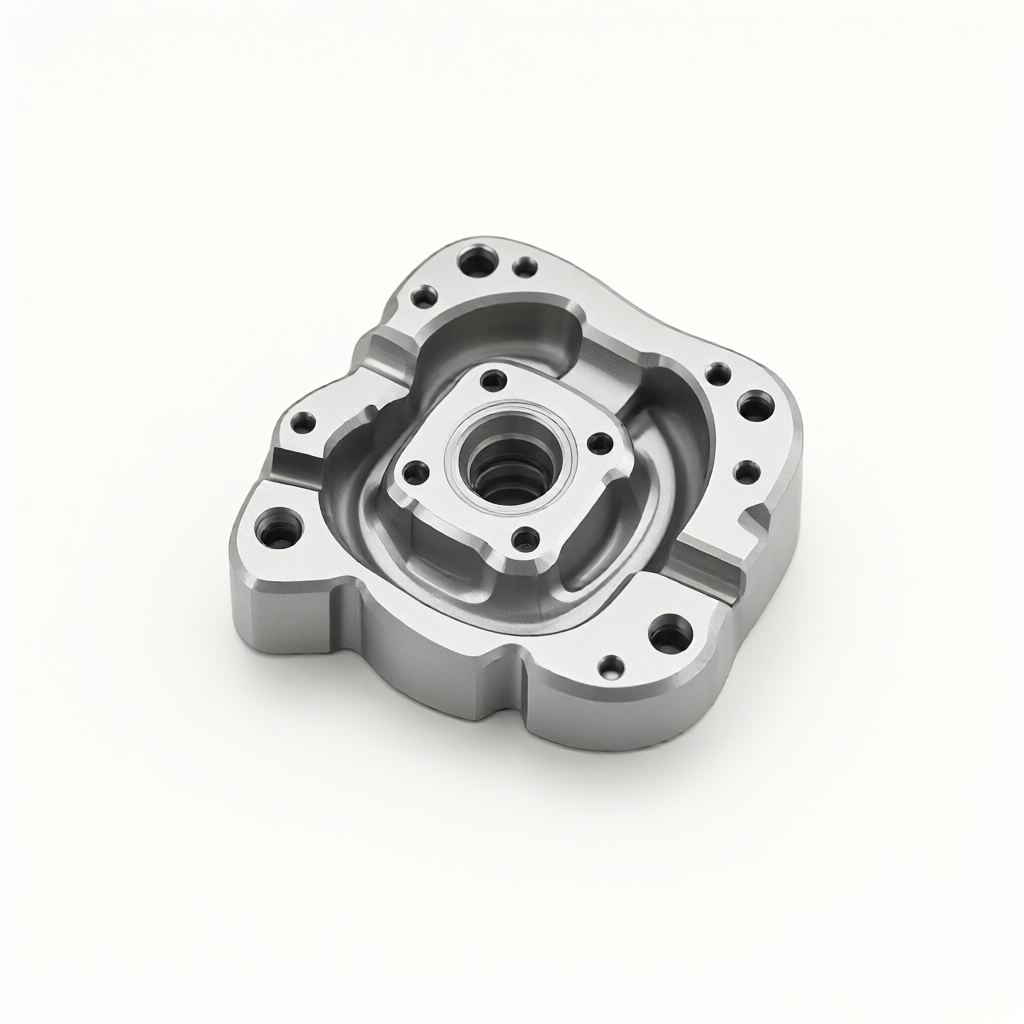
医療腔の 5 軸 CNC 加工における主要なプロセスの課題
精密 CNC 部品のカスタム加工では、複雑な医療用キャビティの 5 軸 CNC 加工が、特殊な形状の曲面や深いキャビティ構造に対処するための一般的な要件となります。医療グレードのキャビティ部品は通常、無菌の包装材料を必要とし、表面にバリや傷がなく、寸法公差が±0.01mm以内に管理され、表面粗さがRa0.4μm以上に達する必要があります。医療機器の生体適合性と清浄度に対する高い要件により、従来の 3 軸または 4 軸プロセスでは、複雑なキャビティを加工する際の軸間の干渉、ツールパスの最適化が不十分、バリ取り効率が低いなどの問題が発生することがよくあります。 5 軸リンク加工では、傾斜したスピンドルとスイング軸の協調動作により工具の入射角を大幅に改善し、表面仕上げを改善し、サポート構造を削減できるため、その後の無菌処理や洗浄のためのプロセスマージンを残すことができます。
材料の選択と切削パラメータの最適化
医療用キャビティに一般的に使用される材料には、316L ステンレス鋼、チタン合金 (Ti-6Al-4V など)、PEEK エンジニアリング プラスチックなどがあります。異なる材料の切削性能の違いは、工具寿命、表面品質、バリ取りの難易度に直接影響します。
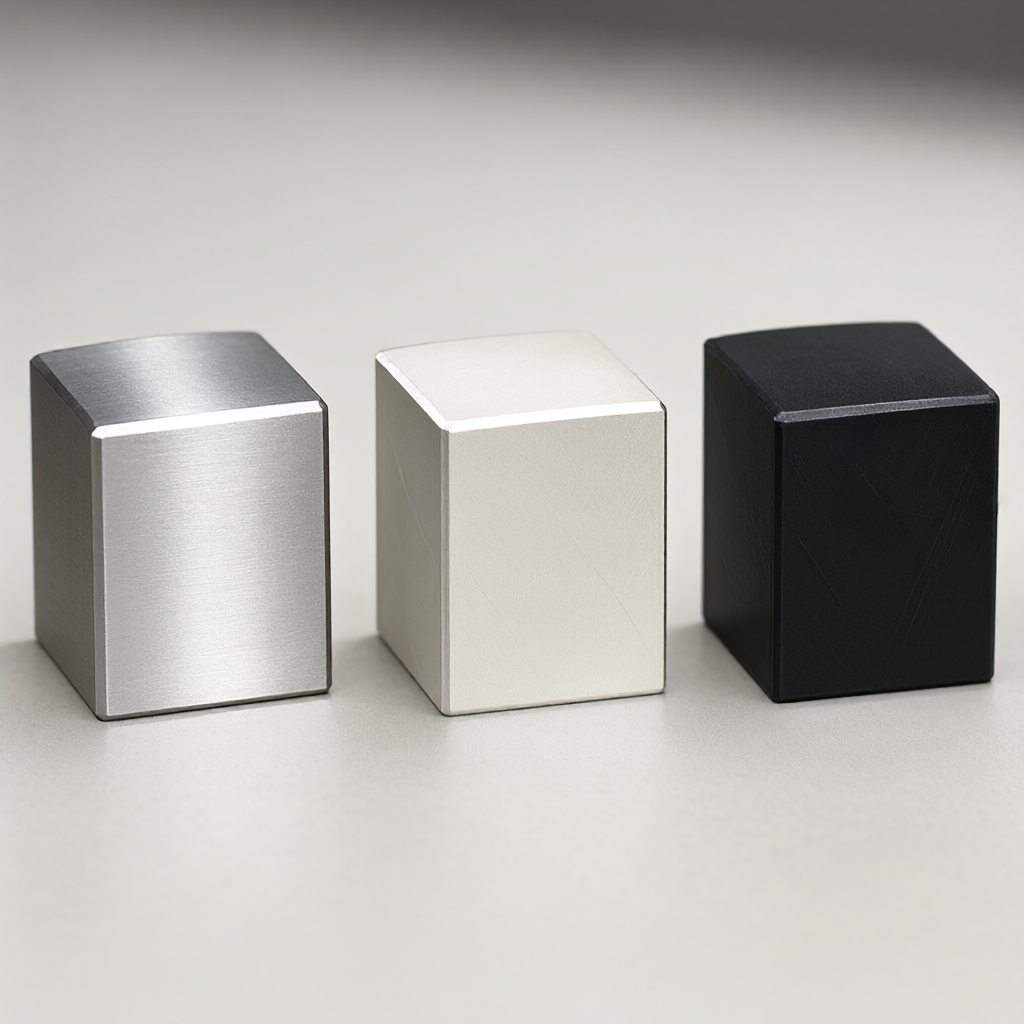
- 316Lステンレス鋼:靭性が高く、熱伝導率が低く、ビルドアップエッジが発生しやすい。主軸回転数を 8000 ~ 12000rpm、送り速度を 300 ~ 500mm/min に制御し、送りを大きく切り込みを小さくする戦略を採用することをお勧めします。耐摩耗性と切りくず排出性を向上させるため、切削工具には超硬コーティングされたナイフ (TiAlN コーティングなど) を推奨します。
- チタン合金:弾性率が低く、変形しやすい。蓄熱による熱変形を避けるため、切削速度を下げ(500~800m/min)、クーラント流量を増やす必要があります。表面精度を確保するには、ステップ距離 0.05 ~ 0.1 mm の微細加工パラメータを使用することをお勧めします。
- PEEKエンジニアリングプラスチック:融点が約343℃でナイフにくっつきやすいです。鋭利な工具(単結晶ダイヤモンドやCBNなど)を使用し、高速かつ低送り(10000~15000rpm、送り200~300mm/min)を維持し、熱変形を防ぐために空冷する必要があります。
パラメーターの最適化は、衝突検出および工具軸戦略の調整のために 5 軸リンケージ シミュレーション ソフトウェアと組み合わせる必要があります。これにより、深いキャビティ領域で工具が常に最適な切削角度に維持され、振動や工具のたわみが回避されます。
5軸連動ツールパスと軸間戦略
5 軸 CNC が複雑な医療用キャビティを加工する場合、ツール パスの計画が表面の品質と効率を決定する鍵となります。一般的な戦略には次のようなものがあります。
- スパイラルカット: キャビティフライス加工に適しており、一定の切削負荷を維持し、工具先端応力を軽減し、表面残留応力を軽減し、その後の無菌洗浄を容易にします。
- Z方向オフセットフライス加工:仕上げ加工に適しており、段差量(通常0.02~0.05mm)を制御することで面粗さRa0.4μmを実現します。ツールマークを避けるために、ツールパスを滑らかな遷移に一致させる必要があります。
- 5軸連動スムージング処理: 曲面領域での連続 5 軸動作を使用して、主軸傾斜角を一定 (45°-60° など) に保ち、工具剛性を向上させ、オーバーハング振動を低減し、より均一なプロファイル品質を取得します。
ツールパスの最適化では、バリ取りプロセスの予約も考慮する必要があります。鋭利なエッジやキャビティの深いコーナーの場合は、事前にバリ取りを行う溝や面取りを設計して、その後の手動バリ取りによる表面損傷を避けることができます。 5 軸工作機械は位置決め中にワークを回転させる必要がないため、クランプ応力が軽減され、寸法安定性の維持に役立ちます。
バリ取り工程と無菌適合性の比較
バリ取りは医療部品の適格な前工程です。さまざまな方法が、表面の完全性、生体適合性、滅菌包装材料の適合性に大きな影響を与えます。次の表は、3 つの主流のバリ取りオプションを比較しています。
| 方法 | 該当するシナリオ | 表面残留リスク | 滅菌包装材料の適合性 | コストと効率 |
|---|---|---|---|---|
| 振動バリ取り | 多孔質、深い空洞、複雑な内孔 | 低いですが、傷を避けるために研磨粒子サイズを制御する必要があります (≤325 メッシュ) | 残留研磨材が多く、掃除が簡単 | 中程度の良好なバッチ一貫性 |
| レーザーバリ取り | 鋭いエッジ、薄肉、高温合金 | 極めて低い、非接触、熱影響部なし | 非常に高い、消耗品の残留物なし | 高さが高く、高精度の医療部品に最適 |
| 電気化学的バリ取り (ECM) | 深穴、スリット、導電性材料 | 低いが、電解質比率と電流密度を制御する必要がある | 、電解質残留物を完全に洗浄する必要があります。 | 中程度、チタン/鋼合金に適しています |
バリ取りプロセスを選択する場合は、材料の特性とその後の滅菌方法 (エチレンオキシドや放射線滅菌など) を組み合わせる必要があります。レーザーバリ取りは非接触であり、消耗品を必要としないため、滅菌包装材料を汚染するリスクが最も低く、高い清浄度要件に適しています。振動バリ取りは複雑な内部キャビティに適していますが、微粒子の残留物が生体適合性テストに影響を与えないように、研磨粒子のサイズを厳密に選別する必要があります。導電性材料には電気化学的バリ取りが有効ですが、超音波洗浄と純水洗浄を複数回繰り返して電解液残留物を除去する必要があり、イオン残留物が医学的基準値以下であるかどうかを検出する必要があります。
表面処理と無菌包装材の適合性検証
バリ取り後、医療用キャビティでは、耐食性と生体適合性をさらに向上させるために表面処理が必要になることがよくあります。一般的なプロセスには次のようなものがあります。
- サンドブラスト: 150~325メッシュのアルミナまたはガラスビーズを使用し、圧力を0.3~0.5MPaに制御し、表面粗さはRa0.8~1.6μmを目標とします。サンドブラスト後、表面の汚染層を除去するために酸洗いと不動態化が必要です。
- アルマイト処理(アルミニウム合金): アルミニウムベースの医療部品に適しており、膜厚は5-10μmで、染色または封止が可能です。洗浄液が細孔内に残らないように、密閉プロセスが完了していることを確認する必要があります。
- メッキ: ニッケル-リン合金コーティング(2-5μm)など、耐摩耗性と耐食性を向上させます。電気めっき後は水素脆化解除(200℃/4hなど)と塩水噴霧試験検証が必要です。
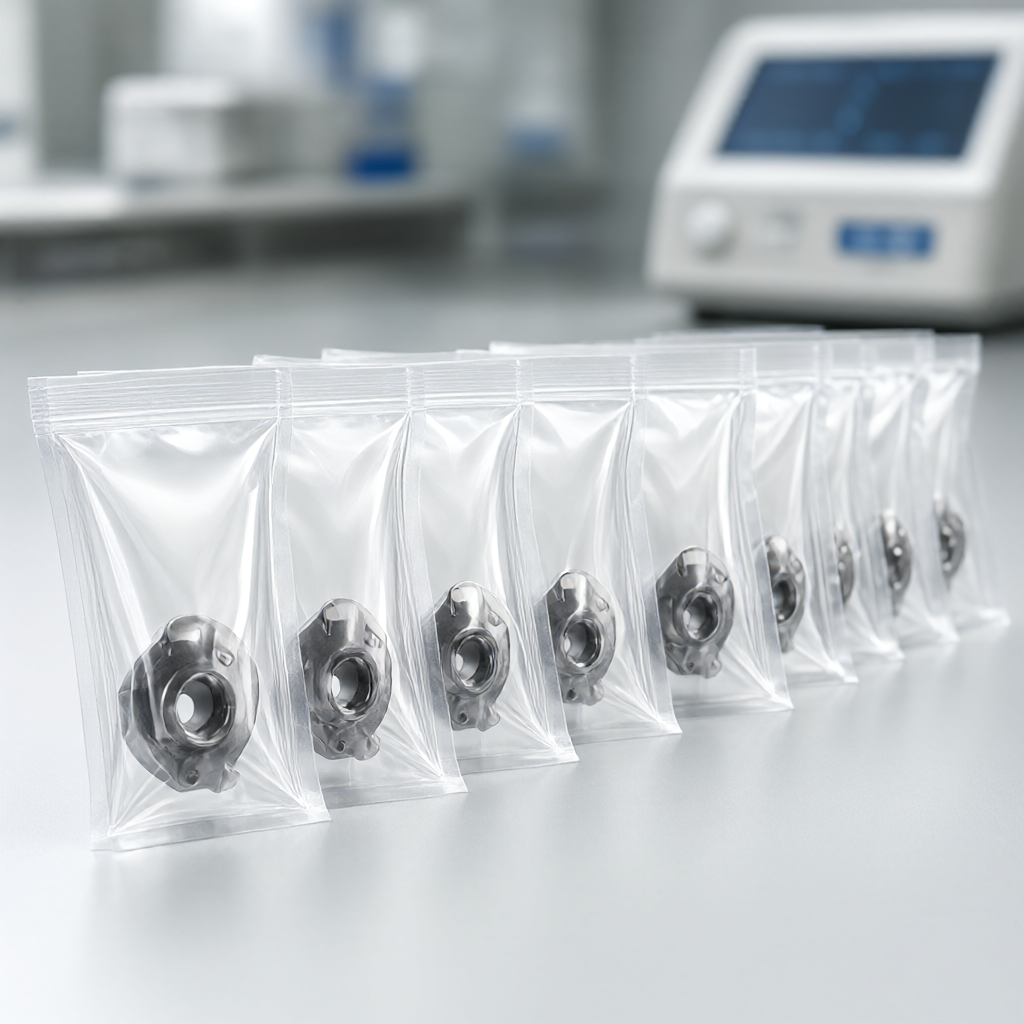
すべての表面処理プロセスが完了したら、滅菌包装材料の適合性を検証する必要があります。包装材料 (医療グレードの PE 袋や紙とプラスチックの複合袋など) は、マイクロバンプ、静電気、または部品表面の残留物によって損傷したり汚染されたりしないようにする必要があります。輸送シミュレーション テストと密閉テストを実施して、滅菌サイクル後も部品の表面の完全性が変化せず、沈殿物がないことを確認することをお勧めします。
テスト基準と障害の回避
医療用キャビティ部品の最終的な受け入れには、厳格な品質検査基準が適用されます。主要なテスト項目は次のとおりです。
- 寸法検査: 三次元座標測定機 (CMM) または光学式プロジェクターを使用して、±0.01 mm を目標としてキーポイント公差を検出します。 CMMプローブは深部キャビティ測定の精度を向上させるためにルビー球径(R0.5mm)を使用する必要があります。
- 表面粗さ:白色干渉計または接触式粗さ計を使用し、Ra0.4μm(仕上げ)またはRa0.8μm(サンドブラスト後)を目標にします。局所的な偏差を避けるために、異なるプロファイル領域の複数の点で測定する必要があります。
- 清浄度試験: ISO 16232-1 規格に従って粒子計数を実行するか、VDA 19 に従って化学残留物検出を実行します。バリ取りおよび表面処理された部品は、金属の削りくず、研磨剤、または電解液の残留物がないことを確認するために超音波洗浄する必要があります。
- 生体適合性: 最終製品は、材料や加工技術から有毒物質が放出されていないことを確認するために、ISO 10993 シリーズのテスト (細胞毒性、感作、刺激など) に合格する必要があります。
一般的な故障モードには、深いキャビティコーナーの残留バリ、表面処理層の泡立ち、バリ取り後の表面の傷、滅菌サイクル後のわずかな寸法変化などがあります。回避策には次のものが含まれます。 5 軸加工中のバリ取りのためのマージンを残す。表面処理の前に酸洗活性化を行う。手作業の代わりにレーザーまたは振動バリ取りを使用します。滅菌前に高温寸法安定性試験を実施(模擬滅菌温度±10℃)。
FAQ: 医療用キャビティの 5 軸 CNC 加工に関する主な質問
5 軸 CNC 加工は、医療用キャビティの滅菌包装材料適応要件を満たすことができますか?
できる。 5 軸加工は、ツール パスを最適化することでクランプ応力と表面欠陥を軽減し、レーザーまたは振動のバリ取りと厳密な洗浄プロセスと組み合わせることで、部品の表面に残留汚染物質がないことを保証し、滅菌包装材料のシールと清浄度の要件を満たすことができます。
316L ステンレス鋼の医療用キャビティにはどのバリ取り方法が最適ですか?
レーザーバリ取りは、非接触で消耗残留物がなく、熱影響を受けるゾーンが小さいため、316L ステンレス鋼の医療用キャビティに推奨されるソリューションです。内部キャビティが複雑な構造の場合、振動とバリ取りを組み合わせることができますが、砥粒のサイズを制御し、徹底的に洗浄する必要があります。
5軸加工で面粗さRa0.4μmを実現するには?
仕上げパラメータ (ステップ距離 0.02 ~ 0.05 mm、適度な切削速度) を採用し、5 軸スムージング加工戦略と組み合わせて、工具の切れ味と工作機械の熱安定性を維持する必要があります。表面に傷が付くリスクを軽減するため、仕上げ後の二次クランプは避けてください。
バリ取り後の電解液残留量が基準値に達しているかどうかを確認するにはどうすればよいですか?
イオンクロマトグラフィーまたは ICP-OES を使用して表面イオン残留物を検出できます。目標値は医療清浄度基準 (総残留物など) に準拠する必要があります。



