





精密CNC部品製造では、細溝加工多くの場合、成否は工作機械の剛性ではなく、工具半径と溝幅の一致関係。多くの技術者は、理論上のサイズに従って工具を選択した後、実際の切削抵抗が急増し、工具ハンドルの振動が増加し、さらには溝底フィレットが大きすぎたり、側壁に傷がついたりすることさえあることに、最初のピースの最初の試行切削中に気づきました。これはプロセスの問題だけでなく、量産時の一貫性や外観品質にも直接影響します。この記事では、ShowyMetal の 3/4/5 軸フライス加工における実際の戦闘データを組み合わせて、工具半径係数、干渉包絡線、および補正ロジックの詳細な分析を提供し、技術調達および研究開発担当者が科学的な選択基準を確立し、発生源からの故障モードを回避できるようにします。
細溝加工における工程ボトルネックと故障モードの解析
従来のエンドミルでは、溝幅が工具径の1.2倍未満になると「狭溝ゾーン」に入ります。このとき、工具の刃先部分のみが切削に関与し、工具本体の切削に関与しない部分はワークや治具と干渉しやすくなります。一般的な障害モードには次のようなものがあります。
- ガウジング:工具が後退または前進するときに、工具ハンドルまたは工具ショルダーが溝壁に衝突し、修復不可能な傷が発生します。
- ナイフと背中を曲げてみましょう:深さ対直径の比が大きすぎると、工具剛性が不足し、溝幅が公差外(通常はプラス方向)になります(溝が広くなります)。
- おしゃべり:細溝は切削面積が小さく減衰が低いためメインモード振動が励起されやすく、面粗さが急激に悪化します。
これらの問題を解決する核心は、工具形状と加工パスの結合関係を再検討することにあります。これは単に「ポケットナイフを変える」だけでは解決できません。有限要素力学や切削力学に基づいた総合的な検討が必要です。
工具半径係数: 実現可能性を決定する中心的なパラメータ
- < 1.0$
- < 1.5$
- $1.5 \le \alpha< 2.0$
: 見積のために図面を送信するとき、ナロー スロット率 $\alpha$ が $1.0 ~ 1.5$ の場合、サプライヤーにエンジニアリング ドッキング機能をテストするための重要な指標となる「ナロー スロット専用ツール ライブラリ」があるかどうかを積極的に問い合わせることをお勧めします。一般の工場では、大径工具を使用して無理に切削することになり、歩留まりが大幅に低下する場合があります。
ボールナイフとブルノーズナイフ: 2 つの細溝ソリューションの詳細な比較
狭い溝で高い底面平坦度や側壁の仕上げが必要な場合、エンドミルでは不十分なことがよくあります。現時点ではボールエンドミル(Ball End)やブルノーズミル(Bull Nose/Radius End)が主な候補になります。両者の間には、コスト、効率、表面品質に大きな違いがあります。
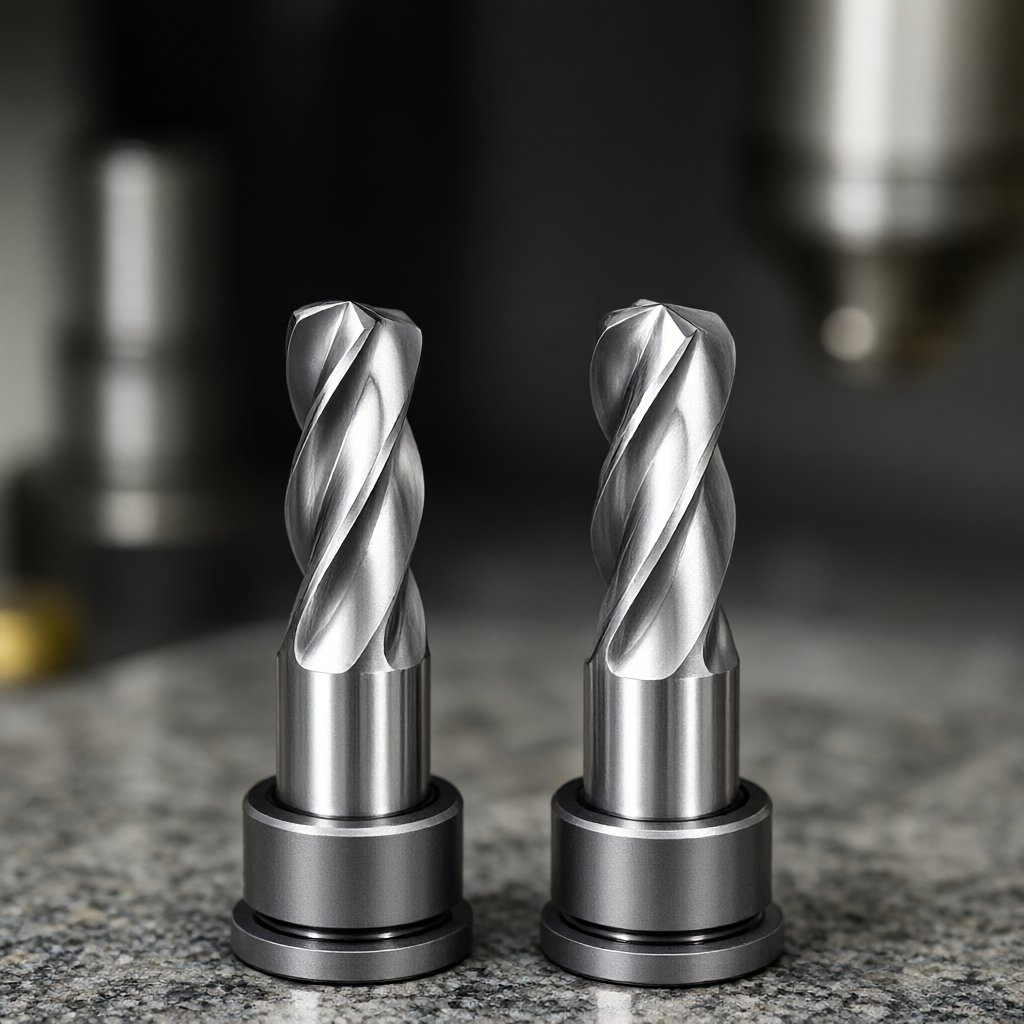
| 評価の次元 | ブルノーズフライス(ブルノーズ) | |
|---|---|---|
| 底形成能力 | 二次加工のない完全な円弧で、有機的な曲面やR溝底に最適 | |
| 長い。大きな半径で切り込み、放熱が良く、剛性が強く、長時間切削に適しています。 | ||
| 適用可能なシーン | 金型キャビティ、复雑な3次元プロファイル、R値に要求がある部品 | 側壁高仕上げ要求、平面溝、外観部品、バッチ一貫性要求の高い製品 |
| コスト管理コスト | 工具単価が高く、頻繁に交換する必要があります。 | 中低。工具耐久度が高く、総合コストが低い |
エンジニアリング提案書もしあなたの部品が外観が見える構造部品と溝の側壁は“高輝度面、傷のない”効果を示す必要があります。牛の鼻ナイフ大量生産においては、このようなニーズに対してR 0.5 ~ R 1.0 mmの牛鼻ナイフを優先的に推奨し、高速フライス加工複合機と組み合わせてバッチ外観の一貫性を確保しています。
補償論理とプログラミングの基本
工具の選択は最初のステップに過ぎず、正しい補正設定によって寸法の一時的な誤差を回避できます。以下は3つの重要な実践ノードです。
1.半径補正の方向選択
左側のウォールを加工する場合は、オンにする必要があります左半径;右側のウォールを加工するときに有効にする右半径オフセットRight Offset。多くの初心者は狭溝加工中に左右を混同し、工具の切削量が大きすぎて刃が崩れてしまう。CAMソフトでシミュレーションを開いて、工具包絡線が溝幅理論値を超えていないかチェックすることを提案する。
2.“ナイフの突き刺し”を回避するアプローチ戦略
狭い溝の深さでは、垂直下のナイフは工具を曲げやすくなります。ベベル読み込みRamp Inまたはアークイン戦略。例として、直径 3mm のブルノーズカッターで幅 5mm、深さ 10mm の溝を加工すると、深さ 0 ~ 5mm で 15° の斜め挿入角を使用し、垂直送りを 5 ~ 10mm に維持すると、ピーク切削抵抗が 30% 以上減少し、バックベンドが大幅に減少します。
3. 余白と仕上げの分離
荒加工の場合は 0.2 ~ 0.3 mm のマージンを残し、仕上げの場合はより細かいステップオーバーを使用します。< 15% 刀径)。精修阶段务必使用ダウンミリング、工具の硬い側を使用してワークピースを押すことで、表面仕上げが向上し、工具の摩耗が軽減されます。
受け入れ基準と試験方法
狭溝品質は目視で完全に判断することが難しく、精密検査設備に頼らなければなりません。出荷前に以下の検査プロセスを実行します。
- サイズテスト。::利用する画像測定器検査沟幅、キーポイントは沟底中心及び両1/3个所を含む。は通常±0.01mmであり、より高精度の要求に対して、図面に従って実行できる。
- 深さと平面性::利用する溝底の格子点を収集し、平坦度が0.05mmを超えているかどうかを評価します。深い溝は歪みが発生しやすいため、慎重な検査が必要です。
- 隙間ゲージまたはプローブシミュレーション特に面取りやフィレット遷移領域がある場合は、周囲のフィーチャとの潜在的な衝突リスクがないかツールを確認してください。
透明性のある配信: ShowyMetal は、CMM 座標データ、測定された粗さ値、外観写真を含む、各バッチの完全な検査レポートを提供します。これは品質の証明であるだけでなく、顧客がプロセスの安定性を確立するのに役立つデータ基盤でもあります。
よくある質問 (FAQ)
幅0.5mmの細い溝を加工するにはどのくらいの小さな工具が必要ですか?
理論上の最小工具半径は0.25mm以下ですが、剛性を考慮すると直径0.5mmまたは0.6mmの精密マイクロエンドミルの使用を推奨します。溝の深さが 3 mm を超える場合は、振動跡やナイフの破損の危険を避けるために、ブルノーズ ナイフを使用し、回転速度を下げることを強くお勧めします。
狭いスロットの側壁にいつも螺旋模様が現れるのはなぜですか?どうすればいいですか?
スパイラル パターンは主に、過度のステップ距離または工具の摩耗によって発生します。 CAMパラメータの「仕上げツールステップオーバー(ステップオーバー)」を確認してください。工具径の 10% ~ 15% に設定することをお勧めします。同時にツール側刃に欠けがないか確認し、必要に応じて面取り補正(リードイン/リードアウト)を有効にします。
細溝加工における工作機械の剛性に対する具体的な要件は何ですか?
工作機械用の狭いスロット主軸振れ感度が高く、スピンドルのラジアル振れ ≤ 0.005mm が必要です。工作機械には高速性と高剛性性が同時に求められます。スプリングクランプによる緩みを避けるために、ハードクランプの旋削工具または ER ホルダを使用することをお勧めします。 ShowyMetal の 5 軸加工機はすべて、高精度 ER タイバー システムを使用して、微小径工具の安定したクランプを保証します。
大量生産において狭いスロットの寸法の一貫性を確保するにはどうすればよいですか?
鍵となるのは
結論とコラボレーションへの招待
細溝加工は単純に見えるかもしれませんが、実際には、工具ライブラリ管理、CAM プログラミング機能、および工作機械の剛性制御の包括的なテストです。航空宇宙構造部品のシール溝であれ、家電製品で高い外観要件が要求される装飾溝であれ、正確な工具半径の一致は、スクラップ率を削減し、納期どおりの納品率を向上させるための基礎となります。
狭い溝加工の外観の一貫性に苦労している場合、または特定の材料と深さのプロセス検証が必要な場合は、お気軽に 2D/3D 図面を ShowyMetal エンジニアリング チームに送信してください。 72 個の機器から得た実際の戦闘データに基づいて、工具の選択、工具の送り戦略、許容差に関する推奨事項を提供します。DFM分析レポートを使用すると、最初から適切な結果を得ることができ、量産段階で効率的に納品できるようになります。



