





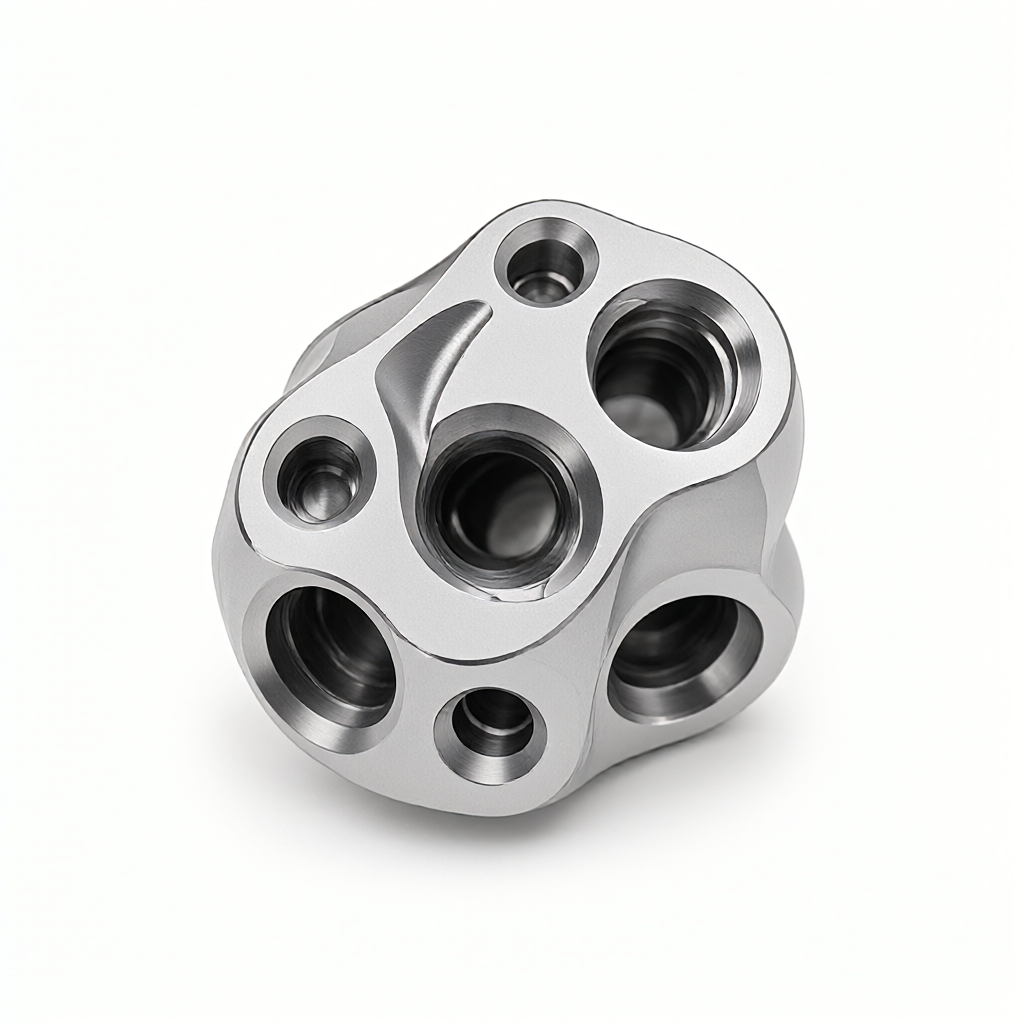
精密バルブコアの5軸CNC加工における内穴深さ対直径比と工具細さ比の課題
空圧、油圧、半導体ガス回路システムでは、精密バルブコア流体のオンオフと流量調整を制御するためのコアコンポーネントです。加工上の困難さは次の点に集中しています。5軸CNC加工特に深いキャビティや特殊な形状の傾斜穴を処理する場合に最適です。内穴深さと直径の比 (L/D)そして工具細さ比その結果、剛性不足、切削振動、切りくず排出困難などの問題が発生します。調達および研究開発エンジニアにとって、これら 2 つのパラメータを理解することが重要です公差の安定性そして表面仕上げ影響は、サプライヤーの真のプロセス能力を評価するための重要な指標です。委託用の図面のみに依存し、プロセス パスにおけるツール パス補正戦略を無視すると、多くの場合、バッチの一貫性の失敗や納期の遅延につながります。
バルブコアの精度に対する内穴の深さと直径の比率の物理的制限
バルブコアには通常、穴の深さ対直径の比 (L/D) が 3:1、さらには 5:1 以上である必要があります。 L/Dが3を超えると、5軸CNC加工CNC の穴あけおよびリーミングのプロセスは、次のような重大な課題に直面しています。
- 工具のたわみと工具の降伏:細長率が増加すると、圧力下での工具の弾性変形は指数関数的に増加します。 L/D=4 では、従来の剛性サポートを使用すると、直径方向の寸法偏差が ±0.01 mm の許容範囲を超える場合があります。
- 蓄熱と熱変形:深穴加工ではシャンク部に切削熱が伝わりにくく局所的な温度上昇が起こり、ワークに残留応力が発生し、冷却後の収縮変形が発生します。
- 切りくず詰まりの危険性:特にステンレス鋼やチタン合金材料の加工では、穴底に切りくずカールがたまりやすく、工具が欠けたり折れたりすることがあります。
したがって、DFM (Design for Manufacturability) 段階で、エンジニアは L/D の上限を明確にする必要があります。たとえば、Ø6 mmのバルブコア穴の場合、深さが24 mm(L/D=4)を超える場合は、累積誤差を制御するために、分割して加工するか、単一のドリリングリーマー加工の代わりにボーリングプロセスを使用することをお勧めします。
工具の細さ比と切削パラメータのマッチング戦略
工具の細さ比 (S/L) は、フライス加工や穴あけ加工の性能に直接影響します。表面粗さそして寸法安定性。存在する5軸CNC加工機械加工では、曲面や開口部の面取りにはボールカッターやラウンドノーズカッターがよく使われ、そのS/Lは通常5:1~8:1です。
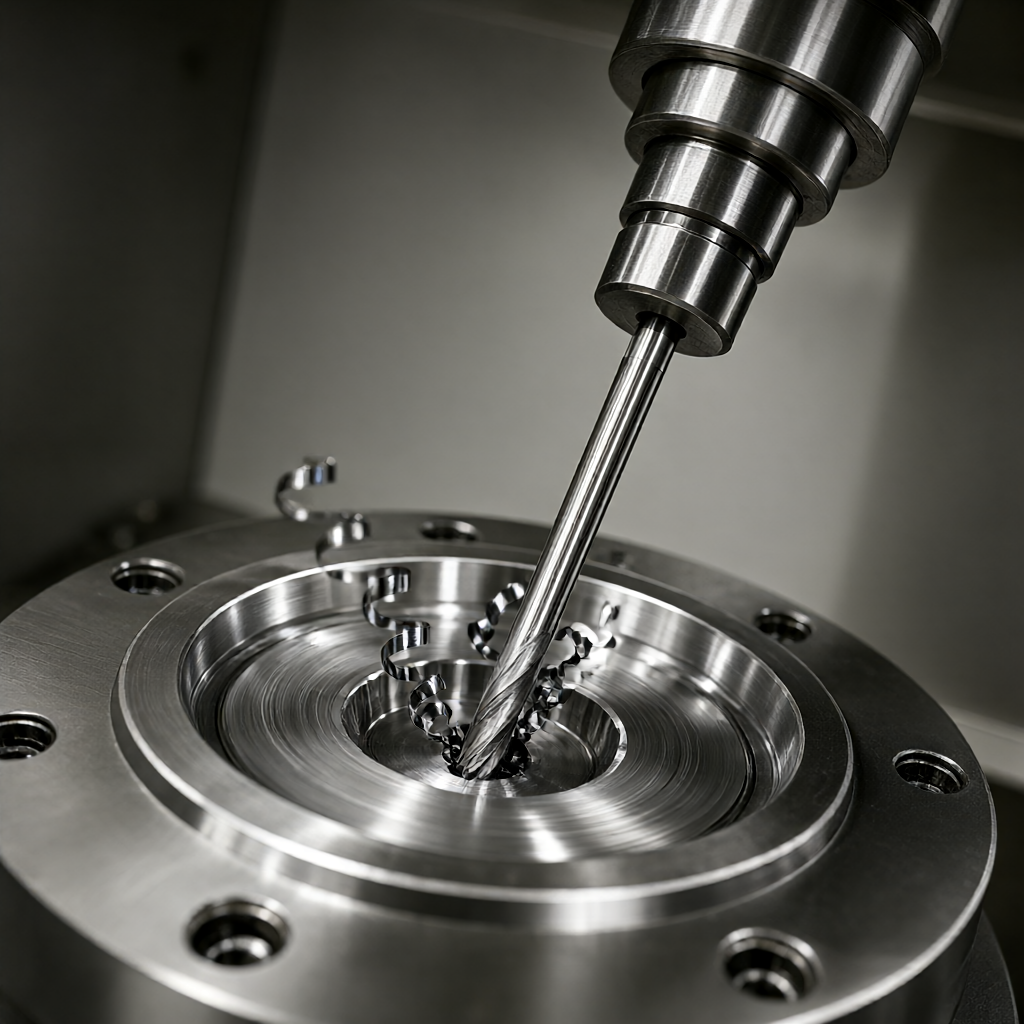
- 速度と送りの最適化:高S/L工具はびびりを抑えるために切削速度(Vc)と送り(Fz)を下げる必要があります。例えば、アルミニウム合金6061をØ4 mmのボールカッター(S/L=6)で加工する場合、Vcを従来の200 m/minではなく60~80 m/minに制御することを推奨します。
- 工具のコーティングと形状:PCD (多結晶ダイヤモンド) または CBN (立方晶窒化ホウ素) コーティングされた工具を選択すると剛性寿命を向上させることができますが、スピンドルの熱誤差補正戦略と一致する必要があります。
- スピンドルテーパの選択:深穴加工の場合は、界面の熱ドリフトによる穴位置精度への影響を軽減するため、HSK または BT50 の高剛性テーパースピンドルが推奨されます。
5軸リンク経路計画と工具軸制御
バルブ コアには、斜めの穴、止まり穴、多面的な位置決め機能が含まれることがよくあります。5軸CNC加工利点は、連動回転により工具の最適な作動角度を維持でき、底面でのぶら下がり切削を回避できることです。鍵は工具軸制御 (チルトとリード) 戦略にあります。
- 固定底面法(Floor Normal):工具は加工面に対して常に垂直で、平坦で真っ直ぐな壁面に適していますが、穴にカッターマークがつきやすいです。
- 固定側法 (Side Normal):工具は 5° ~ 10° 傾けられ、穴の真円度と表面仕上げを改善できますが、工具の S/L 要件はより厳しくなります。
- 動的傾斜:ツール位置の曲率に応じて傾斜角度を自動調整するため、複雑な曲面のバルブコアにも最適です。 CAM ソフトウェアには、G5 軸の連続補間機能が必要です。
L/D > 3 の深穴の場合は、5 軸プログラムで設定することをお勧めします。層状にカットするそして穴あけと切りくず除去2~3mm切削するごとに1mmリフトアップし、切粉の絡みを防ぎます。同時に、一定温度の切削液 (圧力 40 ~ 60 bar) を使用して穴の底を直接洗い流し、熱変形のリスクを軽減します。
材料の選択と表面処理が深穴の安定性に及ぼす影響
バルブコアの材質としてはSUS316Lステンレス鋼、インコネル718、軸受鋼GCr15などが一般的です。異なる素材の熱伝導率そして強さ直接的な影響5軸CNC加工工具の摩耗とワークの変形:
| 材質グレード | 典型的な L/D 制限 | 主な難点 | 推奨される後処理 |
|---|---|---|---|
| SUS316L | 3.5~4.0 | 靭性が高く、ナイフに刺さりやすい | サンドブラスト+不動態化 |
| インコネル718 | 2.5~3.0 | 高硬度かつ低熱伝導率 | 真空熱処理+電解研磨 |
| GCr15 | 3.0~3.5 | 熱処理変形が大きい | 研削+研削 |
特記事項:ステンレス製バルブコアの深穴加工後は、残留応力により穴形状がずれやすくなります。粗粉砕後に添加することをお勧めします時間効率の良いストレス解消加工(480℃/2h)、仕上げ、最終検査。表面処理に関しては、アルマイト処理はアルミニウムのバルブコアには適していますが、ステンレス鋼には効果がありません。高仕上げが必要な場合、電解研磨により Ra を 0.2 μm 以下に下げることができますが、サイズが 0.02 ~ 0.05 mm 凹むため、CAM プログラムで補正量を予約する必要があります。
試験方法と合格基準
深穴と傾斜穴の精度検証は、3 座標 (CMM) 点検出のみに依存することはできず、次の機能と組み合わせる必要があります。空気圧測定器そして光学的比較:
- 穴の深さと位置:Ray または Keyence の空気圧プローブを使用して、L/D 比と同軸度をリアルタイムで測定します。推奨許容誤差は ±0.005 mm です。
- 表面粗さ:SJ-2100シリーズ粗さ計を使用した場合、サンプリング長は1.25 mm、バルブコアシール面Raは≦0.4μm、非シール面は≦0.8μmである必要があります。
- 幾何公差:斜め穴の真円度や円筒度をレーザープロファイラーでスキャンして点群を生成し、その偏差をCADモデルと比較します。<0.01 mm 判定合格。
出荷前に全数検査が実施され、三次元測定レポートと粗さマップが添付されます。バッチオーダーの場合、最初のピースが顧客によって確認された後、キーホールの位置を 50 ピースごとにランダムに検査し、工具の摩耗傾向を監視するために SPC 管理図を確立することをお勧めします。
よくある質問とプロセス回避の提案
Q1: バルブコアL/D=4の深穴の量産時の安定性を確保するにはどうすればよいですか?
使用5軸CNC加工のレイヤードドリリングおよびリーマ戦略、2 mm ごとの切りくず除去、および同軸治具の制約。ドリルビットは、先端の摩耗と穴の直径の徐々に拡大するのを避けるために、バッチ内の 200 個ごとに交換されます。
Q2: S/L=8の細い工具が高速ミーリング中に振動を起こした場合はどうすればよいですか?
安定したローブ領域まで主軸速度を下げるか (工具ダイナミクス データベースによるクエリ)、または 2 ステップ加工用のショートエッジ工具に切り替えます。長い工具を使用する必要がある場合は、中間サポートを追加するか、切削厚さ (ap) を 0.5 mm 未満に減らす必要があります。
Q3: ステンレス製のバルブコアを加工すると、オリフィスにバリや応力集中が発生します。それらを削除するにはどうすればよいですか?
0.5mmボールノーズカッターを使用して実施バリ取り・面取り、角度 15°~30°、送り Fz=0.02 mm/rev。表面仕上げや寸法精度の損傷を避けるため、やすりやその他の手動トリミングの使用は避けてください。
Q4: 5軸リンケージにおける斜め穴の位置誤差の主な原因は何ですか?
主に工作機械の C 軸の熱ドリフト、ワークのクランプ変形、工具軸の補正偏差が原因です。加工前にスピンドルを 30 分間予熱し、スプリング クランプの代わりに油圧拡張クランプを使用し、CAM の工具ノーズ半径補正の動的更新機能を有効にすることをお勧めします。
Q5: サプライヤーが実際の 5 軸深穴加工能力を備えているかどうかを評価するにはどうすればよいですか?
同じ材質と L/D パラメータを提供する必要があります。初品検査報告書、CMM 点群データと粗さマップが含まれます。恒温作業場、空気圧測定器、工具の摩耗管理プロセスがあるかどうかを観察します。応力除去および研磨プロセスが完了したかどうかを確認するには、当社の表面処理プロセスの手順を参照してください。
結論と行動への推奨事項
精密バルブコア5軸CNC加工成功は以下によって決まります内穴の深さと直径の比そして工具細さ比デバイスの数だけに依存するのではなく、細かく制御します。 DFM 段階で L/D 制限、ツールの選択、補償戦略を明確にすることで、バッチのリスクを大幅に軽減できます。バルブコアに深い穴や L/D > 3 または S/L > 6 の細長い特徴がある場合は、3D 図面と材料グレードを送信することをお勧めします。 72 台の CNC 装置のクラスターと±0.01 mm の精度能力に基づいて、安定した納期と品質を保証するためのプロセス パスの評価と迅速な見積りを提供できます。



