





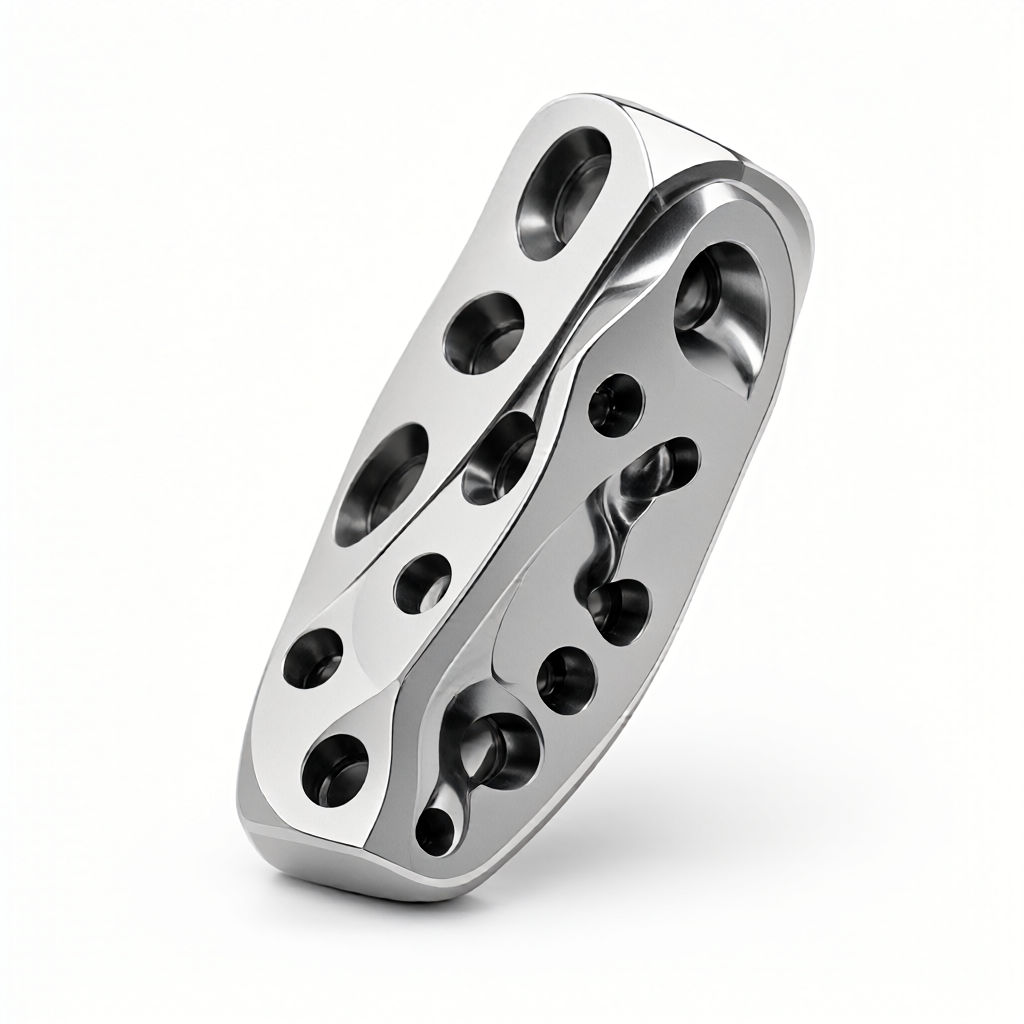
特殊形状部品の多軸連動加工は、従来の3軸動作の限界を打ち破り、複雑な曲面や多角度の造形を1つの型締め成形で実現する中核となる加工です。研究開発エンジニアや技術調達者にとって、特殊形状部品の製造における 3 軸、4 軸、5 軸加工の能力の限界を理解することは、DFM (製造性を考慮した設計) 段階での設計マージンの確保、プロセス ルートの選択、および最終的な原価計算に直接影響します。誤った多軸戦略は、量産中のクランプ変形による工具干渉、工具使用率の低下、または寸法公差外のリスクの増加につながる可能性があります。この記事では、特殊形状部品の多軸同時加工の技術ロジックを詳細に分析し、異なる軸数のソリューションの長所と短所を比較し、図面レビュー段階での製造リスクを回避するのに役立つエンジニアリング実行ポイントを提供します。
特殊形状部品の多軸連動加工の能力境界と運動学的基礎
自由形状部品とは、通常、複雑な曲面、深い空洞、傾斜した穴を持つ部品、または非常に高い剛性要件が必要な部品を指します。従来の 3 軸 CNC 加工は 3 つの直線軸 XYZ に依存しており、ツールは法線方向または半径方向にのみフィードを供給できます。傾斜角が 90 度を超えるフィーチャの場合、3 軸加工では複数のクランプが必要になることが多く、位置決め誤差が蓄積し、「アンダーカット」の危険性があります (つまり、工具が表面の底部に到達できない)。
4 軸加工は、X 軸または Y 軸の A 軸を中心とした回転を導入し、主に円筒状の特殊形状部品 (航空機のインペラ、自動車のステアリング コラムなど) の連続フライス加工に使用されます。 4 軸では、工具を移動させるのではなくワークを回転させることで、連続的な側壁加工が可能となり、クランプ回数が減り、面の連続性が向上します。 5軸加工ではB軸またはC軸を加え、任意の方向に工具を送り込むことができ、まさに「1クランプで加工完了」を実現し、剛性不足による干渉問題を完全に解決しました。
- 3軸リンケージ:平板や簡単な段差のある部分に適しています。工具軸は常にデータム平面に対して垂直です。
- 4軸リンケージ:回転体や傾斜穴のあるシャフトに適しており、A軸回転により横送りの制限を解消します。
- 5軸リンケージ: 複雑な彫刻表面、航空宇宙構造部品、医療用インプラントに適しています。干渉を避けるためにツール姿勢を任意に調整できます。
形状部品の材料選択と DFM の推奨事項: 7075 アルミニウムと 304 ステンレス鋼の戦略が異なる理由
材料の熱伝導率と加工硬化特性は、多軸リンケージの切削パラメータに直接影響します。航空宇宙グレードの 7075-T6 アルミニウム合金を加工する場合、熱伝導率が高いため、より高い切削速度 (Vc 最大 300 ~ 500 m/min) を使用できますが、工具の熱を放散するように注意する必要があります。その複雑な薄肉構造を5軸加工で加工する場合、工具突き出し長さ(オーバーハング)の剛性への影響を考慮する必要があります。切削加工中の振動リップルを避けるために、工具の突き出し量をロッド直径の 1.5 ~ 2 倍以内に制御することをお勧めします。
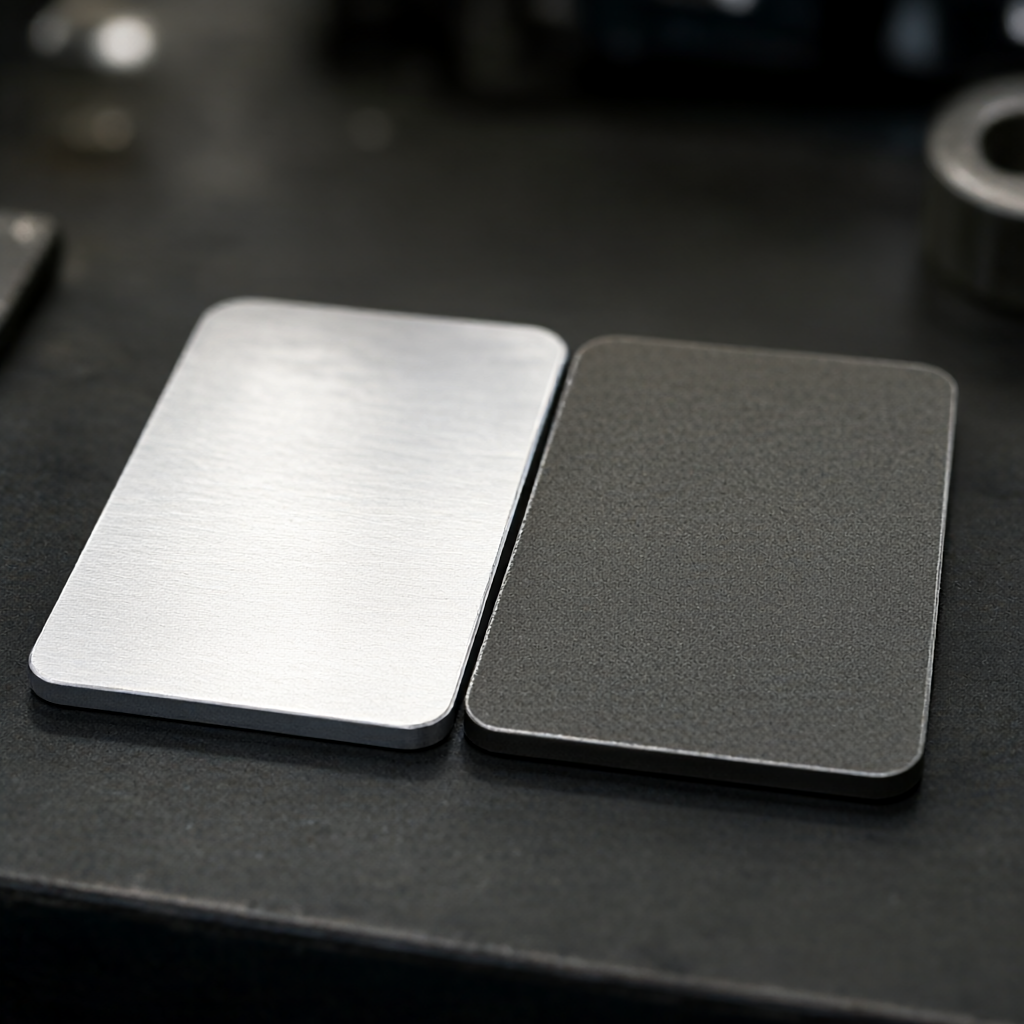
304 ステンレス鋼の場合、加工硬化する傾向が著しく、熱伝導率はアルミニウム合金のわずか 1/3 です。深いキャビティの多軸同時フライス加工では、切りくず除去スペースが限られているため、「構成刃先」の形成が容易に発生し、工具が損傷し、表面仕上げが低下する可能性があります。この時点で、DFM ステージは、キャビティの閉鎖を避けるために、溝を追加するか、ツール パスを最適化することを推奨する必要があります。部品に高い外観要件と複雑な構造の両方がある場合は、4 軸旋削およびフライス加工複合センターの使用を検討できます。旋削端は主輪郭を完成させるために使用され、フライス端は多穴レイアウトを完成させるために使用されます。これにより、同軸度が確保されるだけでなく、工具寿命も最適化されます。
3軸 vs 4軸 vs 5軸:異形状部品加工ソリューションの比較分析
プロセスルートを決定する前に、部品の幾何学的複雑さ、バッチサイズ、予算に基づいてトレードオフを行う必要があります。次の表は、一般的な特殊形状部品のシナリオにおける 3 つのソリューションのパフォーマンスを比較しています。データは、従来の工業グレードの CNC 装置の動作パラメータに基づいています。
| コントラストの寸法 | 3軸フライス加工 | 4軸旋削/フライス加工 | 5軸同時加工 |
|---|---|---|---|
| 適用可能な幾何学的特徴 | 平面、単純な傾斜穴、浅い空洞 | 回転体、連続シリンダー、側壁の特徴 | 複雑な曲面、深い空洞、硬くて敏感な部品 |
| クランプ数 | 2~4回(裏返す必要あり) | 1~2回(ひっくり返すのではなく回転させます) | 1回(型締・成形1回) |
| 累積位置決め誤差 | より高い(多くのツールキャリブレーションの累積) | 中くらい | 非常に低い (ベースラインは変化しない) |
| ツールの活用 | 下側(短い工具径には制限あり) | 中くらい | 高(より良好な入射角を維持できる) |
| 設備の利用状況とコスト | 低 (処理時間が長く、より多くのステーションが必要) | 中くらい | 高(単一プログラミングが複雑で設備投資が大きい) |
| バッチの一貫性 | 治具の精度に依存し、変動が大きい | より優れており、特にシャフトに適しています | 非常に高い、特に精密で複雑な部品に適しています |
表から、特殊形状部品の主な特徴が回転体 (ポンプ本体、タービンなど) である場合、4 軸旋削およびフライス加工がコスト効率の高いソリューションであることがわかります。自由曲面 (ロボットのジョイントや医療ガイドなど) の場合、5 軸リンケージにより干渉のリスクが大幅に軽減され、表面の品質が向上します。大量生産の場合、初期の設備投資が高くても、プロセスの統合や品質検査時間が短縮されるため、5 軸の全体コストは 3 軸マルチツール ソリューションよりも低くなることがよくあります。
切削パラメータとツールパスの最適化: 干渉と振動を回避
多軸連携の最大の難しさは「衝突検出」と「動的制約」にあります。 CAM プログラミング段階では、工具軸制御戦略 (工具軸制御) をオンにする必要があります。一般的に使用される戦略には、「ダウン プロジェクション」や「レイ プロジェクト」などがあります。
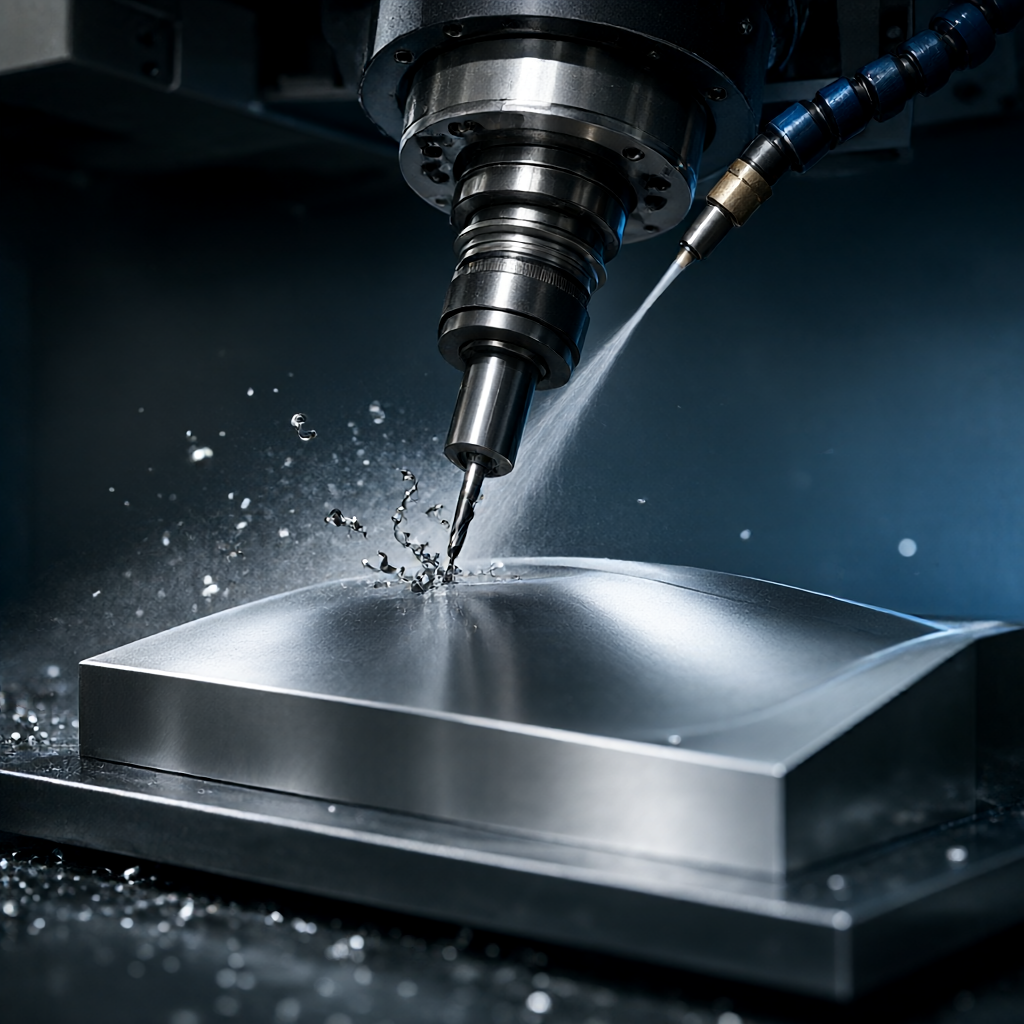
- 下向きに投影する: ほとんどのフライス加工シナリオに適しています。ツールはワーク面の法線方向に向けていますが、下側のツールホルダーが治具と干渉していないか確認する必要があります。
- レイキャスティング: 表面テクスチャの方向の一貫性を維持するために、特定のデータムに平行なフィーチャを処理するのに適した固定方向 (特定の平面に垂直など) を指定できます。
7075 アルミニウム合金の特殊形状部品の場合は、一定の取り代 (通常 0.5 ~ 1.0 mm) を維持する「アダプティブ ミーリング」戦略 (アダプティブ マシニング) を採用することをお勧めします。これにより、切削負荷を工具参加率の 70 ~ 80% で安定させ、振動を大幅に低減できます。送り速度 (F) は通常、工具直径 (D) に応じて 3000 ~ 6000 mm/min に設定されます: f = 10 ~ 20 D × Z (歯数) × RPM。 5 軸仕上げフライス加工の場合は、送りを 15 ~ 20 D に下げ、Ra0.8μm 以下の表面仕上げを達成するためにボール カッター エンドを表面平滑化に使用することをお勧めします。
表面処理と精密検査: 外観とサイズの両方が標準に達していることを確認します。
特殊な形状の部品には、機能性と外観の両方の要件が求められることがよくあります。家電製品やオーディオの筐体を例に挙げると、CNC 加工後の裸の部品には通常、フライス ラインが付いています。高光沢の表面やミラー効果が必要な場合は、DFM 段階で表面処理プロセスを確認する必要があります。陽極酸化処理により耐食性と色が向上します。サンドブラストはフライス加工を省略し、マットな質感を得ることができます。メッキにより導電性が向上し、金属光沢が得られます。
検査戦略は事前にインストールする必要があります。 5 軸加工部品の場合、重要な寸法は深い空洞や傾斜面に位置することが多く、従来の 3 次元座標加工 (CMM) の使用が困難になります。このとき、形状のずれ(Form Deviation)のモニタリングを中心に、原寸比較用の光学スキャナ(Laser Scanning)を組み合わせる必要があります。公差要件が ±0.01 mm に達する場合、長い切削ストロークによりスピンドルの熱ドリフトが発生するため、CNC プログラムに熱補償モジュールを追加する必要があります。出荷前に、100% 重要寸法検査を実行し、バッチの一貫性を確保するために CMM 検査レポートを保存する必要があります。
一般的な故障モードとエンジニアリング回避ソリューション
特殊形状部品の多軸連動加工の現場では、以下の3つの故障が最も多く発生しており、調達・技術者はこれらを事前に回避する必要があります。
- 工具干渉破壊:5軸で狭い箇所を仕上げる場合、ツールホルダやチャックがワークに衝突します。回避策: CAM で「ツール横代」と「ベッドナイフ横代」を設定し、1 枚目の試し切り前にツールなしの空転シミュレーションを実行します。
- クランプ変形:軟質材(アルミ合金など)や薄肉部品は、強いクランプにより真円度が失われます。回避策: 真空吸着またはフレキシブル治具 (Sof クランプ) を使用するか、サポート旋削 (ライブ ターニング) に 4 軸旋削端を使用し、主軸側ツール ホルダーが加工プロセス中にサポートを提供します。
- 表面びびり(びびり):多軸連動時の工具姿勢変化により切り込み量が変動します。回避計画: 超硬インサートを使用し、共振領域を避けるために送り速度を最適化し、必要に応じて減衰および振動低減切削液を使用します。
特殊形状部品の一括加工の納期と最低発注数量のバランスをどうするか?
通常、1個あたりのサンプリング周期は3~5営業日程度です(プログラミング、DFM解析を除く)。大量生産(500 ~ 5000 個)の場合、5 軸自動ロードおよびアンロードを使用すると、納期を 15 ~ 25 日に短縮できます。最小注文数量に関して、CNC には厳密な最小制限はありません。 1枚でも製作可能ですが、1枚の価格は高くなります。コストパフォーマンスを追求する場合は、金型・治具の開発コストを抑えるため、100個以上のロット発注をおすすめします。
5 軸加工は 3 軸よりも正確ですか?
比較的ではありません。精度は、機器の精度、熱制御能力、クランプの安定性に依存します。 5 軸の利点は「1 回のクランプ」であり、複数の位置決めによる累積誤差が排除されます。強い剛性と複雑な特徴を持つ部品の場合、5 軸はより高い幾何学的一貫性を維持できます。単純な平面部品の場合、精密治具を使用した高精度 3 軸により、公差 ±0.01 mm も達成できます。
サプライヤーの多軸同時処理能力を評価するにはどうすればよいですか?
設備の軸数だけではなく「有効利用率」にも注目してください。 5 軸同期補間機能 (軸間補間だけでなく) の有無、装置の数 (CNC クラスターが 72 個を超えるかどうかなど)、3 次元座標や粗さ計などの完全な検査方法を備えているかどうかをサプライヤーに問い合わせてください。さらに、DFM 推奨事項と、バッチの一貫性の重要な保証である初回記事確認 (FAI) プロセスが提供されているかどうかを確認します。
特殊な形状の部品を加工する場合、どの程度の設計マージンを確保する必要がありますか?
陽極酸化またはメッキされた部品の場合、メッキ厚さの許容値は 0.05 ~ 0.1 mm としてください。サンドブラスト部品の場合は、0.02 ~ 0.03 mm の材料除去を考慮してください。肉厚を設計する際、深いキャビティの 5 軸加工が必要な場合は、最小肉厚を 1.0 mm 以上にすることをお勧めします。剛性不足による加工変形や、その後の表面処理後に表面に傷がつきやすくなります。
エンジニアリングプラスチックの特殊形状部品を多軸加工で加工できますか?
できる。ただし、切削抵抗を低減し、プラスチックが溶けて工具に固着するのを防ぐために、工具の材質を変更し (切れ味の高い超硬または高速度鋼の使用をお勧めします)、回転速度を大幅に上げて (最大 10000 ~ 15000 RPM) する必要があります。 PEEKやPEIなどの高温プラスチックを5軸加工する場合は、冷却方法に注意する必要があります。通常、水溶性切削液による表面の汚染を避けるために、乾式切削または最小量潤滑 (MQL) が使用されます。
結論と行動ガイド
特殊形状部品の多軸連動加工は、単なる装置の積み重ねではなく、材料、形状、ツール、パス、検査に至る一連の体系的なエンジニアリングです。エンジニアの場合は、DFM 段階で 3/4/5 軸の分業を明確にすることをお勧めします。調達においては、単に機器の数を比較するのではなく、サプライヤーのプロセスの詳細とバッチの一貫性管理能力に注意を払う必要があります。複雑な特殊形状部品の図面または 3D モデル (STEP/IGS 形式) をお持ちの場合は、すぐに問い合わせを開始して、特定の材料に対する切削パラメータのシミュレーションと DFM 最適化の提案を取得し、プロジェクト ノードと品質目標の両方を確実に達成することをお勧めします。



