CNC プレート部品を加工する場合、平坦度は中心的な品質指標であり、アセンブリのギャップ、シール性能、外観に直接影響します。この記事は、エンジニアおよび技術調達向けに、平面度誤差の原因、5 軸フライス加工と 3 軸フライス加工のプロセスの違い、および材料選択が変形に及ぼす影響を体系的に分析します。また、許容範囲外のリスクを回避し、高精度のバッチ一貫性を実現するために、プロセス設計から出荷検査までの実践的な重要なポイントも提供します。
平坦度公差の要件と一般的な故障モード
精密プレート部品では、平坦度公差は通常、用途シナリオに応じて 0.01 ~ 0.05 mm の範囲で制御されます。たとえば、半導体装置の基本要件は 0.02 mm 以下ですが、3C ハウジングの装飾プレートは 0.05 mm まで緩和できます。一般的な故障には、局所的な歪み (内部応力の解放が原因)、エッジの浮き上がり (残留クランプ応力)、うねり (不適切なツール パスまたはスピンドルの振れ) が含まれます。これらの欠陥は、多くの場合、荒加工後および仕上げ前に予兆されます。プロセス段階で介入がないと、その後の研磨や表面処理によって視覚的な欠陥が増幅されてしまいます。
CNC パネルの平面における材料特性の影響
各種金属やエンジニアリングプラスチックの線膨張係数、弾性率、切削熱感度は平面度の安定性に大きく影響します。アルミニウム (6061-T6 など) は熱伝導率が高く、切断が軽いですが、弾性回復しやすく、除荷後に反発する可能性があります。ステンレス鋼(303など)は硬度と靱性が高く、切削熱により熱変形が起こりやすいため、真鍮(C360など)はナイフにくっつきやすいため、冷却を最適化する必要があります。エンジニアリング プラスチック (POM、PEEK など) は熱収縮が大きいため、事前に補償する必要があります。選定の際には、厚さ、形状の複雑さ、熱処理の状態を組み合わせて、加工後の寸法のドリフトを評価する必要があります。
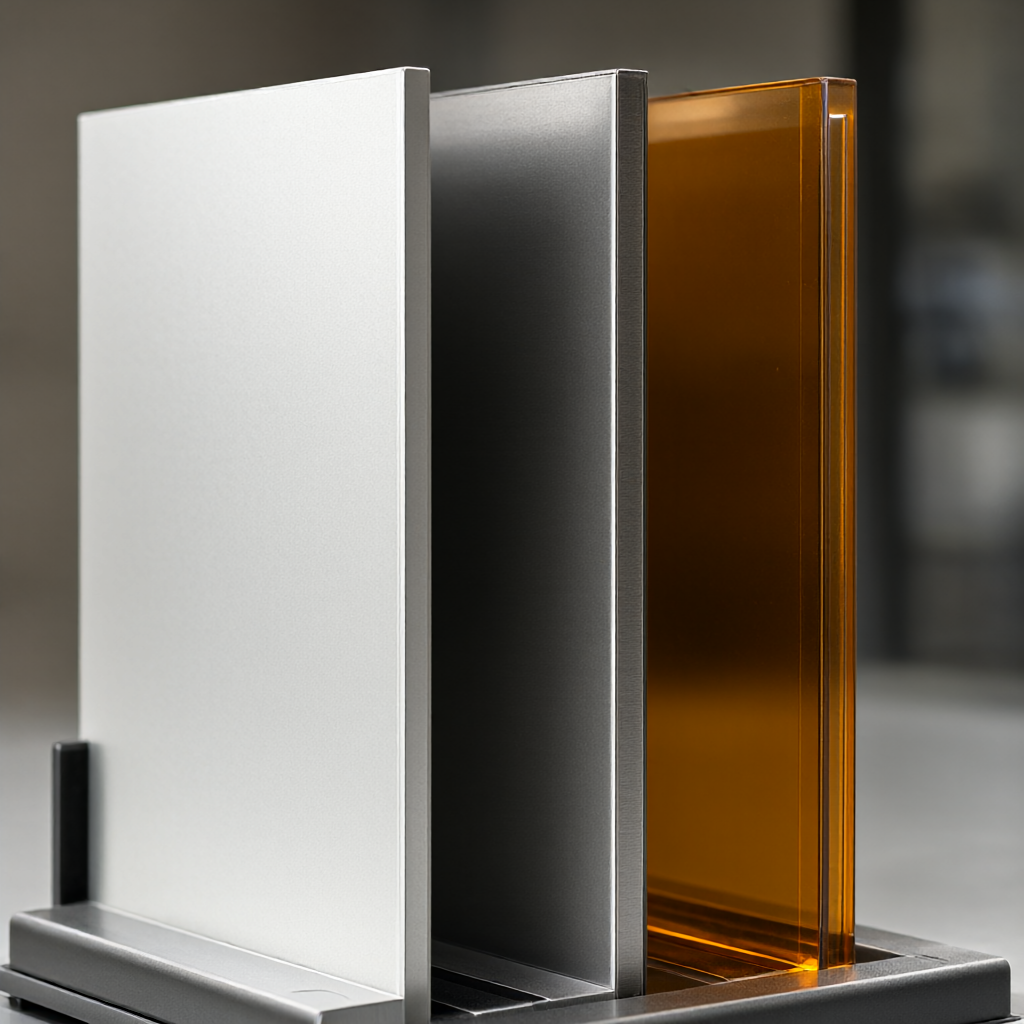 一般的なCNCプレート材料の比較
平面度制御における3軸加工と5軸加工の工程比較
5軸同時加工により、工具がワーク表面に対して常に垂直になるように工具軸の姿勢を最適化することができ、横力成分を低減し、薄肉板や傾斜板(15°以下)の平面度を大幅に向上させます。 3軸フライス加工は大きな平面には効率的ですが、深いキャビティやエッジ領域では工具の曲がりによる「欠け」が発生しやすく、その結果凸面や凹面が生じます。次の表は、一般的なシナリオにおける 2 つのソリューションのパフォーマンスを比較しています。
3 軸フライス加工と 5 軸フライス加工におけるパネル平坦度制御の主な違い
| 寸法 |
3軸立形フライス加工 |
5軸同時加工 |
| 適用板厚 |
≧5mm(剛性向上) |
≥3 mm (薄肉対応) |
| 最大限の平坦度を実現可能 |
±0.03mm(プレート大)/±0.02mm(プレート小) |
±0.01 mm (ドメイン全体で一貫) |
| 工具姿勢 |
Z軸垂直固定 |
ダイナミックチルト、通常カットイン維持 |
| エッジ/ベベル制御 |
段差やオーバーカットが生じやすい |
スムーズな移行、段差感なし |
| クランプの複雑さ |
低く、バッチに適しています |
高い、位置を調整するための固定具が必要 |
| 典型的な障害リスク |
凹凸、波形パターン |
ツールバーの干渉とパスの衝突 (CAM 検証が必要) |
クランプと残留応力除去の実践的なポイント
クランプ方法は、切断プロセス中のワークピースの変形を直接決定します。局所的な圧縮による弾性変形を避けるために、真空吸着または柔軟なクランプ パッドを使用することをお勧めします。アルミ板の場合、荒加工後はクランプ力を解除し、応力が安定するまで30分以上待ってから仕上げ加工を行うことをお勧めします。熱膨張補正はステンレス鋼部品に使用できます。工具半径補正値は、材料の線膨張係数に基づいて事前に設定されます (たとえば、304 は 17.3×10⁻⁶/°C)。機械加工やターニング・フライス加工複合装置でシャフト型構造のパネルを加工する場合、反りを抑えるために主なデータム接触面積が 80% 以上であることを確保することを優先する必要があります。
 真空吸着クランプ方式の模式図
表面仕上げと平坦度の協調制御
高い平坦度には、多くの場合、高い仕上げ要件(Ra≤0.4 μm など)が伴います。荒加工には 0.1 ~ 0.2 mm のマージンを確保する必要があり、熱の蓄積を避けるために、仕上げ加工には小さな切込み (ap≤0.2 mm)、高速 (アルミニウムの場合 8000 ~ 12000 rpm)、および大きな送り比 (f/z 0.1 ~ 0.15 mm) という戦略が採用されます。工具の選択としては、鋼部品にはコーティング超硬エンドミル(AlTiNなど)が適しており、アルミ部品には固着防止のため純アルミ白刃カッターが適しています。 1点の平面度だけでなく、四隅と中央部の高低差にも注意を払い、仕上げパスごとに本格的な検査を行う必要があります。
出荷検査基準と一般的な検収トラップ
合否は、顧客の図面に指定された平面度記号 (∧0.02 など) と試験方法に基づいて判断する必要があります。平板+隙間ゲージだけではなく、三次元測定機(CMM)や光学式平面干渉計を使用することをお勧めします。隙間ゲージ法は人為的な圧力により誤判定を起こしやすい(特にRa)
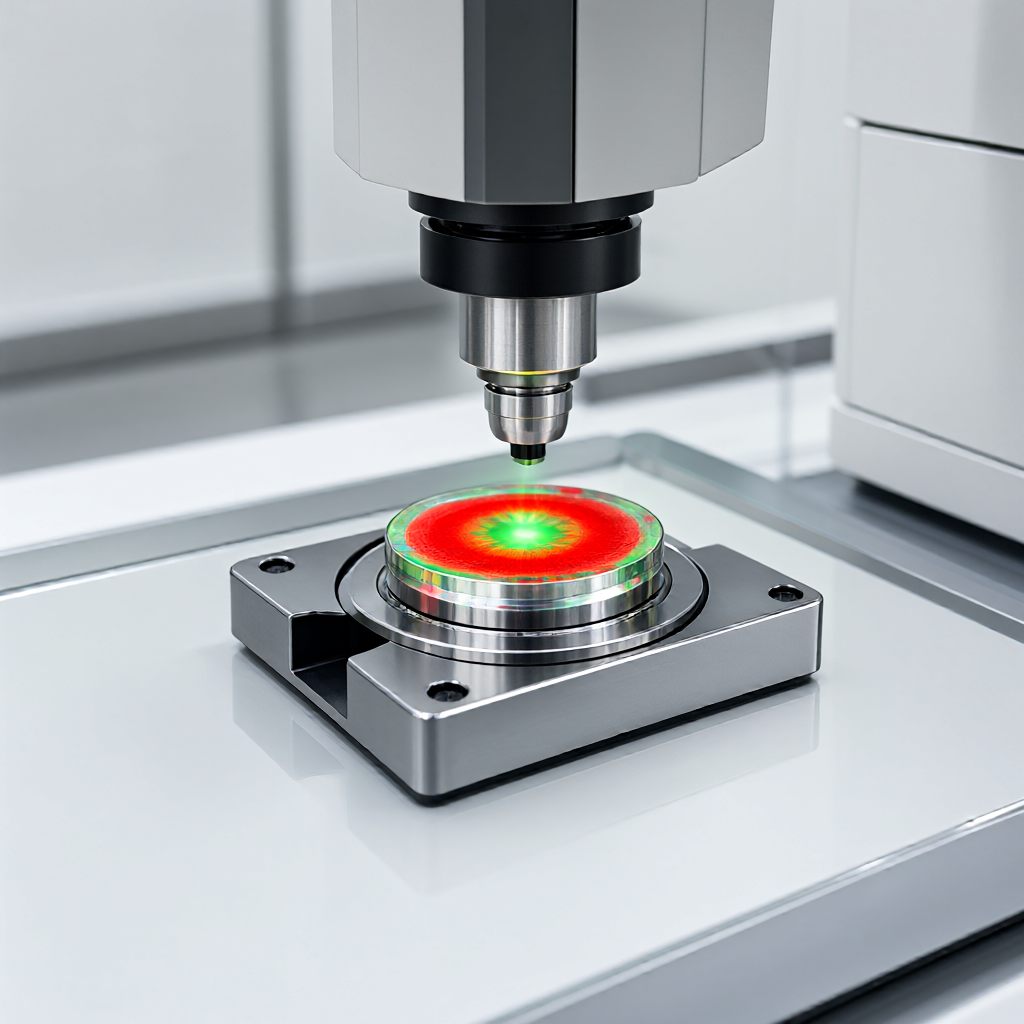 高精度光学式平面度検出シーン









