





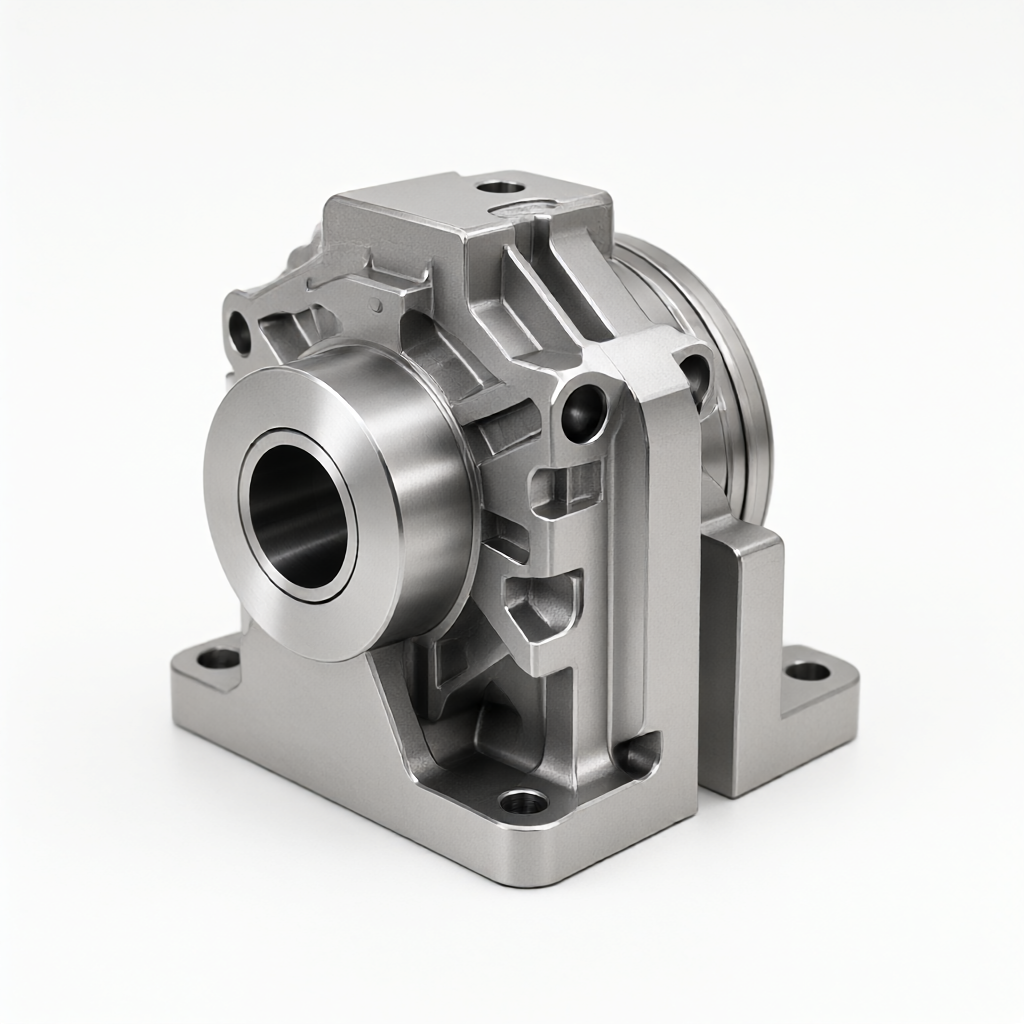
CNC大型部品加工におけるツーリング設計の中心原則
精密CNCパーツのカスタマイズでは、大型CNC加工最大の課題は、切断自体ではなく、クランプ、回転、およびその後のプロセス中に大きなワークピースの一貫性を確保する方法です。長さが 500 mm を超える、または重量が 50 kg を超えるアルミニウム合金または鋼の構造部品の場合、従来の 3 爪チャックまたは単純な圧力プレートでは応力変形が発生することが多く、最終的な寸法公差 (通常は ±0.01 mm ~ ±0.05 mm の範囲が必要) に影響します。
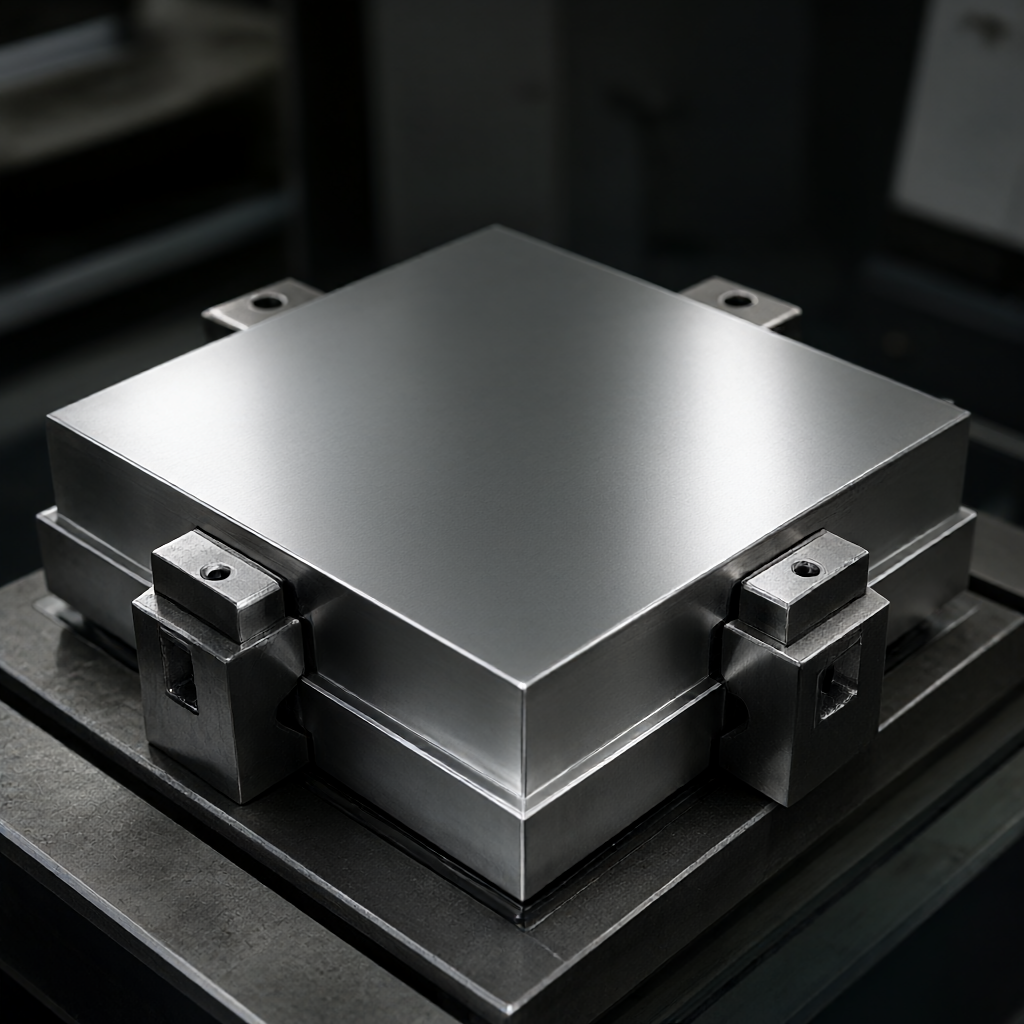
ワークウェアのデザインの核心は「支えと譲り合い」のバランスにあります。薄肉の大型部品の場合は、吸着力による反りを軽減するために、面接触ではなく点接触サポートを使用することをお勧めします。設計時には熱膨張係数をシミュレーションする必要があり(アルミは約23μm/m・K、スチールは約12μm/m・K)、切削熱の蓄積により部品が取り外せなくなったり、寸法が公差から外れたりしないように、0.1mm~0.2mmの組立隙間を確保しています。さらに、工具自体は十分な剛性を備えている必要があり、その固有振動数は主軸の切削周波数を回避する必要があります。共振による表面ビビリを避けるために、通常、工具の固有振動数を切削励振周波数より 30% 以上高くすることが推奨されます。
基準変換と二次クランプ戦略
大きな部品の加工では、最初に底面をフライス加工し、次に側面と上面を反転して加工するなど、複数のプロセスが必要になることがよくあります。現時点では、ベンチマークの再現性重要な指標となる。 6 自由度のうち重要な 5 自由度を拘束するには、単一の円筒形ピンの代わりに、カスタムのスプライン位置決めピンまたは 4 面位置決めブロックを使用することをお勧めします。内部に空洞のある大型のシェルの場合は、まず主要な外形寸法を 0.2 mm のマージンを残して加工し、次に裏返して内部を仕上げ、最後に均一に研磨またはバリ取りすることをお勧めします。
4軸や5軸の同時加工で複雑な曲面を加工する場合は、工具回避を考慮したツーリング設計が必要です。 ShowyMetal が提供する 5 軸マシニング センターの場合、図面レビュー段階 (DFM) でエンジニアとコミュニケーションをとり、工具干渉領域をマークすることをお勧めします。細いリブ用(



