





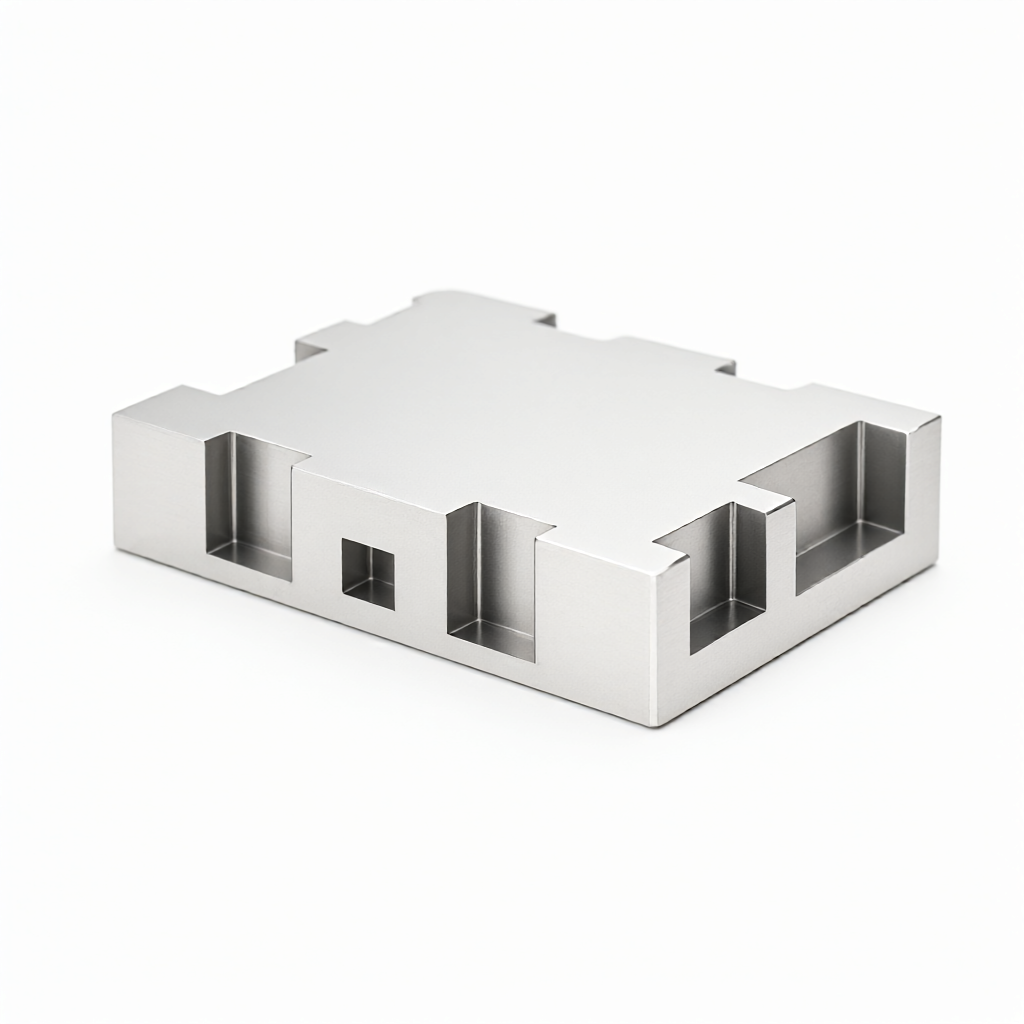
Dans les domaines de l'électronique de précision et des équipements électriques, les composants de refroidissement en alliage d'aluminium fraisés CNC constituent l'élément central du contrôle de l'efficacité thermique. Face aux défis posés par les températures élevées des stations de base 5G, des lasers de haute puissance et des unités de contrôle électronique des véhicules de nouvelle énergie, la simple dépendance à des matériaux à haute conductivité thermique est insuffisante pour résoudre les problèmes de points chauds locaux. Comment optimiser simultanément la conception structurelle et les paramètres de fabrication pour réaliser une transmission et une convection thermiques efficaces depuis la source de chaleur jusqu'aux ailettes de refroidissement est un parcours technique que les ingénieurs et les acheteurs doivent clarifier. Cet article analyse en profondeur les propriétés de conduction thermique des alliages d'aluminium courants tels que le 6061 et le 7075, en les combinant aux procédés d'usinage 5 axes et à l'optimisation des conduits d'air, afin de fournir des solutions de référence réalisables sur le plan technique pour la sélection et la production en série des composants de refroidissement.
Influence physique de la nuance d'alliage d'aluminium sur la performance de refroidissement
Le choix du matériau de base des composants de refroidissement détermine directement l'efficacité de référence de la conduction thermique. Dans l'usinage CNC industriel, l'aluminium et ses alliages dominent en raison de leur légèreté et de leur facilité d'usinage, mais les différences de conductivité thermique entre les nuances sont significatives et nécessitent un ajustement selon la puissance de refroidissement et la température ambiante.
Comparaison des coefficients de conductivité thermique et des propriétés mécaniques des nuances courantes
- Alliage d'aluminium 6061-T6 : coefficient de conductivité thermique d'environ 150-180 W/(m·K), limite élastique d'environ 275 MPa. Ses avantages résident dans une bonne usinabilité, une excellente soudabilité et une forte adhérence de la couche d'anodisation ; il est le choix premier pour les structures de refroidissement génériques. La plupart des dissipateurs thermiques pour l'électronique grand public et les équipements de communication utilisent ce matériau.
- Alliage d'aluminium 7075-T6 : coefficient de conductivité thermique d'environ 130-150 W/(m·K), limite élastique dépassant 500 MPa. Bien que sa conductivité soit légèrement inférieure à celle du 6061, son rapport résistance/masse (rapport résistance/densité) est extrêmement élevé, ce qui le rend applicable aux supports de refroidissement haute résistance soumis à des contraintes mécaniques élevées dans des espaces restreints.
- Aluminium pur 1050/1100 : coefficient de conductivité thermique supérieur à 200 W/(m·K), performance de conduction thermique excellente, mais résistance mécanique faible. Il nécessite l'augmentation de l'épaisseur des parois ou des structures auxiliaires et est principalement utilisé pour les connecteurs de têtes de refroidissement liquide de lasers de haute puissance où le poids n'est pas sensible mais où les exigences de résistance thermique sont extrêmement strictes.
Recommandation technique : Si les fonctions de support structurel et de refroidissement doivent être remplies simultanément, privilégiez le 6061-T6. Si vous recherchez une conductivité thermique exceptionnelle et que la structure est déjà supportée par d'autres composants, vous pouvez opter pour l'aluminium pur ou l'alliage 6101. Lors de la demande de devis, spécifiez clairement l'état de traitement (tel que T6 ou H112), car l'état du traitement thermique affecte directement la conductivité thermique finale.
Principes thermodynamiques de la conception des ailettes de refroidissement
Un refroidissement de haute performance ne consiste pas simplement à superposer de l'aluminium ; l'essence de la conception des ailettes réside dans l'équilibre entre la résistance thermique et la résistance fluide. Une erreur de conception structurelle provoque l'apparition de « goulots d'étranglement » thermiques dans les conduits plutôt que dans le chemin de conduction.
Définition des paramètres géométriques clés
- Intervalle entre ailettes : généralement réglé entre 6 et 10 mm. Un intervalle trop étroit gêne la turbulence de l'écoulement et augmente la résistance au frottement, entraînant une baisse du débit d'air ; un intervalle trop large fait se former une couche limite à la surface des ailettes, ce qui réduit le coefficient de convection.
- Épaisseur des ailettes : l'usinage CNC permet de fraisé de manière stable jusqu'à 0,5-1,0 mm. Une augmentation de l'épaisseur contribue à réduire la résistance thermique longitudinale, mais une épaisseur excessive entraîne un refroidissement médiocre au sommet des ailettes et augmente la consommation de matériau et le poids.
- Épaisseur du support (base) : recommandé ≥2 mm. Le support est le chemin principal de conduction ; son épaisseur doit répondre aux exigences d'élévation de température sous la densité de flux thermique en régime stationnaire. L'estimation est couramment effectuée avec la formule $T_{max} - T_{amb} = qL/k$, où $L$ est l'épaisseur du support et $k$ le coefficient de conductivité thermique.
Pour les modules de refroidissement à surfaces complexes ou de formes irrégulières, l'adoption de la conception de micro-canaux améliore significativement la surface d'échange de chaleur, mais il est nécessaire d'évaluer l'espace d'évacuation des copeaux pour les outils CNC, afin d'éviter que des résidus d'aluminium dans les parois intérieures des micro-canaux ne causent de court-circuit ou n'affectent la convection.
Rôle décisif des procédés d'usinage CNC de précision sur la qualité du refroidissement
Le plan de conception ne détermine pas directement les performances du produit fini ; la stabilité du processus de fabrication détermine directement l'efficacité de conduction thermique et la fiabilité des composants de refroidissement. En production de masse, la cohérence des paramètres de procédé est cruciale.
Coordination 5 axes et optimisation des trajectoires d'outil
Pour les composants de refroidissement dotés de surfaces complexes ou d'ailettes inclinées, l'usinage CNC 5 axes permet d'éviter les déformations dues aux forces latérales de l'outil, assurant ainsi la cohérence des angles des ailettes. Lors de l'usinage, les principes suivants doivent être observés :
- Sélection de l'outil : utiliser fraise à arêtes vives en carbure de tungstène (HSS), la lèvre de coupe doit être traitée par revêtement (tel que TiAlN) pour réduire la chaleur de frottement, diminuer l'élévation locale de température dans la zone d'usinage et prévenir l'oxydation de l'aluminium due à la haute température qui affecterait l'état de surface.
- Paramètres de coupe : pour l'alliage 6061, en conditions de coupe à sec ou de refroidissement par air, la vitesse de coupe Vc est recommandée entre 300 et 500 m/min. Une vitesse de coupe excessive génère de la chaleur par frottement qui réduit la conductivité thermique de l'alliage d'aluminium (réduction d'environ 5%-10%).
- Contrôle de la rugosité : la rugosité des surfaces de refroidissement Ra doit être contrôlée entre 3,2 et 6,3 μm. Une surface trop lisse (tel que Ra<0,8 μm) réduit bien la résistance de conduction, mais augmente la réflexion de la lumière et peut réduire la turbulence du fluide, ce qui est défavorable à la convection. Les petites variations de rugosité aident à rompre la couche limite laminaire.
Élimination des contraintes de fabrication : les contraintes internes résiduelles après fraisage CNC entraînent une déformation minimale des pièces lors de l'utilisation ultérieure ou des variations de température, en particulier pour les composants de refroidissement à parois minces. Il est recommandé d'effectuer un traitement de stabilisation ou de vibration de stabilisation après l'usinage en brut, puis l'usinage de finition, afin d'assurer la stabilité dimensionnelle. Les tolérances sont recommandées à contrôler à l'intérieur de ±0,01 mm.
Analyse de l'adéquation entre la nuance du matériau et le procédé d'usinage
Les différences de comportement de différentes nuances d'alliages d'aluminium lors de l'usinage CNC influencent directement la cohérence par lot et le coût des composants de refroidissement. Voici la comparaison technique de deux solutions courantes :
| Dimension de comparaison | Pièce de refroidissement en aluminium 6061-T6 usinée sur machine-outil | Pièce de refroidissement en aluminium 7075-T6 usinée sur machine-outil |
|---|---|---|
| Conductivité thermique | Environ 170 W/(m·K), performance de conduction thermique excellente | Environ 140 W/(m·K), résistance thermique légèrement supérieure au 6061 |
| Résistance mécanique | Moyenne, adaptée au support structurel standard | Très élevée, adaptée aux charges élevées et aux environnements exigeant une grande résistance aux vibrations |
| Propriétés d'usinabilité | Force de coupe faible, moins de copeaux de rebroussillage, durée de vie prolongée des outils, adaptée à la production en masse | Dureté élevée, chaleur de coupe intense, tendance à la formation de copeaux collés, nécessite un déplacement réduit, efficacité deusinage plus faible |
| Finition de surface | Excellents résultats d'anodisation, couche uniforme et dense | Sensible aux taches sombres ou aux variations de couleur lors de l'anodisation ; traitement par sablage + électrodéposition ou durcissement par anodisation naturel préféré |
| Applications typiques | Sites de base 5G, équipements de télécommunication, refroidissement général de cartes PCB | Articulations de robots, environnements à haute température et fortes vibrations autour des moteurs automobiles |
Du point de vue du coût de fabrication et des délais de livraison, la vitesse de coupe du 6061 est environ 1,5 fois celle du 7075, avec un taux de wear des outils inférieur. Pour les dissipateurs standards, le 6061-T6 offre un meilleur rapport qualité-prix. Si le produit doit fonctionner dans un environnement OEM automobile et supporter de fortes vibrations et des cycles thermiques, la haute tenue à la fatigue du 7075 est un investissement nécessaire. Il est recommandé de valider le matériau dès l'étape de DFM (Conception pour la fabricabilité) afin d'éviter les rejets dus aux déformations lors de l'usinage.
Évolution des performances de refroidissement après traitement de surface et stratégies de prévention
Le traitement de surface est une étape standard pour les dissipateurs en aluminium sur mesure, mais certains procédés modifient considérablement les propriétés thermiques. Un choix erroné de finition peut annuler les avantages du design thermodynamique.
Impact courant des traitements de surface sur la résistance thermique
- Anodisation : le film d'oxyde est isolant (résistance thermique de l'ordre de $10^{-4}$ K·m²/W), généralement contrôlé entre 10 et 30 μm. Cette résistance est négligeable pour la dissipation thermique électronique. Cependant, le traitement de scellement est crucial ; un scellement inadéquat laisse des structures poreuses résiduelles, ce qui favorise l'absorption d'humidité et la desquamation du film dans les environnements chauds et humides, compromettant l'efficacité de refroidissement. Le scellement résistant à l'eau bouillante doit être spécifié.
- Plaquage (ex. nickel, chrome) : les revêtements métalliques ont une conductivité thermique élevée, mais la porosité et l'adhérence sont essentielles. Le placage fin (< 5 μm) a peu d'impact sur le refroidissement, mais les fissures de la plaque provoquent une élimination rapide sous cycle thermique, dégradant brusquement la rugosité de surface et l'efficacité.
- Pelage poudre : la résistance thermique est bien plus élevée que pour les films d'oxyde ou de placage. Si la surface disponible est limitée et qu'un revêtement est requis, la densité des ailettes doit être augmentée ou la densité de flux thermique réduite, sous peine d'une élévation significative de la température du raccordement.
Pour les spécifications de finition impeccable et sans défaut, la combinaison sablage + anodisation offre un équilibre entre esthétique et durabilité. En production de série, des critères de contrôle qualité visuel (AQL 2.5) doivent être établis, en mettant l'accent sur l'uniformité du film d'oxyde, garantissant une cohérence chromatique entre les surfaces de refroidissement et de montage, répondant ainsi aux exigences strictes des clients du secteur électronique grand public.
Contrôle qualité et cohérence de la production en série
Même si les dissipateurs ne sont pas des éléments structurels critiques, le risque de défaillance thermique impacte considérablement la fiabilité du système. En plus du contrôle dimensionnel standard (tridimensionnel CMM), des audits de performance de conduction thermique sont nécessaires.
Paramètres de contrôle et normes clés
- Test de résistance thermique : utilisation de la méthode de flash laser ou d'un mètre de flux thermique à l'équilibre, avec un échantillon de trois pièces au minimum par lot, pour vérifier que la conductivité atteint au moins 95 % de la valeur théorique de l'alliage (pour minimiser l'effet des défauts internes).
- Résistance de l'interface thermique : si le dissipateur est adossé à une thermopaste (TIM), la résistance de l'interface entre le substrat en aluminium et la surface usinée doit être mesurée afin d'éviter la formation de micro-fuites lors de l'application de la TIM.
- Test de cycle thermique : simulation des conditions extrêmes, de -40°C à +85°C pendant 1000 cycles, détectant les microfissures à la racine des ailettes, indicateur de relâchement insuffisant des contraintes ou de fragilité de matériau.
En production de série, l'usure de l'outil peut faire dériver les dimensions des ailettes (de l'ordre de 0,02 mm). Il est recommandé d'intégrer un mécanisme de compensation de l'usure des outils dans les programmes de fabrication et de réaliser une inspection de dimension toutes les 100 pièces, garantissant que l'écart entre ailettes reste inférieur à ±0,05 mm pour maintenir la cohérence du lot.
Le 6061 est-il forcément le meilleur alliage pour le fraisage CNC de dissipateurs en aluminium ?
Non. Le 6061 offre un bon équilibre entre conductivité thermique et coût, ce qui en fait le choix dominant pour les dissipateurs de communication. Toutefois, pour des charges mécaniques très élevées (plusieurs fois l'accélération de la gravité) ou pour le refroidissement des articulations de robot nécessitant une résistance spécifique, le 7075 est plus adapté ; si le chemin thermique est court et très sensible à la résistance (comme pour les diodes laser), l'aluminium pur (1050) ou l'alliage 6101 sont les meilleurs choix. La sélection du matériau doit être intégrée dans le calcul global des contraintes structurelles et de la densité de flux thermique.
Le façonnage à 5 axes réduit-il significativement la résistance thermique d'un dissipateur ?
Le façonnage à 5 axes ne modifie pas intrinsèquement la conductivité thermique du matériau. En optimisant l'orientation de l'outil et le cheminement du faisceau, il réduit les résidus de copeaux et la chaleur générée par friction, maintenant l'intégrité de la microstructure de la surface usinée. Pour les blocs thermiques à micro-perforations ou à circuit de flux complexe, le 5 axes permet de produire des microstructures non accessibles en 3 axes, augmentant la surface d'échange thermique et réduisant ainsi la résistance thermique globale du système plutôt que la résistance du matériau.
Comment évaluer l'impact de la précision d'usinage CNC de dissipateur sur l'efficacité de refroidissement ?
Deux tolérances sont principalement examinées : l'erreur d'espacement des ailettes et la planéité. Une déviation d'espacement des ailettes dépassant ±0,1 mm provoquerait un blocage localisé du canal d'air, une diminution du débit d'air et une possible réduction du coefficient de transfert de chaleur par convection de 5 à 10 %. Si l'erreur de planéité dépasse 0,05 mm, elle entraînera un jeu d'assemblage inégal, empêchant le TIM (pâte thermique) de se remplir uniformément, ce qui provoque une augmentation brutale de la résistance thermique à l'interface. Par conséquent, la planéité en usinage CNC doit être contrôlée en deçà de 0,02 mm.
Comment résoudre le problème de différence de couleur lors de l'anodisation en production de masse de pièces de dissipation thermique ?
La différence de couleur provient du contenu en impuretés de l'alliage d'aluminium et du contrôle de la densité de courant d'oxydation. Il est nécessaire de spécifier que le fournisseur utilise de l'aluminium métallique haute pureté (total des impuretés < 0,1 %) et un système d'eau pure avec une précision de contrôle de la température de ±1 °C dans le bain d'anodisation. Pour les pièces en production de masse, il est impératif d'exiger du fournisseur un échantillon de comparaison d'oxydation de la même série, de mettre en œuvre le contrôle de la première pièce et d'augmenter le taux de prélèvement à l'aide d'une gamme de teintes à 10 % dans chaque lot, afin d'éviter le retour de toute une livraison en raison d'un aspect non uniforme.
Les contraintes résiduelles en surface après l'usinage des pièces de dissipation thermique proviennent-elles d'un retour de dimensions ?
Oui. Le fraisage CNC laisse des contraintes de tension résiduelles dans la couche superficielle, en particulier dans les sections à paroi fine, ce qui peut entraîner une déformation de 0,01 à 0,02 mm après un certain temps. Pour garantir une stabilité dimensionnelle à long terme, il est recommandé d'ajouter un traitement de stabilisation à froid (-80 °C) ou un traitement de vibration pour éliminer les contraintes sur les pièces de dissipation thermique de précision (en particulier celles destinées aux modules optiques ou à l'encapsulation de semi-conducteurs). Si la structure de la pièce est complexe et les exigences très strictes, il faut prévoir une marge d'usinage de finition de 0,02 mm ou effectuer une stabilisation par vieillissement adéquate avant le finition CNC.
La qualité d'une conception de dissipateur thermique se juge ultimement sur les données de résistance thermique, les spécifications esthétiques et la cohérence en production de masse. La technologie de fraisage CNC en alliage d'aluminium fournit une base de fabrication fiable pour les structures de gestion thermique complexes. Pour des applications de dissipation spécifiques, il est conseillé de combiner les résultats de simulation thermofluidique et de définir clairement le grade de matériau, le traitement de surface et les exigences de tolérance avant de soumettre les plans détaillés et la spécification technique. En fournissant des recommandations DFM quantifiables et une réponse de devis rapide, on peut considérablement réduire le cycle entre la conception en R&D et la validation de la production de masse, et diminuer le risque de défaillance thermique du système de dissipation.



