





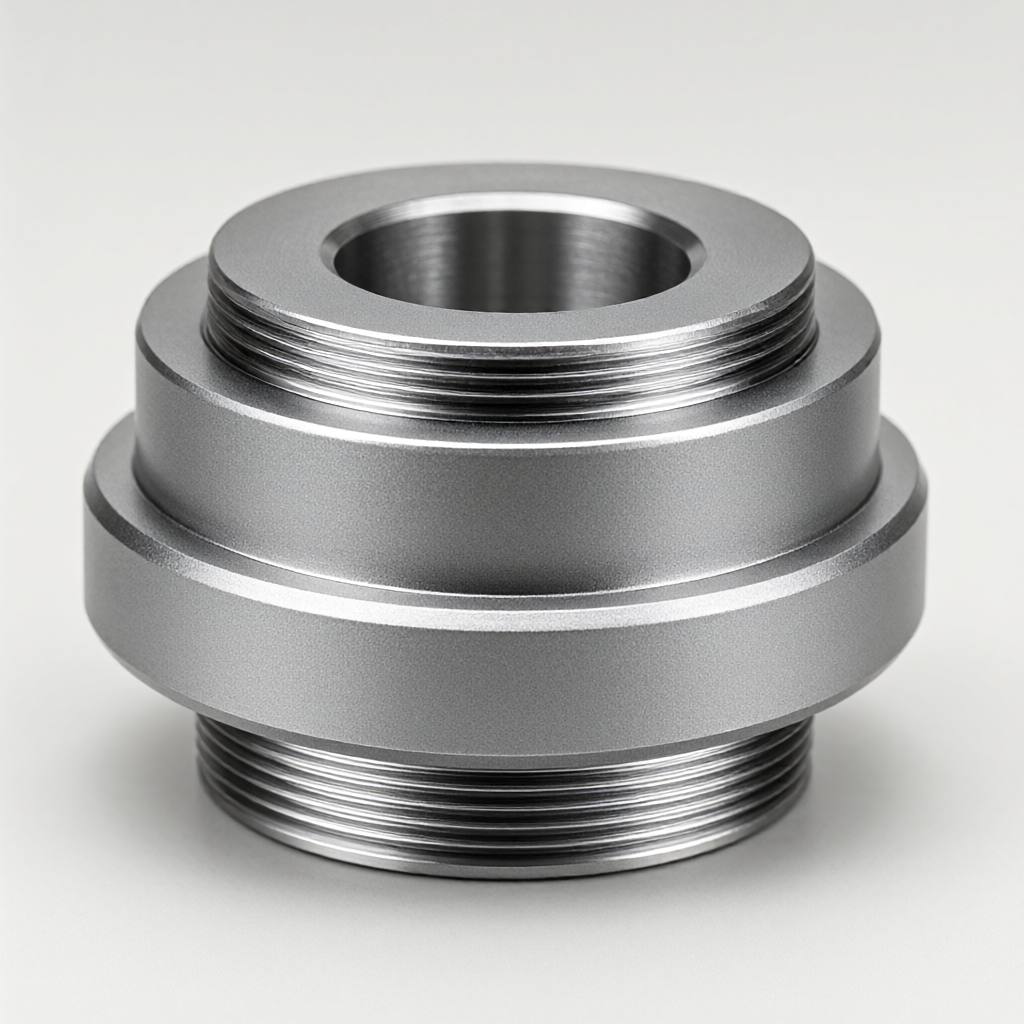
Pour les pièces en aluminium usinées par CNC qui doivent allier résistance structurelle et qualité visuelle, un seul type de traitement de surface ne suffit souvent pas à répondre aux exigences des utilisateurs finaux. Cet article analyse en profondeur le processus de post-traitement combinant anodisation et sablage, en mettant l'accent sur l'ordre des étapes, le contrôle des paramètres et la prévention des défaillances typiques. En tant qu'équipe technique spécialisée dans la personnalisation de pièces CNC de précision depuis de nombreuses années, nous soulignons que le traitement de surface ne se résume pas à la simple « coloration » ; il s'agit d'une étape cruciale qui améliore la résistance à la corrosion et la sensation tactile en modifiant la structure microscopique de la pièce. Ci-dessous, vous trouverez des références pratiques allant des propriétés des matériaux et de la logique du processus à la comparaison des paramètres et aux critères d'acceptation.
Logique de traitement de surface des pièces en aluminium tournées CNC et points critiques
L'aluminium et ses alliages (tels que 6061-T6, 7075-T6) sont des matériaux structurels couramment utilisés dans les domaines de l'aérospatiale, du médical et de l'électronique de consommation grâce à leur faible densité et leur rapport résistance/poids élevé. Cependant, la surface d'aluminium nu s'oxyde très facilement, et les marques d'usinage ainsi que les bavures légères laissées par le tournage affectent directement la précision de l'assemblage et la qualité visuelle. Les points de douleur auxquels les ingénieurs sont souvent confrontés incluent :
- Résistance à la corrosion insuffisante : le film d'oxyde naturel est mince et fragile, ce qui entraîne facilement de la pénétration par piqûres dans les environnements humides ou salés.
- Difficulté à contrôler la cohérence visuelle : les surfaces courbes complexes des pièces tournées sont difficiles à traiter par simple polissage, ce qui risque de provoquer un excès de brûlure ou des motifs en peau d'orange d'intensité inégale.
- Conflit entre fonctionnalité et esthétique : l'anodisation à haut brillant est extrêmement sensible aux défauts de surface, les micro-rayures étant amplifiées ; tandis que la surface satinée, bien que plus durable visuellement, peut nuire à des exigences spécifiques en optique ou en étanchéité.
Par conséquent, la combinaison du sablage (Sandblasting/Abraziv Blasting) et de l'anodisation permet d'utiliser la couche de réflexion diffuse microscopique formée par le sablage pour éliminer les reflets du tournage, puis de former une couche protectrice dure et dense par la fermeture des pores de l'oxydation, atteignant ainsi le double objectif d'une « texture mate + une forte durabilité ».
Comparaison des ordres de processus : sablage avant anodisation vs anodisation avant sablage
Le choix de la voie de processus détermine directement l'état final de la surface. La comparaison des avantages et des inconvénients des deux solutions courantes dans le secteur est la suivante :
| Dimension de comparaison | Solution 1 : Sablage avant anodisation | Solution 2 : Anodisation avant sablage |
|---|---|---|
| Structure microscopique de la surface | Les grains de sable s'insèrent dans la matrice d'aluminium, le film d'oxyde couvre les micro-pores, et après la fermeture des pores, la planéité de la surface est élevée et la réflexion diffuse est uniforme. | L'impact des grains de sable peut provoquer la desquamation ou la fissuration du film d'oxyde, entraînant facilement des expositions locales de l'aluminium nu, altérant la résistance à la corrosion et créant des taches sur la surface. |
| Stabilité de l'apparence | La couleur est uniforme, la variation de teinte entre les lots est faible, convient aux produits à hautes exigences esthétiques. | Difficile à contrôler en termes d'uniformité, risque d'apparition de points blancs ou d'effet voilé, utilisé principalement dans des scénarios où l'esthétique est sacrifiée au profit d'un soulagement des contraintes ou d'un nettoyage approfondi (rare). |
| Difficulté de traitement | Exige un contrôle strict de la pression de sablage et de la granulométrie pour éviter les dépressions excessives qui affecteraient les tolérances dimensionnelles. | L'opération est relativement simple, mais le nettoyage postérieur est extrêmement difficile, il faut prévenir la résiduation de grains de sable qui nuirait à l'anodisation ultérieure. |
| Scénarios d'application | Coques pour électronique de consommation, poignées d'équipements médicaux, pièces d'agencement aérospatial, et autres contextes où des exigences visuelles et de résistance à la corrosion sont présentes. | Rarement utilisé pour la livraison de produits finis, plus courant dans les procédés de réparation des pièces structurelles internes nécessitant l'enlèvement de la couche d'oxyde de surface. |
D'un point de vue pratique, le sablage avant anodisation est la norme de l'industrie. Le sablage forme une base mate sur la surface de l'aluminium, masquant non seulement les marques d'usinage, mais augmentant aussi la surface d'adhésion, rendant ainsi le film d'anodisation subséquent plus dense. Inversement, le sablage d'un film dur déjà anodisé risque de compromettre l'intégrité de la couche de revêtement, favorisant la propagation de la corrosion à partir des points exposés.
Détail des paramètres de processus clés : synergie de la granulométrie, de la pression et de l'épaisseur du film d'oxyde
La définition des paramètres est l'élément central déterminant la qualité de la pièce. Différentes exigences de conception correspondent à différentes combinaisons de paramètres ; il est impératif d'éviter l'application universelle d'un seul ensemble de paramètres.
Impact des paramètres de sablage sur la rugosité (Ra)
La valeur de rugosité Ra de la surface après sablage détermine directement la sensation visuelle et tactile. Les recommandations générales sont :
- Sablage fin (AA10-AA16) : Granulométrie 60-80 mesh, pression 0.4-0.6 MPa. La valeur Ra est généralement de 1.6-3.2 μm, conservant un certain éclat, convient aux coques 3C recherchant une texture légère.
- Sablage uniforme (AA15-AA22) : Granulométrie 30-50 mesh, pression 0.6-0.8 MPa. La valeur Ra est d'environ 3.2-6.3 μm, offrant un effet mate uniforme, le plus efficace pour masquer les marques de tournage, c'est le choix par défaut pour la plupart des pièces structurelles de précision.
- Sablage grossier (AA24-AA28) : Granulométrie 12-24 mesh, pression 0.8-1.0 MPa. La valeur Ra est supérieure à 6.3 μm, offrant une sensation granuleuse marquée, applicable aux produits à faible coût et en grande série tels que les capteurs d'équipements industriels.
Attention particulière : pour les parois minces (1 MΩ·cm), effectuer un rinçage final et surveiller la valeur de pH et la température de la cuve de prétraitement.
Décollement ou bulles de la couche de revêtement
C'est la défaillance la plus grave. Elle provient généralement d'un dégraissage incomplet du prétraitement, laissant des résidus de film huileux sur la surface de la matrice d'aluminium, ce qui diminue la force d'adhésion entre le film d'oxyde et la matrice. Méthode de prévention : renforcer le processus de dégraissage en utilisant un bain alcalin + lavage acide de neutralisation + rinçage à l'eau, et effectuer un test de force d'adhésion (méthode de la bande adhésive 3M ou test au couteau à grille).
Variation chromatique (Batch Color Variation)
Une couleur non uniforme des pièces après anodisation, attribuable principalement à une instabilité de la densité de courant ou à de fortes fluctuations de la température du bain. Méthode de prévention : contrôler précisément la densité de courant à l'aide d'un redresseur (généralement 1,0-1,8 A/dm²), maintenir la température du bain constante (18-22℃) et charger les pièces du même lot dans le même bain, en évitant tout mélange de lots.
Érosion locale ou dépression excessive
Rebondissement ou accumulation locale des particules lors de la grenaillage, ou densité de courant trop élevée aux bords des électrodes. Méthode de prévention : contrôler la distance (généralement 15-20 cm) et l'angle du grenaillage, concevoir des brides de maintien appropriées pour éviter l'accumulation aux bords et effectuer un traitement d'isolation des bords si nécessaire.
Critères d'acceptation et méthodes de contrôle : définir « conforme » par les données
Pour un approvisionnement B2B, les accords verbaux sont peu fiables ; des critères d'acceptation quantifiés sont la garantie. Il est recommandé de préciser les indicateurs suivants dans le contrat :
- Mesure de l'épaisseur de revêtement : utiliser un micromètre à courants de Foucault, effectuer un contrôle par sondage sur les zones critiques et respecter la tolérance convenue (par exemple 10±2 μm).
- Rugosité : utiliser un rugosimètre de contact, la valeur Ra doit correspondre à celle indiquée sur le plan de conception (par exemple Ra 3,2 μm).
- Résistance à la corrosion : se référer à la norme ASTM B633 ou ISO 7539, effectuer un test de brouillard salin (NSS) et exiger l'absence de point de rosée pendant 48-72 heures ou selon les normes convenues.
- Inspection visuelle : sous une source lumineuse D65, sous un angle de 45°, à une distance de 30 cm, aucune rayure, tache blanche ou coulure, variation chromatique visuelle ΔE≤1,5 (comparaison intra-lot).
Dans la livraison réelle, nous fournissons un rapport complet de « Contrôle de traitement de surface », incluant le diagramme de distribution de l'épaisseur de revêtement, les valeurs de rugosité mesurées et les photos d'apparence, pour vérification par l'acheteur. Pour la validation de la première pièce, nous recommandons au client de désigner un organisme de contrôle tiers ou d'effectuer un contrôle par sondage sur site, afin de construire une base de confiance.



