





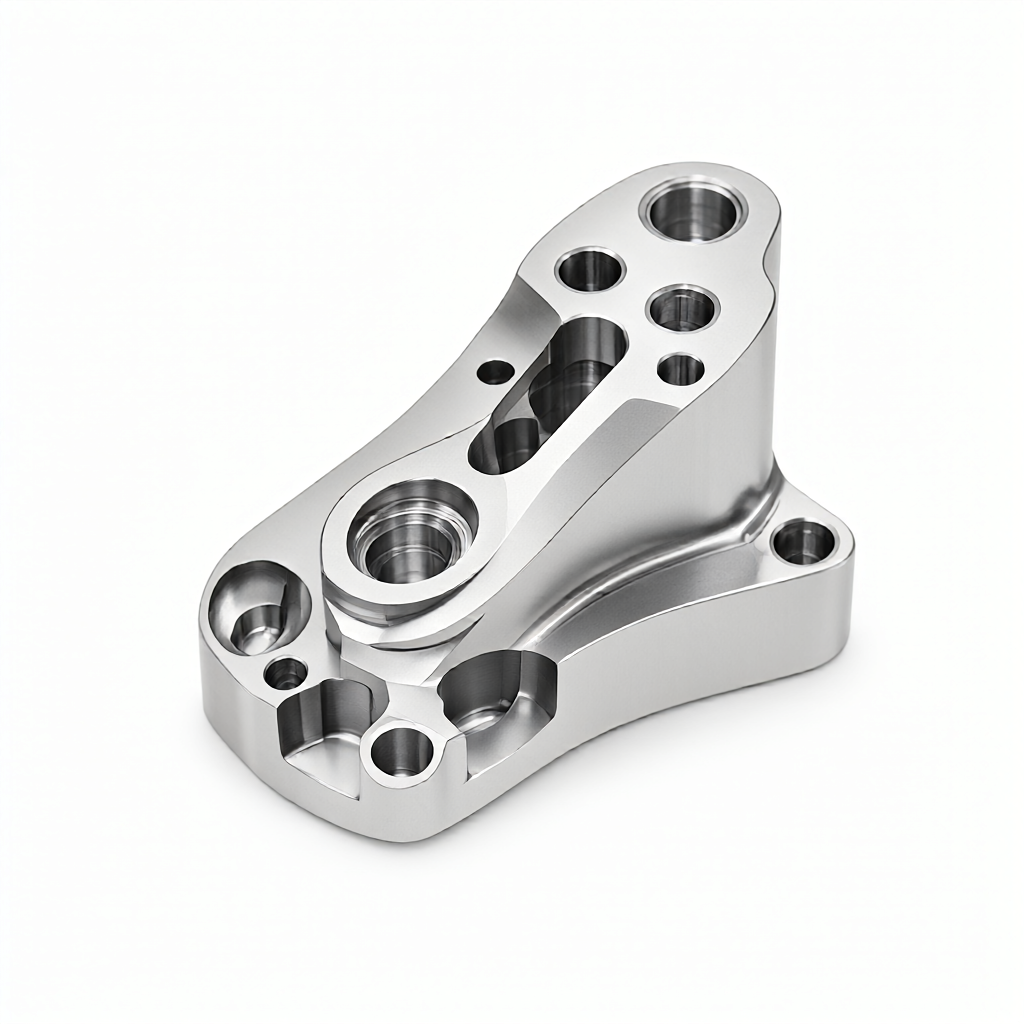
Logique de sélection des matériaux pour l'usinage CNC de précision : différences fondamentales entre l'aluminium et le titane
Comparaison approfondie des paramètres mécaniques : analyse de la résistance spécifique et de la rigidité
| Indice de performance | Alliage d'aluminium 7075-T6 | Alliage de titane Ti-6Al-4V | Signification en génie |
|---|---|---|---|
| Densité (g/cm³) | 2.8 | 4.43 | L'aluminium est environ 37 % plus léger que le titane, adapté aux exigences de réduction de poids |
| Résistance à la traction (MPa) | 570 | 950 | Le titane possède une résistance à la traction plus élevée et une meilleure capacité de charge |
| Résistance spécifique (MPa·cm³/g) | ~204 | ~214 | Les deux présentent des résistances spécifiques similaires, le titane étant légèrement supérieur |
| Module d'élasticité (GPa) | 71.7 | 110 | Le titane est plus rigide et offre une meilleure résistance à la déformation |
| Conductivité thermique (W/m·K) | 120 | 6.7 | L'aluminium dissipe mieux la chaleur, tandis que le titane a tendance à accumuler la chaleur, affectant la durée de vie des outils |
Différences de performance de coupe CNC : efficacité de l'usinage et usure des outils
Caractéristiques de coupe des alliages d'aluminium
- Paramètres recommandés : vitesse de la broche élevée (pouvant dépasser 10 000 rpm), avance rapide, efficacité de fraisage sur un axe très élevée.
- Choix des outils : les plaquettes en carbure de tungstène doivent être revêtues PVD ou non revêtues en TiAlN, avec un grand angle de dégagement pour réduire la surface de contact et éviter la formation de cratère.
- Risques de fabrication : l'adhérence aux outils entraîne une rugosité des marques de coupe sur la surface ; il faut optimiser la concentration et le débit du liquide de refroidissement pour éviter que la "pâte d'aluminium" n'abîme la surface.
Caractéristiques de coupe des alliages de titane
- Paramètres recommandés : stratégie de faible vitesse et de forte avance (la vitesse de la broche est généralement inférieure de plus de 50 % à celle de l'aluminium), utilisation de plaquettes avec des stries de coupe minimum.
- Choix des outils : utilisation obligatoire de carbure de tungstène revêtu (comme TiCN, AlTiN) ; l'utilisation de l'acier rapide est strictement interdite.
- Risques de fabrication : probabilité élevée de détérioration de l'arête de l'outil, nécessitant le suivi en temps réel de la charge de la broche ; si l'avance est inappropriée, des "vibrations" (flatter) se produisent souvent, affectant la précision dimensionnelle.
Qualité de l'aspect et compatibilité avec le traitement de surface
Traitement de surface des alliages d'aluminium
- Avantages : après brossage ou grenaillage, la brillance est élevée et l'effet miroir est facilement réalisé.
- Inconvénients : si le prétraitement est mal exécuté, des différences de lot telles que des taches blanches ou noires peuvent apparaître.
Traitement de surface des alliages de titane
- Avantages : le placage chimique ou l'oxydation colorée (comme l'oxydation thermique bleue ou dorée) produit des couleurs uniformes et solides, offrant une excellente résistance aux rayures.
- Inconvénients : les surfaces usinées sont sujettes à une "couche écrouie par usinage", rendant le polissage ultérieur difficile ; après grenaillage, la brillance se rétablit lentement.
Évaluation de la structure des coûts et des délais de livraison en série
- Prix de la matière première : le prix des barres Ti-6Al-4V est généralement 8 à 12 fois supérieur à celui du 7075 en aluminium (variable selon le marché).
- Chutes et pertes de fabrication : l'aluminium, étant coupé rapidement, a un temps de cycle par pièce plus court et une amortissement des moules et équipements plus faible ; le titane est coupé lentement, le temps de cycle par pièce peut être 2 à 4 fois plus long que pour l'aluminium.
- Coûts de contrôle : les pièces en titane exigent généralement des tolérances dimensionnelles plus strictes (comme ±0,005 mm) et, en raison de la déformation thermique importante, nécessitent un temps de refroidissement plus long, ce qui affecte le rythme de la ligne de production.
Guide de décision pour le choix des matériaux : recommandations basées sur les applications
Scénario 1 : pièces structurelles légères à haute résistance
Scénario 2 : produits électroniques grand public à taux de rotation élevé
Scénario 3 : implants médicaux
Critères d'acceptation et points clés de contrôle
- Précision dimensionnelle : la tolérance des surfaces d'assemblage critiques doit être contrôlée à l'intérieur de ±0,01 mm.
- Rugosité de surface : les surfaces d'aspect exigent un Ra inférieur à 0,4 μm, nécessitant généralement une opération supplémentaire de tournage ou de fraisage fin.
- Contrôle par ressuage : les pièces en titane sont sujettes aux microfissures ; il est recommandé de procéder à un contrôle par ressuage (PT) des zones de charge ; pour l'aluminium, l'accent est mis sur les pores et les inclusions, le contrôle par rayons X étant plus efficace.
- Certification des matériaux : le fournisseur doit fournir une fiche de matière complète (Mill Test Certificate) spécifiant clairement le grade de l'alliage et l'état du traitement thermique.



