





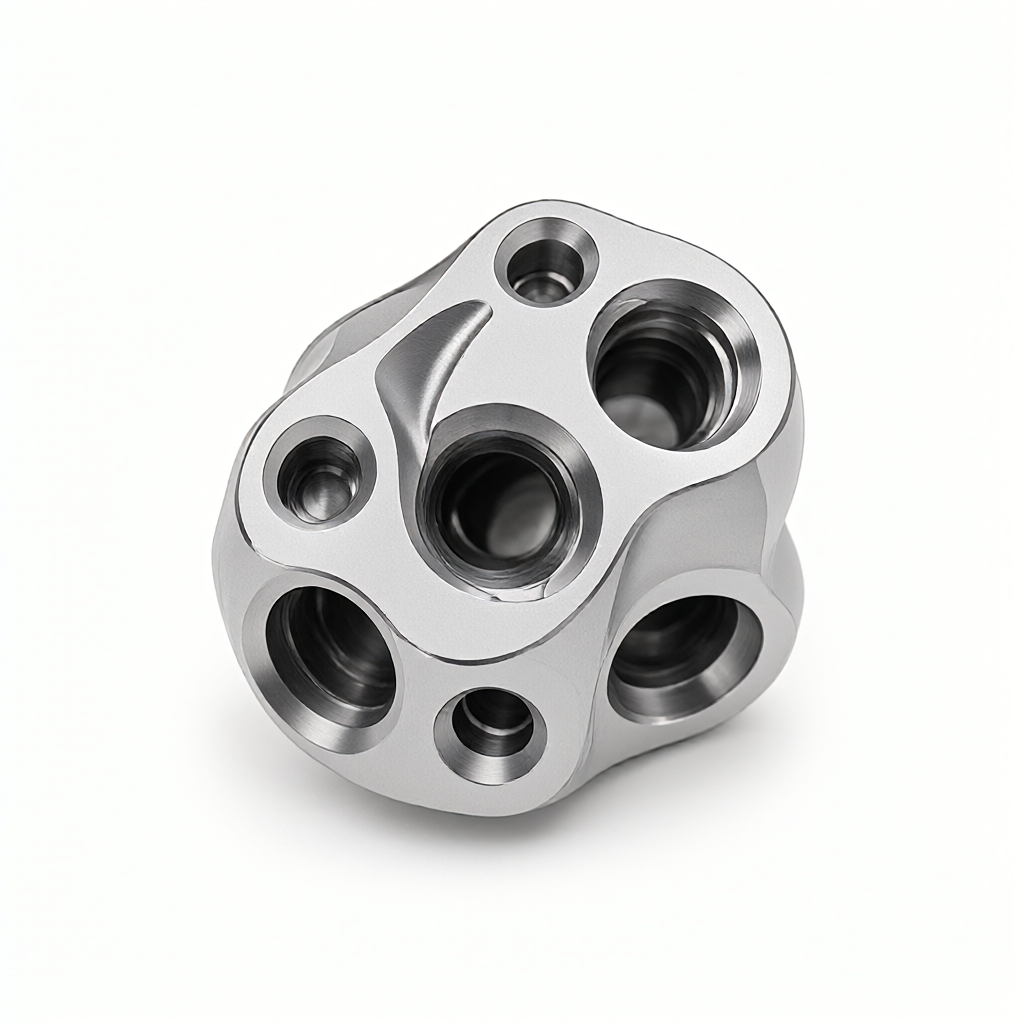
Défis du rapport de profondeur de perçage et de la longueur au diamètre de l'outil dans l'usinage CNC 5 axes de vannes de précision
Dans les systèmes pneumatiques, hydrauliques et de circuits gazeux de semi-conducteurs, les vannes de précision sont les composants essentiels contrôlant la coupure/démarrage du fluide et la régulation du débit. Les difficultés de fabrication se concentrent sur le traitement des cavités profondes et des perçages obliques non conventionnels lors de l'usinage CNC 5 axes, en particulier sur les problèmes de faible rigidité, de vibrations de coupe et d'évacuation difficile des copeaux causés par le rapport de profondeur de perçage (L/D) et le rapport de longueur au diamètre de l'outil. Pour les ingénieurs en achat et en R&D, la compréhension de l'impact de ces deux paramètres sur la stabilité des tolérances et la rugosité de surface constitue un indicateur clé pour évaluer la véritable capacité technique d'un fournisseur. La simple délélation basée sur le plan, en ignorant la stratégie de compensation de la trajectoire d'outil dans le chemin de fabrication, conduit souvent à une perte de cohérence en série ou à des retards de livraison.
Limites physiques du rapport de profondeur de perçage sur la précision des vannes
Les vannes exigent généralement un rapport de profondeur de perçage (L/D) de 3:1 à 5:1 ou plus. Lorsque L/D dépasse 3, les opérations de perçage et d'alésage dans l'usinage CNC 5 axes font face à des défis importants :
- Déviation de l'outil et recul : À mesure que le rapport de longueur au diamètre augmente, la déformation élastique générée par l'outil sous pression augmente de manière exponentielle. À L/D=4, l'utilisation d'un support à rigidité conventionnelle peut provoquer une écart de dimension dans le sens du diamètre dépassant la fenêtre de tolérance de ±0,01 mm.
- Accumulation de chaleur et déformation thermique : Dans le perçage de trous profonds, la chaleur de coupe est difficile à dissiper via la tige, entraînant une élévation locale de la température, qui provoque ensuite des contraintes résiduelles dans la pièce et une déformation de retrait lors du refroidissement.
- Risque d'obstruction par les copeaux : En particulier lors de l'usinage de l'acier inoxydable ou des alliages de titane, les copeaux enroulés s'accumulent facilement au fond du trou, provoquant l'ébréchenent voire la casse de l'outil.
Par conséquent, à la phase de DFM (Conception orientée fabrication), l'ingénieur doit définir clairement la limite supérieure de L/D. Par exemple, pour un perçage de vanne de Ø6 mm, si la profondeur dépasse 24 mm (L/D=4), il est recommandé de procéder à un usinage par étapes ou d'utiliser une opération d'alésage à la place d'un perçage et alésage en une seule passe, afin de contrôler l'erreur cumulative.
Stratégie d'adéquation entre le rapport de longueur au diamètre de l'outil et les paramètres de coupe
Le rapport de longueur au diamètre de l'outil (S/L) influence directement la rugosité de surface et la stabilité dimensionnelle du fraisage et du perçage. Dans l'usinage CNC 5 axes, des fraises à bout sphérique ou à bout arrondi sont couramment utilisées pour les surfaces courbes et le chanfreinage des bords de perçage, avec un S/L généralement compris entre 5:1 et 8:1.
- Optimisation de la vitesse et de l'avance : Les outils à haut S/L doivent réduire la vitesse de coupe (Vc) et l'avance par dent (Fz) pour supprimer le flapping (chatter). Par exemple, pour une fraise à bout sphérique Ø4 mm (S/L=6) usinant de l'alliage d'aluminium 6061, Vc devrait être contrôlée entre 60–80 m/min, au lieu des 200 m/min conventionnels.
- Revêtement et géométrie de l'outil : L'utilisation d'outils revêtus de PCD (Diamant Polycristallin) ou de CBN (Nitrure de Bore Cubique) peut augmenter la durée de vie et la rigidité, mais nécessite une stratégie de compensation de l'erreur thermique de la broche.
- Choix du cône de broche : Pour le perçage de trous profonds, privilégiez les broches à cône à haute rigidité HSK ou BT50, afin de réduire l'impact de la dérive thermique de l'interface sur la précision du positionnement du trou.
Planification de la trajectoire à 5 axes et contrôle de l'axe de l'outil
Les vannes contiennent souvent des perçages obliques, des trous borgnes et des caractéristiques de positionnement multi-faces. L'avantage de l'usinage CNC 5 axes réside dans la possibilité de maintenir l'angle de travail optimal de l'outil par rotation coordonnée, évitant la coupe en porte-à-faux sur le fond. L'élément clé réside dans la stratégie de contrôle de l'axe de l'outil (Inclinaison et Avance) :
- Méthode de plan fixe (Floor Normal) : L'outil est toujours perpendiculaire à la surface usinée, applicable aux surfaces planes et aux parois droites, mais susceptible de laisser des marques de transition au bord du trou.
- Méthode de côté fixe (Side Normal) : L'outil est incliné à 5°–10°, ce qui peut améliorer l'ovalité du trou et la rugosité de surface, mais impose des exigences plus strictes concernant le S/L de l'outil.
- Inclinaison dynamique (Dynamic Tilt) : Ajustement automatique de l'angle d'inclinaison selon la courbure de la trajectoire de l'outil, adapté aux noyaux de vanne à surfaces complexes, nécessitant un logiciel CAM capable d'interpolation continue sur l'axe G5.
Pour les perçages profonds avec L/D > 3, il est recommandé de définir des engrais en étapes et des retraits de copeaux par piques dans le programme 5 axes, en levant l'outil de 1 mm après chaque descente de 2–3 mm, afin d'empêcher l'enroulement des copeaux. De plus, utilisez une émulsion de refroidissement à pression constante (40–60 bar) pour rincer directement le fond du trou et réduire le risque de déformation thermique.
Impact du choix des matériaux et des traitements de surface sur la stabilité des perçages profonds
Les matériaux couramment utilisés pour les vannes comprennent l'acier inoxydable SUS316L, l'Inconel 718 et l'acier à roulements GCr15. Le coefficient de conductivité thermique et la résistance des différents matériaux influencent directement l'usure de l'outil et la déformation de la pièce lors de l'usinage CNC 5 axes :
| Désignation de la matière | Limite L/D typique | Points de difficulté principaux | Traité secondaire recommandée |
|---|---|---|---|
| SUS316L | 3,5–4,0 | Haute ténacité, tendance à l’encrassement de l’outil | Granoblastage + Passivation |
| Inconel 718 | 2,5–3,0 | Haute dureté, faible conductivité thermique | Traitement thermique sous vide + Polissage électrolytique |
| GCr15 | 3,0–3,5 | Grande déformation lors du traitement thermique | Tournage sur pierre + Polissage |
Point de vigilance particulier : les noyaux de vanne en acier inoxydable, après perçage profond, présentent une tendance à la dérive de la géométrie des orifices en raison des contraintes résiduelles. Il est recommandé d’ajouter une opération de retraitement de détendage (480 °C / 2 h) après l’usinage préliminaire avant l’usinage de finition et l’inspection finale. En ce qui concerne les traitements de surface, l’anodisation est applicable aux noyaux en aluminium, mais inefficace pour l’acier inoxydable ; si une haute brillance est requise, le polissage électrolytique peut réduire le Ra à moins de 0,2 μm, mais cela entraînera un retrait dimensionnel de 0,02 à 0,05 mm, ce qui nécessite de prévoir une marge de compensation dans le programme CAM.
Méthodes d’inspection et critères d’acceptation
La validation de la précision des orifices profonds et obliques ne peut pas reposer uniquement sur la détection de points par machine à mesurer tridimensionnelle (CMM) ; elle doit être complétée par un instrument de mesure pneumatique et un comparatif optique :
- Profondeur des orifices et positionnement : utiliser des sondes pneumatiques Renishaw ou Keyence pour mesurer en temps réel le rapport L/D et la concentricité ; la tolérance recommandée est de ±0,005 mm.
- Rugosité de surface : utiliser un rugosimètre de la série SJ-2100, avec une longueur d’échantillonnage de 1,25 mm. Pour les surfaces de joint du noyau de vanne, le Ra doit être ≤0,4 μm ; pour les surfaces non-joint, ≤0,8 μm.
- Tolérances géométriques et dimensionnelles (GD&T) : le rond et le cylindrique des orifices obliques sont scannés par un profilomètre laser pour générer un nuage de points, comparé au modèle CAO. Un écart < 0,01 mm est jugé conforme.
Avant l’expédition, effectuer une inspection dimensionnelle complète à 100 % et joindre le rapport CMM ainsi que les cartes de rugosité. Pour les commandes en série, il est recommandé, après confirmation de la première pièce par le client, de contrôler par échantillonnage les orifices critiques toutes les 50 pièces et de mettre en place des diagrammes de contrôle SPC pour surveiller la tendance de l’usure des outils.
Questions courantes et recommandations de prévention des défauts de procédé
Q1 : Comment garantir la cohérence de la production en série d’orifices profonds de noyaux de vanne avec un L/D = 4 ?
Utiliser la stratégie de perçage et alésage par couches en usinage CNC 5 axes, avec évacuation des copeaux toutes les 2 mm, en association avec une contrainte de concentricité via les pinces. En production série, remplacer la mèche toutes les 200 pièces pour éviter l’élargissement progressif du diamètre de l’orifice dû à l’usure de la pointe de l’outil.
Q2 : Comment gérer le flambement d’un outil allongé (S/L = 8) lors de l’usinage à grande vitesse ?
Ramener la vitesse de rotation de la broche dans la zone de stabilité (en consultant la base de données de dynamique des outils) ou utiliser un outil à longueur d’outillage plus courte en effectuant l’usinage en deux étapes. Si l’utilisation d’un outil long est obligatoire, ajouter un support intermédiaire ou réduire l’épaisseur de coupe (ap) à moins de 0,5 mm.
Q3 : Comment éliminer l’arrondi et la concentration de contraintes aux bouches des orifices après l’usinage du noyau de vanne en acier inoxydable ?
Utiliser une fraise à bout de sphère de 0,5 mm pour effectuer un débavurage et un chanfrein, avec un angle de 15°–30° et une avance Fz=0,02 mm/tour. Éviter l’utilisation de limes ou d’autres ajustements manuels afin de ne pas compromettre la brillance de surface et la précision dimensionnelle.
Q4 : De quelles étapes proviennent principalement les erreurs de positionnement des orifices obliques en cinématique 5 axes ?
Elles proviennent principalement de la dérive thermique de l’axe C de la machine, de la déformation lors de l’étauage de la pièce et de l’écart de compensation de l’axe de l’outil. Il est recommandé de préchauffer la broche pendant 30 minutes avant l’usinage, d’utiliser des pinces à expansion hydraulique à la place des pinces à ressort et d’activer la fonction de mise à jour dynamique de la compensation du rayon de pointe d’outil dans le CAM.
Q5 : Comment évaluer si un fournisseur possède une réelle capacité de perçage profond en 5 axes ?
Exiger le rapport d’inspection de la première pièce pour la même matière et les mêmes paramètres L/D, incluant les données de nuage de points CMM et les cartes de rugosité. Vérifier s’il dispose d’un atelier à température contrôlée, d’instruments de mesure pneumatiques et d’un processus de gestion de l’usure des outils. Vous pouvez consulter notre notice de traitement de surface pour confirmer que leurs opérations de retraitement et de polissage sont complètes.
Conclusion et recommandations d’action
La réussite de l’usinage CNC 5 axes de noyaux de vanne de précision dépend du contrôle rigoureux du rapport profondeur/diamètre des orifices internes et de l’rapport longueur/diamètre des outils, plutôt que de la simple quantité d’équipements. Définir clairement les limites de L/D, le choix des outils et la stratégie de compensation à l’étape de conception pour la fabrication (DFM) permet de réduire considérablement les risques en production série. Si vos noyaux de vanne présentent des caractéristiques profondes et allongées avec L/D > 3 ou S/L > 6, nous vous invitons à nous envoyer les plans 3D et la désignation de la matière. Nous pouvons fournir une évaluation du chemin de fabrication et un devis rapide, en nous appuyant sur notre parc de 72 équipements CNC et notre capacité de précision de ±0,01 mm, afin de garantir les délais et la stabilité de la qualité.



