





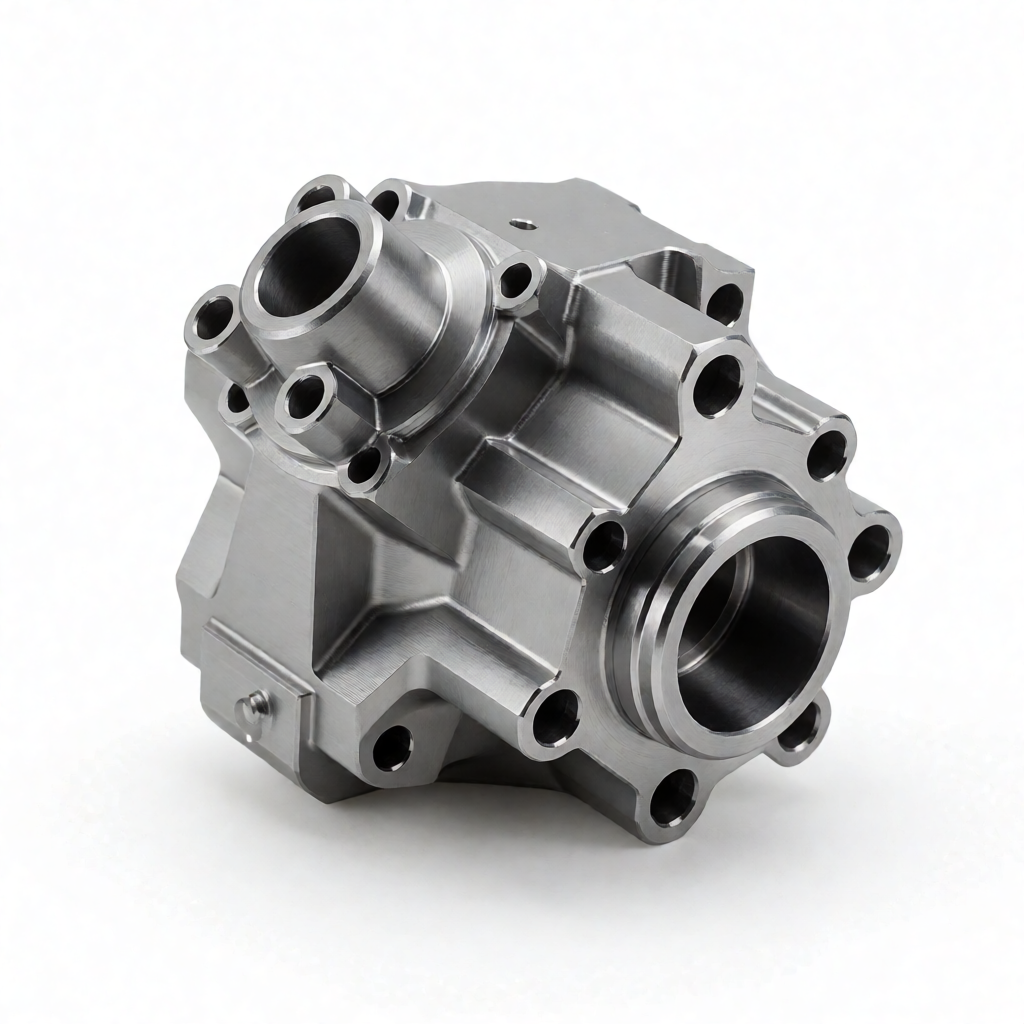
Analyse des principales différences et composantes de coût de l'usinage CNC 3 axes et 5 axes
Dans la production en série de pièces de précision, la sélection des équipements détermine directement le coût de fabrication et le cycle de livraison. La différence entre l'usinage CNC 3 axes et l'usinage CNC 5 axes se reflète non seulement dans le nombre d'axes de mouvement, mais également dans la stratégie de processus, le nombre de serrages, les capacités d'optimisation de la trajectoire de l'outil et l'accessibilité aux caractéristiques géométriques complexes. Pour les ingénieurs techniques d’approvisionnement et de R&D, comprendre les différences entre les deux solutions en termes d’usure des outils, de temps de cycle, de qualité de surface et de processus de post-traitement est une condition préalable essentielle à la formulation du coût de nomenclature optimal. Basé sur les données de production réelles de 72 lignes de production CNC, cet article détaille la véritable structure de coûts des deux solutions dans des matériaux tels que l'aluminium, l'acier et les alliages de titane.
Comment le nombre d'axes de mouvement modifie la trajectoire de l'outil et l'efficacité de coupe
L'usinage 3 axes repose sur trois axes linéaires, X, Y et Z, et l'outil avance dans une direction fixe. Lors du traitement de surfaces inclinées ou de surfaces de forme libre, le contour doit être rapproché par "fraisage latéral", ce qui entraîne une forte réduction de l'angle de contact entre le porte-outil et la pièce. Ce phénomène de « fine marque de couteau » force la vitesse d'avance à être réduite à 30 à 50 % de la valeur normale et peut facilement provoquer une déviation, entraînant des écarts dimensionnels ou une détérioration de l'ondulation de la surface. En prenant comme exemple la coque à paroi mince en alliage d'aluminium d'aviation, la solution à 3 axes nécessite souvent plusieurs retournements et serrages, et l'erreur cumulée de chaque serrage peut atteindre ± 0,05 mm. Il doit être équipé d'une plate-forme de précision coûteuse et un polissage manuel ultérieur est nécessaire pour éliminer les marques d'outil.
Dans l'usinage simultané sur 5 axes, l'outil peut toujours maintenir l'angle d'axe optimal (généralement 90° ou proche de 90°) lors de l'entrée dans la zone de coupe. Cet avantage apporte un triple bénéfice : premièrement, la durée de vie de l'outil est augmentée de 2 à 3 fois car l'angle d'engagement est plus uniforme ; Deuxièmement, il n’est pas nécessaire de recourir à plusieurs serrages. L'usinage à multiples facettes est réalisé en un seul serrage et la référence est unifiée pour éliminer les erreurs de positionnement répétées. Troisièmement, des vitesses de coupe plus élevées sont autorisées car la longueur du tranchant participant à la coupe est plus courte et la rigidité est meilleure. Dans le traitement des aubes de turbine en alliage de titane, 5 axes peuvent réduire le temps de cycle d'une seule pièce de 40 % et la rugosité de la surface est contrôlée de manière stable dans la plage de Ra0,8 μm, ce qui réduit considérablement le coût des processus de meulage ultérieurs.
Comparaison des coûts cachés entre les montages et les montages
De nombreux ingénieurs calculent uniquement les coûts de main-d'œuvre des machines CNC, mais ignorent la proportion des montages (Fixturing) et du temps de configuration (Setup Time) dans le coût total. L'usinage 3 axes de pièces complexes nécessite généralement 3 à 5 temps de serrage. Chaque serrage implique : 1. Conception et traitement de luminaires personnalisés (coût d'amortissement élevé) ; 2. Temps d'alignement et de verrouillage manuel (5 à 15 minutes pour une seule pièce) ; 3. Risque de tolérance accumulé causé par la conversion des données. Si un corps de vanne en acier inoxydable comporte 6 surfaces de traitement, les 3 axes doivent être inversés au moins deux fois et le point de référence doit être remesuré après chaque retournement, ce qui prend du temps et est sujet aux erreurs. Si une « surface de vol » ou un écart de référence se produit, le taux de rebut augmentera considérablement.
L'usinage 5 axes adopte la stratégie de « un serrage unique, formage sur plusieurs faces ». Bien que l'investissement initial des pinces à 5 axes (telles que les mandrins à centrage automatique, les mâchoires de serrage hydrauliques ou les plaques d'aspiration sous vide) soit plus élevé que celui des pinces à nez plat ordinaires, elles sont hautement réutilisables. Pour la production par lots (100 à 5 000 pièces), le coût amorti par pièce d'un montage 5 axes diminue rapidement. Plus important encore, après un serrage, la machine-outil à 5 axes peut ajuster automatiquement l'angle de la broche sans intervention manuelle, et le temps de serrage est réduit des 20 minutes traditionnelles par pièce à moins de 5 minutes par pièce. Dans les scénarios de lots à grande vitesse, cette économie d'heures de travail est bien supérieure au taux horaire plus élevé des équipements à 5 axes (généralement 1,5 à 2 fois celui des équipements à 3 axes).
Différences économiques dans les matériaux, les tolérances et la finition de surface
La sélection des matériaux et la stratégie de traitement sont profondément liées. Par exemple, l’alliage d’aluminium 7075 est extrêmement facile à déformer sous des structures à parois minces. Lors du fraisage latéral 3 axes de parois minces, en raison du porte-à-faux de la barre d'outils, les vibrations font trembler la paroi. Il est souvent nécessaire de laisser une marge de 0,1 mm pour un fraisage fin secondaire ou même un polissage. Le 5 axes utilise une fraise en bout (Starter Mill) pour couper directement à un angle de 90°. La planéité de la surface du mur est considérablement améliorée et les exigences d'assemblage peuvent être directement satisfaites. Pour l'acier inoxydable (tel que 304/316L), la conductivité thermique est faible et la chaleur de coupe est concentrée sur la pointe de l'outil. La pointe de l'outil est sujette à l'usure lors de l'usinage d'ébauche sur 3 axes, ce qui nécessite des changements d'outils fréquents ; les 5 axes peuvent ajuster l'angle de l'axe de l'outil de sorte que l'outil travaille toujours sur le bord principal tranchant, prolongeant ainsi la durée de vie de l'outil d'environ 30 %. Le tableau suivant compare les indicateurs clés des deux solutions sur des pièces typiques :
| Dimensions de comparaison | Usinage CNC 3 axes | Usinage CNC 5 axes |
|---|---|---|
| Caractéristiques géométriques applicables | Plan, trou, plan incliné simple, type d'arbre | Surface de forme libre, cavité profonde, plan incliné, forme spéciale coque |
| Installation Nombre de pinces (pièces complexes) | 3 à 5 fois, plusieurs retournements requis | 1 fois, traitement pentaédrique |
| Durée de vie de l'outil (alliage d'aluminium) | Benchmark | Amélioration 150 %-200 % |
| Durée de cycle d'une seule pièce | Plus longue (y compris le serrage et le demi-tour) | Raccourci de 30 % à 40 % (inversion automatique) |
| Rugosité de surface (non polie) | Ra1,6-3,2 μm (marques de fraisage latérales évidentes) | Ra0,4-0,8 μm (l'effet brillant est facile à obtenir) |
| Coûts de post-traitement | Élevés (nécessite un meulage, un polissage, une peinture) | Faibles (principalement expédiés) directement) |
| Taux horaire de l'équipement | Faible (référence) | Élevé (1,5 à 2,5 fois) |
Les données montrent que bien que le taux horaire de l'équipement 5 axes soit plus élevé, dans les pièces de complexité moyenne et supérieure, en raison de l'usure réduite des outils, du nombre réduit de processus de post-traitement et des taux de rebut inférieurs, le coût unitaire global est souvent 15 % à 25 % inférieur à celui des 3 axes.
Avantages du traitement en termes de qualité d'apparence et de cohérence des lots
Dans les domaines de l'électronique grand public, de l'audio et des robots, la qualité d'apparence (surface très brillante, pas de rayures, pas de défauts) est le principal indicateur d'acceptation. Lors de l'usinage 3 axes de surfaces de forme libre, il est difficile d'éliminer les marques de pétoncles, et un polissage chimique ou un meulage fin manuel est souvent nécessaire. Cela augmente non seulement le coût du processus, mais entraîne également des différences de couleur et de brillance entre les lots. L'usinage sur 5 axes peut traiter directement une finition Ra0,4 μm à partir de la machine en optimisant le pas et la vitesse d'avance, et coopérer avec l'anodisation ou la galvanoplastie pour obtenir un effet miroir très brillant. Plus important encore, le parcours 5 axes est entièrement généré par un logiciel de FAO sans intervention humaine, garantissant ainsi la cohérence d'apparence de chaque lot (plus de 1 000 pièces). Pour les commandes par lots ne nécessitant aucune rayure, le rendement au premier passage (First Pass Yield) de la solution 5 axes est nettement supérieur à celui de la solution 3 axes car il n'est pas nécessaire de recourir à des processus de meulage à haut risque et la probabilité de défauts introduits artificiellement est réduite. < /p>
Décision de sélection : Quand faut-il sélectionner l'usinage CNC 5 axes
Toutes les pièces ne sont pas adaptées au 5 axes et il n'est pas rentable de choisir aveuglément un équipement coûteux. Les ingénieurs d'approvisionnement doivent prendre des décisions basées sur les trois points suivants : 1. Complexité géométrique : si la pièce comporte plus de 2 plans non parallèles ou contient des caractéristiques telles que des cavités profondes, des pales, des sphères, etc., 5 axes sont indispensables. S'il ne s'agit que d'un simple arbre étagé et d'une bride, le système 3 axes est plus économique. 2.Interférence de serrage : Si l'outil ne peut pas atteindre certains coins morts lors de l'usinage à 3 axes, ou si le serrage bloque la surface d'usinage, un 5 axes doit être utilisé. 3.Exigences de surface et de tolérance : S'il est nécessaire d'effectuer un positionnement de haute précision à multiples facettes (tel que ± 0,01 mm) en un seul serrage, ou si une brillance élevée sans marques d'outil (Ra0,4 μm) est requise, 5 axes sont le premier choix. Pour les lignes de production de masse de ShowyMetal, nous imposons généralement l'introduction de processus à 5 axes pour les pièces avec un indice de complexité structurelle supérieur à 7 afin de garantir une livraison rapide et un rendement élevé dans les 15 à 25 jours.
FAQ
L'usinage CNC 5 axes est-il toujours moins cher que l'usinage 3 axes ?
Pas nécessairement. Pour les pièces simples, l'équipement 5 axes a des tarifs plus élevés, ce qui augmente effectivement le coût ; mais pour les pièces en lots de complexité modérée ou supérieure, l'équipement 5 axes réduit généralement le coût global en réduisant le serrage, l'usure des outils et le post-traitement.
Comment déterminer si ma pièce nécessite un usinage 5 axes ?
Si la pièce a une surface de forme libre, une cavité profonde, une structure polyédrique ou nécessite un traitement multi-facettes en un seul serrage avec une tolérance de ±0,01 mm, il est recommandé d'utiliser 5 axes ; pour des arbres simples ou des pièces plates, 3 axes suffisent.
Dans quelle mesure l'usinage 5 axes améliore-t-il l'état de surface ?
En optimisant l'angle de l'axe de l'outil, les 5 axes peuvent réduire la rugosité de surface de l'alliage d'aluminium de Ra1,6 μm à Ra0. 4μm, obtient directement un effet brillant et réduit considérablement les coûts de polissage ultérieurs.
Dans la production de masse, comment la solution de serrage à 5 axes peut-elle assurer la cohérence ?
À l'aide de mandrins auto-centrants ou de pinces hydrauliques, tout le traitement de surface est effectué en un seul serrage, éliminant ainsi les erreurs de positionnement répétées, et le chemin CAM est fixe, garantissant ainsi que l'apparence et la taille des lots de plus de 1 000 pièces sont hautement cohérentes.
Dans le traitement des alliages de titane, quels sont les principaux avantages du 5 axes par rapport au 3 axes ?
L'alliage de titane a une mauvaise conductivité thermique et les 3 axes sont sujets à l'accumulation de chaleur et à l'usure de l'outil. En maintenant l'angle de coupe optimal, les 5 axes réduisent le porte-à-faux de l'outil, prolongent la durée de vie de l'outil de plus de 30 % et réduisent les vibrations pour garantir la stabilité dimensionnelle des pièces à paroi mince.
Conclusion et conseils de consultation technique
Le cœur de la sélection réside dans l'équilibre entre le « taux d'équipement » et le « coût de fabrication global ». Le 3 axes convient aux géométries simples et aux lots à faible coût, tandis que le 5 axes est le choix incontournable pour les surfaces courbes complexes, une haute précision, une qualité d'apparence élevée et des processus de post-traitement réduits. S'appuyant sur 72 lignes de production CNC, ShowyMetal peut fournir des suggestions d'optimisation DFM basées sur les caractéristiques géométriques des dessins de pièces et les exigences des lots, aidant ainsi les clients à trouver l'équilibre optimal entre précision (± 0,01 mm), douceur (Ra0,4 μm) et délai de livraison (15-25 jours). Bienvenue pour envoyer vos modèles et dessins 3D, nous vous fournirons une évaluation gratuite du processus et un devis pour vous aider à trouver la solution de fabrication optimale.



