





Dans le traitement des pièces en alliage d'aluminium pour l'aviation, le choix de l'état du matériau détermine directement la résistance, la durée de vie et l'efficacité du traitement de la pièce. T6 et T73 sont les deux états de traitement thermique les plus couramment utilisés pour les alliages d'aluminium des séries 2024 et 7075. Il existe des différences significatives en termes de limite d'élasticité, de résistance à la fissuration par corrosion sous contrainte et de fenêtre d'usinage entre les deux. Si les ingénieurs ne clarifient pas l'état des matériaux pendant l'étape DFM, cela peut facilement conduire à une déformation ou à une défaillance précoce des pièces après l'assemblage. Cet article combine les paramètres de coupe CNC, le contrôle de tolérance et les normes de test pour analyser les différences de performances et la base de sélection des deux États, aidant ainsi le personnel technique des achats et de R&D à prendre des décisions précises en matière de matériaux.
Différences de performances de base entre les états des alliages d'aluminium aéronautique T6 et T73
L'état T6 (traitement en solution solide + vieillissement artificiel) vise à obtenir un état d'équilibre universel à haute résistance, dont la caractéristique principale est la résistance maximale à la traction. En prenant comme exemple le 7075-T6 couramment utilisé, sa résistance à la traction peut atteindre 570 MPa, sa limite d'élasticité est de 503 MPa et son allongement est d'environ 11 %. Cependant, l’état T6 conserve un grand nombre de dislocations de haute densité dans le réseau cristallin, ce qui le rend plus sensible à la fissuration par corrosion sous contrainte (SCC), notamment dans les atmosphères marines contenant des ions chlorure ou dans les environnements humides.
L'état T73 (survieilli) offre une excellente résistance à la fissuration par corrosion sous contrainte avec un léger sacrifice en termes de résistance. La résistance à la traction du 7075-T73 est d'environ 540 MPa et la limite d'élasticité est de 490 MPa, mais sa résistance au SCC est d'un ordre de grandeur supérieure à celle du T6. Dans les pièces structurelles de l'aéronautique, l'utilisation du T73 est souvent obligatoire dans les zones soumises à des contraintes résiduelles élevées afin d'éviter la croissance catastrophique de fissures pendant le service. Pour la série 2024, la condition T73 (2024-T73) présente également une meilleure résistance à la fatigue par corrosion que la condition T6.
Comparaison des paramètres mécaniques clés
| Index des paramètres | 7075-T6 | 7075-T73 | Inspiration pour la sélection d'ingénierie |
|---|---|---|---|
| Résistance à la traction (MPa) | 570 - 590 | 530 - 550 | La résistance du T73 est légèrement inférieure et le facteur de sécurité doit être recalculé |
| Limite d'élasticité (MPa) | 503 - 517 | 480 - 500 | Le vieillissement réduit légèrement la limite d'élasticité et améliore la plasticité |
| Allongement (%) | 11 | 13 - 15 | Le T73 a une meilleure ténacité et une meilleure résistance aux chocs. |
| Résistance à la corrosion sous contrainte (SCC) | sensible | Haute résistance | Dans les zones à fortes contraintes résiduelles, le T73 est préféré. |
| Détente anti-stress | Pauvre | Excellent | Le T73 est plus adapté au maintien de la forme après un assemblage de précision |
Performances de découpe CNC et stratégies d'ajustement des paramètres
Les changements d’état du matériau affecteront directement les forces de coupe, la durée de vie de l’outil et l’intégrité de la surface. La dureté de l'alliage d'aluminium à l'état T6 est légèrement plus élevée (environ 95-105 HB) et la probabilité de produire des bandes continues de copeaux lors de la coupe augmente ; tandis que le T73 est plus susceptible de produire des copeaux pendant la coupe en raison du grossissement de la phase précipitée de vieillissement excessif, et que la résistance à la coupe est relativement faible. Dans l'usinage CNC de précision, si les paramètres T6 sont directement appliqués aux pièces T73, cela peut provoquer des vibrations ou une rugosité de surface excessive en raison d'une avance excessive.
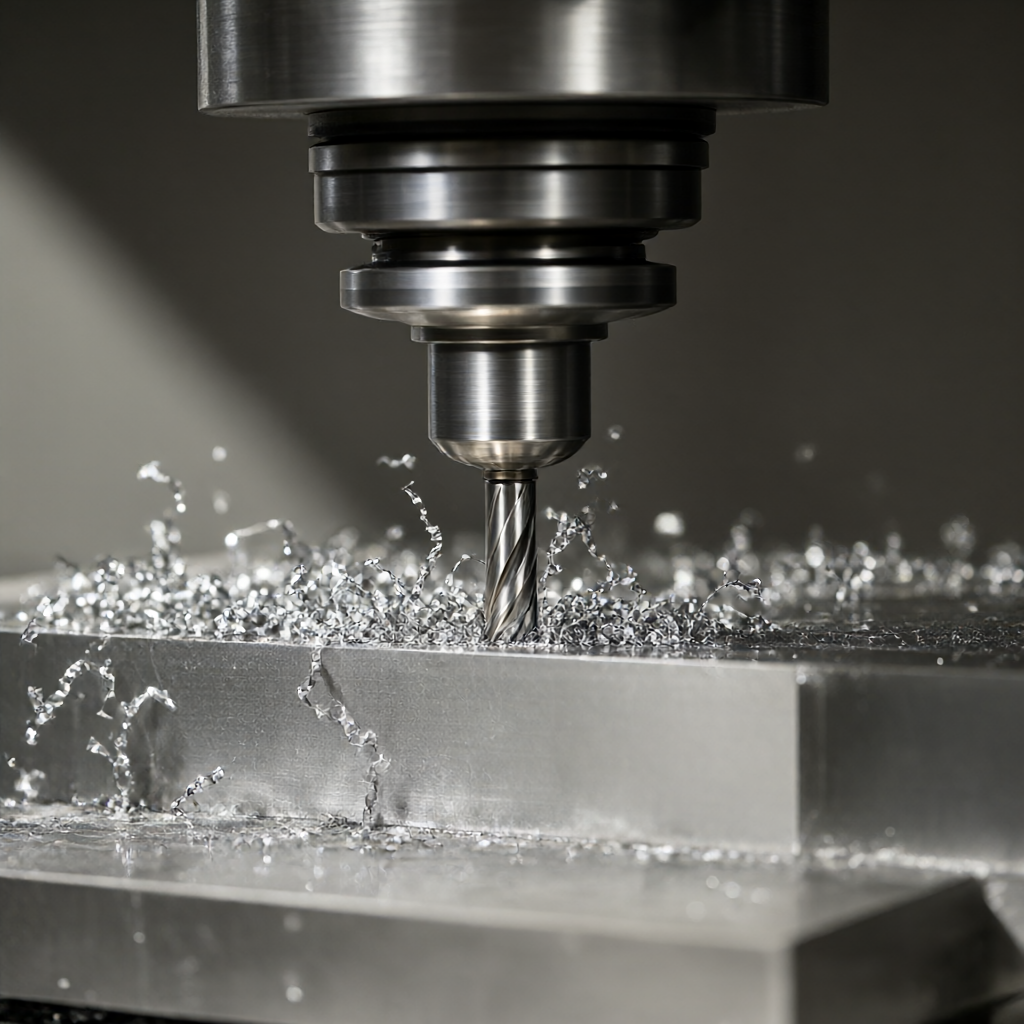
Pour les pièces 7075-T73, il est recommandé de réduire la vitesse de broche de 10 à 15 % et d'affiner la vitesse d'avance pour supprimer la déformation de libération de contrainte causée par la chaleur de traitement. En termes de sélection d'outils, les fraises en carbure avec un rayon de bord de 0,2 à 0,3 mm peuvent améliorer efficacement la finition de surface de l'état T73. Dans le même temps, en raison de l'équilibre des contraintes internes pendant le processus de coupe, la déformation de serrage du matériau T73 est environ 20 % inférieure à celle du T6, ce qui offre une fenêtre de processus plus favorable pour le contrôle de tolérance de ±0,01 mm.
Plan de réduction des contraintes d'usinage et d'évitement des déformations
Le principal problème du traitement des pièces en aluminium d’aviation est « cela change après la découpe ». La stabilité dimensionnelle des matériaux à l'état T6 est meilleure que celle du T73 après usinage pour éliminer les contraintes. Cependant, T73 est déjà proche du point d’équilibre de l’état métastable thermodynamique après un vieillissement excessif et la contrainte résiduelle est extrêmement faible. Par conséquent, après avoir terminé le tournage ou le fraisage de finition, le matériau T73 n'a pas besoin de subir un long vieillissement naturel ou un recuit de détente à basse température comme le T6 pour obtenir une stabilité dimensionnelle. Pour la production de masse, le T73 peut raccourcir le temps de processus et réduire le risque de dérive dimensionnelle causée par le vieillissement.
En pratique, pour les pièces de structure à parois épaisses du T73, il est toujours recommandé d'adopter la stratégie de « laisser une marge de 2 mm lors de l'usinage d'ébauche + usinage de finition ». Lors de la finition, il faut s'assurer que la profondeur de coupe ne dépasse pas 0,5 mm pour éviter la déformation plastique locale provoquée par la chaleur de coupe. En utilisant un fluide de coupe à température constante (20 ± 1 ℃) combiné à un processus de lubrification en quantité minimale (MQL), la rugosité de la surface peut être davantage contrôlée dans la limite de Ra0,4 μm pour répondre aux exigences d'apparence très lisse.
Différences d’adaptabilité entre T6 et T73 en traitement de surface
L'anodisation est le procédé de protection de surface le plus couramment utilisé pour les pièces en aluminium d'aviation. Il existe des différences subtiles dans les performances du T6 et du T73 sur le film anodisé. En raison du degré élevé de distorsion du réseau, le matériau T6 se corrode légèrement plus rapidement dans l'électrolyte d'oxydation anodique. Si l'épaisseur du film d'oxyde dépasse 25 µm, les bords sont sujets à une « surcorrosion » et au noircissement. La structure des grains du T73 est plus uniforme et le film d'oxyde se développe plus densément. Pour les pièces nécessitant une qualité d'étanchéité élevée et une longue durée de vie, la force de liaison entre le film d'oxyde et la matrice du T73 est plus stable.
De plus, l'état T73 présente une répartition plus uniforme de la dureté de surface lors des traitements de sablage et de tréfilage, et est moins sujet à l'expansion des rayures causée par la concentration de contraintes locales. Pour les pièces d'aspect aérospatial qui nécessitent une brillance élevée et aucune rayure, la perte de polissage du T73 lors du processus de polissage ultérieur est d'environ 15 % inférieure à celle du T6, ce qui contribue à maintenir la cohérence de l'apparence du lot.
Conseils d'ingénierie DFM et processus de confirmation de l'état des matériaux
Lors de l’étape de revue des dessins (DFM), l’ingénieur doit déterminer l’état du matériau. Si le dessin est uniquement marqué « 7075 » sans T6 ou T73, il sera traité comme T6 par défaut. Toutefois, s’il s’agit de structures porteuses, d’environnements à fortes vibrations ou de zones sensibles à la corrosion, le T73 doit être obligatoire. Les achats et la R&D doivent mettre en place un système de traçabilité de l'état des matières, obligeant les fournisseurs à fournir une fiche matière (Mill Test Report) correspondant au numéro thermique, et à clarifier la température de la solution solide et la courbe de vieillissement du traitement thermique.
- Environnement à fortes contraintes/forte corrosion :Le T73 est préféré, sacrifiant une petite quantité de résistance en échange de la fatigue et de la durée de vie du SCC.
- Structure commune/sensible aux coûts :En choisissant T6, l'approvisionnement en matière est plus suffisant et les paramètres de traitement sont très matures.
- Pièces ajustées avec précision :Le T73 a une meilleure stabilité dimensionnelle et convient aux surfaces de contact critiques qui nécessitent une tolérance de ± 0,01 mm.
Normes d’inspection et points de contrôle de la qualité des expéditions
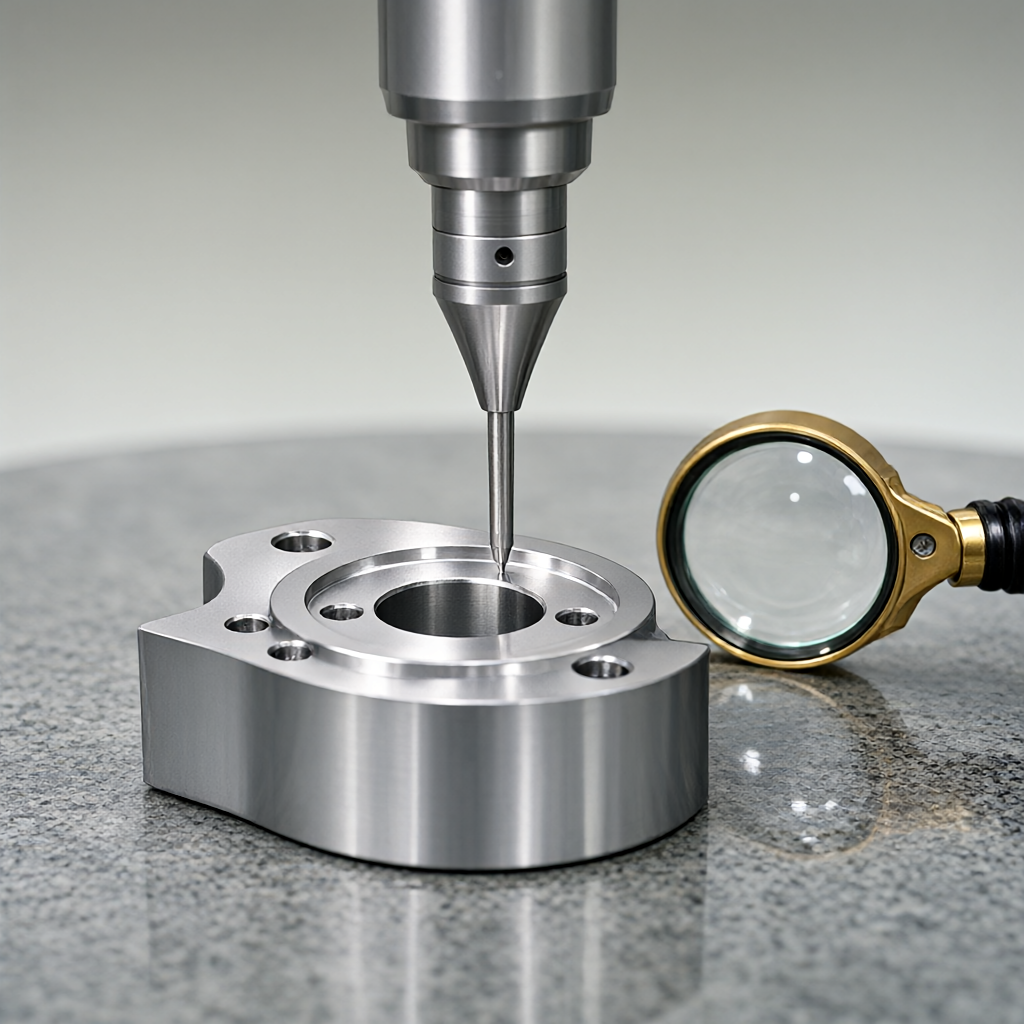
Pour les pièces aéronautiques T73, au contrôle classique de dimension et de rugosité, il faut ajouter le contrôle de macro-corrosion et le contrôle par courants de Foucault (CE). Les tests par courants de Foucault peuvent identifier de manière non destructive les fissures proches de la surface et sont particulièrement adaptés à la découverte de microfissures pouvant survenir dans les pièces T73 après l'usinage. Avant l'expédition, une inspection grandeur nature à 100 % est requise et les surfaces de contact clés sont testées à nouveau à l'aide d'une machine à mesurer tridimensionnelle (MMT) pour garantir que la tolérance de forme et de position est comprise dans une plage de ± 0,01 mm. L'apparence de la surface doit être inspectée visuellement avec une loupe 5x pour garantir qu'il n'y a pas de rayures, pas de points d'oxydation et qu'elle répond aux normes de livraison de haute finition.
Modes de défaillance courants et évitement
- Fissuration par corrosion sous contrainte :Les pièces T6 ont tendance à se développer si elles ont été en service plus de 5 ans dans un environnement humide. La solution consiste à passer au T73 et à effectuer une anodisation en couche épaisse.
- Déformation de traitement :Pièces à parois minces (épaisseur de paroi



