





Causes et stratégies de suppression des marques de vibration dans l'usinage CNC de pièces d'aviation à parois minces
Dans le domaine aérospatial, les pièces structurelles à parois minces en alliage d'aluminium (telles que les capots de moteur, les cadres de fuselage, les cloisons de réservoir de carburant) sont extrêmement sensibles au poids et à la rigidité, et l'épaisseur de paroi est souvent contrôlée dans la plage de 1,5 à 4 mm. De telles pièces sont facilement sujettes au broutage (marques de vibration) provoquées par une rigidité insuffisante du système outil-pièce-fixation lors du fraisage CNC, qui se manifeste par des piqûres périodiques, une détérioration de l'ondulation de la surface (WR > 6,3 μm) et même des écarts dimensionnels de plus de ±0,05 mm. Les marques de vibration affectent non seulement la qualité aérodynamique de la surface et la durée de vie en fatigue, mais entraînent également une augmentation des taux de rebut des lots et une augmentation des coûts de reprise. Le mécanisme de base est le suivant : l’excitation périodique de la force de coupe est proche de la fréquence propre (fn) du système. Lorsque le taux d'amortissement ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Conception des pinces : logique d'amélioration de la rigidité de la "pression ponctuelle" à la "fixation en surface"
Limites des fixations traditionnelles à broches et entretoises
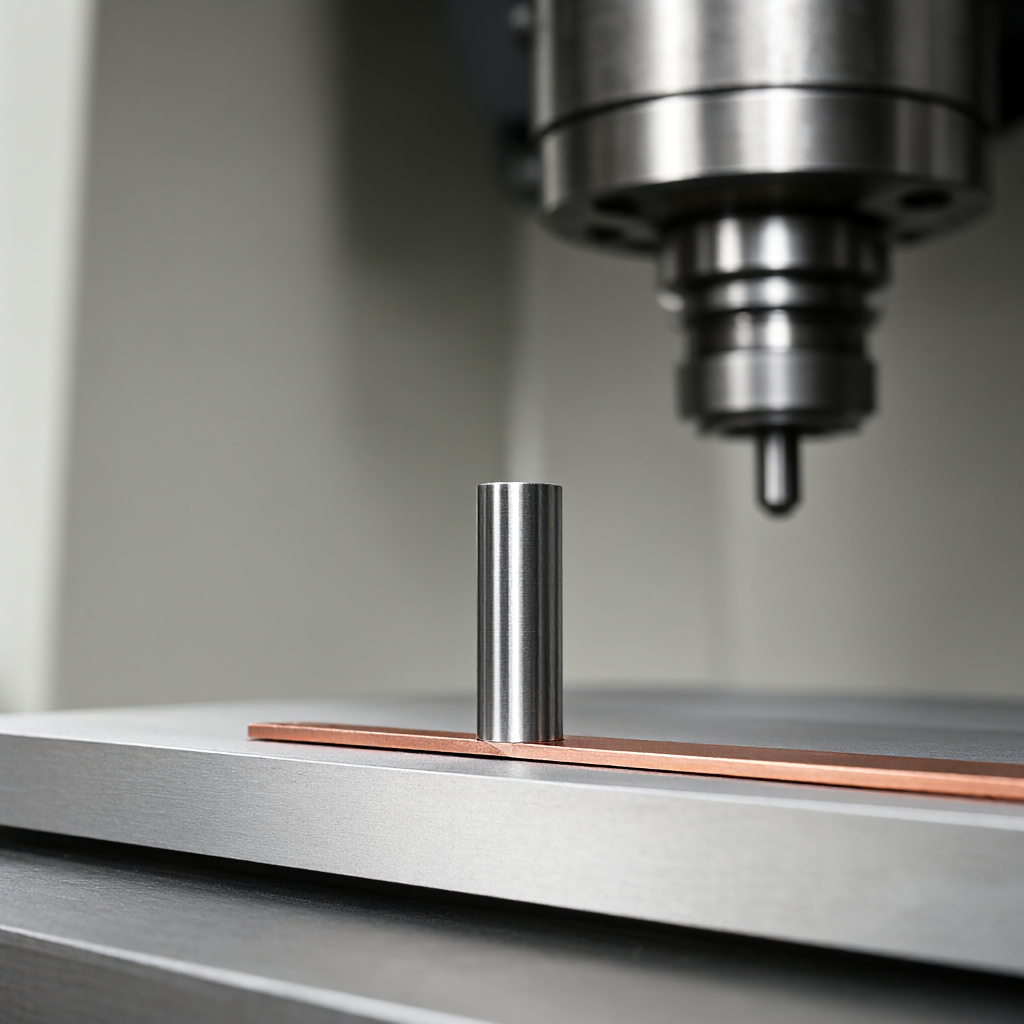
La plupart des ateliers d'usinage continuent d'utiliser une combinaison de goupille en acier Ø8 × 40 mm + entretoise en cuivre de 0,1 mm pour appliquer une force vers le bas de 2,5 kN sur un panneau en alliage d'aluminium 6061-T6 de 3 mm d'épaisseur. Le modèle FEA mesuré montre que sous l'excitation de cette structure à 8 kHz, le coefficient de concentration de contraintes à la racine de la broche est Kt = 2,8 et la déformation plastique locale s'accumule en trois morceaux, entraînant une dislocation du joint de 0,02 mm, ce qui conduit directement à un parallélisme excessif dans la direction X-Y. Un problème plus caché est le suivant : la surface de contact broche-pièce est un contact approximatif de la ligne de surface, et la zone de support efficace réelle< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Solution composite d'adsorption sous vide + support local
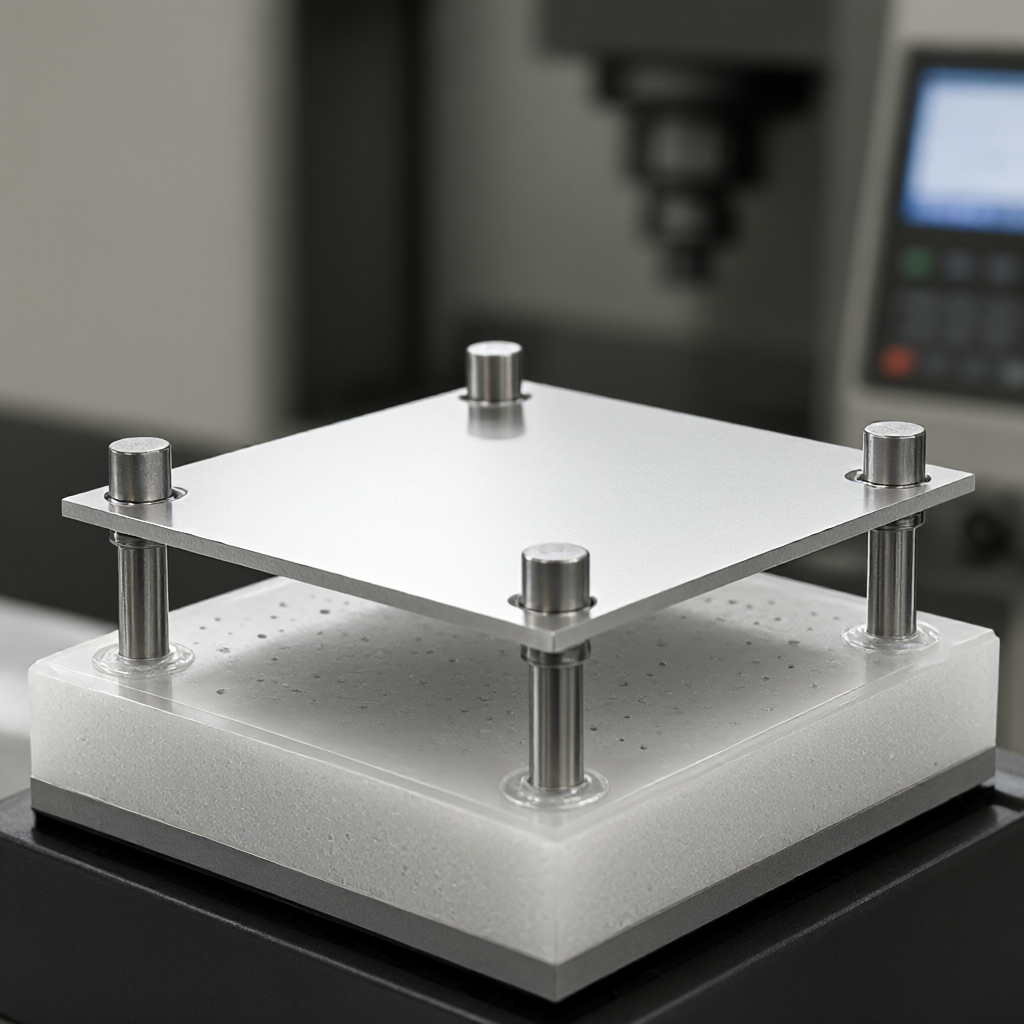
Pour les pièces à paroi mince telles que les plaques plates de 2 à 4 mm d'épaisseur, nous favorisons l'utilisation de montages composites « adsorption sous vide + broches discrètes ». La couche inférieure est un coussin en polyuréthane avec un réseau de microtrous de Ø2 mm (espacement des trous 12 mm, couverture 8 %), recouvert d'une couche d'isolation en PTFE de 0,5 mm d'épaisseur, et l'ensemble du panneau est adsorbé par une pression négative de 60 kPa ; 4 à 6 broches élastiques Ø5×20 mm (matériau 17-7PH) sont retenues aux quatre coins et sous les caractéristiques clés H900, adaptation du module élastique), ne jouent que le rôle de positionnement et d'anti-déformation, et ne supportent pas la force d'appui principale. Cette structure augmente la fréquence propre du système fn de 3,2 kHz à 9,8 kHz, évitant ainsi la bande de fréquence principale (5 à 8 kHz) de la transmission broche-outil, et augmente le seuil de broutage d'environ 40 %. La cloison 7075-T7351 mesurée de 2,8 mm d'épaisseur a été fraisée avec précision sur une machine centrale à 5 axes à 12 000 tr/min, ae=0,5 mm, f=0,12 mm/tr. L'ondulation de surface WR était stable entre 2,1 et 2,8 µm, le parallélisme ≤ 0,008 mm et le CPK ≥ 1,33 pour un lot de 200 pièces. Cette solution est particulièrement adaptée aux pièces de cadre comportant plusieurs trous de montage et des nervures denses. Il est nécessaire de confirmer auprès du concepteur lors de l'étape DFM que la surface d'adsorption évite les zones de contact d'assemblage ultérieur.
Paramètres d'outils et stratégies de coupe : méthodes quantitatives pour éviter les zones de résonance
La suppression des marques de vibration ne peut pas être effectuée sans ajuster aveuglément les paramètres sans le concept de « domaine d'usinage stable ». En fonctionnement, la fréquence de broutage fc d'une combinaison outil-machine spécifique doit d'abord être calibrée avec une sonde de 0,2 mm ou un interféromètre laser, puis la fenêtre de vitesse de sécurité peut être déduite sur cette base. Formule empirique : nsafe ∈ [fc/40, fc/25] × 60 tr/min, arrondie pour éviter la bande de fréquence de ±10 %. Par exemple, si une machine centrale à 5 axes utilise une fraise en carbure revêtu de Ø10 mm, fc = 7,5 kHz, la vitesse de sécurité est d'environ 11 250 à 18 000 tr/min. S'il est inférieur à 10 000 tr/min, il tombera facilement dans la zone de broutage sous-harmonique. Le choix de l'avance f doit satisfaire : f ≥ 0,05 × Dc mm/tr (Dc est le diamètre de l'outil) pour éviter la résonance "nombre de dents - fréquence d'impulsion". Spécifique aux finitions de parois minces de 2 à 3 mm, paramètres recommandés :
- Outil : fraise revêtue de microdiamètre Ø6–Ø8 mm (TiAlN ou AlTiN), cannelures 4E, géométrie avec angle de coupe positif de 15°, tranchant Ra ≤ 0,2 μm
- Vitesse n : 10 000 à 14 000 tr/min (affinée en fonction des résultats d'étalonnage FC)
- Profondeur de coupe ae : 0,3–0,6 mm (la dernière coupe de fraisage fin ne dépasse pas 0,5 mm)
- Profondeur de coupe axiale ap : ≤ 0,8 × Dc, éviter un porte-à-faux trop profond
- Avance f : 0,08–0,15 mm/tour, assurant une pénétration suffisante de chaque dent mais sans déchirure
Détails clés : Avant la dernière coupe de fraisage fin de pièces à paroi mince, veillez à utiliser une marge de 0,2 à 0,3 mm pour le fraisage de semi-finition, et la trajectoire de l'outil adopte une stratégie hybride « hauteur égale + adaptative » pour maintenir la charge de coupe uniforme. Utilisez un arc R ≥ 1,5 mm ou une transition B-spline pour la coupe/rétraction, et désactivez la coupe droite G01 pour éviter les vibrations locales causées par un impact instantané. Il est recommandé d'utiliser une lubrification minimale MQL (atomisation d'huile 0,1 à 0,3 L/h) au lieu d'un refroidissement à grande eau pour éviter la déformation de la paroi mince en alliage d'aluminium due aux changements de température (ΔT > 15 °C, ce qui signifie une déformation possible de 0,01 à 0,02 mm/envergure de 100 mm).
Séquence de traitement et processus de recuit : contrôler la déformation cumulée
La plupart des pièces d'aviation à parois minces sont intégralement fraisées ou fendues après le soudage du cadre, ce qui entraîne une répartition inégale des contraintes internes. Séquence recommandée : Fraisage grossier (en laissant une marge de 0,8 à 1,2 mm) → Repos pour soulager les contraintes (vieillissement naturel pendant 24 h ou vieillissement artificiel à 175 °C × 2 h) → Fraisage semi-fini (en laissant 0,2 à 0,3 mm) → Fraisage fin (final 0,1 à 0,15 mm). Après chaque fraisage, les changements de longueur de la diagonale tridimensionnelle X-Y-Z sont détectés. Si ΔL/L > 0,005%, il est nécessaire d'ajouter un repos ou d'ajuster les paramètres de coupe. Pour l'alliage d'aluminium renforcé 7075-T7351, l'ae peut être détendu à 1,0–1,5 mm lors du fraisage grossier, mais le changement soudain de profondeur de coupe (comme la racine de la nervure) doit être coupé en 3 couches, chaque couche mesure 0,5 mm, pour éviter une concentration de contraintes conduisant à l'initiation de fissures. ShowyMetal met en œuvre quatre portes dans la production de masse : « Inspection des matériaux entrants → Confirmation du premier article → Inspection du processus → Inspection complète de l'expédition ». Dans la première étape de l'article, une MMT à trois coordonnées doit être utilisée pour mesurer la position de la surface de montage de la clé. Si l'écart dépasse ±0,015 mm, il sera immédiatement suspendu et remonté à la précharge du montage ou au décalage de l'outil pour éviter la mise au rebut du lot.
Comparaison de différentes solutions de luminaires : scénarios applicables et rentabilité
| plan | Épaisseur de paroi applicable (mm) | Vitesse maximale de sécurité (tr/min) | Ondulation typique WR (μm) | Coût amorti par luminaire (valeur relative) | Cohérence des lots CPK | Modes de défaillance typiques |
|---|---|---|---|---|---|---|
| Goupille + joint | ≥ 8 | ≤ 4000 | 4,5 à 8,0 | 1.0 | 1,0–1,2 | Désalignement du joint et dérive de positionnement |
| Adsorption sous vide + broche élastique | 2 à 6 | 10 000 à 15 000 | 1,8–3,2 | 3.5 | ≥ 1,33 | Contamination de la surface d'adsorption et vieillissement de la couche de PTFE |
| Aspiration flexible + gonflage localisé | 1,5–4 | 12 000 à 18 000 | 1,2–2,0 | 5.0 | ≥ 1,5 | La valve de gonflage est bouchée et l'étanchéité est dégradée |
Remarque : Le coût relatif est basé sur la broche + le joint 1,0 ; WR est la moyenne mesurée du fraisage de précision à 12 000 tr/min ; CPK est basé sur 200 données de production de masse. La solution flexible de stratification sous vide nécessite des montages sur mesure et le coût initial du moule est élevé, mais elle convient à un seul numéro de matériau à long terme ; si le cycle du projet est court et que les numéros de matériaux sont mélangés, l'adsorption sous vide + les broches élastiques sont le point d'équilibre. Lors de la prise de décisions d'achat, il est recommandé de spécifier WR ≤ 3,0 μm et parallélisme ≤ 0,01 mm comme seuil d'acceptation dans l'accord technique, et de convenir de la proportion d'inspection par échantillonnage à trois coordonnées (telle qu'une inspection complète de 10 % des dimensions critiques).
Normes d’acceptation et méthodes de détection : rendre « visibles » les modèles de vibrations
Les marques de vibration ne peuvent pas être jugées par la seule inspection visuelle mais doivent être quantifiées. Combinaisons de tests recommandées :
- Ondulation de surface WR: Interféromètre à lumière blanche ou profilomètre à balayage laser, longueur d'échantillonnage 10 mm, espacement d'échantillonnage 0,01 mm, rapportant WRmax et WRavg. Les normes aérospatiales exigent généralement un WRavg ≤ 3,2 μm pour les surfaces finement fraisées et ≤ 2,0 μm pour les surfaces d'assemblage très brillantes.
- Parallélisme/Planéité: Le CMM à trois coordonnées mesure au moins 9 points et la valeur d'écart maximale après ajustement du plan. Les pièces à paroi mince sont sujettes à des écarts de « tambour » dus à la déformation des fixations, et les valeurs maximales/minimales doivent être signalées au lieu des valeurs moyennes.
- Tolérance dimensionnelle: Les positions des trous de montage des clés sont marquées selon GD&T (comme Ø0,02 A B C) et sont entièrement inspectées avec CMM ; les dimensions non critiques peuvent être surveillées en ligne avec un instrument de mesure pneumatique et ne peuvent être libérées que lorsque CPK ≥ 1,33.
- contrainte interne résiduelle: Mesure par diffraction des rayons X (DRX) d'une couche superficielle de 20 à 50 μm, réponse à la contrainte de traction résiduelle de pièces à parois minces en alliage d'aluminium 7075< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal effectue une inspection d'apparence complète à 100 % avant expédition (surface très brillante, pas de rayures, pas de défauts) + une inspection à 100 % des dimensions critiques + une inspection aléatoire de 5 % pour l'ondulation. Le rapport d'inspection CMM et les données du rugosimètre sont inclus avec les marchandises. L'acheteur peut stipuler le droit de réinspection par un tiers dans le contrat, et en cas de litige, la mesure de l'arbitre prévaudra.
FAQ
Quelle est l’épaisseur de paroi minimale pouvant être obtenue par l’usinage CNC de pièces d’aviation à parois minces ?
Le fraisage conventionnel à 3/5 axes peut traiter de manière stable un alliage d'aluminium 7075 ou 6061 de 1,5 mm d'épaisseur. Lors de l'utilisation d'une adsorption sous vide + d'un raccord flexible, la limite inférieure peut atteindre 1,0 mm, mais elle doit être combinée avec une faible vitesse de rotation (≤ 8 000 tr/min) et une lubrification MQL. Il est recommandé de tester 3 pièces pour vérifier le degré de déformation.
Comment anticiper le risque de traces de vibrations dès le dessin et rédiger un accord technique ?
La scène DFM marque toutes les épaisseurs de paroi< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
Les pinces à vide sont-elles adaptées aux pièces aérospatiales comportant des cavités profondes ou des structures fermées ?
Pas directement applicable. Les pièces à cavité profonde nécessitent une solution mixte « pression ponctuelle + gonflage d'air » : adsorption sous vide sur le plan extérieur à la cavité, et soulèvement de la vessie d'air locale à l'intérieur de la cavité. Cette solution nécessite des agencements personnalisés et présente des coûts d'amortissement élevés. Il est recommandé de l'envisager uniquement lorsque l'utilisation annuelle d'un seul numéro de matériau est > 500 pièces.
Quelles sont les différences de paramètres de coupe entre les pièces à paroi mince 7075-T7351 et 6061-T6 ?
Le 7075 a une dureté plus élevée (HRC 35-40). Il est recommandé d'utiliser des fraises en bout CBN ou PCD pour les outils résistants à l'usure. ae est réduit à 0,3–0,5 mm et f est compris entre 0,06 et 0,10 mm/tour ; Le 6061 a une bonne ténacité et du carbure revêtu peut être utilisé. ae est détendu à 0,5–0,8 mm. Les deux doivent éviter le refroidissement par inondation et donner la priorité à MQL.
Comment planifier le cycle de livraison et d’inspection d’un lot de 200 pièces d’aviation à parois minces ?
La livraison en gros de ShowyMetal comprend des tests dans un délai de 15 à 25 jours. Il est recommandé de réserver 3 jours pour la confirmation du premier article, 2 jours pour le débogage des luminaires et 1 jour pour l'inspection et la réinspection aléatoires. Si le WR est hors tolérance, le cycle de reprise sera d'environ 2 à 3 jours (recoupe + réinspection), de sorte que la reprise par lots peut être évitée en acceptant WR ≤ 3,0 μm au stade de la première pièce.
Conclusions et recommandations d’action
L'essence du contrôle des vibrations des pièces d'aviation à parois minces est l'ingénierie du système : la rigidité du dispositif détermine la limite supérieure, les paramètres de l'outil déterminent l'efficacité, la séquence de traitement détermine la déformation et la méthode de détection détermine la fiabilité. Si l’un des quatre manque, la cohérence du lot s’effondrera. En tant que fournisseur, ShowyMetal a la capacité de personnaliser des machines centrales à 5 axes, des fixations d'adsorption sous vide + flexibles, avec une précision de ± 0,01 mm, Ra0,4 μm et une livraison par lots en 15 à 25 jours. Si vous avez des pièces d'aviation 7075 ou 6061 de 2 à 4 mm d'épaisseur qui doivent être produites en série, vous pouvez envoyer des modèles 3D (STEP) et des dessins (PDF). Nous fournirons des commentaires à DFM et des croquis de plan de montage dans les 24 heures. Après avoir confirmé le processus, nous pouvons planifier la production et l'épreuvage. Une fois la première pièce confirmée, nous effectuerons un suivi par lots.



