





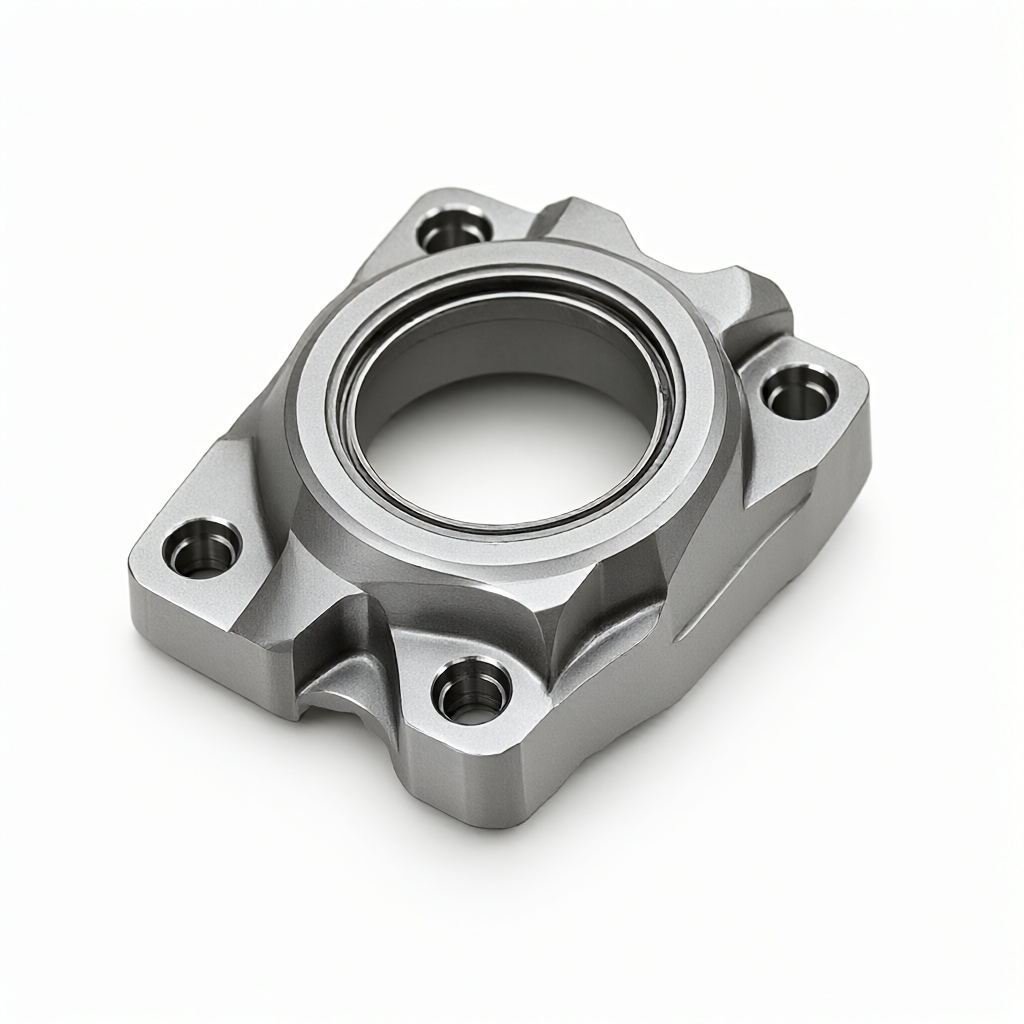
Usinage CNC de pièces aéronautiques : analyse des différences de coûts entre le prototypage en petites séries et la production de masse
Dans le domaine de la fabrication aérospatiale, la structure des coûts de l’usinage CNC des pièces change de manière non linéaire en fonction de la quantité commandée. Les principaux facteurs de coûts pour le prototypage en petits lots (généralement de 1 à 100 pièces) sont le développement de programmes, la conception d'outils et de montages, ainsi que la vérification de la première pièce, tandis que la production de masse à grande échelle (plus de 100 pièces) réduit les coûts unitaires en répartissant les coûts fixes, en optimisant les chemins de traitement et en réalisant des achats à grande échelle. Comprendre cette différence est essentiel pour que les ingénieurs et les responsables des achats puissent élaborer des budgets et sélectionner des fournisseurs. Pour des fabricants comme ShowyMetal, qui dispose de 72 équipements CNC (y compris des centres d'usinage 3/4/5 axes et des combinaisons de tournage et de fraisage), les suggestions DFM sont fournies via un dock d'ingénierie, ce qui peut éviter les risques de production de masse pendant la phase de prototypage et contrôler avec précision l'ensemble du coût du cycle de vie.
Structure des coûts et points faibles de l'étape de vérification des petits lots
La première priorité dans la phase de vérification est « rapide », mais « rapide » s'accompagne souvent de primes élevées. Pour les pièces de qualité aérospatiale, le coût de prototypage n'est pas uniquement déterminé par le matériau, mais comprend les coûts fixes suivants :
- Vérification de la programmation et de la simulation: Les pièces d'aviation ont des structures géométriques complexes et impliquent souvent un traitement simultané sur 5 axes. L'écriture du code G et la détection des collisions et l'analyse des interférences prennent généralement entre 8 et 40 heures. Cette partie du coût de la main-d'œuvre ne peut pas être répartie efficacement en petits lots.
- Conception d'outillage et de montages non standards: Afin de garantir une précision de ± 0,01 mm, les luminaires universels conventionnels peuvent ne pas répondre aux exigences de rigidité ou de positionnement, et les luminaires spéciaux doivent être personnalisés. Pour les alliages de titane ou les alliages haute température, la conception du luminaire doit également prendre en compte la compensation de la déformation thermique.
- Essai de découpe et optimisation des paramètres: Le premier usinage doit subir un essai de passe pour vérifier les paramètres de coupe (vitesse, avance, profondeur de passe). Si la finition de surface de la pièce doit atteindre Ra0,4 μm, cela peut nécessiter plusieurs affinements, ce qui augmentera l'usure des outils et les heures de travail.
À ce stade, les acheteurs sont souvent confrontés à la contradiction entre « délais de livraison serrés » et « processus stable ». Si le fournisseur manque d’expérience et que le prototype réussit mais que la cohérence de la production en série est médiocre, cela entraînera le risque de retouches plus coûteuses à l’avenir.
Le mécanisme central de réduction des coûts au stade de la production de masse
Lorsque le volume des commandes augmente jusqu'à la production de masse (comme les commandes par lots avec une livraison en 15 à 25 jours), la structure des coûts change fondamentalement, principalement en raison des mécanismes suivants :
- répartition des coûts fixes: Les investissements ponctuels tels que la programmation et la conception de luminaires sont répartis sur des centaines ou des milliers de pièces, et le coût partagé par pièce diminue fortement.
- Verrouillage et automatisation des paramètres de processus: Les paramètres vérifiés par l'épreuvage sont solidifiés et les lots suivants ne nécessitent pas de découpe d'essai fréquente. En coopérant avec le système de chargement et de déchargement automatique, l'intervention manuelle peut être réduite et la stabilité du temps de cycle peut être améliorée.
- Effets d'échelle des outils et des matériaux: L’achat groupé d’outils et de barres de coupe laisse place à la négociation ; dans le même temps, les méthodes de serrage standardisées réduisent le temps de changement (SMED) et améliorent l'utilisation des équipements.
Par exemple, pour une pièce structurelle aérospatiale complexe en alliage d'aluminium, le coût d'une seule pièce pour le prototypage peut être de 800 ¥, mais dans une production en série de 1 000 pièces, le coût d'une seule pièce peut être réduit à environ 350 ¥. Il ne s'agit pas seulement d'une diminution de la proportion, mais aussi des économies cachées réalisées grâce à la réduction du taux de rebut grâce au « contrôle de la cohérence des lots ».
Analyse comparative des paramètres clés entre l'épreuvage et la production de masse
Afin de comprendre les différences de manière plus intuitive, le tableau suivant compare les dimensions clés du prototypage en petits lots et de la production de masse :
| Dimensions contrastées | Épreuvage en petits lots (1 à 50 pièces) | Production de masse (plus de 100 pièces) |
|---|---|---|
| Proportion du coût principal | Programmation/Conception d'outils > Frais de traitement > Frais de matériel | Frais de matériel/frais de traitement principalement, proportion de coût fixe< 10% |
| Stratégie de sélection des appareils | Machine universelle polyvalente 3 axes/5 axes, adaptation flexible | Machines dédiées ou clusters de machines à grande vitesse pour maximiser l’efficacité du cycle |
| Points clés du contrôle des tolérances | Vérifier la chaîne dimensionnelle et confirmer la faisabilité du processus | Contrôler la valeur CPK > 1,33 pour garantir la cohérence du lot |
| Méthode de contrôle | Inspection 100% grandeur nature (premier article confirmé) | Contrôle par échantillonnage selon AQL ou contrôle complet à 100 % des principales caractéristiques |
| traitement de surface | Traitement de petits lots, risque élevé de différence de couleur par lots | Traitement en grande cuve, forte homogénéité des couleurs |
Il convient de noter que la consistance de la surface est un indicateur clé de l’apparence des pièces aérospatiales. Lors de la fabrication de petits lots d'échantillons, l'anodisation ou la galvanoplastie sont sujettes à des écarts de tonalité de couleur en raison de la petite taille du lot ; tandis que dans la production de masse, grâce au traitement de grands lots dans le même cylindre, la stabilité de la qualité d'apparence de « surface brillante et sans rayures » peut être mieux assurée.
Impact des propriétés des matériaux sur la variation des coûts
Les matériaux couramment utilisés pour les pièces d'aviation comprennent l'aluminium aéronautique (tel que 7075), l'acier inoxydable (17-4PH, 316L), l'alliage de titane (Ti-6Al-4V) et les alliages haute température. La difficulté de traitement des différents matériaux affecte directement l’élasticité des coûts :
- Alliage d'aluminium: Excellentes performances de coupe, capables de traiter des avances élevées. La réduction des coûts du prototype à la production de masse atteint généralement 50 à 60 %, car il reste beaucoup de place pour l'optimisation du processus.
- Alliage de titane: Mauvaise conductivité thermique et facile à déformer. L'accumulation de copeaux et la déformation thermique doivent être strictement contrôlées pendant la phase de fermentation, et l'outillage est très complexe. Lors de la production de masse, en améliorant les méthodes de refroidissement et la gestion de la durée de vie des outils, la réduction des coûts est relativement faible (environ 30 à 40 %), mais la cohérence des lots est d'une grande valeur.
- alliage haute température: Ecrouissage sévère et usure rapide des outils. Les coûts de prototypage sont extrêmement élevés, principalement limités par le coût des outils et le temps de traitement. Les avantages de la production de masse se reflètent principalement dans les remises sur l'achat d'outils et les économies d'heures de travail apportées par le traitement automatisé.
Pour les ingénieurs, si les pièces permettent le remplacement de matériaux, l'évaluation de matériaux alternatifs (comme le remplacement d'une partie d'un alliage de titane par de l'acier à haute résistance) pendant la phase de prototypage peut être un moyen efficace de réduire le coût du cycle de vie complet, mais il est nécessaire de confirmer si les performances en matière de résistance et de fatigue répondent aux normes de l'aviation grâce à l'analyse DFM.
Comment optimiser la structure des coûts avec les recommandations DFM
La simple comparaison des prix unitaires est unilatérale. Une stratégie d’achat intelligente consiste à intervenir dès la phase de conception. Grâce aux recommandations DFM (Design for Manufacturability), les coûts inefficaces peuvent être éliminés à la source :
- Simplifiez les caractéristiques géométriques: Évaluer si toutes les cavités profondes et les coins R internes doivent être usinés en 5 axes ? S'il passe à l'usinage 4 axes ou fractionné, les coûts d'outillage pour le prototypage et la production en série seront considérablement réduits.
- Zone de tolérance optimisée: Pour les surfaces de contact non critiques, un assouplissement de la tolérance de ±0,01 mm à ±0,05 mm peut augmenter l'efficacité du traitement de plus de 20 % sans affecter la fonctionnalité du produit fini.
- Technologie de surface unifiée: Évitez d'utiliser plusieurs traitements de surface pour la même pièce (tels que l'emboutissage et l'anodisation), ce qui non seulement augmente le coût de l'épreuvage et de la communication, mais augmente également le temps d'attente pour le processus de production en série, affectant la capacité de livraison rapide de 15 à 25 jours.
Les fournisseurs disposant d’équipes d’ingénierie professionnelles peuvent signaler ces points d’optimisation potentiels avant l’échantillonnage. Par exemple, lors de la personnalisation des dessins, ShowyMetal combinera des données de mesure à trois coordonnées et une analyse de simulation pour faire des suggestions visant à améliorer la cohérence des lots afin de garantir que les arrêts fréquents de la ligne dus à des défauts de conception ne se produiront pas pendant la phase de production de masse.
Foire aux questions (FAQ)
Quelle est la durée du cycle typique de prototypage CNC pour les pièces aérospatiales ?
Cela dépend de la complexité. Cela prend 3 à 5 jours pour les pièces rotatives simples et 7 à 15 jours pour les pièces structurelles complexes à 5 axes. Si un outillage personnalisé est requis, le délai de livraison peut être prolongé jusqu'à 2-3 semaines.
Les petits lots (comme 20 pièces) sont-ils beaucoup plus chers que l'épreuvage ?
Oui. 20 pièces sont toujours dans la catégorie des « quasi-épreuves », les coûts fixes ne sont pas entièrement répartis et le prix unitaire est généralement 40 à 80 % plus élevé que la production en série de 1 000 pièces. Il est recommandé que si la conception est finalisée, les commandes soient regroupées autant que possible.
Comment garantir l’homogénéité de l’état de surface pour la production de masse ?
La clé réside dans la gestion de la durée de vie des outils (Tool Life Management) et la standardisation des processus de polissage. Utilisez CMM pour vérifier de manière aléatoire la valeur Ra de la rugosité de la surface et établir un échantillon limite d'apparence de surface comme base d'acceptation.
Quel est le plus grand risque de coût dans la production en série de pièces en alliage de titane ?
Il s'agit de la fluctuation de l'efficacité de l'usinage causée par l'usure des outils. Si l'outil tombe en panne et n'est pas remplacé à temps, des écarts de taille de lot ou des rayures de surface peuvent en résulter. Une surveillance des outils en ligne ou une stratégie de remplacement périodique est recommandée.
Est-il possible de tester le procédé de traitement de surface pour une production en série pendant la phase de prototypage ?
Oui, mais vous devez faire attention à la différence dans les effets du traitement de surface entre les petits lots et les grands lots (tels que l'épaisseur du film d'oxyde, l'uniformité des couleurs). Il est recommandé d'exiger des tests de surface en petits lots en même temps que l'épreuvage pour prédire les risques d'apparition d'une production de masse.
Conclusions et recommandations d’action
L'optimisation des coûts de l'usinage CNC de pièces aérospatiales ne réside pas simplement dans la réduction du prix unitaire, mais dans l'équilibre entre la précision, l'apparence et le cycle de livraison à travers l'ensemble de la gestion du processus de « vérification de l'échantillonnage – solidification du processus – contrôle des lots ». Pour les acheteurs, choisir un fournisseur disposant de capacités de tests de précision (telles que des coordonnées tridimensionnelles, des rugosimètres) et pouvant fournir des recommandations DFM peut réduire efficacement les coûts cachés causés par des défauts de conception ou l'instabilité des processus. Il est recommandé de conserver les dessins et la feuille de nomenclature et de contacter l'équipe d'ingénierie professionnelle pour une estimation des coûts et une analyse de faisabilité du processus afin d'obtenir un plan de devis transparent pour vos besoins spécifiques en matière de lots.



