





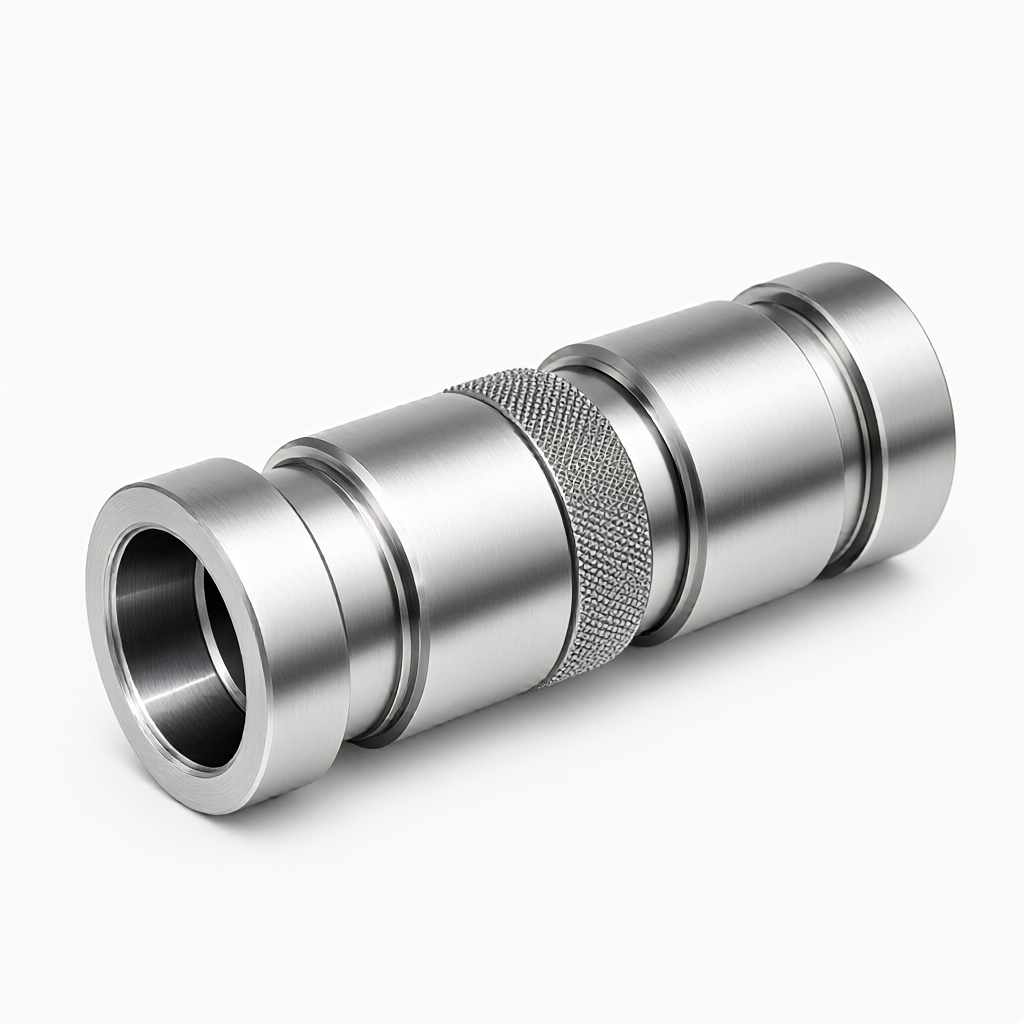
Spécifications et capacités de fabrication
- Désignation du matériau : L'acier rond ou tubulaire 20# et 45# est couramment utilisé ; des aciers allié structurels tels que 40Cr ou 42CrMo peuvent également être sélectionnés selon les besoins du client pour augmenter la résistance à la fatigue.
- Plage de dimensions : Diamètre intérieur typique de 60 à 350 mm, diamètre extérieur de 80 à 400 mm, longueur de 500 à 3000 mm ; la personnalisation non standard est prise en charge.
- Normes de tolérance : La tolérance dimensionnelle du trou intérieur est contrôlée à ±0.01 mm, avec une coaxialité ≤0.02 mm, satisfaisant les exigences de calage de joint d'étanchéité de précision.
- Prétraitement de surface : L'intérieur peut être chromé, phosphaté ou traité par nituration ; l'extérieur supporte la peinture, le polissage ou la dépoussière des écailles d'oxyde pour améliorer la résistance à la corrosion.
- Contrôle de l'épaisseur de paroi : Épaisseur minimale de 5 mm et maximale de 50 mm, optimisation du poids structurel selon les exigences de pression de course.
Secteurs applicables et applications typiques
- Cylindres hydrauliques de flèche et de godille d'excavatrice : En tant que pièces de mouvement principales, elles supportent des charges d'impact alternées ; le cylindre doit avoir une surface intérieure usure-résistante et anti-déchirure pour empêcher la défaillance prématurée des joints du piston.
- Moteurs hydrauliques de mechanisme de rotation : Utilisés pour entraîner la rotation de la grande flèche de l'excavatrice, nécessitant une stabilité à haute vitesse de rotation et un faible coefficient de friction.
- Cylindres de connexion d'accessoires : Fonctionnent avec des marteaux-broyeurs, des pinces à bois, etc., supportant des cycles de mouvement extrêmement fréquents, exigeant une longue durée de vie à la fatigue du cylindre.
- Mécanismes d'élévation hydraulique pour véhicules spéciaux : Applicable aux plates-formes de travail en hauteur, camions à benne basculante et autres équipements lourds, en se concentrant sur les performances d'étanchéité sans fuite sous pression statique de longue durée.
Soutien en termes de processus et d'équipements
Processus de fabrication essentiels
- Découpe et préchauffage : Utilisation de tubes d'acier sans soudure à paroi épaisse, soumis à un recuit de détente pour éliminer les contraintes résiduelles et empêcher la déformation lors des usinages ultérieurs.
- Tournage CNC : Utilisation d'un tour CNC de forte capacité pour l'usinage en brut de l'extérieur et des extrémités du cylindre, en laissant une marge de meulage de 0.2 à 0.5 mm.
- Perçage et alésage des trous internes : Pour les grands diamètres de cylindre, utilisation d'une perceuse à trous profonds ou d'une machine d'alésage de cylindres pour l'usinage semi-fini, assurant la rectitude de la paroi du trou.
- Meulage de précision : Opération critique ; utilisation d'une rectifieuse sans centre de haute précision pour le meulage en miroir de l'intérieur, atteignant une rugosité de Ra0.4 à 0.8 μm pour assurer la durée de vie d'étanchéité.
- Traitement de surface : Galvanoplastie de chrome dur sur l'intérieur (épaisseur de 10 à 25 μm) ou phosphatation, renforçant la résistance à l'usure et la protection contre la rouille.
Capacité de production, délais et contrôle qualité
| Type de commande | Délai estimé | Caractéristiques |
|---|---|---|
| Échantillon / prototypage | 5 à 7 jours | Réponse rapide, vérification de la faisabilité du plan et suggestions DFM |
| Petite série (100 à 500 pièces) | 15 à 20 jours | Planification flexible, idéal pour les tests de R&D ou le réapprovisionnement d'urgence |
| Grande série (1000+ pièces) | 25 à 35 jours | Production à grande échelle, optimisation des coûts, forte cohérence des lots |
- Contrôle des matériaux entrants : Analyse spectrale et essai par ultrasons des tubes sans soudure pour garantir l'absence de fissures internes et d'inclusions.
- Validation de la première pièce : Inspection complète des dimensions de la première pièce, y compris le profil du trou intérieur et le flou d'extrémité ; la production en série n'est autorisée qu'après validation.
- Patrouille de processus : Échantillonnage des dimensions critiques tous les 50 pièces pour surveiller l'impact de l'élévation de température de la rectifieuse sur la précision.
- Inspection complète avant expédition : 100% des pièces sont contrôlées pour les dimensions intérieures, la rugosité et l'aspect de surface, accompagnées d'un rapport de mesurage CMM.



