





Glätte- und Biofilm-Kontrolllogik der fünfachsigen CNC-Bearbeitung medizinischer Gelenkkugeln
Gelenkkugeln in medizinischen Implantaten (z. B. Kugelköpfe für Hüft- und Kniegelenke) stellen äußerst hohe Anforderungen an die Oberflächenintegrität. Bei der Bearbeitung solcher Teile mit einer Fünf-Achsen-CNC besteht die zentrale Herausforderung darin, Bearbeitungsspuren und nachfolgende Polierprozesse durch Kontrolle der Oberflächenrauheit (Ra 0,2–0,4 μm) auszugleichen und gleichzeitig die geometrische Genauigkeit (±0,01 mm) sicherzustellen. Raue Oberflächen neigen dazu, Proteine festzuhalten, stabile Biofilme zu bilden und Entzündungen zu verursachen; Bei zu dünnen Oberflächen fehlt die richtige Textur, was das Einwachsen des Knochens (Osseointegration) beeinträchtigt. Dieser Leitfaden basiert auf der technischen Praxis und analysiert, wie durch fünfachsige Simultanschneidstrategien, Werkzeugwegoptimierung und Materialeigenschaftsanalyse ein besseres Gleichgewicht zwischen Bearbeitung und Biokompatibilität erreicht werden kann, um die Konsistenz der Massenproduktion sicherzustellen.
Einfluss von Materialauswahl und Schnittleistung auf die Oberflächenqualität
Zu den häufig verwendeten Materialien für medizinische Gelenkkugeln gehören Kobalt-Chrom-Molybdän-Legierung (CoCrMo), Titanlegierung (Ti-6Al-4V) und Edelstahl mit hohem Kohlenstoffgehalt (z. B. 316LVM). Die Schneidwärmeleitfähigkeit und die Kaltverfestigungstendenz verschiedener Materialien wirken sich direkt auf die Dicke der Oberflächeneigenspannungsschicht aus.
- CoCrMo: Hohe Härte, schlechte Wärmeleitfähigkeit, neigt zur Kaltverfestigung. Bei ungeeigneten Schnittparametern wird die Restdruckspannung zu groß, was die Ermüdungslebensdauer verkürzt. Es wird empfohlen, scharfe Werkzeuge zu verwenden und die Vorschubgeschwindigkeit auf 50–80 mm/min zu reduzieren, um die unter der Oberfläche liegende Schadensschicht zu kontrollieren.
- Ti-6Al-4V: Schlechte Wärmeaufnahme und schneller Werkzeugverschleiß. Hochgeschwindigkeitsschneiden kann leicht zu thermischem Verschleiß des Werkzeugs und zum Auftreten von Aufbauschneiden auf der Oberfläche führen. Um eine konstante Kühlung aufrechtzuerhalten, wird die Verwendung mikrokristalliner Diamantbeschichtung oder Hartmetall-Schneidwerkzeuge empfohlen, wobei die Drehzahl auf 3000–4500 U/min geregelt wird.
- 316LVM: Starke Zähigkeit, leicht am Messer zu kleben. Der Spanbrecher des Werkzeugs muss vergrößert werden, um eine Dehnung und Verformung des Materials zu verhindern. Auf der Oberfläche treten häufig „waschbrettförmige“ Wellen auf, und der Schwenkwinkel der Werkzeugachse muss optimiert werden.
Die Wahl der Materialqualität muss mit dem Gewicht und der Aktivitätsintensität des Patienten kombiniert werden. Für hochwertige Prothesen ist CoCrMo die erste Wahl, da es eine bessere Verschleißfestigkeit als Titanlegierungen aufweist, aber auch schwieriger zu verarbeiten ist. Ingenieure sollten die Materialqualität und den Wärmebehandlungszustand (feste Lösung oder Alterungszustand) in der Zeichnungsphase auf der Grundlage der DFM-Empfehlungen (Design for Manufacturability) bestätigen.
Fünf-Achsen-Simultanschneidstrategie: vom Schruppen bis zum Halbschlichten
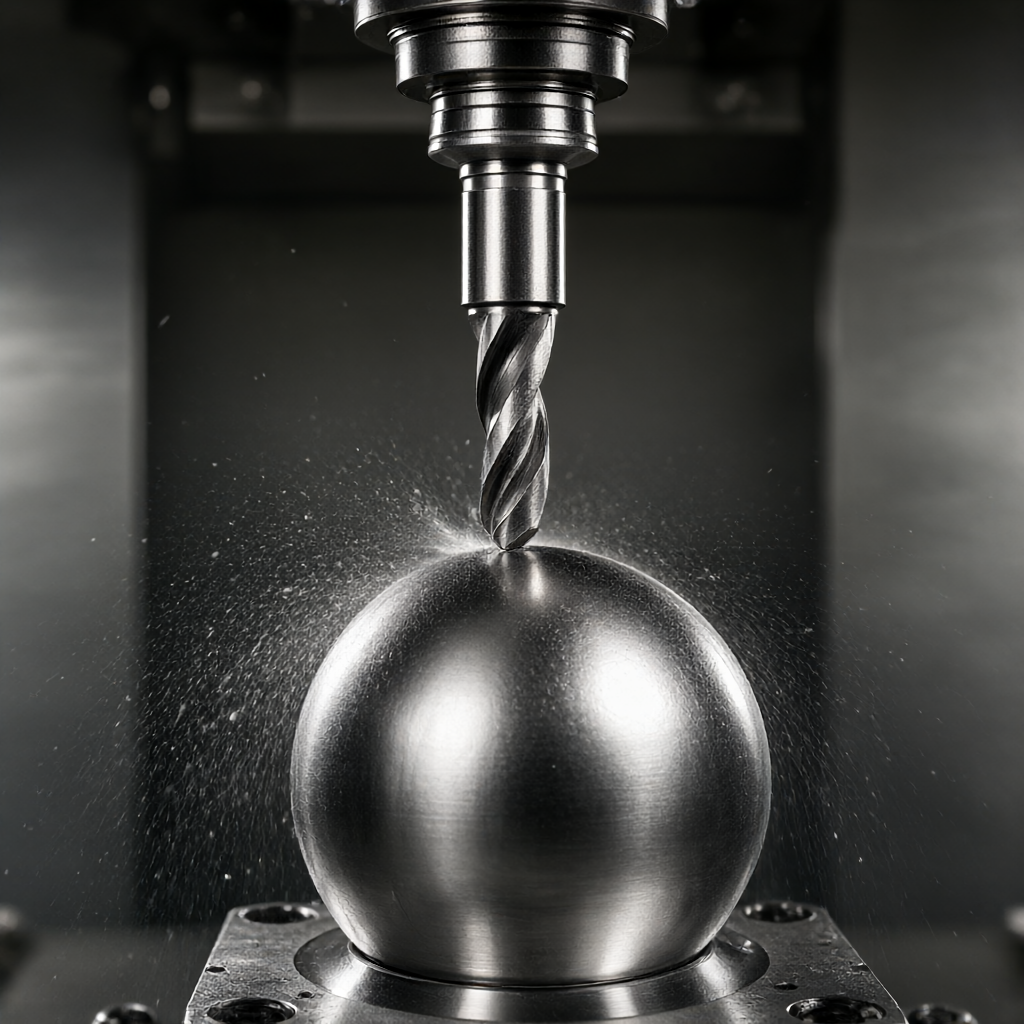
Der Vorteil der fünfachsigen Werkzeugmaschine besteht darin, dass sie immer den besten Schnittwinkel zwischen Werkzeug und Werkstückoberfläche aufrechterhalten kann und so das „Nullschnitt“-Phänomen vermeidet, das dadurch entsteht, dass die Werkzeugachse senkrecht zur gekrümmten Oberfläche steht. Bei kugelförmigen Werkstücken kann die Verwendung einer Vier-Achsen-Rotation oder einer Fünf-Achsen-Verbindung die Oberflächenkontinuität deutlich verbessern.
Kernpunkte der Werkzeugwegoptimierung
- Ständiges Schneiden und tiefgreifende Strategie: Beim herkömmlichen dreiachsigen Fräsen ändert sich die Schnitttiefe im Bereich der sphärischen Pole drastisch, was zu Schnittkraftschwankungen führt. Fünf Achsen können eine konstante Schnitttiefe (0,1–0,2 mm) aufrechterhalten, die Schnittkräfte stabilisieren und Oberflächenrisse reduzieren.
- normale Ausrichtung: In der Hochgeschwindigkeitsfräsphase sollte die Werkzeugachse einen Winkel von 30–45 Grad zur Normallinie der Kugel einhalten, um zu verhindern, dass die Endkante am Schneiden teilnimmt, und die Kantenseitenkanten zum Schlichten verwenden, um die Oberflächenwelligkeit zu reduzieren.
- Umgang mit Messern: Messerspuren können an Verbindungen mit mehreren Werkzeugwegen auftreten. Es muss ein Algorithmus für einen sanften Übergang verwendet werden, um sicherzustellen, dass der Radius der Ausrundung an der Verbindung R ≥ 0,5 mm beträgt, um Spannungskonzentrationen zu vermeiden.
Bei Standard-Gelenkkugeln mit einem Durchmesser von 28–36 mm wird empfohlen, 0,3–0,5 mm zum Schruppen und 0,1–0,2 mm zum Vorschlichten einzuplanen. Die Fünf-Achsen-Verbindung kann komplexe gekrümmte Oberflächenübergänge in einer Minute durchführen und ist mehr als 40 % effizienter als die Drei-Achsen-Verbindung.
Kontrolle der Oberflächenrauheit: die Grenze zwischen Bearbeitung und Polieren
Die bearbeitete Oberfläche ist nicht die endgültige Verwendungsoberfläche und muss poliert werden. Das Polierziel besteht darin, die Oberflächenrauheit von Ra 0,8 μm auf Ra 0,2 μm oder sogar Ra 0,1 μm zu reduzieren. Übermäßiges Polieren kann zu einer Neuordnung der Oberflächenatome führen und die Korrosionsbeständigkeit erhöhen, kann aber auch Mikroporen schließen und die Knocheneinwachsrate beeinträchtigen.
Vergleich wichtiger Parameter
| Prozessstufe | Typische Rauheit (Ra) | Hauptzweck | Risikobewertung von Biofilmen |
|---|---|---|---|
| CNC-Halbbearbeitung | 0,8 - 1,6 μm | Ränder entfernen, Geometrie korrigieren | Hoch: Blutgerinnsel und Proteine werden leicht zurückgehalten |
| Mechanisches Polieren (Honen/Schleifkörner) | 0,2 - 0,4 μm | Beseitigen Sie Messerspuren und verbessern Sie die Glätte | Mittel: Restdruckspannung muss kontrolliert werden |
| Elektrochemisches Polieren (ECP) | < 0.1 μm | Tiefgehender Spannungsabbau und verbesserte Korrosionsbeständigkeit | Niedrig: Der Oberflächenpassivierungsfilm ist stabil |
Die Daten zeigen, dass, wenn Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Inspektion und Fehleranalyse: So überprüfen Sie die Verarbeitungsqualität
Medizinische Teile müssen strenge Qualitätskontrollen bestehen. Neben der Drei-Koordinaten-Prüfung (KMG) geometrischer Abmessungen ist die Prüfung der Oberflächenintegrität ebenso wichtig.
- Rauheitsmessgerät: Mehrpunktabtastung zur Vermeidung lokaler Extremwerte. Konzentrieren Sie sich auf die Erkennung der sphärischen Oberseite und der sphärischen Äquatorbereiche, um Ra-Gleichmäßigkeit und CV-Werte sicherzustellen< 15%。
- Weißlichtinterferometer: Durch die berührungslose Messung kann eine 3D-Oberflächentopographie ermittelt und feine Kratzer oder Bearbeitungsvibrationsspuren identifiziert werden. Für Teile mit hohen Anforderungen an Spiegeloberflächen ist es eine bessere Erkennungsmethode als das herkömmliche Berührungsrauheitsmessgerät.
- Metallographische Analyse: Untersuchen Sie stichprobenartig die Untergrundschicht der Oberfläche, um sicherzustellen, dass keine Mikrorisse und keine Entkohlungsschicht (für Edelstahl) vorhanden sind. Die Tiefe der kaltverfestigten Schicht wird auf 10–20 μm eingestellt.
Zu den häufigsten Fehlerursachen gehören: Glanzunterschiede durch ungleichmäßiges Polieren und Wasserflecken durch Kühlmittelrückstände. Es wird empfohlen, vor dem Versand eine Ultraschallreinigung und Vakuumtrocknung durchzuführen, um sicherzustellen, dass keine Verunreinigungen auf der Oberfläche entstehen.
Chargenkonsistenz und Durchlaufzeitmanagement
Medizinische Implantate erfordern eine extrem hohe Chargenkonsistenz. ShowyMetal verfügt über 72 CNC-Maschinen, darunter mehrachsige Bearbeitungszentren, und unterstützt eine schnelle Lieferung von Chargen von 15 bis 25 Tagen. Durch Erstmusterbestätigung (FAI) und Prozessinspektion stellen wir sicher, dass die Verarbeitung und Größe jeder Teilecharge in der Mitte der Toleranzzone liegt.
Für die Massenproduktion im großen Maßstab werden ein automatisiertes Be- und Entladesystem und eine Online-Lasersonde eingesetzt, um den Werkzeugverschleiß in Echtzeit zu kompensieren und die Stabilität des Ra-Werts aufrechtzuerhalten. Es wird empfohlen, dass Kunden während der Proofphase Poliergradstandards (z. B. SPI-Grad oder spezifischer Ra-Wert) klären, damit das Werk eine spezielle Prozesskarte entwickeln kann.
Können fünfachsige CNC-gefräste medizinische Gelenkkugeln direkt auf Ra 0,1 μm poliert werden?
Normalerweise nicht. Die Grundrauheit nach dem Fünf-Achsen-Fräsen beträgt im Allgemeinen Ra 0,4–0,8 μm, und mechanisches Polieren oder elektrochemisches Polieren ist erforderlich, um einen Spiegeleffekt von Ra 0,1 μm zu erzielen. Es ist schwierig, mikroskopische Werkzeugspuren allein durch CNC-Schneiden zu beseitigen.
Wie verhindert man die Bildung von Oxidablagerungen bei der Verarbeitung von Gelenkkugeln aus Titanlegierung?
Während des gesamten Bearbeitungsprozesses muss ausreichend hochreine Schneidflüssigkeit oder trockene Minimalmengenschmierung (MMS) verwendet werden, um eine Hochtemperaturoxidation der Oberfläche zu vermeiden. Unmittelbar nach der Verarbeitung wird eine Beiz- oder Passivierungsbehandlung durchgeführt, um die Oberflächenoxidschicht zu entfernen und die Metallaktivität aufrechtzuerhalten.
Was sind die spezifischen Vorteile der Fünf-Achs-Bearbeitung auf sphärischen Oberflächen im Vergleich zur Drei-Achs-Bearbeitung?
Der Fünf-Achser kann den besten Normalwinkel zwischen dem Werkzeug und der gekrümmten Oberfläche beibehalten, Vorschubstörungen und Oberflächenvibrationsmuster vermeiden, die durch vertikales Schneiden der Werkzeugendkante verursacht werden, das Schneiden stabiler machen und die Oberflächengüte um 20–30 % verbessern.
Welchen Einfluss hat die Druckeigenspannung nach der Verarbeitung medizinischer Gelenkkugeln?
Restdruckspannung trägt zur Verbesserung der Ermüdungsfestigkeit bei, übermäßige Zugspannung (hervorgerufen durch unsachgemäße Verarbeitung) kann jedoch zur Ausdehnung von Mikrorissen führen. Fünf-Achsen-Optimierungspfade helfen dabei, die Oberflächenspannung innerhalb eines vorteilhaften Druckspannungsbereichs zu kontrollieren.
Wie erkennt man, ob ein Teil für die Biofilmstabilitätsprüfung geeignet ist?
Stellen Sie sicher, dass die Oberflächenrauheit den Standards (z. B. ISO 13686) entspricht und keine sichtbaren Kratzer oder Grate vorhanden sind. Es wird empfohlen, Biokompatibilitäts- und Biofilmadhäsionssimulationstests durchzuführen, nachdem das KMG die vollständige Größen- und Rauheitsprüfung bestanden hat.
Fazit und Einladung zur Zusammenarbeit
Die fünfachsige CNC-Bearbeitung medizinischer Gelenkkugeln ist ein umfassendes Projekt hinsichtlich geometrischer Genauigkeit, Oberflächenintegrität und Biokompatibilität. Durch eine angemessene Materialauswahl, eine fünfachsige Pfadoptimierung und eine strenge Polierkontrolle können Polierglanz und Biofilmstabilität ausgeglichen werden. ShowyMetal bietet einen One-Stop-Service von DFM-Vorschlägen bis hin zur Chargenlieferung mit einer Genauigkeit von ±0,01 mm und unterstützt Oberflächenbehandlungen wie Eloxieren und Galvanisieren. Wenn Sie spezifische Zeichnungen haben, geben Sie bitte technische Details an. Basierend auf der Materialqualität und der Chargengröße erstellen wir für Sie einen besseren Prozessplan und reagieren schnell auf Ihre Anfrage.



