





Graphit-CNC-Bearbeitung: Prozesslogik und Werksauswahlpunkte für die Funkenerosionsbearbeitung leitfähiger Teile
Bei der Herstellung präziser leitfähiger Teile ist die Graphit-CNC-Bearbeitung ein wichtiger Vorprozess für die Verbindung von Materialrohlingen und Werkstücken zur Funkenerosion (EDM). Viele Ingenieure konzentrieren sich auf die Genauigkeit der endgültigen Entladungsteile, ignorieren jedoch das Bearbeitungsfenster des Graphitbasismaterials – Graphit hat eine geringe Härte, lässt sich leicht absplittern, weist große Staubmengen auf und ist anisotrop. Wenn die CNC-Schnittparameter oder die Spannmethode falsch sind, führt dies direkt zu Mikrorissen auf der Oberfläche, Maßabweichungen und sogar Abweichungen der Auslassöffnung. Ausgehend von den Materialeigenschaften analysiert dieser Artikel die Prozessparameter, Spannstrategien und häufigen Fehlermodi beim 3-Achsen- und 5-Achsen-Graphitfräsen und hilft dem technischen Beschaffungs- und F&E-Personal dabei, die technische Machbarkeit von Lieferanten zu bewerten und festzustellen, ob sie in der Lage sind, Rohlinge mit hohem Graphitgehalt stabil zu leitfähigen Substraten zu verarbeiten, die den EDM-Anforderungen entsprechen.
Der Einflussmechanismus der Graphitmaterialeigenschaften auf die CNC-Bearbeitung
Graphit ist kein einheitlich isotropes Material. Die Dichte von synthetischem Graphit (z. B. isostatischem Graphit) beträgt normalerweise 1,70–1,85 g/cm³, der spezifische Widerstand beträgt etwa 15–25 μΩ·m und die Wärmeleitfähigkeit beträgt bis zu mehr als 200 W/m·K. Diese Struktur mit geringer Härte (Mohs-Härte 3–4) und hoher Sprödigkeit führt dazu, dass sich sein Schneidmechanismus von dem von Metall unterscheidet:
- Hacken statt Schneiden: Beim Fräsen kommt es bei Graphit vor allem zu Gitterbrüchen, wodurch eine große Menge faseriger Ablagerungen und Staub entsteht, die zur Ansammlung und Verstopfung im Spanbrecher und der Spanabfuhrspirale neigen.
- thermische Empfindlichkeit: Obwohl Graphit eine ausgezeichnete Hitzebeständigkeit aufweist, führt lokale Reibungswärme zu einer Konzentration thermischer Spannungen, löst die Ausdehnung von Mikrorissen aus und beeinträchtigt die Ebenheit der Entladungsoberfläche.
- Staubgefahr: Die Feinheit von Graphitstaub kann den Mikrometerbereich erreichen, wobei ein hohes Risiko des Einatmens besteht, und es kann leicht zu „Schlamm“-Verschleiß zwischen der Werkzeugmaschinenspindel und den Führungsschienen kommen, was die Positionierungsgenauigkeit verringert.
Daher besteht der Kernwiderspruch bei der Bearbeitung von CNC-Werkstücken aus Graphit darin, dass zur Verbesserung der Effizienz mit hoher Geschwindigkeit geschnitten werden muss, aber auch die Schnitttiefe und der Vorschub kontrolliert werden müssen, um ein Abplatzen der Kanten zu verhindern. Es ist notwendig, vollständig zu kühlen und zu schmieren und zu verhindern, dass das Kühlmittel in die Graphitporen eindringt und die Gefahr späterer Entladungskurzschlüsse verursacht. In den meisten Fällen ist Trockenschneiden oder Minimalmengenschmierung (MMS) dem Überfluten mit großen Mengen Schneidflüssigkeit vorzuziehen und erfordert ein leistungsstarkes Vakuumsystem.
Vergleich von 3-Achsen- und 5-Achsen-Graphit-CNC-Fräslösungen
Je nach struktureller Komplexität der Erodierteile wird zwischen 3-Achs- oder 5-Achs-Simultanbearbeitung gewählt. Die folgende Tabelle vergleicht die Vor- und Nachteile der beiden Lösungen bei graphitleitenden Teilen:
| Abmessungen | 3-Achsen-Fräsen | 5-Achsen-Simultanfräsen |
|---|---|---|
| Anwendbare Geometrie | Planare Elektroden, einfache Schritte, gerade Lochanordnungen | Speziell geformte gekrümmte Oberfläche, geneigte Austrittsfläche, komplexe Strömungskanal-Kühlnut |
| Spannkomplexität | Niedrige, einfache Pressplatte oder Vakuumadsorption reichen aus | Mittel- bis hoch, Mehrstationen- oder hydraulische Vorrichtung erforderlich, Drehmomentausgleich wird berücksichtigt |
| Genauigkeitserhaltung | Bei einseitiger Bearbeitung kann es leicht zu Verformungen kommen, daher muss ein Rand gelassen werden. | Mehrere Flächen können in einem Spannvorgang fertiggestellt werden, mit einheitlicher Referenz und geringer thermischer Verformung. | Hauptrisiken | Verstopfungen durch Schmutz, Staubverschmutzung von Werkzeugmaschinen, Kommutierungsfehler | Komplexe Werkzeugwegplanung, Gefahr des Überschneidens und thermische Drift von Werkzeugmaschinen |
| Typische Schnitttiefe/Vorschub | Schnitttiefe 0,5–2 mm, Vorschub 80–150 mm/min | Schnitttiefe 0,3–1 mm, Vorschub 50–120 mm/min (Blickwinkel) |
Für die meisten elektrisch leitenden Teile ist die 3-Achsen-Bearbeitung ausreichend, um flache Elektroden zu bearbeiten. Wenn jedoch geneigte Flächen oder Kühlkanäle mit tiefem Hohlraum beteiligt sind, kann die koaxiale 5-Achsen-Bearbeitung die durch die Sekundärspannung verursachte Bezugspunktverschiebung vermeiden. Die Auswahl sollte auf den Zeichnungstoleranzanforderungen basieren und nicht blind auf die Anzahl der Achsen achten.
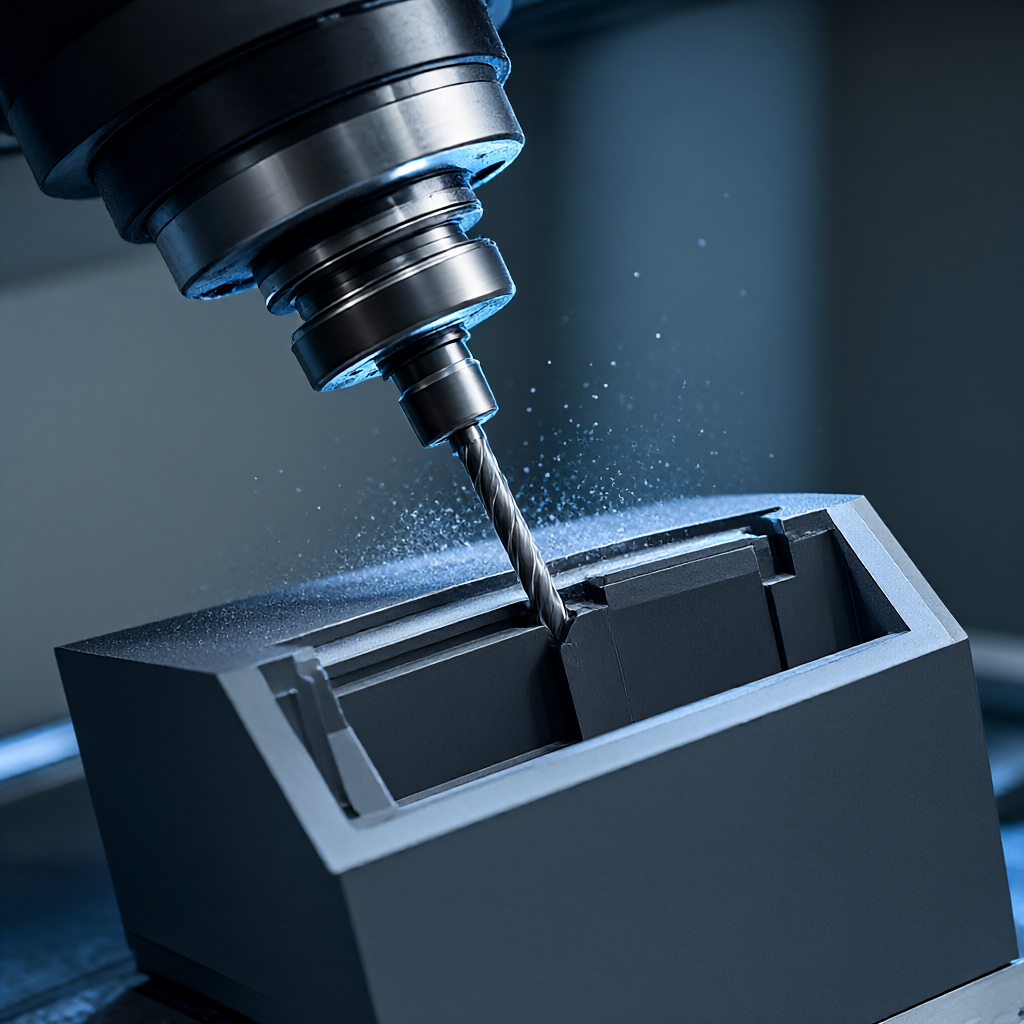
Wichtige Prozessparameter: Geschwindigkeit, Vorschub und Werkzeugauswahl
Die CNC-Bearbeitung von Graphit reagiert äußerst empfindlich auf Werkzeugverschleiß. Aufgrund der abrasiven Eigenschaften von Graphit sind Hartmetallklingen sehr anfällig für Mikroabplatzungen. Die empfohlenen Strategien lauten wie folgt:
Schnittparameter-Benchmark
- Spindelgeschwindigkeit: Empfohlen 10.000–18.000 U/min. Eine hohe Drehzahl kann die Schneidkraft der Einheit verringern und das Absplittern der Kanten reduzieren.
- Vorschub pro Zahn: Kontrolliert auf 0,05–0,15 mm/Zahn. Vermeiden Sie große Futtermengen, um ein übermäßiges Zerreißen des Korns zu vermeiden.
- Schnitttiefe: Konventionelles Fräsen 0,5-2 mm; Präzisionsfräsen 0,2-0,5 mm. Beim Schruppfräsen muss ein Schlichtaufmaß von mehr als 0,5 mm verbleiben.
- Werkzeugmaterial: PVD-beschichtetes Hartmetall (z. B. TiAlN) oder CVD-Diamantbeschichtung wird empfohlen (nur für Nichteisensubstrate, die Graphitverarbeitung erfordert eine spezielle Beschichtung, um Diffusion zu verhindern). In den meisten Fällen hält unbeschichtetes Hartmetall bei der Graphitbearbeitung länger, da Graphit nicht am Werkzeug haften bleibt.
Klemmung und Entspannung
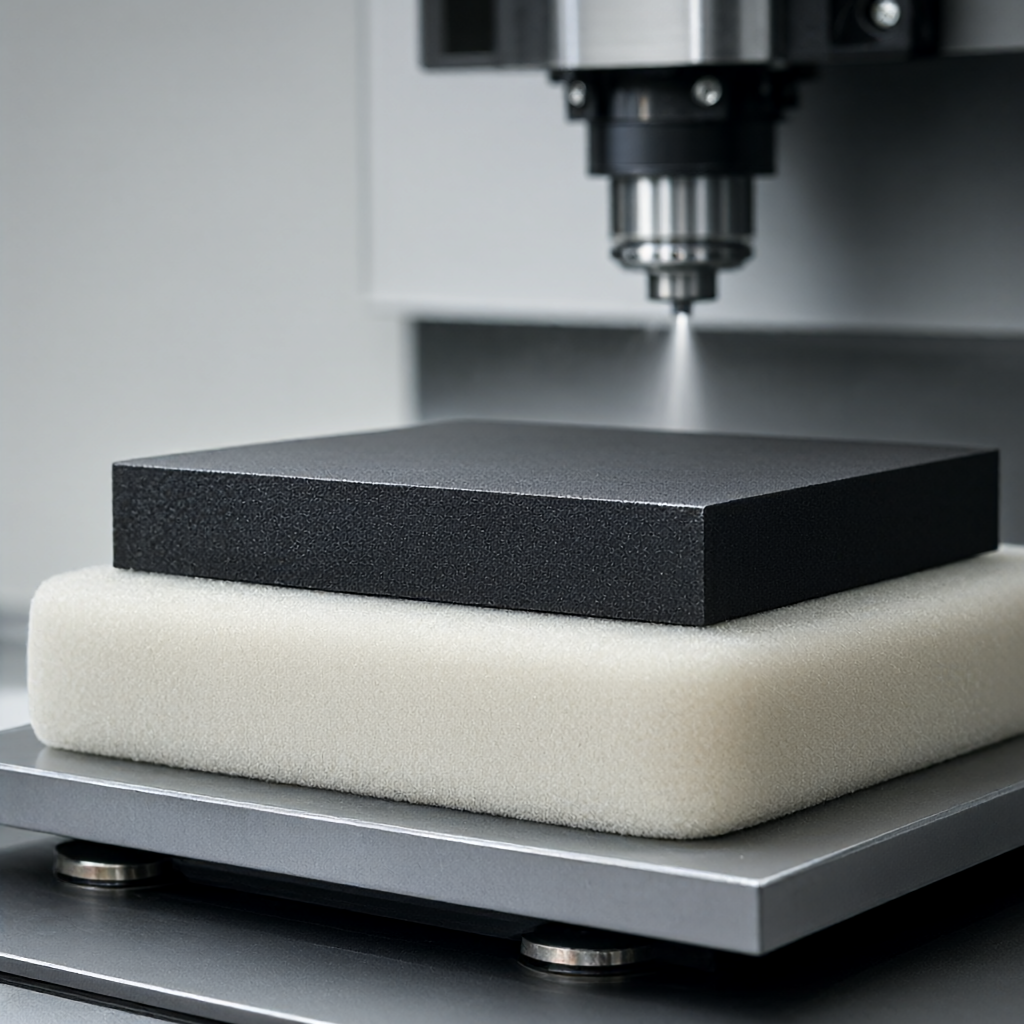
Graphit hat einen niedrigen Elastizitätsmodul (ca. 70–90 GPa) und neigt zu plastischer Verformung. Es wird empfohlen, ein weiches Polyurethan-Kissen mit Vakuumsauger oder leichten Druckklemmen zu verwenden, um Spannungskonzentrationen zu vermeiden. Vor der Verarbeitung muss es 24 Stunden lang stehen bleiben, um Transportstress zu vermeiden. Das erste Teil muss einen geschlossenen Kreislauf „Fräsen-Messen-Einstellen-Fräsen“ durchlaufen, um die Klemmverformung auszugleichen.
Häufige Probleme und Fehlervermeidung: Staub, thermische Verformung und Qualität der Entladungsoberfläche
In der tatsächlichen Produktion führen drei Probleme am häufigsten zum Ausschuss von Chargen:
- Staub verstopft die Spannut: Graphitspäne liegen in Form von Fasern vor und neigen dazu, sich um die Schneidkante zu wickeln. Gegenmaßnahmen: Verwenden Sie kurze Spänemesser (2–3 Schneiden), erhöhen Sie den Späneblasluftdruck (0,3–0,5 bar) und reinigen Sie das Spindelkegelloch regelmäßig.
- Eine thermische Verformung führt zu Maßabweichungen: Obwohl Graphit Wärme gut leitet, führt die lokale Schneidwärme dennoch zu einer sofortigen Ausdehnung. Gegenmaßnahmen: Übernehmen Sie die Strategie „Einschnitttiefe + Leerlaufkühlung“, um ein kontinuierliches Langhubschneiden zu vermeiden. Überwachen Sie die Umgebungstemperatur der Werkzeugmaschine.
- Mikrorisse auf der Austrittsoberfläche: Die bei der Bearbeitung verbleibende Restzugspannung führt während der EDM-Entladung zu einer Rissausweitung, was zu einem ungleichmäßigen Abbrennen der Elektrode führt. Gegenmaßnahmen: Nach dem Feinfräsen wird empfohlen, ein Spannungsarmglühen bei niedriger Temperatur durchzuführen (je nach Materialqualität, normalerweise 200–400 °C Luftkühlung) oder die kaltverfestigte Schicht auf der Oberfläche durch Nassschleifen und Polieren zu entfernen.
Akzeptanzkriterien: So beurteilen Sie, ob CNC-bearbeitete Graphitteile die Entladungsanforderungen erfüllen
Das Beschaffungs- oder Technikteam sollte sich bei der Abnahme auf die folgenden quantitativen Indikatoren konzentrieren und nicht nur auf das Erscheinungsbild achten:
- Maßhaltigkeit: Die Toleranz der Schlüsselpositionierungslöcher/-oberflächen muss normalerweise auf ±0,02–0,05 mm kontrolliert werden, und der einseitige Spielraum der relevanten Abmessungen des Entladungsspalts (Spalt) muss bei 0,1–0,3 mm (abhängig von den EDM-Parametern) reserviert werden.
- Oberflächenrauheit: Die Entladungsarbeitsoberfläche Ra muss normalerweise ≤ 3,2 μm sein, um zu vermeiden, dass verbleibende Messerspuren die Gleichmäßigkeit der Entladung beeinträchtigen; Es gibt keine strengen Anforderungen für nicht funktionierende Oberflächen.
- Ebenheit/Parallelität: Die Ebenheit großflächiger Elektroden beträgt ≤0,05 mm/m, wodurch verhindert wird, dass Werkstück und Elektrode beim Erodieren synchron zurückgezogen werden.
- Staubreste: Nach der Verarbeitung ist eine Ultraschallreinigung oder ein Hochdruckluftblasen erforderlich, um sicherzustellen, dass kein Graphitpulver im Hohlraum oder im Gewindeloch zurückbleibt, da es sonst beim Entladen zu einem Kurzschluss kommt.
Der Lieferant sollte in der Lage sein, den ersten vollständigen Inspektionsbericht (CMM-Koordinatendaten) bereitzustellen und sich auf die Größenschwankung innerhalb der Charge zu einigen (Cpk ≥ 1,33).
Häufig gestellte Fragen zur Graphit-CNC-Bearbeitung
Ist der Einsatz spezieller Werkzeugmaschinen für die Graphitverarbeitung erforderlich?
Nicht zwingend erforderlich, muss aber mit einem effizienten Staubentfernungssystem ausgestattet sein. Wenn eine gewöhnliche CNC nicht mit einem speziellen Staubsauger für Graphit ausgestattet ist (Unterdruck ≥15 kPa), beschleunigt sich bei längerem Gebrauch der Verschleiß der Schnecke und Führungsschienen und die Positionierungsgenauigkeit nimmt ab. Fabriken mit Sauberkeitskontrolle oder speziellen Graphitproduktionslinien sind zuverlässiger.
Muss die Entladungsoberfläche nach der Graphit-CNC-Bearbeitung zusätzlich poliert werden?
Normalerweise nicht erforderlich. Graphit selbst hat selbstschmierende Eigenschaften und eine hohe Graphitisierungsrate. Nach dem CNC-Präzisionsfräsen erfüllt Ra≤3,2 μm die meisten EDM-Anforderungen. Wenn die Elektrode für eine Entladung mit hoher Stromdichte verwendet wird, kann sie mit Diamantputz verfeinert werden, was jedoch die Kosten und den Prozess erhöht.
Wie kann verhindert werden, dass Graphitstaub in das Innere von CNC-Werkzeugmaschinen gelangt?
Der Schlüssel liegt in einem geschlossenen Schneidbereich und einer zentralen externen Staubabsaugung. Der Schneidbereich muss zum Schutz vollständig umschlossen sein, die Spanabfuhröffnung muss mit einem unabhängigen Staubabscheider verbunden sein (das Filtermaterial muss antistatisch sein) und der Spanblasluftweg muss recycelt und gefiltert werden. Fragen Sie den Lieferanten, ob er über eine integrierte Lösung aus „Trockenschneiden + starkem Abblasen + zentraler Staubabsaugung“ verfügt.
Was ist die Mindeststrukturgröße für die CNC-Bearbeitung von Graphit?
Hängt vom Werkzeugdurchmesser und der Steifigkeit der Maschine ab. Mit einem 0,5-1,0 mm Messer mit flachem Boden können Merkmale mit einem minimalen Lochdurchmesser von ca. 1,5 mm und einer minimalen Rillenbreite von 0,8 mm bearbeitet werden. Für feinere Strukturen empfiehlt sich die direkte Bearbeitung des Rohlings mittels EDM statt einer CNC-Vorbearbeitung.
Wie lang ist die übliche Vorlaufzeit für die Massenproduktion von Graphitelektroden?
Abhängig von der strukturellen Komplexität und der Materialdichte. Bei einfachen planaren Elektroden kann der Massenproduktionszyklus (100–500 Stück) in der Regel innerhalb von 15–25 Tagen kontrolliert werden, einschließlich Spannungsabbau und Reinigung, sofern ausreichend Materialien vorbereitet werden. Die Lieferzeit für komplexe 5-Achsen-Sonderformteile muss zur Überprüfung des Werkzeugwegs und zum Probeschneiden des ersten Teils um 3–5 Tage verlängert werden.
Schlussfolgerungen und Handlungsempfehlungen
Die CNC-Bearbeitung von Graphit ist der Grundstein für die Qualität von Entladungsteilen. Konzentrieren Sie sich bei der Auswahl eines Lieferanten darauf, ob dieser über ein spezielles Entstaubungssystem für Graphit, Möglichkeiten zur Erststückprüfung in Originalgröße und Daten zur Chargenkonsistenzkontrolle verfügt. Wenn Sie Probleme mit Maßabweichungen oder Oberflächenrissen durch Entladung in leitfähigen Graphitteilen haben, wird empfohlen, Zeichnungen und Toleranzanforderungen an professionelle Verarbeiter zu senden, um DFM-Feedback (Design for Manufacturability) und genaue Angebote auf der Grundlage ihrer Gerätekapazitäten zu erhalten und so Kosten durch Versuch und Irrtum zu vermeiden.



